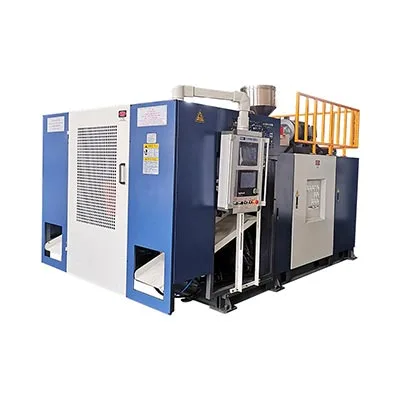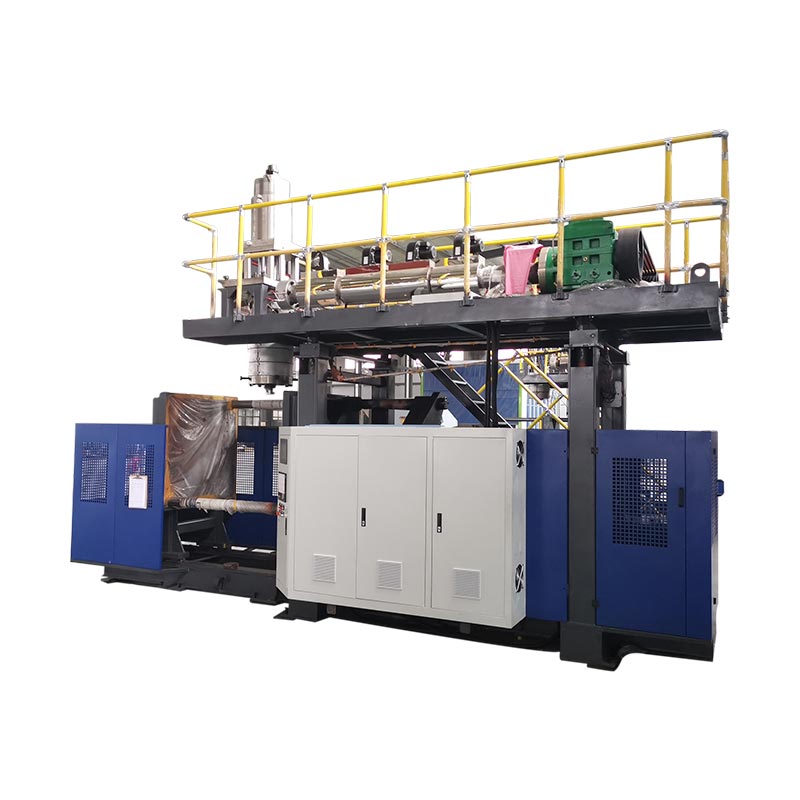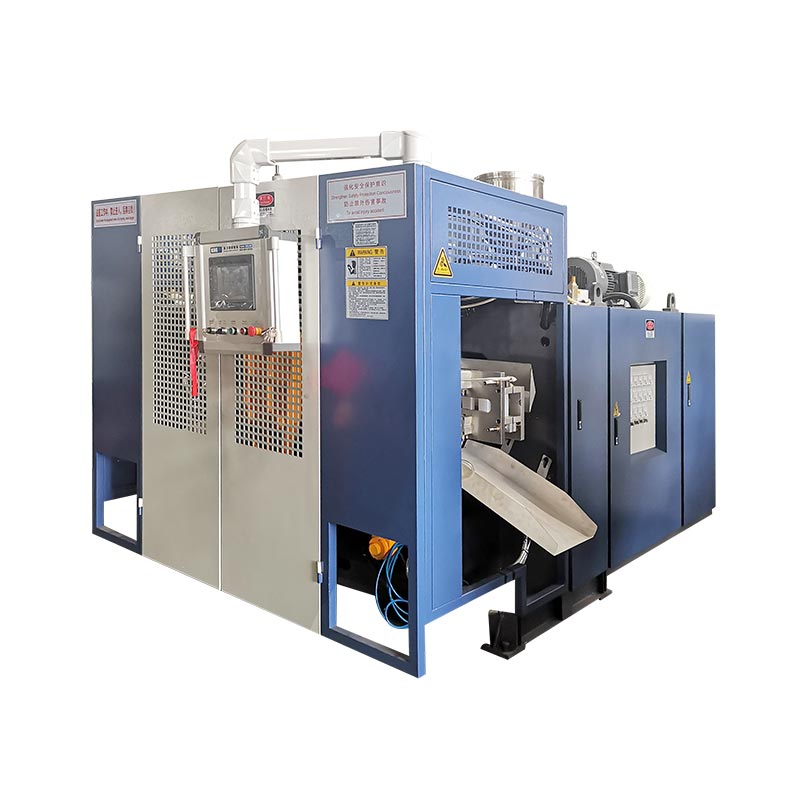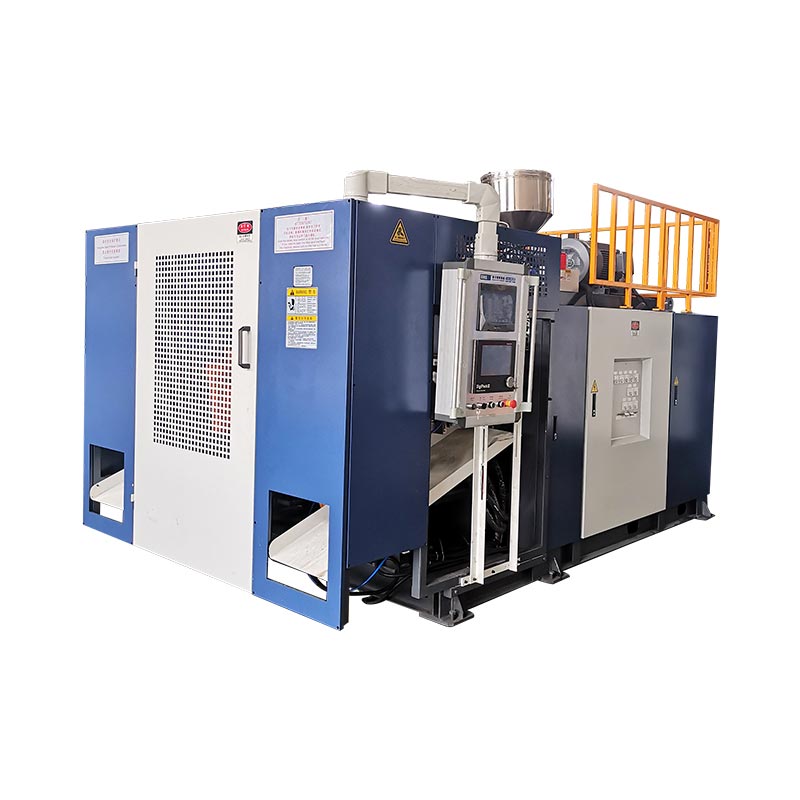
Rinkitės automatinę pūtimo mašiną pagal gaminį, kurį ji turi pristatyti, ir operacijas, atliekamas po formavimo, o ne pagal žodį „automatinis“ pasiūlyme. Ekstruziniam formavimui pūtimu nurodykite dervą, įrankius, išėmimą, apipjaustymą, patikrinimą ir perkėlimą kaip vieną gamybos sistemą. Rekomenduojame patvirtinti konfigūraciją pagal priimtus konteinerius galutiniame iškrovimo taške, o ne pagal katalogo sauso ciklo skaičių.
Liejimo mašina gali veikti automatiniu ciklu, kol žmonės vis dar pašalina blykstę, tikrina butelius ar užpildo dėžutes. Tai gali būti tinkamas sprendimas mažam, besikeičiančiam gaminių asortimentui. Tai neteisinga tvarka, jei investavimo atveju daroma prielaida, kad tos darbo vietos išnyko. Prieš palygindami kainas, nustatykite ribą.
Penki sprendimai, svarbūs prieš įsakymą
- Prieš palygindami automatizavimo lygius, suderinkite liejimo procesą su dalimi.
- Apibrėžkite kiekvieną perkėlimo ir apdailos operaciją, įskaitant darbą, kuris lieka rankiniu būdu.
- Subalansuokite formavimo greitį su apipjaustymo, tikrinimo ir pakavimo pajėgumais.
- Išbandykite gedimų atkūrimą ir perjungimus, o ne tik nepertraukiamą gamybą.
- Palyginkite bendrą linijos kainą už priimtą konteinerį tomis pačiomis sąlygomis.
Ką reiškia „automatinis“ formuojant pūtimu?
„Automatinis“ aprašo, kaip valdomos operacijos. Tai neidentifikuoja, kaip susidaro plastikinė dalis. Automatinė ekstruzijos pūtimo mašina ir PET butelių pūtimo mašina gali vykdyti užprogramuotas sekas, tačiau joms reikia skirtingų medžiagų paruošimo, įrankių ir apdailos priemonių. Pirkėjas, ieškantis visiškai automatinės pūtimo mašinos, pirmiausia turėtų išspręsti proceso klausimą.
Ekstruzijos pūtimo formavimo metu mašina suformuoja išlydytą vamzdelį, vadinamą parisonu. Forma užfiksuoja tą vamzdelį, o oras sudaro tuščiavidurę dalį. PET tempimo pūtimo formavimui naudojamas ruošinys, kuris yra ištemptas ir pripūstas. Šios skirtingos pradinės formos paaiškina, kodėl PET ruošinių pakrovimo vadovas nėra išsamus HDPE ploviklio butelių linijos pirkimo vadovas.
| Sprendimas | Ekstruzijos formavimas pūtimu | PET tempimo pūtimo formavimas |
|---|---|---|
| Pradinė forma | Ekstruduotas išlydytas parijonas | PET ruošinys |
| Bendras pirkimo kontekstas | HDPE buteliai, tvarkomos taros ir pramoninės tuščiavidurės dalys | Skaidrūs gėrimų buteliai, pagaminti iš ruošinių |
| Automatikos klausimai | Dalių atleidimas, blykstės pašalinimas, apipjaustymas, bandymas ir perkėlimas | Ruošinio tvarkymas, kaitinimas / tempimo pūtimas ir butelio perkėlimas |
Proceso nuoroda:„Kingle“ pūtimo liejimo mašinos vadovas. Galutinį proceso pasirinkimą lemia gaminio geometrija ir dervos klasė.
Atskirkite mašiną, langelį ir liniją
Mašinos lygio automatinis ciklas apima sutartą liejimo seką. Automatizuota ląstelė prideda apibrėžtą tvarkymą arba apdailą aplink tą mašiną. Gamybos linija sujungia nuoseklias operacijas per sutartą priimto produkto ribą. Pakuotė gali būti toje riboje arba gali likti atskira gamyklos operacija.
Tai naudingi pirkimo skirtumai, o ne pažadas, kad kiekvienas tiekėjas vartoja tą pačią terminologiją. Įdėkite faktines operacijas į specifikaciją. „Visiškai automatinis“ be įrangos sąrašo palieka per daug erdvės įvairioms interpretacijoms.
Mes teikiame pirmenybę konkretiems apibūdinimams, pvz., „automatinis formavimas, nukreiptas išėmimas, išsiliejimas ir patikrintas išleidimas“, o ne plačią etiketę. Tai pirkėjui nurodo, kur pasirodo gatavas produktas ir į ką dar reikia atkreipti dėmesį. Medžiagų papildymui, mėginių ėmimui, laužo tvarkymui ir kartono keitimui taip pat reikia savininkų, net kai įprasta formavimo seka vyksta be pasikartojančio rankinio tvarkymo.
Taip pat automatinis valdymas nėra tas pats, kas visiškai elektrinė pavara. Pavaros tipas, stoties išdėstymas, galvų skaičius ir automatikos apimtis yra atskiri pasirinkimai. Peržiūrėkite kiekvieną pagal užduotį, o ne vertinkite juos kaip vieną aukščiausios kokybės specifikaciją.
Pradėkite nuo dalies ir gamybos grafiko
Vardinio butelio tūrio nepakanka norint nurodyti jo gamybos liniją. Siauras apvalus butelis ir talpykla su plačia rankena gali nešti tą patį skysčio kiekį, tačiau reikia skirtingų formų, išėmimo įrankių ir atramų. Linija turi atitikti tikrąją išorinę formą, o ne abstraktų „2 l gaminį“.
Pradėkite nuo dalies brėžinio ir baigtos būklės, kurios tikimasi iškrovimo metu. Įrašykite kaklo apdailą, rankenos angą, kūno matmenis, tikslinį svorį ir esminius kokybės reikalavimus. Patvirtinkite tikslią dervos rūšį, spalvos pakuotę ir sutartą perdirbimo ar šlifavimo būklę. Dėl šių detalių siūlomas bandymas yra susijęs su numatomu darbu.
Pardavimo planą paverskite gamybos reikalavimu
Apibrėžkite priimtinus konteinerius per pamainą kartu su pamainų skaičiumi, partijų dydžiais ir keitimo dažnumu. Didelis valandinis įkainis yra mažiau naudingas, jei daugumai užsakymų reikia trumpo laiko ir didelių įrankių pakeitimų. Lėtesnė, bet lengviau keičiama ląstelė gali geriau atitikti tą gamybos mišinį. Nė vienos išvados negalima padaryti vien iš didžiausios katalogo produkcijos.
Išvardykite gaminių šeimą, o ne tik pirmąjį paleidimo butelį. Nustatykite plačiausią, sunkiausią ir sunkiausiai paimamą arba apipjaustytą dalį. Tai gali būti skirtingi SKU. Tada nuspręskite, kurie produktai turi būti naudojami pradinėje konstrukcijoje, o kuriems reikės būsimų įrankių arba atskiros įrangos.
- Užšaldykite bandomąjį straipsnį:brėžinio peržiūra, derva, galutinis svoris ir reikalingi bandymai.
- Nustatykite pristatymo sąlygas:apipjaustyti, patikrinti, orientuoti, suskaičiuoti arba supakuoti.
- Apibrėžkite tvarkaraštį:geri konteineriai per pamainą, darbo valandos ir planuojami SKU pakeitimai.
- Patikrinkite įrankių šeimą:formos, galvos žingsnis, griebtuvai, apipjaustymo lizdai ir bandomieji sandarikliai.
- Patvirtinkite langelio voką:komunalinės paslaugos, apsauga, paslaugų prieiga ir produktų srautas.
Stočių skaičių, štampavimo angas ir ertmes reikia peržiūrėti atskirai. Dvi stotys nereiškia dviejų prekybos vietų. Naudojant kelių galvučių pūtimo mašiną, kiekviena butelio forma nėra suderinama su išleidimo angos tarpais. Daugiasluoksnė galvutė apibūdina sienos konstrukciją, o ne gatavų konteinerių skaičių per įvykį.
Kinggle'skelių galvučių ir kelių ertmių kreiptuvaspaaiškina tuos konfigūracijos skirtumus. Pasinaudokite šia apžvalga prieš taisydami automatizavimo išdėstymą. Nustačius ertmių išdėstymą, išėmimo ir apdailos įranga turi išsaugoti kiekvieną padėtį per perdavimo ir kokybės patikrinimus.
Todėl naudingiausia užklausa apima brėžinį, medžiagos specifikaciją, gamybos grafiką ir kokybės apibrėžimą. DTPE butelių gamybos linijai, užklausa dėl „automatinės plastikinių butelių gamybos mašinos“ be šių įvesčių negali nustatyti tinkamos linijos apimties.
Patikrinkite mašinų sistemas, kurios nustato gaminio kokybę
Tolesnė automatika negali pataisyti nestabilaus paviršiaus, netinkamo susitraukimo ar dalies, dėl kurios pelėsiai yra per minkšti, kad būtų galima jį apdoroti. Liejimo procesas turi pagaminti pakartojamą gaminį, kad perkėlimo sistema galėtų duoti pakartojamus rezultatus. Priešingu atveju robotas taps tiksliu būdu perkelti nenuoseklias dalis.
Svarbios pūtimo mašinos dalys yra ekstruderis, štampavimo galvutė, suspaudimo blokas, pūtimo sistema, aušinimo grandinės ir valdikliai. Peržiūrėkite jų indėlį į patvirtintą dalį, o ne rinkitės vien pagal komponentų pavadinimus. Pavyzdžiui, pripažintas PLC prekės ženklas nenustato pateiktų receptų funkcijų arba nenustato tolesnio ryšio.
| Sistema | Ką peržiūrėti | Įrodymai prašyti |
|---|---|---|
| Ekstruzija ir štampavimo galvutė | Dervos tinkamumas, bendras paros poreikis ir išleidimo angos balansas | Gamybos pavyzdžiai ir nustatytos materialinės sąlygos |
| Paryžiaus kontrolė | Sienos paskirstymas kritinėse dalies vietose | Padėčiai būdingi matavimai ir išsaugotas receptas |
| Forma ir užspaudimas | Įrankio pritaikymas, suspaudimas ir atlaisvinimas | Patvirtinti brėžiniai ir suformuotų detalių patikra |
| Aušinimas ir tvarkymas | Dalies standumas suplanuotose atleidimo ir sukibimo vietose | Perduoti bandomąją versiją su tikrąja dalimi |
| Valdikliai | Seka, pavojaus signalai, recepto apimtis ir tolesni signalai | Funkcijų demonstravimas ir sąsajų sąrašas |
Konkreti nuoroda: Kinggle 2 l vienos stoties mašina
TheKGB2L produkto puslapisnurodyta maksimali 2 l talpos talpa, 50 mm sraigtas, 30 kg/h HDPE lydymosi pajėgumas ir maksimalus formos dydis 360 × 380 mm. Jame taip pat aprašomos dviejų, trijų ir keturių išleidimo angų konfigūracijos mažesniems 100 ml–1 l buteliams. Šios reikšmės padeda patikrinti siūlomą darbą; jie nepakeičia įrankių peržiūros.
Tame pačiame puslapyje 600 PC/HR žymima kaip „Išvestis (sausas ciklas). Tai nėra priimtina identifikuoto šampūno buteliuko, pelėsių ir apdailos linijos rezultatas. Gamybos reikalavimui reikalinga faktinė medžiaga, aušinimo laikas, aktyvios pozicijos ir tikrinimo būklė. Laikykite sauso ciklo įrašą kaip paskelbtą judėjimo nuorodą.
Jei norite pasiūlyti kelių išleidimo angų, patikrinkite bendrą gabalėlio masę ir ertmės tinkamumą. Užbaigto buteliuko svoryje nėra blykstės, kurią taip pat tiekia ekstruderis. Daugiau prekybos vietų gali padidinti ekstruzijos, aušinimo ir apdailos poreikį kartu. Vien tik darbuotojų skaičius negali nustatyti naudingo gamybos lygio.
Formavimo sistemą patvirtintume tik tada, kai kritinių dalių matavimai ir perdavimo elgsena sutartomis sąlygomis bus stabilūs. Pridėjus konvejerį prieš sprendžiant šias problemas, problema dar labiau nukeliama. Norėdami paskirstyti sieną, naudokiteparison programavimo vadovasšalia gaminio brėžinio.
Nurodykite eilutę nuo padavimo iki priimtų konteinerių
Griežčiausios pūtimo automatikos specifikacijos atitinka gaminį per kiekvieną operaciją. Jame nurodoma, ką kiekvienas modulis gauna, ką jis pateikia ir kam priklauso ryšys su kitu moduliu. Tai naudingiau nei ilgas robotų, konvejerių ir jutiklių sąrašas be sutartų proceso ribų.
„Kingle“ paskelbėautomatizavimo galimybesapima apipjaustymą, tikrinimą ir pakavimą. Butelio projektui išverskite šią galimybę į apibrėžtą sritį. Automatinis išjungimas, kaklo apipjaustymas, sandarumo tikrinimas ir pakavimas yra skirtingos funkcijos; nė vienas neturėtų būti tyliai numanomas iš kito buvimo.
| Operacija | Klausimas spręsti | Priėmimo patikrinimas |
|---|---|---|
| Maitinimas | Kas teikia transportavimo, maišymo ir medžiagų lygio kontrolę? | Patvirtinta medžiaga bunkerį pasiekia be neplanuoto tiekimo nutraukimo. |
| Išsinešti | Kur suimama dalis ir kokia kryptimi paliekamas įrenginys? | Jokio praleisto perdavimo ar nepriimtino žymėjimo ant bandomojo gaminio. |
| Šlifavimas ir kirpimas | Kurios blykstės ir apdailos funkcijos pašalintos? | Reikalingi kraštai, kaklas ir rankenos angos atitinka dalies apibrėžimą. |
| Patikrinimas ir atmetimas | Kurie testai yra įtraukti ir kaip atskiriamos nepavykusios dalys? | Sutartų iššūkių pavyzdžiai identifikuojami ir nukreipiami teisingai. |
| Pervežimas ir pakavimas | Kokia butelio būklė ir išdėstymas turi pasiekti kitą stotį? | Pervedimo, kaupimo ir galutinio skaičiavimo darbai sutartu tarifu. |
Kiekvienai ribai suteikite vieną pavadintą integracijos savininką. Jei mašinos tiekėjas pateikia išėmimą, o kitas tiekėjas pateikia sandarumo tikrintuvą, kažkas vis tiek turi patvirtinti butelio orientaciją, perdavimo aukštį, tarpus ir valdymo rankos paspaudimą. Pirkti suderinamus modulius nėra tas pats, kas pirkti integruotą elementą.
Susitarkite, kaip „parengta“, „dalis yra“, „ciklas baigtas“ ir gedimo sąlygos, kai reikia šių signalų. Nustatykite, kuris valdiklis inicijuoja sustabdymą, o kuris blokas praneša apie inicijuojantį gedimą. Tiksli architektūra priklauso nuo projekto, tačiau atsakomybė negali likti miglota.
Patikrinkite laužo srautą atskirai nuo priimto produkto maršruto. Išimtą blykstę reikia surinkti ir suderinti. Pakartotinis naudojimas priklauso nuo medžiagų ir gaminio reikalavimų; automatinis šlifavimo jungtis neduoda jokio permalimo procento. Kontroliuokite medžiagos receptą.
Norėdami patikrinti butelio sandarumą, apibrėžkite bandymo metodą, tvirtinimo detales, sandarinimo būklę ir sutartus bandinius. Bandymų stotis turi ne tik rodyti žalią rezultatą. Ji turi patikimai atskirti gedimus ir registruoti jų skaičių, neleisdama atmestoms dalims nepastebėtoms grįžti į gero produkto konvejerį.
Apimties brėžinyje taip pat turėtų būti parodyta prieiga prie priežiūros ir pelėsių keitimo. Naudokite Kinggle'snaudingumo ir gamyklos išdėstymo vadovaskoordinuoti galią, orą, vandenį ir erdvę su visais įtrauktais pagalbiniais įrenginiais.
Perdavimas gali apriboti našumą anksčiau nei tai daro liejimo mašina
Pūtimo formavimo gamybos linija tiekia tik tai, ką gali išlaikyti jos susijusios operacijos. Greičiausias modulis negali neribotą laiką kompensuoti lėtesnę žoliapjovę, testerį ar pakavimo stotį. Buferiai suteikia linijai laiko atsigauti po trumpo pertrūkio; jie nepašalina nuolatinio pajėgumų neatitikimo.
Pirmiausia kiekvieną įrangos kainą nustatykite tuo pačiu pagrindu. Ar skaičius reiškia liejimo įvykius, grubias dalis, išbandytas dalis ar priimtus konteinerius? Ar jis apima tik nuolatinį važiavimą, ar apima papildymą ir įprastus sustojimus? Palyginkite įkainius tik tada, kai šie apibrėžimai sutampa.
Atliktas pavyzdys su aiškiai numanomu gamybos pagrindu
Apsvarstykite siūlomą liniją, kuri po formavimo ir apipjaustymo išleidžia 480 konteinerių per valandą. Tarkime, kad jo vienos padėties nuotėkio tikrintuvui reikia 8 sekundžių, kad būtų atlikta visa apkrova, bandymas, sprendimas ir iškrovimo seka. Idealus jo pajėgumas yra 3600 ÷ 8 = 450 konteinerių per valandą. Tai yra planavimo prielaidos, o ne išmatuotas Kinggle mašinos rezultatas.
Įėjimo greitis: 480/h · Idealus testerio pajėgumas: 450/h · Kaupimas: 30/h
Net ir nesustojus testeriui, gaunamos dalys viršija jo pajėgumą 30 konteinerių per valandą. Buferis su 15 naudingų pozicijų užpildytų 15 ÷ 30 = 0,5 valandos arba 30 minučių. Pradėjus liniją tuščiu konvejeriu, trumpas demonstravimas gali atrodyti patenkinamas. Disbalansas vis dar egzistuoja.
Dabar apsvarstykite galimybę visiškai sustabdyti testerį. Esant numanomam 480/h greičiui, dalys atkeliauja 8 per minutę. Tos pačios 15 laisvų pozicijų suteikia tik 15 ÷ 8 = 1,875 minutės, maždaug 113 sekundžių, kol šis buferis užpildomas. Kaupimo greitis lėtėjimo ir visiško sustojimo metu skiriasi.
Šie skaičiavimai yra naudingi tik tuo atveju, jei pozicijos yra tikrai tinkamos naudoti. Butelis, kuris apvirsta, paliečia apsaugą arba negali išlaikyti reikiamos orientacijos, nesukuria tinkamos buferio padėties. Prieš pasiekiant saugaus kaupimosi ribą, valdymo įtaisams taip pat reikia suderinto atsako.
Patikrinkite geometriją ir greitį
Išėmimo įrankiai ir konvejeriai turi tvarkyti detalę, kurios faktiškai išleidžiama. Nustatykite pakartojamo sukibimo vietą. Prieš kitą perkėlimą patikrinkite, ar kaklas, korpusas ar blykstė suteikia tokią vietą ir ar apipjaustymas ją pašalina. Funkcija, pasiekiama per pirmąjį paėmimą, gali nebūti antrą kartą.
Išspręstume šią atskaitos grandinę prieš padidindami mašinos greitį. Linija, kuri perduodama protingu greičiu ir nuspėjamai atsikuria, yra geresnis gamybos turtas nei ta, kurios vietą reikia pakartotinai pakeisti rankiniu būdu. Pageidautinas sprendimas gali būti peržiūrėti įrankiai, kita perdavimo seka arba papildomas tolesnis pajėgumas, o ne greitesnis liejimo ciklas.
Galiausiai suskaičiuokite priimtus konteinerius po sutarto patikrinimo punkto. Norėdami diagnozuoti, laikykitės bendrųjų skaičiavimų, bet nenaudokite jų kaip pristatymo produkcijos skaičiaus. Kinggle'sgamyklos priėmimo vadovaspaaiškina, kodėl produkto tapatybė, skaičiavimo ribos ir stebėjimo laikas priklauso tam pačiam įrašui.
Įrodykite, kad linija gali atkurti ir pakeisti produktus
Sklandus automatinis veikimas įrodo tik vieną veikimo būseną. Gamyba taip pat apima papildymą, nesėkmingus perkėlimus, atmestas dalis, užblokuotus konvejerius ir gaminių pakeitimus. Šie įvykiai nusipelno vietos priėmimo plane, nes nuo atsakymo priklauso, ar ląstelė grįžta į kontroliuojamą gamybą.
Gamykloje gedimų pašalinimą iškeltume prieš nušlifuotą demonstraciją. Jei butelis nepatenka į rinktuvą, kitas klausimas yra ne kaip greitai kas nors gali jį padėti atgal. Klausimai yra tokie, kas aptiko praleidimą, kuris judėjimas sustojo ir kaip ląstelė patvirtina žinomą būseną prieš paleisdama iš naujo. Pakartotinė rankos korekcija yra simptomas, kurį reikia ištirti, o ne įprastas automatinis veikimas.
Kai išleidus plonasienį butelį pavirsta, prieš keisdami kelis proceso nustatymus patikrintume sukibimo ir atramos būklę. Peržiūrėkite dalies standumą perkėlimo metu, tvirtinimo kontaktinius taškus ir judesių seką. Tada išbandykite vieną kontroliuojamą pataisą ir dar kartą patikrinkite dalį. Didesnis sugriebimo spaudimas gali sukurti kitokį defektą, o ne taisyti pirmąjį.
Ta pati disciplina taikoma, kai padaugėja nutekėjimo atmetimų. Išsaugokite paveiktus mėginius ir nustatykite vietą bei laiką. Patikrinkite bandomojo sandariklio ir tvirtinimo detalių būklę kartu su suformuotu kaklu ir nuimkite. Nesandarumo tikrinimo jungtis ir nesandarus konteineris reikalauja skirtingų pataisų. Keičiant formavimo receptą, neatskiriant šių priežasčių, galima gaišti laiką ir paslėpti gedimą.
Apibrėžkite atkūrimą prieš įvykstant gedimui
- Užrašykite pradinį gedimą, paveiktą modulį ir gaminio padėtį.
- Perkelkite elementą į būseną, apibrėžtą patvirtintame valdymo ir saugos projekte.
- Leiskite įgaliotiems darbuotojams pašalinti gedimą pagal nustatytą izoliavimo ir prieigos tvarką.
- Prieš paleisdami iš naujo, suderinkite dalis perdavimo, patikrinimo ir atmetimo pozicijoje.
- Tęskite sutartą atkūrimo seką, tada patikrinkite reikiamus gaminio patikrinimus.
Tai planavimo žingsniai, o ne leidimas patekti į saugomą įrangą ar apeiti blokavimą. Integruotam elementui reikalingas rizikos vertinimas, apimantis modulių sąveiką ir numatomas intervencijas.ISO 12100:2010nustato bendruosius mašinų rizikos vertinimo ir rizikos mažinimo principus; projekte taip pat turi būti nustatyti taikomi mašinos specifiniai ir paskirties reikalavimai.
Išsaugotas receptas nebūtinai yra visiškas pakeitimas
Receptas gali prisiminti temperatūrą ir formavimo judesius, o rinktuvas, apdailos lizdas ir testeris lieka reguliuojami rankiniu būdu. Paklauskite, kurios pozicijos yra saugomos, kurios yra motorizuotos ir kurioms reikia pakeisti fizinius įrankius. Techne'sprocesų automatizavimo dokumentacijapateikiamas su formatu susietų rinkiklio, mirksėjimo ir nuotėkio tikrintuvo pozicijų nustatymų pramonės pavyzdys. Tai iliustruoja taikymo sritį, kurią reikia nurodyti; jis nenustato tų funkcijų kiekviename įrenginyje.
Apibrėžkite perjungimo laiką nuo galutinės priimtos vieno formato dalies į pirmą priimtą kito formato dalį pagal sutartą metodą. Atskirai įrašykite įrankių darbą, derinimą, medžiagų perkėlimą ir kokybės išleidimą. Tai atskleidžia, ką iš tikrųjų sutaupo greitesnis recepto atšaukimas ir kas lieka mechanine arba proceso užduotimi.
Palyginkite kainą už priimtą konteinerį, o ne automatizavimo etiketes
Pusiau automatinio ir visiškai automatinio pūtimo liejimo mašinų palyginimas turėtų prasidėti nuo to paties gaminio ir gamybos grafiko. Priešingu atveju pigesnė kaina gali tiesiog neįtraukti tvarkymo, bandymo ar pakavimo, kuris įtrauktas į kitą kainą. Prieš palygindami visas įrangos kainas, palyginkite vienodas pristatymo ribas.
Automatizavimas yra labiausiai apsaugotas, kai pašalina apibrėžtą pasikartojantį suvaržymą. Tai gali būti rankinis blykstės pašalinimas, nenuoseklus perkėlimas, sudėtingas patikrinimo perdavimas arba pakavimo operacija, kuri negali neatsilikti. Įsigijus daugiau automatizavimo nenustačius apribojimo, gali prireikti priežiūros ir keitimo darbų nepagerinant priimtos produkcijos.
Išlaidų ribą laikykite tokią pat plačią, kaip ir produkcijos riba
Priimto konteinerio kaina = bendra kaina sutartoje gamybos ribose ÷ priimtų konteinerių, pristatytų toje riboje
Skaitiklyje turi būti nurodytos palyginimui svarbios išlaidos: medžiagos, darbas, komunalinės paslaugos, įrankiai, priežiūra ir pasirinktas kapitalas arba pridėtinės išlaidos. Abiem variantams naudokite tą patį apskaitos metodą. Tolesnis robotas nėra nemokamas, nes jo kaina nepatenka į formavimo mašinos kainą.
Išvardykite pasikartojančias žmogaus užduotis. Kas nors vis tiek gali papildyti medžiagą, perkelti laužą, paimti dalis, pakeisti dėžutes, prižiūrėti įrankius ir reaguoti į pavojaus signalus. Apskaičiuokite darbo krūvį per įprastą pamainą, ne tik tuo metu, kai veikia automatinė seka. Nuspręskite, ar operatorius gali saugiai aptarnauti daugiau nei vieną langelį be uždelsto patikrinimų ar atkūrimo.
Stebėjimo laikotarpiu naudokite elektros energiją kWh ir to paties laikotarpio priimtus konteinerius. Galia kW yra kitoks dydis. Įtraukite sutartus pagalbinius įrenginius, kai lyginsite visą liniją, ypač jei keičiamas kompresorius, aušintuvas ar malūnėlis. Thekomunalinių paslaugų reikalavimų vadovaspaaiškina, kodėl prijungta galia ir veikimo poreikis taip pat turėtų likti atskirti.
Jei norite dažnai keisti formatą, patikrinkite kiekvienam SKU reikalingus tvirtinimo elementus ir atsarginius įrankius. Mažesnę pradinę elementų kainą gali kompensuoti sudėtingi keitimai arba papildomos formato dalys. Ir atvirkščiai, sudėtinga perkėlimo sistema gali būti nereikalinga mažos apimties gaminiui su praktišku rankiniu apdailos būdu.
Rekomenduojame reitinguoti pasiūlymus pagal pašalintus gamybos apribojimus, priimtą produkciją, kurią jie gali patikrinti, ir pasikartojančius darbus, kuriuos jie palieka. Labiau automatizuota ląstelė užsitarnauja savo vietą, kai šios naudos atitinka tikrąjį gamyklos tvarkaraštį. „Nepilotuojamas“ nėra pakankamas finansinis argumentas.
Prašykite jautrių atvejų, o ne visuotinio atsipirkimo reikalavimo. Palyginkite numatomą paklausą, mažesnį panaudojimą ir dažnesnius keitimus naudodami paties pirkėjo išlaidas. Dėl to investavimo sprendimas yra naudingas net tada, kai keičiasi pardavimo apimtys ar produktų asortimentas.
Prieš pateikdami užsakymą patvirtinkite konfigūraciją
Prieš pirkdami užsakymą paverskite pasirinktą koncepciją sutartu įrangos sąrašu, ląstelių išdėstymu ir priėmimo protokolu. Brangiausias dviprasmiškumas dažnai nėra trūkstamas jutiklis. Tai yra riba, kurią kiekviena šalis manė priklausanti kažkam kitam.
Kompaktiško butelio projektui2 l vienos stoties platformasiūlo konkretų atspirties tašką. Jo paskelbtas formos vokas ir mažesnių butelių kelių išleidimo angų parinktys leidžia atlikti pradinę tinkamumo peržiūrą. Siūloma konstrukcija priklauso nuo tikrojo brėžinio, dervos, galvutės išdėstymo ir tolesnio taikymo srities. Nesirinkite šios konfigūracijos vien iš garsumo.
Atlikite bandomąjį atsakymą į pirkimo klausimus
Atliekant bandymą turėtų būti naudojamas sutartas produkto apibrėžimas ir operacijos, palaikančios nurodytą produkciją. Jei sandarumo tikrinimas arba apipjaustymas yra pristatymo ribos dalis, parodykite tai su elementu, o ne pateikdami nesusijusį atskirą ciklą. Išsaugokite mėginio tapatybę ten, kur kelios pozicijos gali paslėpti silpną išleidimo angą arba ertmę.
Priėmimo įrašas turėtų susieti kiekvieną pretenziją su metodu, riba ir stebimu rezultatu. Žodis, pvz., „išlaikytas“ be pagrindinės sąlygos, negali nurodyti pradedant eksploatuoti pirkėjo gamykloje. TheKinggle FAT vadovassuteikia išsamesnį tų įrodymų pagrindą.
- Sukurkite tapatybę:mašina, įrankiai, valdymo versija ir įtraukti moduliai.
- Bandymo sąlygos:produktas, derva, aktyvios pozicijos ir naudingumo sąlygos.
- Kokybė:kritinius matavimus, funkcinius testus ir atmetimo priežastis.
- Linijos našumas:priimtas skaičius, stebėjimo laikotarpis, sustojimai ir intervencijos.
- Atkūrimas:sutartus gedimų scenarijus ir parodytą pakartotinio paleidimo seką.
- Perdavimas:brėžiniai, vadovai, įrankių informacija, atsarginės kopijos ir atidaryti elementai.
Atskiras gamyklinis priėmimas nuo priėmimo vietoje, kai gamyklos paslaugų arba trečiosios šalies įrangos negalima atkurti prieš išsiunčiant. Iš anksto nustatykite tuos likusius patikrinimus ir priskirkite atsakomybę. Gamyklos bandymas neturėtų tyliai teigti, kad patikrinamos sąlygos, kurių nebuvo.
Mokymai turi apimti įprastą darbą ir automatizavimo paliekamas užduotis. Operatoriai turi atpažinti nepavykusį perdavimą, interpretuoti inicijuojantį pavojaus signalą ir laikytis patvirtinto atkūrimo metodo. Priežiūrai reikia brėžinių, informacijos apie susidėvėjusias dalis ir prieigą, reikalingą elementui palaikyti.
Aptarkite automatinio ekstruzinio pūtimo formavimo konfigūraciją su Kinggle.Siųskite konteinerio brėžinį, dervos rūšį, gatavą svorį, reikalingus bandymus, gamybos grafiką ir planuojamas tolesnio proceso operacijasprojekto užklausos puslapyje.
Susisiekite:sales@kinggle.com · +86-574-87103665. Dėl apibrėžtos gaminio ir linijos ribos konfigūracijos peržiūra yra naudingesnė nei vien mašinos kainos užklausa.
Dažnai užduodami klausimai
Ar automatinė pūtimo formavimo mašina yra tokia pati kaip visa gamybos linija?
Ne. Automatinė mašina gali valdyti liejimo judesius, o gaminio pašalinimas, apipjaustymas, tikrinimas ar pakavimas lieka atskirai. Visa gamybos linija apibrėžia perdavimo, kontrolės ir kokybės ribą tarp šių operacijų. Paprašykite įrangos sąrašo ir išdėstymo, kuriame būtų nurodytas kiekvienas įtrauktas modulis, rankinė užduotis ir neįtrauktos paslaugos. Pirkimo specifikacija, o ne žodis automatinis, lemia, kas bus pristatyta.
Ar visiškai automatinei pūtimo mašinai vis dar reikia operatorių?
Taip. Vis dar reikia priskirti medžiagų papildymą, kokybišką mėginių ėmimą, įrankių keitimą, techninę priežiūrą ir gedimų šalinimą. Automatizavimas gali pašalinti pasikartojančius veiksmus nepašalinant kiekvienos gamybos užduoties. Suplanuokite darbuotojų skaičių visos pamainos metu ir faktinį paslaugų išdėstymą, įskaitant pakavimą ir laužo tvarkymą. Neapskaičiuokite darbo sąmatos iš trumpos demonstracijos, kai pagalbinis personalas lieka už fotoaparato rėmo.
Ar automatinis nuleidimas, butelio sandarumo patikrinimas ir pakavimas yra standartiškai?
Nemanykite, kad jie yra. Kainos pasiūlyme turėtų būti nurodyta kiekviena operacija, tiekiama įranga, konkrečių gaminių įrankiai, bandymo metodas ir atmetimo maršrutas. Išėmimo įrenginys nėra sandarumo tikrintuvas, o automatinis konvejeris nėra automatinė pakavimo sistema. Paklauskite apie kiekvieną cituotą modulį, kokią nebaigtą būklę jis gauna ir kokią priimtą būseną jis pateikia.
Ar galima automatizuoti esamą ekstruzijos pūtimo mašiną?
Galimas, bet įgyvendinamumas priklauso nuo esamos valdymo sistemos, apsaugos, laisvos erdvės, formų atidarymo, gaminio išleidimo ir perdavimo išdėstymo. Dalis taip pat turi atitikti siūlomus sugriebimo, apipjaustymo ir tikrinimo įrenginius. Prieš pirkdami robotą arba konvejerį atskirai, peržiūrėkite visą langelį. Modifikavimas turėtų apimti apibrėžtą integravimo atsakomybę, atnaujintą rizikos vertinimą ir sutartą gamybos bandymą.
Kaip pirkėjai turėtų patikrinti automatinės linijos išvestį?
Suskaičiuokite priimtus konteinerius sutartame galutiniame iškrovimo taške per nustatytą stebėjimo laikotarpį. Nustatykite dervą, gaminį, formą, aktyvias vietas, komunalines paslaugas ir įtrauktas paskesnio srauto operacijas. Įrašykite atmetimus, sustabdymus ir rankines intervencijas. Nurodykite bendrąją liejimo produkciją atskirai nuo priimtos linijos produkcijos. Katalogo sauso ciklo vertė nepakeičia šio gamybos bandymo.