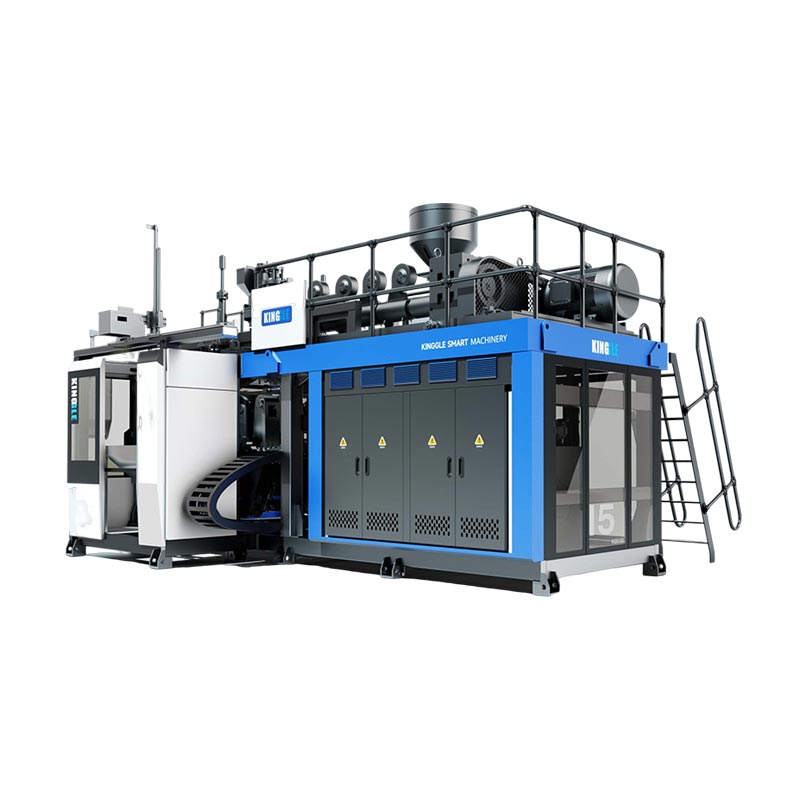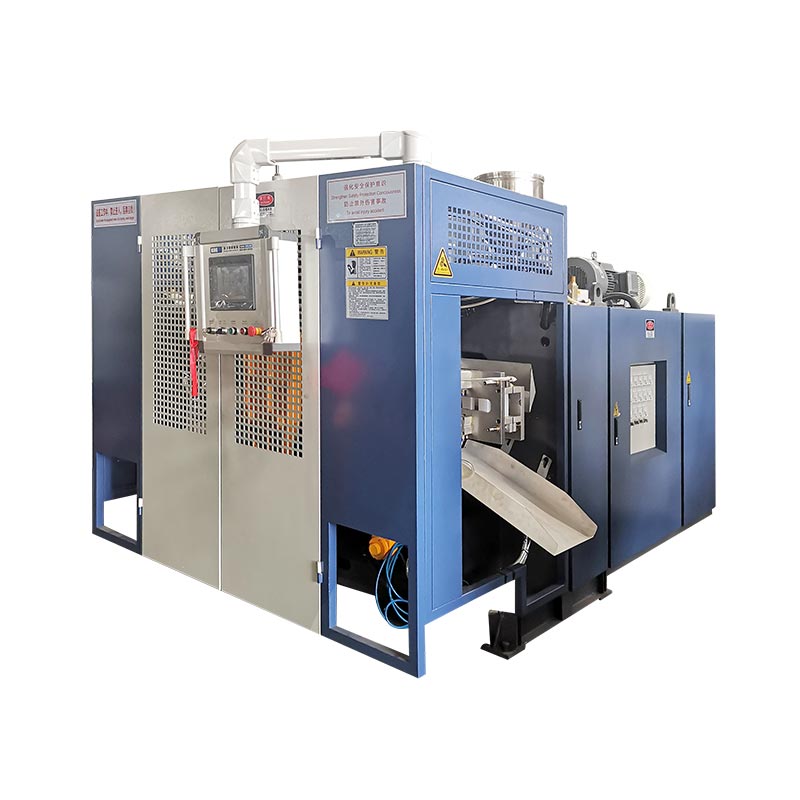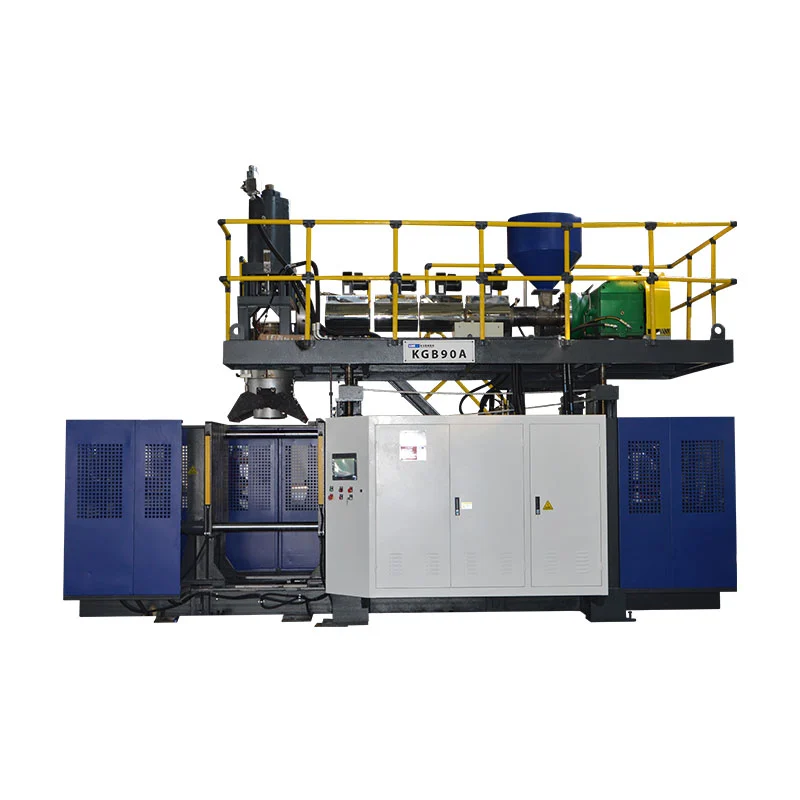
Automobilių pūtimo formavimas gali pagaminti tuščiavidures dalis, tokias kaip oro kanalai ir skysčių rezervuarai. Įrangos pasirinkimas prasideda nuo detalės brėžinio, nurodytos dervos ir priėmimo reikalavimų. Vien tik mašinos reklamuojamo konteinerio tūris negali nustatyti, ar jis suformuos tam tikrą kanalą, pritaikys jo formą, ar pateiks reikiamą gatavą produkciją.
Naudinga pirkimo apžvalga apima visą procesą: formavimą, pašalinimą, apipjaustymą, surinkimą ir patikrinimą. Prieš palygindami nominalią produkciją ar kainą, išspręskite privalomus gaminio ir įrankių reikalavimus. Priešingu atveju greitas liejimo ciklas gali paslėpti gamybos elementą, kuris vis tiek nepasiekia pristatymo tikslo.

Pūtimo formavimo automobilių dalys: pritaikymas ir proceso tinkamumas
Grupuokite automobilių dalis pagal tai, ką jos turi daryti, o ne pagal tai, kad jos yra tuščiavidurės. Salono oro kanalą, variklio oro įsiurbimo komponentą ir skysčio rezervuarą reikia peržiūrėti skirtingai. Jų veikimo sąlygos ir sąsajos lemia klausimus, į kuriuos turi atsakyti mašinos pasiūlymas.
| Dalis šeimos | Įėjimai nustatyti | Klausimai apie įrangą ir įrankius |
|---|---|---|
| Kabinos ŠVOK ortakiai | Oro kelias, jungties geometrija, įrengimo erdvė ir nurodyti funkciniai patikrinimai | Ar siūlomas maršrutas gali sudaryti korpusą ir palikti prieinamas apipjaustymo ir tikrinimo vietas? |
| Variklio oro įsiurbimo dalys | Nurodytos temperatūros, slėgio arba vakuumo sąlygos, terpės ekspozicija ir prijungimo reikalavimai | Ar derva, formavimo kelias ir visa ląstelė atitinka šias konkrečias sąlygas? |
| Skysčių rezervuarai | Skystis, aptarnavimo sąlygos, prievadai, montavimo ypatybės ir priėmimo kriterijai | Kaip bus gaminamas ir patikrinamas korpusas, sąsajos ir bet koks tolesnis mazgas? |
| Kitos tuščiavidurės techninės dalys | Krovinių korpusai, matmenys, surinkimo ypatybės ir paskirtis | Ar tinka formavimas pūtimu, ar reikėtų palyginti kitą formavimo ar sujungimo būdą? |
Laikykite kuro sistemos projektus atskirame patvirtinimo kelyje. Pavyzdžiui,RISE aprašo plastikinio kuro bako ugnies bandymuspagal JT taisyklės 34 5 priedo 5 punktą. Tai konkreti bandymo sritis, o ne išsamus patvirtinimo kontrolinis sąrašas. Nustatyti taikomą rinką, reikalavimus ir patvirtinimo atsakomybę faktiniam kuro sistemos projektui; mašinų katalogas, kuriame yra „automobilių bakai“, nenurodo reikalavimus atitinkančios degalų bakų gamybos.
Pučiami ŠVOK ortakiai: geometrija, sąsajos ir mašinos reikalavimai
Jei naudojate pūtimo būdu suformuotus ŠVOK ortakius, kartu peržiūrėkite oro kelią ir kiekvieną jungtį. Kėbului, kurį galima suformuoti, dar reikia angų, kurias būtų galima apkarpyti, išdėstyti ir patikrinti. Todėl individualūs plastikiniai ortakiai turėtų pasiekti pasiūlymo etapą, kai yra apibrėžta ir suformuota geometrija, ir numatoma baigta geometrija.
Atskiras salono vėdinimas nuo variklio oro įsiurbimo reikalavimų
Neperkelkite variklio oro įsiurbimo medžiagos ar bandymo sąlygų į kabinos kanalą vien todėl, kad abu teka orą. Užrašykite konkrečios dalies montavimo aplinką, patvirtintą medžiagą ir būtinus patikrinimus. Jei svarbu slėgis, vakuumas, temperatūros ciklas arba skysčio poveikis, nurodykite atitinkamas sąlygas projekto specifikacijoje.
Peržiūrėkite baigtą jungtį, o ne tik suformuotą angą
Brėžinyje pažymėkite jungčių galus, montavimo atskaitos taškus, pjūvių pakeitimus ir siūlomas kirpimo vietas. Tada patikrinkite, kaip dalis bus įtaisyta apdailos arba tikrinimo įtaise. Naudingas peržiūros klausimas yra tai, ar ta pati atskaitos sistema gali nuosekliai nustatyti dalies vietą apipjaustymo, matavimo ir surinkimo metu.
Prieš apibrėždami elementą, nurodykite reikiamą srauto, praėjimo, tinkamumo ar sandarinimo patikrą. Šiems patikrinimams gali prireikti specialių įrenginių arba atskirų stočių. Jie turėtų turėti priskirtą tiekėją ir priėmimo metodą, o ne manyti, kad jie tiekiami su pūtimo formavimo mašina.
Prieš pasirinkdami mašinos dydį, pasirinkite proceso maršrutą
Prieš pasirinkdami didesnę mašiną, aptarkite, kaip parisonas pasieks pelėsių ertmę. Parisonas yra karštas tuščiaviduris vamzdis, kurį procesas formuoja ir išpučia. Jo valdymas ir išdėstymas turi atitikti geometriją.
Įprasta ekstruzija, palyginti su 3D siurbimo pūtimu
Toray techninis 3D siurbimo pūtimo formavimo paaiškinimasaprašomas siurbimas, kai parisonas įvedamas į formos ertmę ilgoms, sudėtingoms tuščiavidurėms formoms. Tai yra atskiras proceso išdėstymas. Įprasta ekstruzinio pūtimo formavimo mašina su dalių pašalinimo robotu neturėtų būti laikoma lygiaverčiu šios galimybės įrodymu.
Jei norite padaryti nepatogų kelią, paprašykite formavimo maršruto peržiūros, naudodami tikrąją geometriją ir dervą. Palyginkite įprastą ekstruzijos pūtimo formavimą, specializuotą išdėstymą arba siurbimo būdą ir, jei reikia, sujungtas liejamas dalis. Palyginimas turėtų apimti formavimo galimybes, sąsajas ir tolesnius darbus, o ne daryti prielaidą, kad vienas maršrutas tinka kiekvienam automobilių kanalui.
Atskirai laikykite lydalo tiekimą ir pavaros konfigūraciją
Nuolatinis ekstruzijos ir akumuliatoriaus galvutės veikimas apibūdina lydalo tiekimą. „Parison“ įdarbinimas apibūdina kitokią proceso dalį. Hidraulinės, servohidraulinės ir elektrinės pavaros apibūdina paleidimą. Palyginus juos ant atskirų ašių, citatos lengviau interpretuojamos ir automatizavimo etiketė negali būti formuojama.
Pasirinkite pūtimo liejimo dervas, skirtas tikram naudojimui automobilyje
Nurodykite klasę, o ne tik polimerų šeimą. „PA“ arba „PP“ palieka atvirų klausimų apie sustiprinimą, modifikavimą, apdorojimo elgesį ir tinkamumą numatytai daliai. Envalior'sDurethan PA6 portfelisPavyzdžiui, išskiriamos pūtimo formos ir sustiprintos vamzdžių ir oro kanalų rūšys. Pavadinimas nenurodo keičiamo recepto.
Medžiagos paruošimą ir plastifikavimą suderinkite su rūšimi
Gaukite esamas konkrečios klasės apdorojimo instrukcijas. Patikrinkite siūlomą džiovinimo ir padavimo tvarką, drėgmės matavimą, jei reikia, varžtų ir galvutės tinkamumą, temperatūros kontrolę ir visas susidėvėjimui atsparias specifikacijas, reikalingas mišiniui. Tai yra techninio patvirtinimo elementai, o ne priežastys skelbti vieną džiovinimo temperatūrą visiems inžineriniams plastikams.
Toray nustato lydalo klampumą ir formos išlaikymo stabilumą, kurie yra svarbūs tinkamumui formuoti dervą. Bandymo metu užrašykite medžiagos būklę ir proceso nustatymus, kad formavimo problemą būtų galima ištirti pagal žinomą receptą. Nepriimkite mašinos paskelbto HDPE ekstruzijos greičio kaip jos pristatymo greičio naudojant kitą dervą įrodymo.
Permalkite pagal patvirtintą receptą
Įrašykite šaltinį, apdorojimo istoriją ir siūlomą permalimo dalį, taip pat kliento leidimą ir patikrinimus, reikalingus receptui kvalifikuoti. Išbandykite numatomą gamybos mišinį. Bandymas, naudojant tik gryną dervą, neparodo efektyvumo vėliau pakartotinai šlifuojant.
Išverskite dalies brėžinį į pūtimo liejimo įrangos reikalavimus
Norėdami peržiūrėti pūtimo liejimo įrangą, naudokite įrodymų lentelę. Kiekvienam privalomam reikalavimui reikalinga atitinkama specifikacija, brėžinys arba bandymo įrašas. Neišspręsti dalykai turėtų likti matomi tol, kol atsakinga šalis juos uždarys.
| Reikalavimas | Patikrinkite pasiūlymą | Įrodymai ir uždarymas |
|---|---|---|
| Medžiagos ir bendrasis šūvio poreikis | Specifinis plastifikavimas, tinkamas naudoti šūvis ir pristatymas; įtraukti perdirbimo laužą, o ne tik gatavą svorį | Medžiagų protokolas ir atstovo formavimo procesas |
| Formos montavimas | Vokas, montavimas, formos storis ir masė, komunalinės paslaugos ir paslaugų prieiga | Formos ir mašinos sąsajos brėžinys |
| Atidarymas ir išėmimas | Atidarymo erdvė, reikalingi formos judesiai, griebtuvo kelias ir tarpas karštai daliai | Judėjimo peržiūra ir pašalinimo seka |
| Kritinės sienų sritys | Vadovo įrankiai, parapijos kontrolė ir siūlomos tikrinimo vietos | Atvaizduoti matavimai pagal brėžinio ribas |
| Baigtos sąsajos | Apipjaustymo, sujungimo, surinkimo ir padėties nustatymo įrenginiai | Gatavų dalių matmenų ir funkcinės patikros |
| Priimta išvestis | Užbaikite langelį, skaičiavimo tašką, pertraukimo taisykles ir atmetimo tvarkymą | Laiku nustatytas bandymas su priimtais kiekiais ir sustabdymo įrašais |
Kaip aš peržiūrėčiau automobilių pūtimo liejimo projektą
Automobilių pūtimo formavimo projekte prieš aptardamas mašinos pajėgumą peržiūrėčiau dalies brėžinį. Mano pradiniai klausimai būtų susiję su medžiagos lygiu, veikimo aplinka, prijungimo taškais ir priėmimo reikalavimais. Mašinos vardinis konteinerio tūris liktų atrankos atskaitos taškas, o ne kanalo ar netaisyklingo rezervuaro patvirtinimo pagrindas.
Jei bandomoji dalis atitiktų savo svorio tikslą, bet nepavyktų atlikti vietinio sienos storio patikrinimo, prieš padidindamas bendrą dalies svorį, ištirčiau medžiagų pasiskirstymą. Palyginčiau nurodytas patikrinimo vietas su parisono profiliu, medžiagų paruošimu, įrankiais ir įrašytais proceso nustatymais. Medžiagos pridėjimas visur išliktų siūlomas pakeitimas, kol atitinkamų dalių patikrinimai parodys, kad problema išspręsta.
Įrankių apžvalga apimtų ne tik tai, ar forma telpa tarp plokščių. Aš patikrinčiau montavimą, formos storį, atidarymo erdvę, reikalingus judesius ir visą dalių pašalinimo kelią. Prievadams ir tvirtinimo funkcijoms taip pat reikės aiškaus apipjaustymo, padėties nustatymo ir tikrinimo po liejimo plano.
Dėl nurodytos inžinerinės-plastiko klasės norėčiau paprašyti jo apdorojimo gairių ir patikrinti siūlomą džiovinimą, padavimą, varžtų ir galvučių išdėstymą. Nenaudočiau HDPE pralaidumo rodiklio kaip veikimo su kita derva įrodymo. Bet kokiam siūlomam perdirbimo receptui bus taikomi taikomi medžiagų ir klientų reikalavimai.
Prieš patvirtindamas gamybos kamerą, į bandomąjį planą įtraukčiau tolesnius darbus. Suformuotas ortakis vis tiek turi praeiti sutartus apipjaustymo, surinkimo ir patikrinimo etapus. Įrašyčiau priimtą išvestį, pertraukimus ir rankinius koregavimus, tada atskiriu priimtus reikalavimus nuo elementų, kuriuos reikia taisyti ar papildyti įrodymais.
Mano rekomendacija priklausytų nuo tų išvadų. Didesnė mašina nebūtų mano automatinis atsakas į gamybos trūkumą; Pirmiausia nustatyčiau, ar apribojimas atsirado dėl formavimo, tvarkymo, apdailos ar tikrinimo.
Pūtimo formos dizainas, sienų paskirstymas ir kritinės sąsajos
Užbaigtos detalės svoris yra vienas viso objekto matas. Jis negali nustatyti storio lenkimo, sujungimo ar prispaudimo metu. Pagal brėžinį ir funkciją nustatykite patikrinimo vietas, tada palyginkite matavimus, atliktus tam tikromis detalėmis.
Atskiras išilginis ir apskritimas valdymas
Peržiūrėkite išilginio sluoksnio programavimą atskirai nuo sienos pasiskirstymo aplink dalies perimetrą. Toray aprašo spindulio sienelės storio valdymą savo 3D siurbimo proceso diskusijoje. Patvirtinti siūlomos sistemos faktines valdymo funkcijas; vien didelis programavimo taškų skaičius neįrodo, kad kiekviena kritinė vieta pasieks savo ribą.
Jei atsiranda vietinis gedimas, susiekite matavimą su jo padėtimi ant dalies ir ištirkite atitinkamus proceso ir įrankių kintamuosius. Stebėkite pakeitimus, kad būtų galima patikrinti jų poveikį. Esamasparison programavimo vadovasišsamiau paaiškina valdymo temą.
Atlikite nulinius taškus apdailos ir surinkimo metu
Apibrėžkite, kaip bus matuojami prievadai, apipjaustyti kraštai ir tvirtinimo ypatybės, palyginti su nurodytais atskaitos taškais. Susitarkite dėl detalės atramos ir matavimo būklės. Peržiūrėkite šias sąsajas su formų ir tvirtinimo detalių tiekėjais naudodamipelėsių projektavimo ir mašinų sąsajos patikrinimai, o ne apdoroti apdailą kaip atskirą problemą po formos patvirtinimo.
Apibrėžkite visą automobilių pūtimo formavimo elementą
Nubrėžkite maršrutą nuo dervos paruošimo iki priimtos dalies skaičiavimo taško. Įtraukite nuėmimą, apipjaustymą, atidarymą, sujungimą, surinkimą ir patikrinimą tik ten, kur to reikia daliai. Kiekvienai operacijai nurodykite tiekėją, priėmimo įrodymus ir atsakomybę už integravimą.
Patikrinkite stoties sąsajas: kaip dalis perduodama, kaip ji yra, kas nutinka, kai sustoja pasroviui esanti stotis ir kaip atskiriamos atmestos dalys. Citata turėtų skirti mašinų gamintojo tiekiamą įrangą nuo kitų tiekiamos įrangos. Theautomatinės linijos konfigūracijos vadovasapima šias tiekimo ribas.
Pasirinkite patikras iš dalies funkcijos ir specifikacijos. Jei reikia, sandarumo bandymas nepakeičia matmenų, praėjimo, surinkimo ar patvarumo įrodymų. Venkite vieno bendro testų sąrašo kiekvienai automobilių pramonei.
Atskirai įrodykite dalį ir gamybos procesą
Suplanuokite reprezentatyvų bandymą pagal brėžinio peržiūrą, patvirtintą medžiagą ir numatytą receptą. Užrašykite formą, sąranką, medžiagų partiją ir matavimo planą. Kartu su ciklo įrašu išsaugokite priimtus kiekius, atmeskite priežastis, sustabdymus ir rankines intervencijas.
Tiekėjo mašinos bandymas ir kliento gamybos dalies patvirtinimas yra skirtingi tikslai.AIAG vieša PPAP apžvalgasujungia gamybos dalių patvirtinimą su nuosekliu projektavimo įrašų ir specifikacijų laikymusi faktinio gamybos proceso metu pagal gamybos tempus. Ši sritis yra platesnė nei mašinos judėjimo demonstravimas arba vieno priimtino pavyzdžio gamyba.
| Veikla | Jame sprendžiamas klausimas | Įrodymai apibrėžti | Savaime nenustato |
|---|---|---|---|
| Mašinos arba ląstelės RIEBALAI | Ar pateikta įranga atitinka sutartą priėmimo apimtį? | Sutartiniai patikrinimai, konfigūracija, bandymo sąlygos ir atviras įrašas | Visos gatavų dalių funkcijos arba kliento gamybos patvirtinimas |
| Dalies funkcinis patvirtinimas | Ar gatava dalis atitinka nurodytus naudojimo reikalavimus? | Taikomi matmenų, surinkimo, funkciniai ir ilgaamžiškumo įrašai | Tvarus gamybos efektyvumas ne įvertintomis sąlygomis |
| Kliento gamybos dalies patvirtinimas | Ar numatytas gamybos procesas atitinka kliento taikomus patvirtinimo reikalavimus? | Kliento pateikti dokumentai ir gamybos įrodymai, įskaitant PPAP, jei reikia | Patvirtinimas dėl pakeistos medžiagos, brėžinio ar proceso be reikalingos peržiūros |
Projekto priėmimo plane nustatykite mėginių kiekius, bandymo trukmę, matavimo metodus ir visus statistinius kriterijus. Nesiskolinkite universalaus Cpk tikslo arba vykdymo trukmės iš bendro mašinos straipsnio. Įrangos daliai naudokiteFAT planavimo vadovasnustatyti sutartus patikrinimus.
Uždarykite kiekvieną reikalavimą, nes jį reikia taisyti ir išbandyti iš naujo arba dar nepatvirtinti. Pastarosioms dviem kategorijoms priskirkite savininką ir uždarymo įrodymus. Laikant šias būsenas atskirai, neužbaigtas bandomasis laikotarpis netaps akivaizdžiu gamybos leidimu.
Palyginkite produkciją ir sąnaudas prie priimtos dalies ribos
Suskaičiuokite baigtas automobilių dalis, kurios praeina sutartus patikrinimus. Nurodykite, ar tikslas apima perjungimus, pertraukimus ir tolesnius veiksmus, ir naudokite tą patį laiko pagrindą kiekvienai stočiai. Žiūrėkitegamybos normos skaičiavimo vadovasskirtumui tarp vardinių ciklų ir priimtos produkcijos.
ŠVOK kanalo elemento įvertinimas po jo formavimo ciklo
Hipotetiniam automobilių ŠVOK kanalo projektui pradėčiau nuo 95 priimtų dalių reikalavimo per numatytą valandą. Tarkime, kad liejimo forma yra viena ertmė, 32 sekundžių formavimo ciklas, 90 % formavimo stadijos pasiekiamumas ir galutinis priimtas 96 % derlius viso proceso metu.
Nominalus formavimo greitis būtų 3600 ÷ 32 arba 112,5 dalys per valandą. Pritaikius numatytą eksploatavimo prieinamumą, formavimo etapo našumas būtų 101,25 dalys per numatytą valandą.
Šis skaičius nepateiktų galutinio rezultato. Taip pat palyginčiau apipjaustymo, tvarkymo ir tikrinimo pajėgumus. Žemiau esančioje lentelėje pateikti du planavimo scenarijai, darant prielaidą, kad nėra papildomų perdavimo nuostolių arba sąveikos tarp stoties sustabdymų. Abiejų pasroviui skirtų pajėgumų skaičiai naudoja pagal tvarkaraštį nustatytas valandas ir jau leidžia numanyti stoties pertrūkius; 96 % derlius taikomas vieną kartą pabaigoje.
| Planavimo priemonė | Pradinis tolesnis scenarijus | Patikslintas tolesnis scenarijus |
|---|---|---|
| Liejimo stadijos talpa | 101,25 dalys/val | 101,25 dalys/val |
| Tolesnio apdorojimo pajėgumai | 90 dalių/val | 105 dalys/val |
| Numatomas galutinis priimtas derlius | 96 % | 96 % |
| Numatoma priimta produkcija | 86,4 dalys/val | 97,2 dalys/val |
| Reikalinga priimta produkcija | 95 dalys/val | 95 dalys/val |
Pradiniame scenarijuje pasroviui esantis pajėgumas apribotų elementą iki 90 dalių per valandą prieš galutinį išeiga. Todėl numatoma priimtina produkcija būtų 90 × 0,96 = 86,4 dalys per valandą, mažesnė už reikalavimą.
Toliau vertinčiau paskesnį įrenginį, galintį apdoroti 105 dalis per valandą. Kai formavimo stadija riboja tiekimą, numatoma priimtina produkcija būtų 101,25 × 0,96 = 97,2 dalys per valandą.
Patikslintas skaičiavimas tikslą viršytų tik 2,2 dalimis per valandą. Tai vertinčiau kaip ribotą planavimo erdvę, o ne patvirtintos gamybos normos įrodymą. Atliekant reprezentatyvų ląstelių bandymą vis tiek reikės nustatyti tikrąjį ciklą, pertraukas, tolesnius rezultatus ir priimtą derlių.
Šis palyginimas nukreiptų inžinerinę peržiūrą į apdailos ir patikrinimo tvarką prieš prašant didesnės pūtimo mašinos.
Palyginkite tą pačią gamybos apimtį
Kiekviename pasiūlyme atskirkite mašinos, formos, medžiagų paruošimo, apdailos armatūros, patikrinimo, integravimo ir bandymo išlaidas. Tik mašinos kaina negali būti tiesiogiai lyginama su visos ląstelės kaina. Įvertinti papildomus pajėgumus pagal priimtą produkciją ir projekto paklausą; nemanykite, kad didesnė mašina pašalins kliūtis pasroviui.
Paruoškite „Kingle“ automobilių dalių užklausą
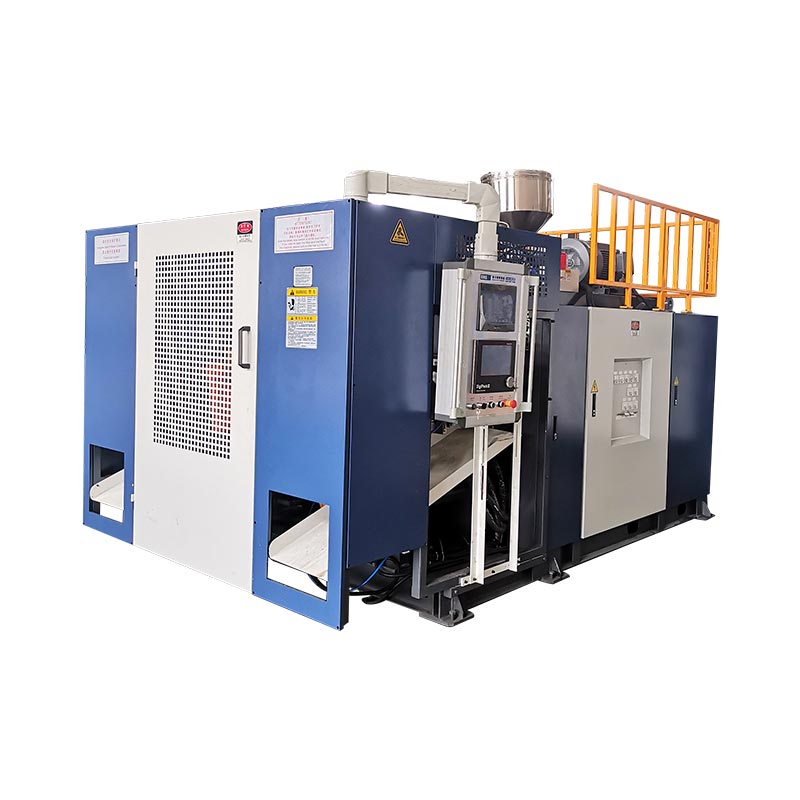
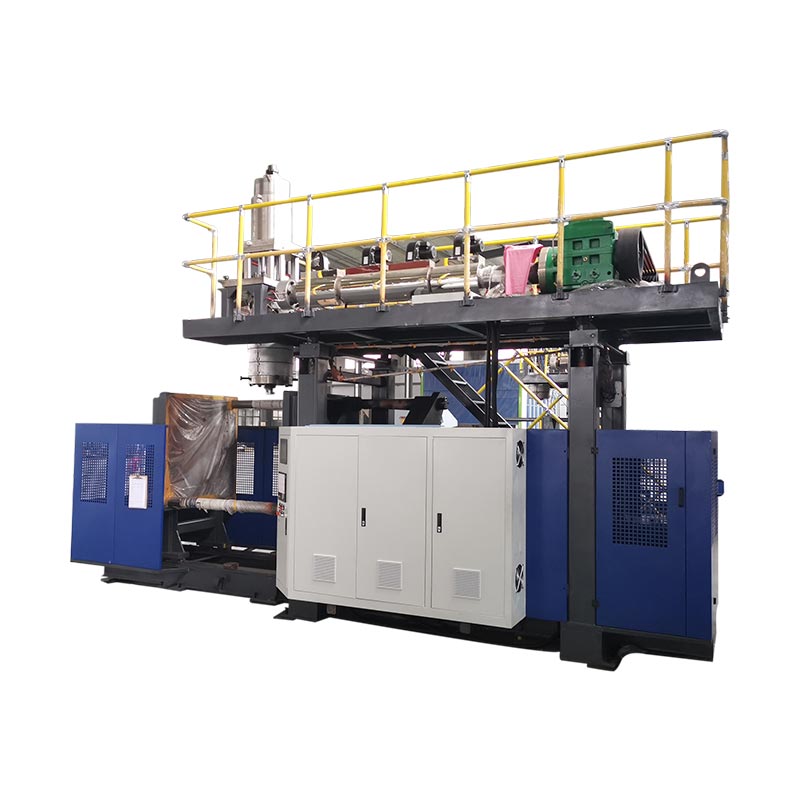
„Kingle“ paskelbtose akumuliatorių platformose pateikiamos specifikacijų nuorodos pradinei diskusijai. Tai nėra automatinis hipotetinio kanalo pavyzdžio ar kiekvienos automobilio dalies pasirinkimas. Siūloma medžiaga, forma ir visa gamybos apimtis dar reikalauja techninės peržiūros.
| Atskaitos laukas | KGB80A | KGB100B |
|---|---|---|
| Reklamuojama maksimali konteinerio talpa | 30 l | 120 l |
| Suspaudimo jėga | 215 kN | 440 kN |
| Formos plokštės dydis, P × A | 750 × 860 mm | 1 200 × 1 200 mm |
| Maksimalus formos dydis, P × A | 520 × 860 mm | 920 × 1 200 mm |
| Formos storis | nuo 360 iki 420 mm | nuo 510 iki 600 mm |
| Į sąrašą įtrauktas programos ryšys | Automobilių dalių vamzdynai | Automobilių dalys ir autocisternos |
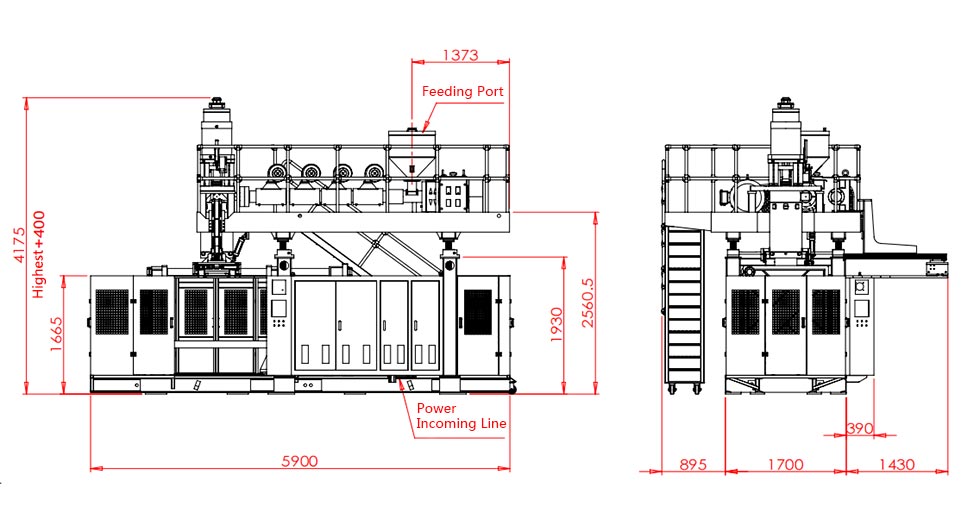
Lentelėje atkuriami pasirinkti laukai iš susietų Kinggle produktų puslapių. Plokštės dydis ir maksimalus formos dydis yra skirtingi laukai. Nei vienas, nei kitas nepatvirtina visiško judėjimo apvalkalo, konkrečios klasės galios, specializuoto siurbimo proceso ar degalų sistemos patvirtinimo. Paprašykite siūlomos versijos sąsajos brėžinio ir konfigūracijos.

Siųskite apžvalgos paketą, o ne tik prašomą įrenginio tomą
- 3D ir 2D dalių brėžiniai su peržiūromis, baigta geometrija, atskaitos taškais ir kritiniais sienos arba sąsajos reikalavimais.
- Nurodyta dervos klasė, patvirtintas gamybos receptas ir atitinkamos apdorojimo instrukcijos.
- Dalies svoris, planuojamas formos išdėstymas, esama įrankių informacija ir siūloma apdailos seka.
- Reikalinga priimta produkcija, atsižvelgiant į laiką, metinę paklausą, produktų asortimentą ir tikrinimo reikalavimus.
- Vietos sąlygos ir aiškus sąrašas, kas tiekia formą, pagalbinius gaminius, apdailą, patikrinimą ir integravimą.
Šios įvestys leidžia techninės peržiūros adresui, neišspręstiems reikalavimams ir bandomosioms sąlygoms pritaikyti prieš baigiant mašinos konfigūraciją.
Dažnai užduodami klausimai
Ar kiekvienas automobilių oro kanalas gali būti pagamintas įprastoje pūtimo formavimo mašinoje?
Ne. Peržiūrėkite geometriją, nurodytą dervą, sąsajas ir įrankių prieigą. Kai kurioms formoms reikia įvertinti specializuotą sodinukų išdėstymą, formavimą siurbiamuoju pūtimu arba sujungtas dalis. Įprasta mašina su išėmimo robotu pati nesukuria tų formavimo galimybių.
Ar pakanka akumuliatoriaus tūrio, kad būtų galima pasirinkti mašiną automobilio daliai?
Ne. Taip pat reikia peržiūrėti naudojamų šūvių poreikį, konkrečios medžiagos pristatymą, formų montavimą, atidarymo erdvę, reikalingus judesius, dalių pašalinimą ir tolesnius darbus. Reklamuojamas konteinerio tūris yra atrankos nuoroda, o ne pilnas netaisyklingos techninės dalies atrankos metodas.
Ar HDPE mašina gali apdoroti tam tikrą inžinerinio plastiko rūšį?
Tam reikia atlikti konkrečios klasės medžiagos paruošimo, plastifikavimo, galvos įrankių, valdiklių ir siūlomo proceso peržiūrą. Paskelbtas HDPE ekstruzijos greitis neįrodo produkcijos naudojant kitą dervą. Patvirtinkite konfigūraciją ir paleiskite tipinį bandymą su numatyta medžiaga.
Kodėl dalis gali pasiekti savo svorio tikslą, bet nepavyksta patikrinti sienelės storio?
Svoris apibūdina visą dalį, o storio patikra matuoja vietą. Medžiaga gali būti paskirstyta skirtingai tarp regionų, atitinkamai nekeičiant bendro svorio. Prieš nuspręsdami, kaip ją ištaisyti, nubrėžkite gedimo vietą ir ištirkite atitinkamą medžiagą, įrankius ir proceso sąlygas.
Ar mašinos FAT perdavimas užbaigia kliento gamybos dalies patvirtinimą?
Ne. FAT apima sutartą įrangos priėmimo sritį. Gatavų dalių patvirtinimui ir kliento gamybos patvirtinimui reikalingi atitinkami įrodymai. Jei reikalingas PPAP, patvirtinkite kliento pateikimo ir gamybos reikalavimus, o ne vertinkite įrangos pristatymą kaip patvirtinimą.
Ar pirkti automobilinę pūtimo liejimo mašiną yra tas pats, kas įsigyti pagal užsakymą formuojamų dalių?
Ne. Įrangos pirkimas yra susijęs su mašinomis, įrankių sąsajomis, gamybos proceso integravimu ir priėmimu. Gatavų dalių įsigijimas yra susijęs su gamintojo atsakomybe už tų dalių gamybą ir tiekimą. Prieš lygindami tiekėjus paaiškinkite, kokios apimties prašoma.
Norėdami peržiūrėti automobilių dalių įrangą, atsiųskite brėžinį ir medžiagų reikalavimus„Kingle“ kontaktų puslapisarba elsales@kinggle.com. Telefonas:+86-574-87103665. Informacija apie įmonę pateikiama adresu„Kingle“ apie puslapį.
Prieš įsipareigodami naudoti mašiną, patvirtinkite gamybos maršrutą
Pradėkite nuo dalies ir medžiagos, nustatykite formavimo kelią ir paverskite brėžinį aiškiais įrangos ir patvirtinimo reikalavimais. Tada palyginkite visus pasiūlymus ties priimtos dalies riba. Privaloma tinkamumo problema turi būti išspręsta; greitesnis ciklas ar mažesnė pirkimo kaina negali jo uždaryti.