Pūtimo kaištis tiekia orą į parodą ir, kai kuriose ekstruzijos pūtimo formose, padeda kalibruoti arba užbaigti talpyklos kaklelį. Diagnozuokite kaklo defektus nustatydami gedimą, patikrindami visą įrankį ir uždarymo sistemą, tada patikrinkite, ar pataisymas atitinka gaminio reikalavimus.
Prieš keisdami pūtimo kaištį
- Nustatykite, kur kaklas pirmą kartą pažeidžiamas arba neatitinka specifikacijų.
- Išlaikykite mėginių atsekimą iki stoties, ertmės ir įrankių peržiūros.
- Atskirkite lygiavimą ir susidėvėjimą nuo oro tiekimo, laiko ir aušinimo klausimų.
- Patvirtinkite rezultatą naudodami nurodytą buteliuką, uždorį ir bandymo sąlygas.
Ką veikia pūtimo kaištis ekstruzijos pūtimo formavimo metu?
Pūtimo kaištis priklauso pūtimo įrangai. Jis tiekia orą, kuris išplečia sugautą gabalėlį nuo pelėsio. Sistemose, skirtose kalibruotai apdailai, pūtimo kaiščio mazgas taip pat veikia su kaklo įrankiais. Pjovimo žiedas, aušinimo kanalas ar kita apdailos funkcija priklauso nuo tikrosios konstrukcijos; vien pavadinimas neidentifikuoja teikiamų funkcijų.
Eastmanas aprašo sriegio apdailos kalibravimo ir kirpimo metodusekstruzijos pūtimo formavimo vadovas kopoliesteriams. Tai yra naudingas įrankių santykių pavyzdys. Jo dervai būdingos nustatymo vertės turi likti su medžiagomis ir įranga, aprašyta tame vadove.
Prieš priskirdami priežastį, nustatykite funkciją
Butelio apdaila apima įvairias funkcijas. Kaklo kiaurymei, išoriniam sriegiui ir sandarinimo kontaktų sričiai reikia atskirų brėžinių nuorodų. Uždoris gali užsandarinti įdėklą arba kitą suprojektuotą kontaktinį paviršių. Prieš apibūdindami ženklą kaip nuotėkio priežastį, užrašykite tikrąjį sandarinimo išdėstymą.
Išorinė apdaila gaunama iš visos įrankių ir formavimo sekos. Visą jį priskyrus pūtimo kaiščiui, praleidžiami poravimo įrankiai. Todėl skunde dėl matmenų turėtų būti nurodyta ypatybė, matavimo metodas ir priemonės, turinčios jam įtakos.
Štampo kaištis ir IBM šerdies strypas yra skirtingos nuorodos
Štampo kaištis arba įtvaras priklauso lydalo formavimo įrankiui prie štampavimo galvutės. Supainiojus tą komponentą su pūtimo kaiščiu, priežiūros užklausa gali būti nukreipta į netinkamą mazgą. Naudokite dalies brėžinį ir surinkimo identifikavimą, o ne dirbtuvių slapyvardį.
Įpurškimo pūtimo formavimui naudojamas kitoks ruošinio ir šerdies išdėstymas. Šiame vadove aptariami ekstruzinio pūtimo formavimo kaklelio patikrinimai. Dėl pelėsių požymių, esančių už kaklo,ekstruzijos pūtimo formos projektavimo vadovaspaaiškina platesnį formavimo, aušinimo ir vėdinimo ryšį.
Prieš keisdami pūtimo kaištį, nustatykite kaklo defektą
Prieš koreguodami receptą, sugedusį butelį išsaugokite. Pažymėkite defektą ir jo kryptį. Nustatykite stotį ir ertmę, tada išlaikykite panašų priimtiną pavyzdį. Ataskaitoje, kurioje sakoma tik „kaklo problema“, paliekami keli labai skirtingi tyrimai.
Atskirkite nuotėkį per kaklo sienelę nuo nuotėkio buteliuko ir uždarymo sąsajoje. Taip pat patikrinkite, ar sandarumo tikrinimo įtaisas kontaktuoja arba sandarina tą pačią funkciją kaip ir galutinis uždarymas. Dėl armatūros problemos ir pakuotės nutekėjimo gali prireikti įvairių korekcinių darbų.
Palyginkite dalį nuosekliais etapais
Jei kokybės procedūra leidžia saugiai imti mėginius, palyginkite kaklą po formavimo, nukirpus ir po apdorojimo pasroviui. Pridėkite uždarytą paketą, kai po dangtelio atsiranda gedimas. Paimti per patvirtintas mėginių ėmimo vietas; prieiga prie judančių įrankių nėra atrankos metodas.
Jei po apipjaustymo pirmą kartą atsiranda kontakto žymė, prieš keisdami pūtimo kaiščio išlygiavimą, peržiūrėkite pjovimo ir atramos išdėstymą. Jei per nurodytą kondicionavimo laikotarpį kaklas keičia formą, į apžvalgą įtraukite šiluminę istoriją. Šios pastabos padeda atlikti kitą patikrinimą; jie patys nenustato priežasties.
Naudokite modelį nepaversdami jo diagnoze
Viena paveikta stotis nusipelno nuodugniai pažvelgti į jos įrankių ir tvarkymo kelią. Problema keliose ertmėse reikalauja peržiūrėti ir bendras sąlygas. Nė vienas modelis neatmeta su įrankiu susijusios priežasties: keli mazgai gali turėti tą patį dizainą, sąrankos instrukcijas arba neseniai pakeisti.
Užrašykite, kas pasikeitė prieš pirmąjį atmestą pavyzdį. Naudingi įrašai apima pelėsių įrengimą, medžiagų ar uždarymo partiją, priežiūros darbus ir recepto peržiūrą. Įraše laikykite matomą pradinę būseną, kad vėlesnė pamaina galėtų atskirti pastebėjimą nuo įtariamo paaiškinimo.
Kai gedimas iš tikrųjų yra korpuso arba dugno suvirinimo siūlėje, naudokiteplatesnis ekstruzijos pūtimo formavimo trikčių šalinimo vadovas. Apžiūrint kaklą, kiekvienas talpyklos defektas neturėtų būti įtrauktas į pūtimo kaiščio taisymą.
Keturi kaklo defektų modeliai ir surinkti įrodymai
Naudingoje trikčių šalinimo lentelėje technikui nurodoma, ką reikia ištirti prieš pasirenkant reguliavimą. Panašiai atrodantys defektai gali apimti skirtingus etapus. Laikykite įtariamą komponentą atskirai nuo stebimos funkcijos, kol matavimai arba kontroliuojamas palyginimas patvirtins ryšį.
Formosapolietileno ir polipropileno formavimo pūtimu vadovas, peržiūrėtas 2025 m. balandžio mėn, nustato kelias galimas uždarymo nuotėkio priežastis. Ji taip pat traktuoja viršutinės blykstės atskyrimą ir kaklo ovalumą kaip atskirus trikčių šalinimo objektus. Šis skirtumas yra naudingesnis nei bendras nurodymas pakeisti pūtimo kaištį.
| Pastebėtas defektas | Pirmiausia reikia surinkti įrodymus | Klausimai atskirti | Po pataisymo patikrinkite |
|---|---|---|---|
| Ovalus arba iškrypęs kaklas | Brėžinio matmenys, matavimo orientacija ir mėginio būklė kiekviename etape | Formavimo geometrija, terminis pokytis, atleidimas ir valdymas | Tie patys matmenys sutartu kondicionavimo laiku |
| Įbrėžta arba pažeista sandarinimo vieta | Pažymėkite padėtį, kontaktinį modelį ir pirmąjį etapą, rodantį žalą | Įrankio kontaktas, pjovimas, atramos ir tolesnis kontaktas | Paviršiaus būklė ir atitinkama pakuotės funkcija |
| Viršutinė blykstė lieka pritvirtinta arba plyšta | Pjovimo briauna, įrankio tapatybė ir tikrosios pjovimo poros būklė | Susidėvėjimas, poravimosi geometrija ir patvirtinta pjovimo seka | Švarus atskyrimas ir nepažeista apdaila |
| Pakuotės nutekėjimas po dangtelio | Nuotėkio vieta, butelio ir uždarymo tapatybė, surinkimo ir bandymo sąlygos | Kaklo geometrija, sandarinimo kontaktas, uždarymo suderinamumas ir bandymo sąranka | Nurodyta uždara pakuotė pagal sutartą testą |
Ovalumui reikia matavimo sąlygos
Išmatuokite apibrėžtą objektą tokiomis kryptimis, kurios reikalaujama pagal brėžinį arba patikrinimo planą. Išsaugokite matavimo laiką ir mėginio būklę. Palyginus šiltą butelį tiesiai iš mašinos su sąlygine nuoroda, gali būti neaišku, ar skirtumas atsirado formuojant, ar vėliau aušinant.
Kaklas, kuris atrodo ovalus, yra priežastis ištirti. Nepakanka įrodymų, kad būtų galima nustatyti naują pūtimo kaiščio padėtį. Prieš pasirinkdami korekcinį veiksmą, kartu su įrankių nuorodomis patikrinkite atitinkamas šilumines ir naudojimo sąlygas.
Paviršiaus žymėms ir pritvirtintoms blykstėms reikalingi skirtingi įrašai
Nufotografuokite partitūrą, kurioje matoma jo kryptis ir vieta. Jei sandarinimo vieta pažeista, nurodykite numatomą kontaktinį paviršių pagal buteliuko ir uždorio brėžinius. Jei naudojate pritvirtintą blykstę, išsaugokite nupjautą kraštą ir užrašykite komponentus, kurie sudaro pjovimo porą. Tai skirtingi klausimai, net kai šalia burnos atsiranda abu defektai.
Prieš galanddami arba keisdami pjovimo komponentą, įsitikinkite, kad surinkimas leidžia tai veikti ir ar suporuotas įrankis yra tinkamas. Pataisius vieną kraštą, neperžiūrėjus jo sujungimo komponento, tyrimas gali likti nebaigtas.
Dangtelio nuotėkis priklauso visam paketui
Patvirtinkite, kuris uždarymas buvo sumontuotas ir kaip jis buvo pritaikytas. Kaklas gali išlaikyti vieno matmens patikrinimą, kol visas paketas vis tiek neatlieka nurodytos funkcijos. Ir atvirkščiai, nepriimtinas bandymo rezultatas gali atsirasti dėl pačios bandymo tvarkos. Pakartokite patikrinimą su patvirtinta sąranka prieš vertindami rezultatą kaip įrankio gedimo įrodymą.
Ištisiniam sriegio uždarymui,ASTM D2063/D2063M-24sprendžia sukimo momento išlaikymą naudojant rankinę bandymo įrangą. Jo paskelbta taikymo sritis apima pašalinimo sukimo momentą nustatytomis sąlygomis. Sukimo momento rezultatas turėtų būti užregistruotas kaip tas rezultatas; jis nepakeičia pakuotėje nurodyto nuotėkio bandymo.
Atskirai patikrinkite išlygiavimą, susidėvėjimą, oro tiekimą ir laiką
Frazė „patikrinti pučiamąjį kaištį“ turi turėti patikrinimo planą. Padėties klaida, pažeistas kontaktinis paviršius ir ribotas oro tiekimas yra skirtingi atradimai. Sujungus jas į vieną priežiūros instrukciją, sunku paaiškinti, kodėl buvo pasirinktas konkretus remonto ar nustatymo pakeitimas.
Lygiavimas prasideda patvirtintomis nuorodomis
Patvirtinkite pūtimo kaiščio mazgą, kaklo įrankius ir tvirtinimo nuorodas pagal jų brėžinius. Nustatykite, kuri funkcija suteikia atskaitos tašką ir kuri padėtis yra matuojama. Ant nuotraukos nubrėžta linija negali nustatyti ryšio tarp paslėptų paviršių.
Naudokite mašinos gamintojo patikros metodą ir saugios prieigos procedūrą. Palyginkite atitinkamus matavimus su patvirtintomis to mazgo ribomis. Pasikeitus montavimo arba derinimo įrankiui, prieš darydami prielaidą, kad galioja ankstesnė padėtis, peržiūrėkite visą krūvą komponentų.
Atskirkite matomas žymes nuo išmatuoto nusidėvėjimo
Reikėtų įrašyti matomą ženklą, tačiau jo reikšmė priklauso nuo to, kur komponentas liečiasi su gaminiu arba sujungimo įrankiu. Palyginkite ženklą su defekto vieta ir taikomais brėžinio reikalavimais. Vien tik paviršiaus išvaizda nenustato universalaus pakeitimo slenksčio.
Patikrinkite įdėklų, žiedų ir kitų suporuotų komponentų tapatybę, jei jie yra dizaino dalis. Dvi dalys, kurios fiziškai dera tarpusavyje, vis tiek gali priklausyti skirtingoms versijoms. Pakeitimo prašyme turėtų būti nurodyti surinkimo santykiai, o ne tik pašalinto kaiščio nuotrauka.
Peržiūrėkite visą oro kelią
Naudokite patvirtintą diagnostiką, kad atskirtumėte tiekimo sąlygas, apribojimus, vožtuvo veikimą ir nuotėkį šalia įrankio. Slėgio ekranas prieš srovę yra vienas iš įrodymų. Atliekant tyrimą dar reikia nustatyti, ar reikiamas oras numatytu keliu ir seka pasiekia procesą.
Rodmenys turėtų nustatyti matavimo vietą ir ciklo būklę. Neatjunkite slėgio linijos ir improvizuokite prieigos, kad gautumėte rodmenį. Platesni augalų tiekimo klausimai priklausomašinos naudingumo reikalavimai; Vietinis įrankių patikrinimas turėtų būti atsekamas iki tikrosios mašinos.
Laikas ir aušinimas turi būti lyginami
Peržiūrėkite taikomus įdėjimo, pūtimo, pjovimo, išmetimo ir ištraukimo įvykius. Kai kurioms iš šių funkcijų gali būti naudojamas kitas mechanizmas arba jos gali visiškai nepriklausyti pūtimo kaiščiui. Prieš siūlydami koregavimą, suderinkite HMI įvykių pavadinimus su faktiniais įrangos dokumentais.
Išsaugokite receptą ir atskirkite komandą nuo patvirtinimo, kad veiksmas įvyko. TheHMI nustatymai ir aliarmo vadovaspaaiškina faktinių sąlygų įrašymo reikšmę įvykių seka. Įtraukite kaklo aušinimą ir mėginio būklę, kai dėl pastebėtos deformacijos jie yra svarbūs.
Naudokite mašinai ir įrankiams patvirtintas ribas. Bendrasis gaminys negali nustatyti saugaus pūtimo kaiščio eigos, tarpo, slėgio, pjovimo jėgos ar laiko žingsnio nenustatytam mazgui.
Kontroliuojama trikčių šalinimo ir tikrinimo darbo eiga
Atskirai užrašykite pastebėjimą ir siūlomą testą. „Po apipjaustymo matosi įdubimas“ – pastebėjimas. „Pjovimo žiedą reikia pakeisti“ yra hipotezė, kol patikrinimas ją patvirtins. Išsaugojus šį skirtumą įraše, perdavimas tampa naudingesnis ir neleidžia ankstyvam spėjimui tapti priimtinu paaiškinimu.
- Apibrėžkite nepavykusį reikalavimą.Pažymėkite vietą, išsaugokite mėginį ir patvirtinkite patikrinimo ar tyrimo metodą. Nurodykite, ar skundas susijęs su matmenimis, paviršiaus būkle, apipjaustymu ar uždara pakuote.
- Užrakinkite pavyzdžio tapatybę sąrankoje.Įrašymo mašina, stotis, ertmė, įrankių peržiūra ir medžiagų partija. Išsaugokite receptą ir uždarymo tapatybę, kai gedimas susijęs su dangteliu.
- Patikrinkite nurodytomis saugiomis sąlygomis.Prieš atlikdami techninę priežiūrą arba kontaktuodami su įrankiais, naudokite patvirtintas prieigos ir izoliavimo procedūras. Kontroliuojamai diagnostinei operacijai reikalinga sava autorizuota procedūra.
- Patikrinkite stipriausiai paremtą hipotezę.Pasirinkite patvirtintą pakeitimą patvirtintose ribose. Laikykite kitas kontroliuojamas sąlygas pakankamai stabilias, kad galėtumėte interpretuoti palyginimą, ir dokumentuokite visas sąlygas, kurių negalima išlaikyti.
- Pakartokite atitinkamus patikrinimus.Patikrinkite tą pačią funkciją ir pakartokite nurodytą funkcinį testą. Taikykite tą pačią matavimo sąlygą, kad palyginimas išliktų prasmingas.
- Įrašykite sprendimą paleisti.Išsaugokite rezultatus naudodami atnaujintą sąranką. Vykdykite kokybės planą, kad galėtumėte nuolat tikrinti, ir nustatykite, kas patvirtino gamybos išleidimą.
Aptarnavimas kelia pavojų ne tik kokybės problemai.OSHA pavojingos energijos gairėsnetikėtą paleidimą ir sukauptos energijos išleidimą įvardija kaip rimtą priežiūros riziką. Konkrečios mašinos izoliacija turi būti susijusi su atitinkamais energijos šaltiniais. Vien HMI stabdymo komanda neturėtų būti laikoma reikiamos izoliavimo procedūros pakaitalu.
Laikykite trumpą įrašą, kuris pagrįstų išvadas
Palyginimui reikia apibrėžto patikrinimo lango. Užrašykite ištirtą skaičių ir skaičių, kuris neatitiko to paties nurodyto kriterijaus. Pakartotinius to paties mėginio patikrinimus pažymėkite atskirai, todėl įraše jie neįskaitomi kaip papildomi buteliai.
| Įrašas | Kas jai priklauso |
|---|---|
| Tapatybė | Mašinos, stoties / ertmės, formos, pūtimo kaiščio surinkimas ir brėžinių peržiūros |
| Bazinė linija | Defekto vieta, ankstyviausias paveiktas etapas, receptas ir pavyzdžio būklė |
| Patikrinimo įrodymai | Nuotraukos, išmatuotos savybės, metodas ir taikomos priimtinumo ribos |
| Kontroliuojamas pokytis | Patvirtintas veiksmas, atsakingas asmuo ir laikomos arba pakeistos sąlygos |
| Patikrinimas | Patikrintas kiekis, gedimai, bandymo sąlygos, nuolatiniai patikrinimai ir išleidimo patvirtinimas |
Jei pranešama apie rodiklį, apibrėžkite jį kaip nepatikrintus butelius, padalijus iš visų patikrintų butelių tame lange. Palygindami išlaikykite kriterijų ir atrankos pagrindą. Mažas mėginys be pastebėtų gedimų yra mėginio rezultatas, o ne pažadas, kad ateityje gamyba bus be nuotėkio.
Eskaluokite neišspręstą rezultatą nepažeisdami pradinių įrodymų. Nepavykusių ir priimtinų pavyzdžių siuntimas su įrankių tapatybe yra naudingesnis nei tik galutinio recepto persiuntimas. Tada tiekėjas arba kokybės komanda gali peržiūrėti, kas iš tikrųjų buvo pastebėta ir ką pakeitė kiekvienas bandymas taisyti.
Prižiūrėkite ir pakeiskite tinkamą pūtimo kaiščio mazgą
Prieš užsakydami pakeitimą, identifikuokite agregatą. Kartu laikykite mašinos serijos numerį, formos identifikavimą ir pūtimo kaiščio brėžinį. Jei reikia, įtraukite atitinkamą kaklo įdėklą ir pjovimo komponentus. Bendras komponento pavadinimas ar panašus išorinis skersmuo nepakeičia pakeičiamumo.
Valymas, perdirbimas ir keitimas reikalauja skirtingų sprendimų. Naudokite patvirtintas techninės priežiūros instrukcijas ir priėmimo ribas. Paviršiaus atkūrimo, galandimo ar dengimo darbai gali pakeisti funkcinę sąsają, todėl gaukite atitinkamą gamintojo patvirtinimą, o ne kiekvieną matomą žymę traktuokite kaip taisymo instrukciją.
Įdiegę pakartokite patikrinimus, kurių reikalaujama atliekant tikrąjį darbą. Patvirtinkite atitinkamus kaklo matmenis ir sandarinimo sritį, tada patikrinkite nurodytą uždarymą ir veikimo testą. Išsaugokite gautą sąrankos peržiūrą kartu su patikrinimo įrašu. Theprevencinės priežiūros kontrolinis sąrašastalpina šiuos įrašus į platesnį konkrečios mašinos planą.
Dvi Kinggle butelių-mašinų nuorodos
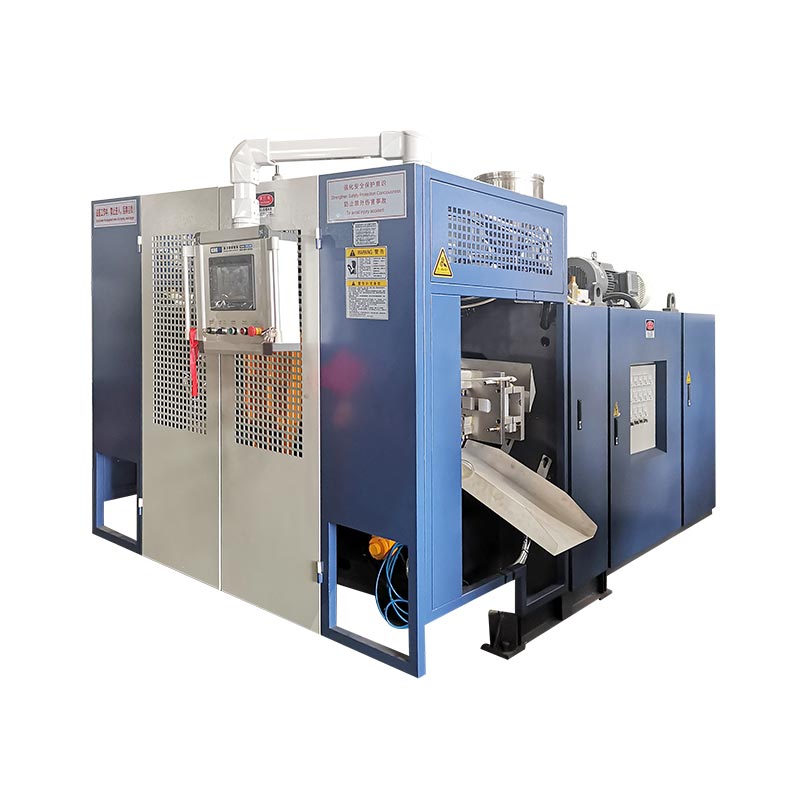
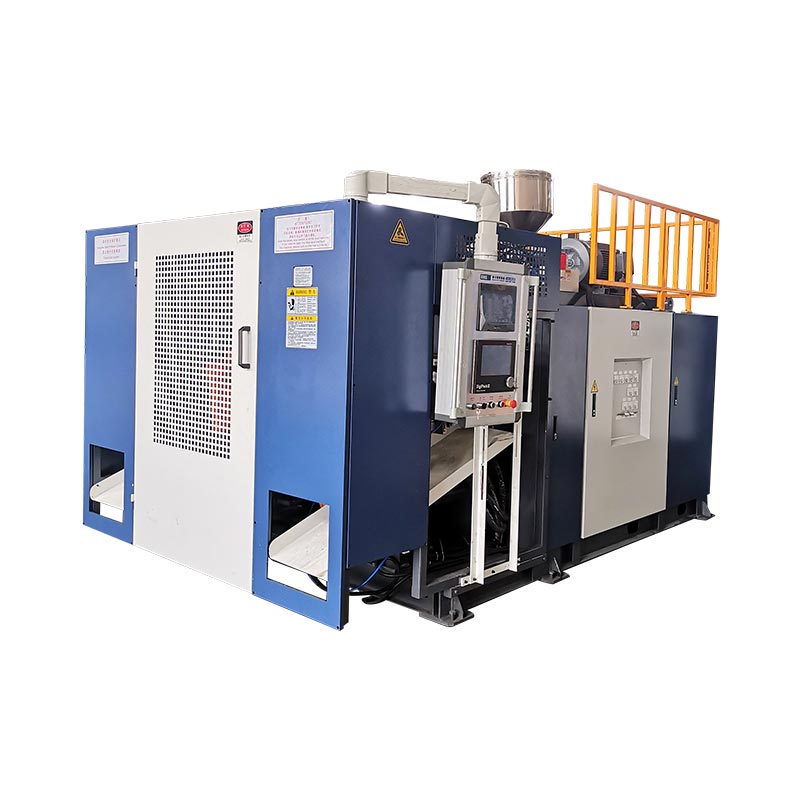
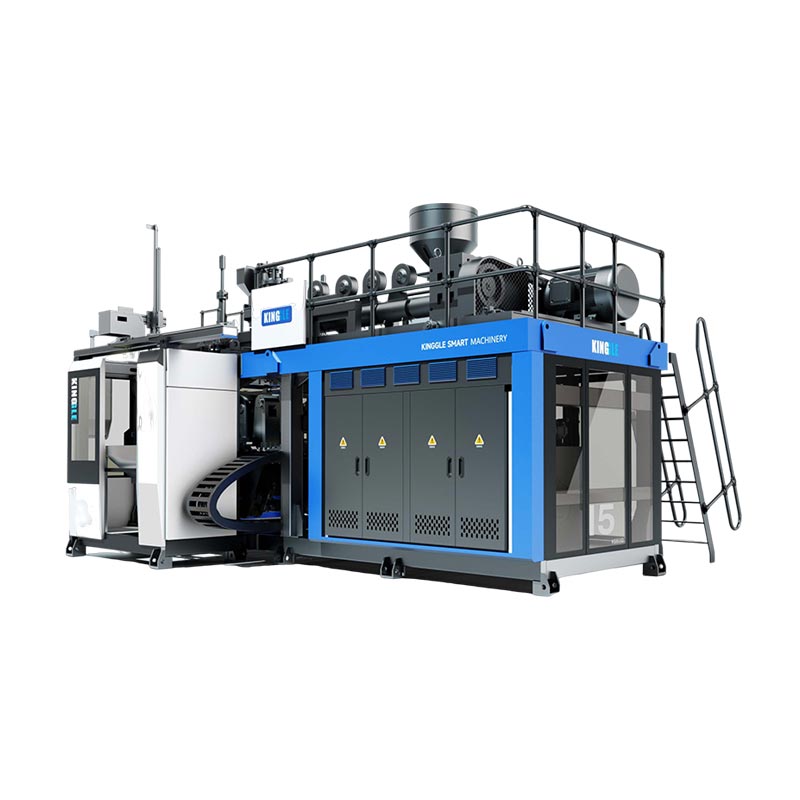
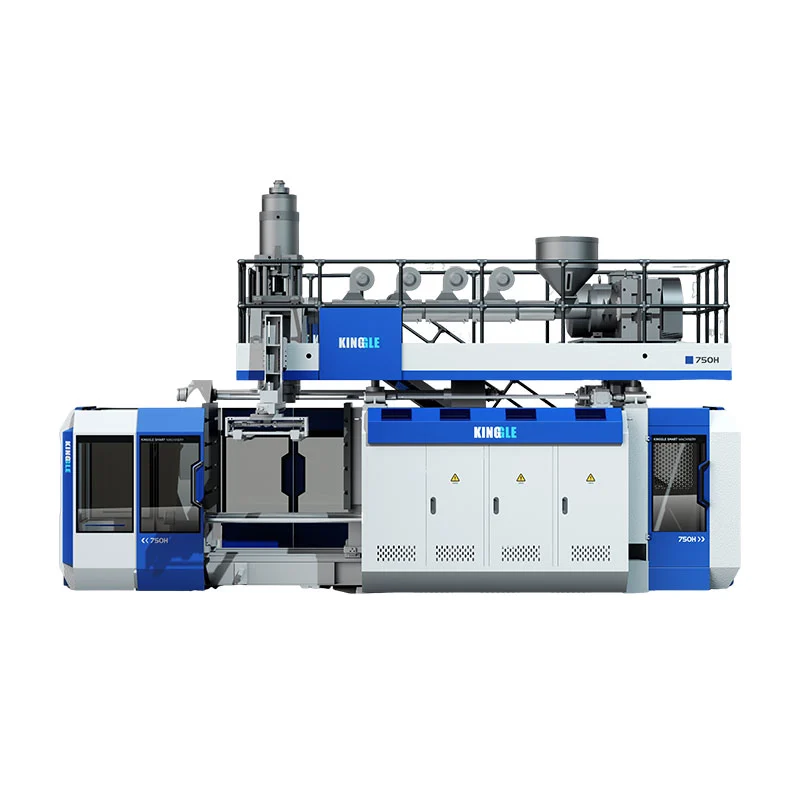
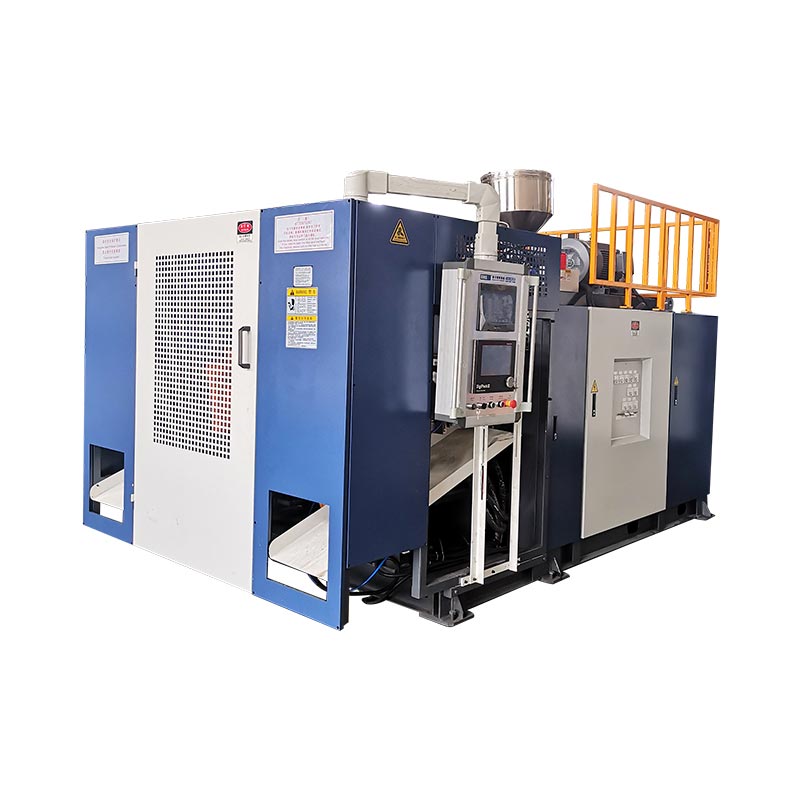
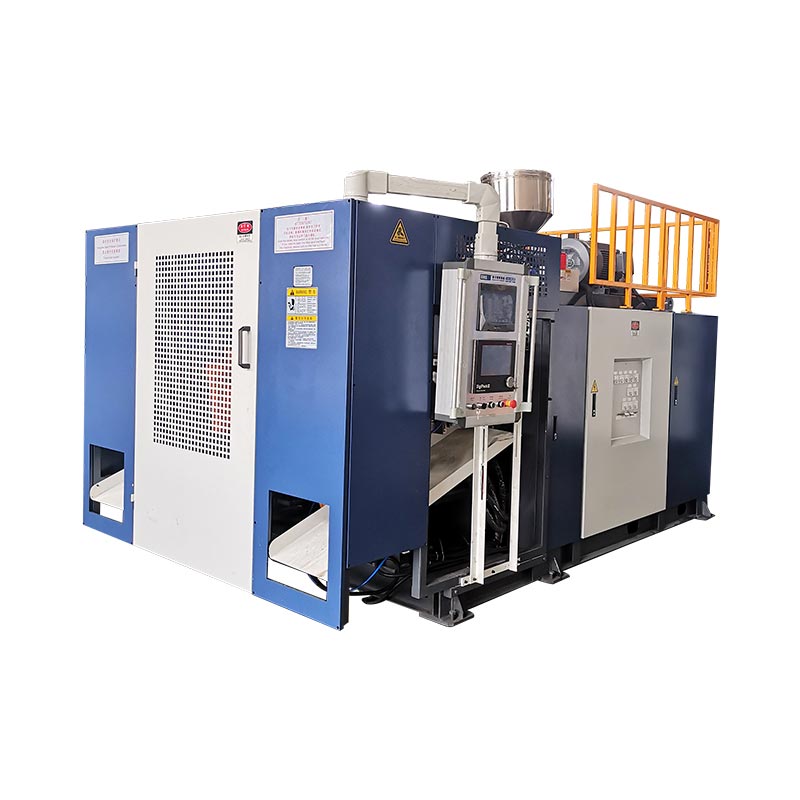
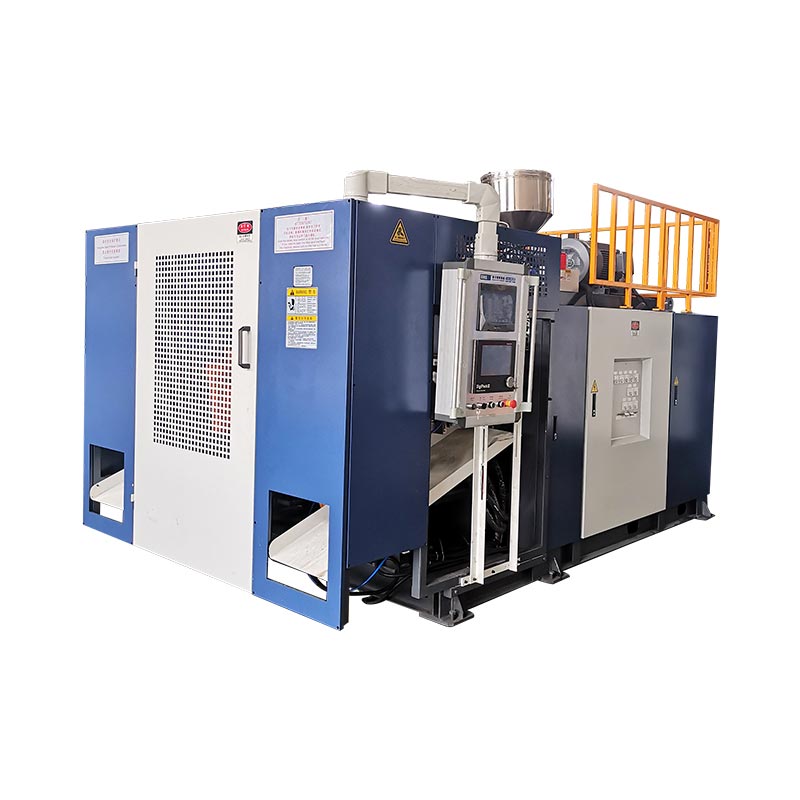
KGB5L ir KGB5D pateikia atitinkamus nuolatinio ekstruzijos butelių-mašinų pavyzdžius. Jų paskelbti stoties išdėstymai padeda tvarkyti patikrinimo įrašus: išsaugoti stoties tapatybę ir, jei reikia, galvos ir ertmės tapatybę. Kataloge nenurodomas universalus pūtimo kaištis kiekvienam buteliui, pagamintam bet kurioje platformoje.


| Paskelbtas laukas | KGB5L | KGB5D |
|---|---|---|
| Stoties išdėstymas | Vienišas | Dvigubas |
| Didžiausia konteinerio talpa | 5 l | 5 l |
| Varžto skersmuo | 60 mm | 70 mm |
| HDPE lydymosi pajėgumas | 55 kg/val | 80 kg/val |
Šaltiniai: susieti KGB5L ir KGB5D produktų puslapiai. Lydymosi pajėgumas yra paskelbtas medžiagos pralaidumo laukas, o ne priimtas butelio greitis ar kaklelio kokybės rezultatas.
Naudokite šiuos skaičius platformai identifikuoti ir gamybos diskusijos pagrindui. Pūtimo kaiščio pasirinkimas vis tiek priklauso nuo butelio apdailos, formos, tvirtinimo ir faktinio pūtimo išdėstymo. Antgalio specifikacijoje nurodytas štampavimo kaiščio skersmuo nepakeičia pūtimo kaiščio brėžinio.
Naujos mašinos projektui prieš patvirtindami įrankių taikymo sritį pateikite butelio ir uždarymo brėžinius. Esamam įrenginiui pridėkite esamą agregato identifikavimo ir patikrinimo įrodymą. TheHDPE butelių-mašinos pasirinkimo vadovasapima platesnę gamybos specifikaciją.
Dažnai užduodami klausimai apie pūtimo kaiščius ir kaklo defektus
Ar pūtimo kaištis yra tas pats, kas štampavimo kaištis?
Ne. Štampo kaištis arba įtvaras yra lydalo formavimo įrankių dalis. Pūtimo kaištis tiekia pučiamą orą ir gali turėti su kaklu susijusių pareigų pagal konkrečią konstrukciją. Nustatykite bet kurį komponentą jo surinkimo brėžinyje. Bendrinamas žodis „smeigtukas“ nepakeičia jų sąsajų ar matmenų.
Ar kiekviena ekstruzinio pūtimo formavimo mašina naudoja tą patį pūtimo kaiščio dizainą?
Ne. Pūtimo ir apdailos būdai priklauso nuo gaminio ir įrankių. Kalibravimo, aušinimo ir pjovimo funkcijos priklauso nuo konfigūracijos. Patvirtinkite tikrąjį surinkimą ir judėjimą prieš pasirinkdami pakaitinį įrenginį arba taikydami nustatymo instrukcijas iš kito įrenginio. Vien talpyklos tūris negali nustatyti tinkamo komponento.
Ar gali ištekėti butelis, kai pūtimo kaištis yra geros būklės?
Taip. Ištirkite visą buteliuko ir uždarymo sąsają, įskaitant nurodytą dangtelį, sandarinimo kontaktą ir bandymo išdėstymą. Nustatykite, ar pažeidimai atsiranda formuojant ar vėliau tvarkant. Nuotėkio rezultatas rodo, kad patikrinimas nepavyko; ji pati nenustato, kuris įrankis, komponentas ar proceso būklė sukėlė gedimą.
Kokios informacijos reikia norint peržiūrėti pakaitinį pūtimo kaištį?
Pateikite mašinos modelį ir serijos numerį, formos tapatybę, pūtimo kaiščio surinkimo brėžinį ir peržiūrą. Pridėkite sujungimo kaklelio įrankį ir atitinkamus buteliuko ir uždarymo brėžinius. Norėdami ištirti defektą, įtraukite mėginio tapatybę, nuotraukas, matavimus ir seką, kurioje problema pirmą kartą atsiranda. Norėdami gauti techninius dokumentus, naudokite patvirtintą kontaktinį kanalą.
Ką reikėtų patikrinti pataisius ar pakeitus pūtimo kaištį?
Patvirtinkite surinkimo tapatybę ir nustatymą pagal patvirtintus dokumentus, tada patikrinkite pažeistas kaklo savybes sutartomis matavimo sąlygomis. Pakartokite atitinkamą pakuotės testą su nurodytu uždarymu. Įrašykite kiekius ir gedimus, išsaugokite peržiūrėtą sąranką ir laikykitės kokybės plano, kad galėtumėte nuolat tikrinti ir išleisti produkciją.
Atsiųskite mašinos, įrankių ir kaklo defekto duomenis
Pradėkite nuo modelio ir serijos numerio, įrankių identifikavimo ir pažymėtos defekto nuotraukos. Įtraukite buteliuko ir uždarymo reikalavimus, pirmąjį paveiktą gamybos etapą ir visus išmatuotus rezultatus. Šios detalės suteikia techninei diskusijai apibrėžtą pradžios tašką.
Aptarkite įrankių ir gamybos reikalavimusNingbo Kinggle Machinery Co., Ltd.Įmonės informacija