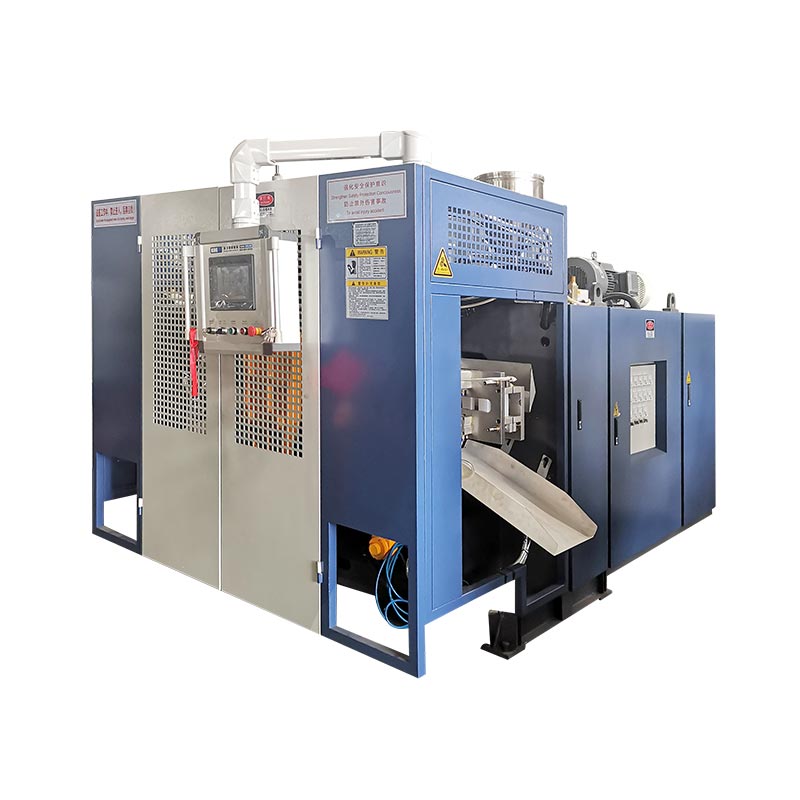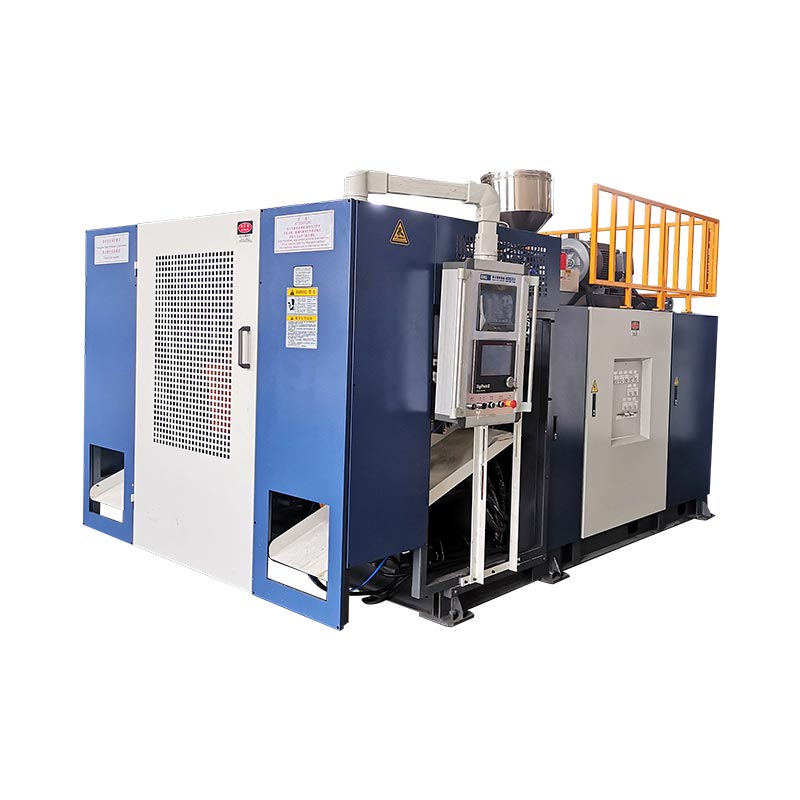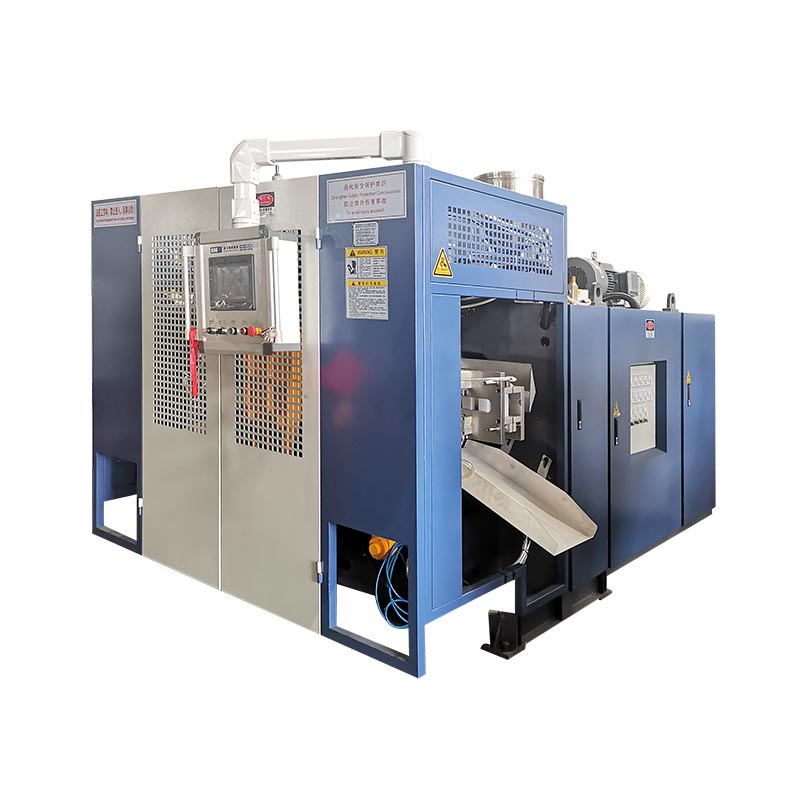
Pūtimo formavimo mašinos keitimas baigtas tik tada, kai tinkamai identifikuojama nauja forma, medžiagos kelias, įrankiai, receptas ir tolesnis nustatymas, o nauja dalis praeina nustatytas patikras.Automatinių ciklų paleidimas yra tarpinis etapas, o ne užbaigimo įrodymas. Saugiausias ir greičiausias praktinis būdas yra paruošti viską, kas įmanoma prieš sustojimą, izoliuoti pavojingą energiją atviram darbui, atkurti funkcijas kontroliuojama tvarka ir išmatuoti laiką iki pirmojo priimto gamybos lango su priėmimo apibrėžimu, perėjimo praradimu, atsakingu patvirtinimu ir reikiamais įrodymais, prieš komandai pradedant kitą gamybos kampaniją iš kontroliuojamos ir atsekamos gamybos bazinės linijos.

Terminologijos pastaba:Gamybos komandos gali apibūdinti šį darbą kaip ekstruzijos pūtimo liejimo mašinos keitimą, pūtimo formų keitimą, formų keitimą, įrankių keitimą, butelio linijos keitimą, pūtimo formavimo spalvos keitimą, pūtimo liejimo dervos keitimą arba pūtimo formavimo recepto keitimą. Šios etiketės sutampa, tačiau jos ne visada apibūdina tą pačią taikymo sritį. Darbų pakete turėtų būti tiksliai nurodyta, kurie fiziniai, materialūs, skaitmeniniai ir tolesni elementai pasikeis.
Penki sprendimai, valdantys perėjimą
- Apibrėžkite apdailos tašką kaip priimtiną dalį ir stabilų gamybos langą.
- Nustatykite kiekvieną pakeistą elementą: formą, štampavimo įrankį, pūtimo kaištį, dervą, spalvą, receptą ir paskesnę įrangą.
- Perkelkite patikrinimą, išdėstymą ir dokumentus už sustabdytos mašinos lango, kur yra saugu.
- Prieš kam nors įeinant į atvirą pavojingą zoną, naudokite svetainėje patvirtintą pavojingos energijos naudojimo procedūrą.
- Užrašykite patvirtintą sąranką ir įrodymus, kad kitas bandymas prasidėtų nuo kontroliuojamos pradinės linijos.
| Keisti domeną | Kas turi atitikti naują darbą | Iš naujo paleiskite įrodymus | Tipiška paslėpta priklausomybė |
|---|---|---|---|
| Forma ir sąsajos | Teisingas peržiūrėjimas, montavimas, aušinimas, pūtimo kaiščio/šerdies ir išėmimo ryšiai | Valdomas rankinis judesys ir nesandarus jungtys | Žarnos nuvedimas, jutiklio padėtis arba tarpas pasroviui |
| Štampos ir parison įrankiai | Patvirtinta įrankių tapatybė, mechaninė padėtis ir kalibravimas | Tiesus, stabilus dėklas, skirtas formoms | Įrankių failas neatitinka įdiegtos aparatinės įrangos |
| Medžiaga ir spalva | Teisinga dervos rūšis, partija, pagrindinis mišinys ir patvirtinta pakartotinio šlifavimo taisyklė | Švarus, homogeniškas lydalas ir atsekamas medžiagos perėjimas | Senos dervos arba spalvos lieka tvarkymo ir lydymosi keliuose |
| Receptas ir valdikliai | Išleistas įdiegto produkto paketo recepto peržiūra | Komanda ir faktinė būsena sutaria per kontroliuojamą ciklą | Sena produkto vertė išlieka už išsaugoto recepto ribų |
| Dalių ir linijų priėmimas | Brėžinys, vizualinė riba, svoris, siena, matmenys ir funkciniai testai | Apibrėžiamas nuoseklus arba laiku pagrįstas priėmimo langas | Žoliapjovė, sandarumo tikrintuvas, konvejeris ar išpakavimas vis dar naudoja seną SKU |
Keitimas baigiamas tik patvirtinus naują butelį
Augalai dažnai vartoja žodįpakeitimaskeliems skirtingiems renginiams. Vienas prižiūrėtojas gali sustabdyti laikrodį, kai užfiksuojama nauja forma. Kitas gali jį sustabdyti, kai prasidės pirmasis automatinis ciklas. Kokybė gali apibūdinti užbaigimą kaip pirmą dalį, kuri praeina patikrinimą, o gamybai gali prireikti nuolatinio priimtų dalių eigos. Šie apibrėžimai sukuria skirtingus skaičius, todėl perjungimo laiko palyginimas yra beprasmis, kol pradžios ir pabaigos taškai nėra fiksuoti.
Ekstruzijos pūtimo formavimo linijai naudingas pradžios taškas yra paskutinė priimta dalis iš išeinančio darbo. Naudingas pabaigos taškas yra pirmasis priimtas gaunamo darbo gamybos langas. Augalas turi apibrėžti tą langą. Tai gali būti nustatytas iš eilės einančių dalių skaičius, nustatytas laikas esant stabilioms sąlygoms arba mėginių ėmimo taisyklė visose stotyse, ertmėse ar štampavimo angose. Reikalavimas priklauso kontroliuojamo produkto ar proceso specifikacijai, o ne operatoriaus atmintyje.
Šis apibrėžimas atskleidžia darbą, kurį slepia tik formų metrika. Gaunamam produktui gali prireikti kito štampo ar įtvaro, pūtimo kaiščio, kaklelio įrankių, šerdies judėjimo, pariso profilio, dervos, spalvos, šlifavimo taisyklės, sandarumo tikrinimo programos, apipjaustymo įtaiso, etiketės, konvejerio kreiptuvo arba išpakavimo rašto. Net jei fizinė forma lieka sumontuota, medžiagos ir recepto perėjimas vis tiek gali būti visiškai pakeista plastikinių butelių gamyba.
Rezultatą suskirstykite į keturias priemones: mašinos sustabdymo laikas, laikas iki pirmosios suformuotos dalies, laikas iki pirmosios priimtos dalies ir laikas iki priimto gamybos lango. Įrašykite sąrankos atmetimus ir išvalymo kiekį iki tų laikų. Tai nežada, kad kiekvienas skaičius kris. Tai daro matomus nuostolius ir neleidžia greitai paleisties iš naujo kaip sėkmingo ekstruzinio pūtimo liejimo mašinos pakeitimo, kai paskesnė linija arba kokybiški vartai vis dar atmeta dalis.
Suplanuokite naują gaminio paketą, kol mašina nesustos
Pakeitimas turėtų prasidėti kaip informacijos patikrinimas, kol siunčiama užduotis vis dar vykdoma. Sukurkite vieną išleistą užduočių paketą, kuriame būtų nurodytas detalės braižymas ir peržiūra, dervos rūšis, pagrindinis mišinys, leistinas šlifavimas, tikslinės dalies svoris, kritiniai matmenys, sienos storio vietos, vizualiniai kriterijai, funkciniai testai ir numatomas išpakavimas. Pridėkite formą, štampavimo įrankį, pūtimo kaištį, įdėklą, išėmimą ir paskesnio armatūros identifikatorius. Jei du elementai turi bendrą pavadinimą, naudokite patvarius ID arba peržiūrėtas nuotraukas, kad sąrankos komanda nesirinktų pagal išvaizdą.
Išleido „Kingle“.pardavimo procesasprašo pirkėjų pateikti gaminio nuotraukas arba brėžinius, svorį, dydį, medžiagą, storį, našumą ir cheminio atsparumo poreikius prieš pasirenkant mašinos sprendimą. Tos pačios įvesties kategorijos yra vertingos vėlesnio perjungimo metu, nes jos sujungia mašinos sąranką su dalimi, kurią reikia pagaminti. Gamybos paketas turėtų būti konkretesnis nei pradinė užklausa ir jame turėtų būti tik patvirtintos tikrosios mašinos, formos ir medžiagų derinio vertės.
Pastatykite kitą formą ir patikrintus pagalbinius elementus tam skirtoje vietoje, netrukdydami išėjimui, apsaugai ar medžiagų srautui. Patikrinkite kėlimo taškus ir gamyklos kėlimo planą, tačiau nedarykite išvados keliamosios galios iš vardinio formos dydžio. Įsitikinkite, kad yra aušinimo jungtys, oro jungtys, jutikliai, kabeliai ir tvirtinimo detalės ir ar jos yra tinkamai identifikuotos. Paruoškite švarią medžiagų krovimo įrangą ir atskirus konteinerius, skirtus išeinančioms dervoms, pereinamajai medžiagai ir atmestoms dalims. Jei linijoje yra žoliapjovė, sandarumo tikrintuvas, etikečių laikiklis arba konvejeris, įtraukite jo receptą ir pakeiskite dalis toje pačioje parengties apžvalgoje.
Prieš paskutinę seną dalį priimkite trumpą pasirengimo sprendimą. Formų rinkėjas patvirtina įrankių ir kėlimo parengtį, medžiagų tvarkymas patvirtina teisingas siuntas ir švarų maršrutą, operatorius patvirtina recepto prieigą, techninė priežiūra patvirtina visus suplanuotus darbus, o kokybė patvirtina pavyzdinį planą. Jei trūksta reikalingo elemento, palikite išeinantį darbą, kai tai įmanoma. Problemos atradimas prieš planuojamą sustojimą prastovos paverčiamas pasiruošimo laiku, nesiimant saugos nuorodų.
Kontroliuokite pavojingą energiją prieš formuodami arba apdirbdami įrankius
Keičiant pūtimo formą, žmonės gali suspausti spaustukus, judinti plokšteles, pūtimo kaiščius, pjaustytuvus, robotus, hidraulinį slėgį, pneumatinį slėgį, elektros energiją, karštą polimerą ir šildomus įrankius. Įprasto sustabdymo mygtuko paspaudimas nesukuria saugių sąlygų dirbti pavojingoje zonoje. Darbdavys turi nustatyti, kurios užduotys yra aptarnavimas ar techninė priežiūra, nustatyti visus energijos šaltinius ir pritaikyti konkrečioms mašinoms skirtą energijos valdymo procedūrą, kurią vykdo apmokytas ir įgaliotas personalas.
Jungtinių Valstijų darbo vietoms,OSHA 29 CFR 1910.147skirtas aptarnavimui ir priežiūrai, kai netikėtas energijos įjungimas, paleidimas arba sukauptos energijos išleidimas gali sužaloti darbuotoją. Tam reikalinga energijos kontrolės programa, dokumentais pagrįstos procedūros, jei taikoma, mokymas ir periodinė patikra.OSHA 29 CFR 1910.212numato bendrąjį mašinos apsaugos reikalavimą. Gamyklos, esančios už Jungtinių Valstijų ribų, turi laikytis įstatymų, standartų ir darbdavio procedūrų, galiojančių jų vietoje.
Pakeitimų plane taip pat turi būti numatytos užduotys, kurioms bandymams ar padėties nustatymui reikia laikinos energijos. Tai nėra leidimas improvizuoti. Atsakingas darbdavys turi apibrėžti atitinkamą įrankių ir žmonių valymo seką, atkurti tik reikiamą energiją, atlikti bandymą, prireikus vėl išjungti energiją ir pakartotinai taikyti kontrolės priemones prieš atnaujinant atvirą darbą. Šviesos uždanga, užrakintos durys arba avarinis stabdymas gali apsaugoti normalų veikimą, tačiau jie neturi būti atsitiktinai laikomi galiojančios pavojingos energijos procedūros pakaitalu.
Apsaugokite įrangą taip pat atsargiai, kaip ir žmones. „Kingle“ šeimininkaujaautomatinio pūtimo liejimo mašinos naudojimo vadovasįspėja, kad pūtimo kaiščio judėjimas turi būti suderintas su atviros formos būkle ir aprašo platformos ir štampavimo galvutės padėties nustatymo funkcijas. Tiksli sąsaja ir saugaus judėjimo logika skiriasi priklausomai nuo modelio, parinkčių ir programinės įrangos versijos. Todėl sąrankos komanda turėtų nustatyti konkrečiai mašinai leidžiamus judesius prieš sustojimą, o ne atrasti juos, kai yra pakabinta forma arba atviras įrankis.
Vykdykite vieną kontroliuojamą seką per formą, medžiagą ir valdiklius
Ši aštuonių pakopų seka yra sąmoningai parašyta kaip valdymo srautas, o ne universali mechaninė procedūra. Išsamūs pelėsių pašalinimo žingsniai, tvirtinimo elementų vertės, žarnos metodas, įrankių temperatūros ribos ir bandymo judesiai turi būti pateikiami faktinėse mašinos, formos ir įrenginio instrukcijose. Bendros sekos vertė yra ta, kad ji suteikia operacijoms, įrankiams, priežiūrai, medžiagoms ir kokybei tuos pačius perdavimo taškus.
-
Atleiskite išeinantį darbą.Nustatykite paskutinę priimtą seną dalį, išsaugokite reikiamą proceso įrašą ir suderinkite išeinančią dervą, etiketes ir apdirbimą. Išsaugokite patvirtintą mėginį, jei jo reikalaujama pagal gamyklos kontrolės planą.
-
Sustokite patvirtintoje būsenoje.Vykdykite mašinos ir dervos išjungimo instrukcijas. Atsižvelkite į karštą vietą ir į bunkeryje, ekstruderyje, galvutėje ar akumuliatoriuje likusias medžiagas, o ne įprastą pauzę, kad būtų galima pakeisti dervą.
-
Atsparus darbui izoliuoti.Įgalioti darbuotojai taiko objekto pavojingos energijos ir lifto procedūras. Prieš įeinant į apibrėžtą pavojingą zoną, patikrinkite izoliaciją ir nurodykite saugomą hidraulinę, pneumatinę, gravitacinę ir šiluminę energiją.
-
Išimkite ir apsaugokite išeinančius komponentus.Atjunkite, pakelkite ir laikykite formą ir susijusius įrankius pagal jų kontroliuojamas instrukcijas. Uždenkite arba apsaugokite švarias jungtis ir užregistruokite pažeidimus, nuotėkį ar neįprastą nusidėvėjimą, o ne perduokite jį kitam paleidimui.
-
Patikrinkite įprastas sąsajas.Patikrinkite tvirtinimo paviršius, išlyginimo ypatybes, aušinimo ir oro jungtis, jutiklius, laidus ir prieinamą saugomą zoną. Paslėpta sąsajos problema gali atsirasti dėl naujos formos ir atrodyti kaip recepto klaida.
-
Įdiekite patvirtintą gaunamą paketą.Suderinkite fizinius ID su išleistu užduočių paketu. Nutieskite jungtis, kad išvengtumėte suspaudimo, karščio ir judėjimo pavojaus, tada atlikite nurodytus montavimo ir sujungimo patikrinimus.
-
Atkurti funkcijas gavus leidimą.Išvalykite personalą ir įrankius, iš naujo sumontuokite apsaugas, laikykitės patvirtinto pakartotinio maitinimo proceso ir įrodykite leistinus rankinius judesius kontroliuojamomis sąlygomis. Patvirtinkite, kad komanda, grįžtamasis ryšys ir fizinis judesys sutampa.
-
Pristatykite medžiagą ir kvalifikuokite gaminį.Užbaikite patvirtintą dervos ar spalvos perėjimą, įkelkite išleistą receptą, suformuokite diagnostines dalis, ištaisykite po vieną patvirtintą priežastį ir išleiskite gamybą tik praėjus nustatytam priėmimo langui.
Scenos savininkas turėtų pasirašyti arba skaitmeniniu būdu patvirtinti kiekvieną perdavimą. Šis mažas valdiklis apsaugo nuo dviprasmiškų teiginių, tokių kaip „forma paruošta“, kai aušinimas neprijungtas, arba „receptas įkeltas“, kai viename pagalbiniame įrenginyje vis dar yra ankstesnis SKU. Tai taip pat rodo, kur iš tikrųjų buvo prarastas laikas: laukti leidimo, nustatyti aparatūros vietą, koreguoti sąsają, išvalyti seną spalvą, stabilizuoti parisonį ar kartoti kokybės testą.
Norėdami gauti daugiau informacijos apie įrankių ryšį, naudokite Kinggle'sekstruzijos pūtimo formavimo formos projektavimo vadovas. Norėdami kontroliuoti sustabdytos mašinos grįžimą į gamybą, naudokitePūtimo formavimo mašinos paleidimo kontrolinis sąrašas. Tie straipsniai išplečia atskirus etapus; šiam perjungimo puslapiui priklauso kelių funkcijų perdavimas iš vienos patvirtintos užduoties į kitą.
Dervos ir spalvos pasikeitimą vertinkite kaip medžiagos kelio sprendimą
Pūtimo formavimo medžiagos keitimas nebaigtas, kai kitas maišas pasiekia bunkerį. Išeinančios dervos arba spalvos gali likti transportavimo linijose, krautuvuose, bunkeriuose, maišytuvuose, tiekimo angose, sraigte ir cilindre, adapteriuose, ekstruzijos galvutėje, akumuliatoriaus srauto keliuose ir štampavimo įrankiuose. Perėjimo plane turėtų būti nurodyta, kuris iš tų tūrių yra susijęs ir kur bus renkama mišri arba nespalvota medžiaga. Taip pat turėtų būti nurodyta, ar pereinamąją medžiagą galima panaudoti, ar ji turi būti karantine, ar turi būti pašalinta pagal augalų medžiagų taisykles.
Laikykitės dervos tiekėjo patvirtintų išjungimo, paleidimo ir valymo nurodymų bei mašinos instrukcijų. Nemanykite, kad universali valymo medžiaga, temperatūra ar kiekis tinka kiekvienai polimero, dažiklio ir ekstruzijos sistemai. Pakeitus medžiagą iš natūralios į tamsią, matomumo problema skiriasi nuo tamsios iki natūralios. To paties polimero klasių pakeitimas vis tiek gali pakeisti lydymosi stiprumą, išsipūtimą, aušinimą ir išlyginimą. Pakeitus polimerų šeimas, gali prireikti konkretesnės suderinamumo ir skilimo peržiūros. Kinggle'sHDPE ir PP pūtimo formavimo vadovaspaaiškina, kodėl reikia persvarstyti dalį, procesą ir patvirtinimo paketą, o ne traktuoti medžiagos pavadinimą kaip paprastą pakeitimą.
LyondellBasell'spūtimo formavimo trikčių šalinimo vadovasidentifikuoja išorinį užterštumą ir suirusią dervą kaip štampo linijų, dryžių, nespalvotų dalelių ir skylių šaltinius. Jame konkrečiai nurodoma, kad medžiagų tvarkymo namų tvarkymas, užterštas šlifavimas, prastas valymas tarp dervų ir prasta išjungimo ar paleidimo praktika kaip galimi veiksniai. Tai yra diagnostikos ryšiai, o ne „Kingle“ veikimo nustatytos vertės.
Perduodami sukurkite teigiamą medžiagos identifikavimą. Įrašykite dervos tiekėją, rūšį, partiją, pagrindinį mišinį, santykį, permalimo šaltinį ir laiką, kada naujas mišinys pateko į tiekimo sistemą. Jei reikia, saugokite etiketes arba brūkšninio kodo įrašus su išsaugotais pavyzdžiais. Jei pirmosiose naujose dalyse atsiranda juodų dėmių, dryžių ar spalvų pernešimo, laiko žyma ir medžiagos kelio įrašas padeda atskirti nuspėjamą perėjimą nuo užteršimo ar gedimo. Theekstruzijos pūtimo formavimo defektų vadovaspateikia platesnę matricą nuo simptomų iki įrodymų.
Atkurkite receptą neimportuodami senų gaminio prielaidų
Išsaugotas receptas yra naudingas tik tada, kai jo tapatybė ir apimtis yra aiškūs. Gauname įraše turėtų būti nurodyta gaminio peržiūra, formos ir įrankių derinys, dervos klasė, atitinkamas valdiklio failas, patvirtinimo būsena ir paskutinė patikrinimo data. Prieigos teisės turėtų atskirti išleistus gamybos receptus nuo kūrimo bandymų. Prieš įkeldamas failą, operatorius turėtų patvirtinti, kad fizinė įrenginio būsena atitinka failą, o ne naudoti recepto pavadinimą kaip įrodymą, kad aparatinė įranga yra teisinga.
Recepto apimtis gali būti padalinta į sistemas. Pagrindiniame HMI gali būti formos atidarymo ir uždarymo padėtys, judėjimo greitis, uždelsimas, pūtimo laikas, aušinimo laikas, išėmimo logika ir funkcijos. Atskirame sienelės storio valdiklyje gali būti informacija apie kadrą ar ciklą, tarpo tarpo reikšmes ir parisono profilį. Tolesnė įranga gali išlaikyti apipjaustymo, sandarumo tikrinimo arba konvejerio nustatymus. „Kingle“ šeimininkaujaMoog DigiPack III vadovaspaaiškina, kad saugomi konteinerio failai gali apimti užprogramuotą parison profilį ir įrankių kalibravimo informaciją. Jame taip pat teigiama, kad keičiant vieną talpyklą į kitą svarbu tiksliai sukalibruoti įrankio tarpo tarpą.
Šie įrodymai patvirtina esminę taisyklę: neatjunkite programinės įrangos failo nuo įrankių, kuriems jis buvo sukalibruotas veikti. Tame pačiame valdiklio vadove pažymima, kad keičiant formą taip pat gali prireikti pakeisti įrankį tarpo tarpo. Failas, kuriame buvo sukurtas priimtas konteineris su vienu štampu, įtvaru ir kalibravimu, automatiškai negalioja, kai šie elementai pasikeičia. Jei gamykla patvirtino pagrindinius nustatymus, palyginkite įkeltą versiją su išleistu įrašu ir dokumentuokite visus tyčinius skirtumus. Neperrašykite pagrindinio kodo derindami pirmąsias dalis.
Naudokite rankinį arba sąrankos režimą, kad įrodytumėte tik judesius, leidžiamus pagal konkrečios mašinos procedūrą. Prieš automatinį važiavimą patikrinkite pelėsių tarpą, pūtimo kaiščio arba šerdies ryšį, štampavimo galvutės ir plokštelės padėtį, išėmimo kelią, apsaugas ir grįžtamąjį ryšį. Kinggle naudojimo instrukcijoje aprašomos rankinės funkcijos ir įspėjama, kad pūtimo kaiščio judėjimas turi būti suderintas su atvira forma. Kadangi sąsajos ir pasirenkamos funkcijos skiriasi,HMI nustatymų ir aliarmų vadovasturėtų būti skaitomas kartu su tiksliu mašinos vadovu, o ne naudojamas kaip pakaitalas.
Kai prasideda derinimas, pakeiskite vieną valdomą kintamąjį dėl nurodytos priežasties, užrašykite senas ir naujas reikšmes ir palaukite proceso atsako, prieš jį vertindami. Sąveikos pasiskirstymas, dalies svoris, ekstruzijos elgsena, aušinimas ir formos padėtis. Theparison programavimo vadovaspaaiškina, kaip sujungti profilį su išmatuotomis sienų vietomis, o ne išlyginti taškus vien pagal išvaizdą.
Prieš įvertindami pakeitimo sėkmę, patvirtinkite pirmąsias dalis
Pirmoji uždaroji dalis atsako tik į vieną klausimą: linija gali ką nors suformuoti. Tai neįrodo, kad dalis atitinka brėžinio, funkcinius ar proceso reikalavimus. Ankstyvuosius gabalus laikykite diagnostiniais mėginiais. Jei reikia, pažymėkite juos pagal seką, laiką, stotį, ertmę arba štampavimo angą. Laikykite juos tvarkingus pakankamai ilgai, kad pamatytumėte, ar procesas susilieja, slenka ar kartojasi konkretus šalutinis defektas.
Pradėkite nuo tapatybės ir grubios būklės. Patvirtinkite teisingą dalį ir peržiūrą, dervą ir spalvą, kaklo ar sąsajos geometriją, užbaigtą formavimą, apipjaustymo kelią ir akivaizdžius pažeidimus. Tada taikykite kontroliuojamą planą dėl dalių svorio, sienų pasiskirstymo, kritinių matmenų, išvaizdos ir būtinų funkcinių bandymų. Nuotėkio, kritimo, slėgio, apkrovos, cheminio atsparumo arba tinkamumo bandymai yra specifiniai gaminiui; įtraukti tik tuos, kurių reikalauja pirkėjo brėžinys, standartas arba patvirtinimo planas. Nesugalvokite universalios tolerancijos ar mėginių skaičiaus.
Priėmimo pavyzdys turėtų atspindėti tikrąją gamybos tvarką. Dviejų stočių aparate paimkite mėginius iš abiejų pusių. Kelių galvučių arba kelių ertmių sąrankoje išsaugokite galvutės arba ertmės tapatybę, kad vidurkis negalėtų paslėpti vieno sugedusio išvesties. Jei paskesnė žoliapjovė arba nuotėkio tikrintuvas yra parduodamų dalių proceso dalis, kvalifikuokite ir tą įrangą. Butelis, kuris praeina per formą, bet sugenda po apipjaustymo, nėra priimtinas gamybos rezultatas. Thegamyklos priėmimo bandymo vadovasparodo, kaip prieš išsiuntimą galima susieti gaminio, proceso ir bandymo įrodymus; tas pats atsekamumo principas taikomas keičiant gamybą.
Apsauginės priemonės, grįžtamasis ryšys, komunalinės paslaugos, rankiniai judesiai ir medžiagų srautas sutinka su patvirtinta sąranka.
Identifikuoti pavyzdžiai atitinka taikomus brėžinio, vizualinius, matmenų, sienų ir funkcinius reikalavimus.
Gamyklos nustatytas nuoseklus arba laiku pagrįstas gamybos langas praeina per visus susijusius produktus.
Paleiskite liniją tik per gamyklos paskirtą instituciją. Užrašykite priimtus pavyzdžius ir recepto peržiūrą, pagal kurią jie buvo pagaminti. Jei procesas negali pasiekti patvirtinto lango neišeidamas iš kvalifikuoto diapazono, nustokite didinti nustatymus ir ištirkite įrankius, komunalines paslaugas, medžiagas, mašinos būklę arba pradinį proceso projektą. Kinggle'skomunalinių paslaugų reikalavimų vadovaspadeda atskirti mašinos nustatymo problemą nuo nestabilaus oro, vandens ar elektros tiekimo.
Sutrumpinkite perjungimo laiką perkeldami paruošimą už stotelės ribų
Saugiausia galimybė paprastai nėra greitesnis veržliarakčio darbas. Tai pašalina darbus, kurių neturėjo būti sustabdytame lange. Peržiūrėkite įrašytą pakeitimą ir klasifikuokite kiekvieną vėlavimą: pelėsių laukimas, peržiūros patvirtinimas, žarnos radimas, medžiagų talpyklos išvalymas, failo atsisiuntimas, bandomojo įrenginio radimas, kokybės laukimas ar sugadintos jungties taisymas. Daugelį šių užduočių galima atlikti arba patikrinti prieš paskutinę priimtą seną dalį, jei paruošimas netrukdys gamybai ar apsaugai.
Sukurkite paruoštą naudoti rinkinį kiekvienai pasikartojančiai produktų šeimai. Jame gali būti patvirtintų jungčių žemėlapių, apsaugotų tvirtinimo detalių, paženklintų žarnų, jutiklių laikiklių, patvirtintų receptų nuorodų, pavyzdžių planų ir tolesnių keitimo dalių. Naudokite vizualinį identifikavimą, kuris išgyvena parduotuvės aplinką. Formas ir įrankius laikykite taip, kad kėlimo taškai ir jungčių paviršiai būtų prieinami ir apsaugoti. Rinkinys turėtų sumažinti ieškojimą ir interpretavimą; ji niekada neturėtų skatinti pakeisti, kai trūksta kontroliuojamo elemento.
Standartizuoti sąsajas tik po inžinerinės peržiūros. Nuoseklios žarnų vietos, jungties identifikavimas, montavimo nuorodos ir recepto pavadinimai gali sumažinti sprendimo priėmimo laiką, tačiau jie turi atitikti slėgio, temperatūros, srauto, judėjimo ir saugos reikalavimus. Jei svarstoma galimybė greitai pakeisti funkciją, įvertinkite visą sistemą, įskaitant teigiamą užrakinimą, grįžtamąjį ryšį, nuotėkį, priežiūrą, klaidų patikrinimą ir svetainės rizikos įvertinimą. Neverskite greičio projekto į nedokumentuotą aparatinės įrangos modifikaciją.
Naudokite perjungimo įrašą, kad pasirinktumėte vieną patobulinimą vienu metu. Jei dominuoja spalvų valymas, ištirkite medžiagos maršrutą ir patvirtintą valymo strategiją. Jei dominuoja lygiavimas, patikrinkite saugojimą, vietos nustatymo ypatybes ir pelėsių būklę. Jei dominuoja pirmosios dalies derinimas, patikrinkite receptų valdymą, įrankių kalibravimą ir proceso įrodymus. Jei dominuoja kokybiškas laukimas, iš anksto sukalibruokite matuoklius ir nustatykite, kas gali atleisti darbą. Tikslas yra pakartotinas pirmasis priimtas gamybos langas, o ne rekordinis sausas pakeitimas, po kurio eina laužas.
Priežiūros darbai taip pat turėtų būti aiškiai suplanuoti. Pakeitimas gali suteikti prieigą prie patikrinimų, tačiau derinant užduotis pasikeičia apimtis, žmonės ir energijos kontrolės poreikiai. Naudokiteprevencinės priežiūros kontrolinis sąrašasnuspręsti, kas priklauso planuojamai intervencijai. Priežiūros rezultatus laikykite atskirai nuo gaminio sąrankos pakeitimų, kad pasikartojančios įrangos problemos liktų matomos.
Sukurkite perėjimo įrašą, kuris palengvins kitą važiavimą
Naudingas įrašas yra pakankamai trumpas, kad būtų užbaigtas, ir pakankamai konkretus, kad būtų galima atkurti paleidimą. Pradėkite nuo tapatybės: datos ir laiko, mašinos, siunčiamų ir gaunamų gaminių versijų, formų ir įrankių ID, medžiagų klasių ir partijų, receptų peržiūrų, komandos narių ir leidimų. Pridėkite keturis anksčiau apibrėžtus laiko taškus, taip pat išvalomos medžiagos kiekį arba svorį, nustatymo atmetimus ir laikomą produktą. Jei augalas negali patikimai išmatuoti vieno lauko, pažymėkite jį kaip nepasiekiamas, o ne įvertinkite.
Įrašykite išimtis stebima kalba. „Aušinimo grįžtamasis srautas iš formos kontūro B nerodė srauto“ yra naudingesnis nei „vandens problema“. „Įkeltas 14 recepto failas; paskesnis testeris liko SKU X“ nustato perdavimo gedimą. Nufotografuokite netikėtą susidėvėjimą, nuotėkį, pažeistas jungtis arba pasikartojančius dalių defektus naudodami atitinkamą tapatybės žymeklį. Koregavimo darbus susiekite su techninės priežiūros arba neatitikties sistema, o ne palaidokite juos operatoriaus komentare.
| Įrašų blokas | Mažiausias naudingų laukų skaičius | Klausimas, į kurį atsakys kitą kartą |
|---|---|---|
| Darbo tapatybė | Mašinų, gaminių, formų, įrankių, medžiagų ir receptų peržiūros | Ar sutapo fizinis ir skaitmeninis paketas? |
| Laikas | Paskutinė priimta senoji dalis, pirmą kartą suformuota nauja dalis, pirmoji priimta dalis, stabilaus lango leidimas | Kur sustabdytas intervalas tapo kvalifikacijos laiku? |
| Pralaimėjimas | Išvalyti kiekį, atmesti sąranką, laikyti produktą ir darbą pagal vaidmenį | Ar trumpesnė stotelė tiesiog perkėlė nuostolius kitur? |
| Vėlavimo kodas | Laukimas, paieška, taisymas, valymas, derinimas, testavimas ar autorizavimas | Kurią pasiruošimo ar sistemos problemą reikėtų patobulinti? |
| Priėmimas | Mėginių ID, matavimai, bandymai, patvirtinimas ir galutinis recepto peržiūra | Kokie įrodymai patvirtina, kad linija buvo išleista? |
| Išimtis | Pastebėta problema, savininkas, izoliavimas ir susiję veiksmai | Ką reikia ištaisyti prieš grįžtant ta pačia darbo vieta? |
Peržiūrėkite pakartotinius pakeitimus pagal produktų šeimą, o ne pasikliaukite vienu geriausiu paleidimu. Ieškokite kiekvieno laiko etapo medianos ir paplitimo, pasikartojančių išimčių ir pasikartojančių iškarpų režimų. Vienas neįprastai greitas įvykis galėjo praleisti patikrinimą, gauti naudos iš idealių sąlygų arba naudoti kitą priėmimo apibrėžimą. Duomenų tikslas – pagerinti standartą ir paruošimą, o ne spausti operatorius apeiti apsaugos priemones.

Uždarykite įrašą su esama patvirtinta bazine linija ir atlikite kitą veiksmą. Jei atlikus pakeitimą sąranka buvo geresnė, prieš atnaujindami pagrindinę versiją nukreipkite pataisytas vertes per gamyklos patvirtinimo procesą. Jei tai atskleidė projektavimo problemą, laikykite laikiną izoliaciją matomą, kol inžinerija ją uždarys. Ši disciplina kiekvieną pūtimo liejimo mašinos pakeitimą paverčia tinkamu įrodymu, o ne kitu izoliuotu pamainos įvykiu.
Dažnai užduodami klausimai apie pūtimo liejimo keitimą
Kas įtraukta į pūtimo liejimo mašinos keitimą?
Visiškas pakeitimas gali apimti formą, štampą ir įtvarą, pūtimo kaištį, šerdį arba įdėklus, dervą, pagrindinį mišinį, šlifavimo taisyklę, HMI receptą, sienelės storio profilį, išėmimą, žoliapjovę, sandarumo tikrintuvą, konvejerio kreipiklius, etiketes ir išpakavimą. Tiksli apimtis priklauso nuo siunčiamų ir gaunamų produktų pakuočių skirtumų. Apibrėžkite tuos skirtumus prieš sustojimą. Jei sąraše yra tik pelėsiai, komanda gali pradėti iš naujo, naudodama seną medžiagos maršrutą, valdiklio failą arba paskesnį nustatymą.
Kada turėtų prasidėti ir baigtis keitimo laikas?
Praktinis apibrėžimas prasideda nuo paskutinės priimtos išeinančios užduoties dalies ir baigiasi pirmuoju priimtu gaunamo darbo gamybos langu. Taip pat įrašykite tarpinius pirmosios suformuotos dalies ir pirmosios priimtos dalies laikus. Gamykla turi apibrėžti gamybos langą, pvz., nurodytą iš eilės dalių skaičių arba laiko pavyzdį visose atitinkamose stotyse, ertmėse ar galvutėse. Naudojant tą patį apibrėžimą, būsimi palyginimai tampa prasmingi.
Kaip gamykla gali saugiai sutrumpinti liejimo formų keitimo laiką?
Perkelkite identifikavimą, pastatymą, valymą, receptų tikrinimą, matuoklių paruošimą ir kokybės planavimą už sustabdyto intervalo ribų, kai šią veiklą galima atlikti netrukdant gamybai. Pažymėkite sąsajas, apsaugokite saugyklą, paruoškite konkrečiam darbui skirtus rinkinius ir priskirkite savininkus kiekvienam perdavimui. Laukimo ir korekcijos laiką analizuokite atskirai nuo fizinio pelėsio darbo. Nesumažinkite laiko apeidami apsaugas, praleisdami pavojingos energijos valdymo įtaisus, naudodami neįvardytą kėlimo įrangą arba priimdami dalis, kol nepraėjo būtini patikrinimai.
Ar įkeliant išsaugotą receptą sąranka baigiama?
Ne. Išsaugotas receptas turi atitikti įdiegtą formą, štampavimo įrankį, pūtimo kaištį, medžiagą ir gaminio peržiūrą. Kai kurie nustatymai taip pat gali būti naudojami atskirame valdiklyje arba paskesniame įrenginyje. Patvirtinkite visą failų rinkinį, įrodykite leistinus rankinius judesius ir palyginkite tikrąją mašinos elgseną su išleista bazine linija. Moog's DigiPack III vadovas susieja saugomus konteinerio failus su parison profilio ir tarpų įrankių kalibravimo informacija, todėl aparatinės įrangos tapatybė ir failo tapatybė turi likti sujungti.
Kodėl pakeitus medžiagą atsiranda juodų dėmių ar spalvotų dryžių?
Galimos priežastys yra sena medžiaga, likusi apdorojimo arba lydymosi kelyje, užterštos dervos arba peršlifavimo, sustingusios dervos, išsiskiriančios iš sustingusios vietos, netolygus spalvų maišymas, šildytuvo gedimai arba netinkamas išjungimas ir išvalymas. Prieš keisdami nustatymus, išsaugokite dervą ir perėjimo įrašą. Laikykitės patvirtintos mašinos ir dervos tiekėjo procedūros, patikrinkite medžiagos maršrutą ir klasifikuokite, ar defektas yra atsitiktinis, ar fiksuotas aplink sodą. Nemanykite, kad vienas universalus valymo būdas yra saugus kiekvienai dervai ir galvutei.
Kokią informaciją reikėtų siųsti „Kingle“ apie sudėtingą valiutos keitimą?
Siųsti mašinos ir valdiklio identifikaciją, išsiunčiamų ir gaunamų gaminių brėžinius, formų ir įrankių ID, dervos rūšis ir partijas, pagrindinio mišinio ir pakartotinio šlifavimo detales, receptų peržiūras, aliarmų istoriją, naudingumo rodmenis, perjungimo laiko juostą, pažymėtas pavyzdines nuotraukas ir išmatuotų gedimų duomenis. Įtraukite vaizdo įrašą tik tada, kai jį galima užfiksuoti neįėjus į pavojingą zoną. Konkretūs įrodymai leidžia diskutuoti efektyviau atskirti medžiagos kelio, įrankių, valdymo, naudingumo ar dalies projektavimo problemą.
Suplanuokite mašiną aplink gaminio pakuotę
Jei iškilo naujos formos, naujos medžiagos arba kartojasi keitimo problema, atsiųskite tikrosios dalies brėžinį, dervą, tikslinius bandymus, išsamią pelėsių ir įrankių informaciją, esamą mašinos informaciją ir pastebėtą keitimo įrašą. Kinggle gali aptarti mašiną, įrankius, valdiklius ir gamybos reikalavimus remdamasis tuo pačiu įrodymų rinkiniu.
Atsiųskite savo projekto informacijąPatikrinti šaltiniai ir įrodymų metodas
Pirmosios šalies „Kinggle“ puslapiai ir „Kinggle“ prieglobos vadovai buvo naudojami mašinos sąsajos, projekto įvesties ir mokymo apimties ataskaitoms. Valdiklio gamintojo vadovas buvo naudojamas saugomų failų ir įrankių kalibravimo ryšiams. Medžiagų užteršimui ir skilimo būdams nustatyti buvo naudojamas oficialus dervos gamintojo vadovas. OSHA taisyklės buvo naudojamos tik JAV saugos ribai apibūdinti. Joks šaltinis žemiau nėra pateiktas kaip universalus receptas.
- „Kinggle“ valdomos automatinės pūtimo mašinos naudojimo vadovas, žiūrėta 2026 m. rugsėjo 8 d.
- Moog DigiPack III Parison sienos storio valdiklio vadovas, MRJ06301, priglobtas Kinggle, peržiūrėtas 2026 m. rugsėjo 8 d.
- „Kingle“ pardavimo procesasirAptarnavimas po pardavimo, žiūrėta 2026 m. rugsėjo 8 d.
- LyondellBasell, Kaip išspręsti pūtimo problemas, žiūrėta 2026 m. rugsėjo 8 d.
- OSHA 29 CFR 1910.147, Pavojingos energijos kontrolė, žiūrėta 2026 m. rugsėjo 8 d.
- OSHA 29 CFR 1910.212, Bendrieji reikalavimai visoms mašinoms, žiūrėta 2026 m. rugsėjo 8 d.