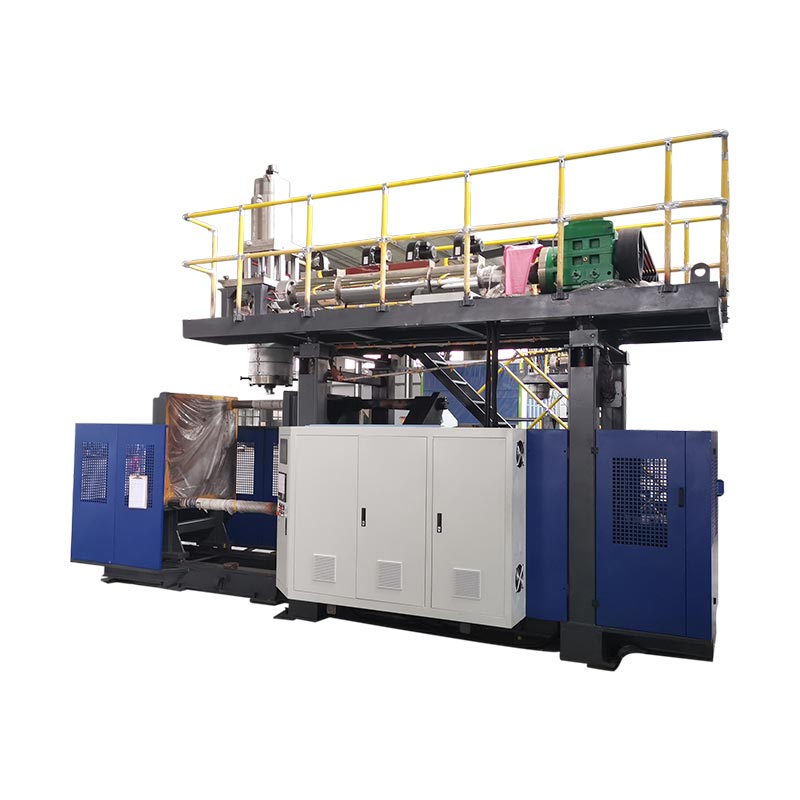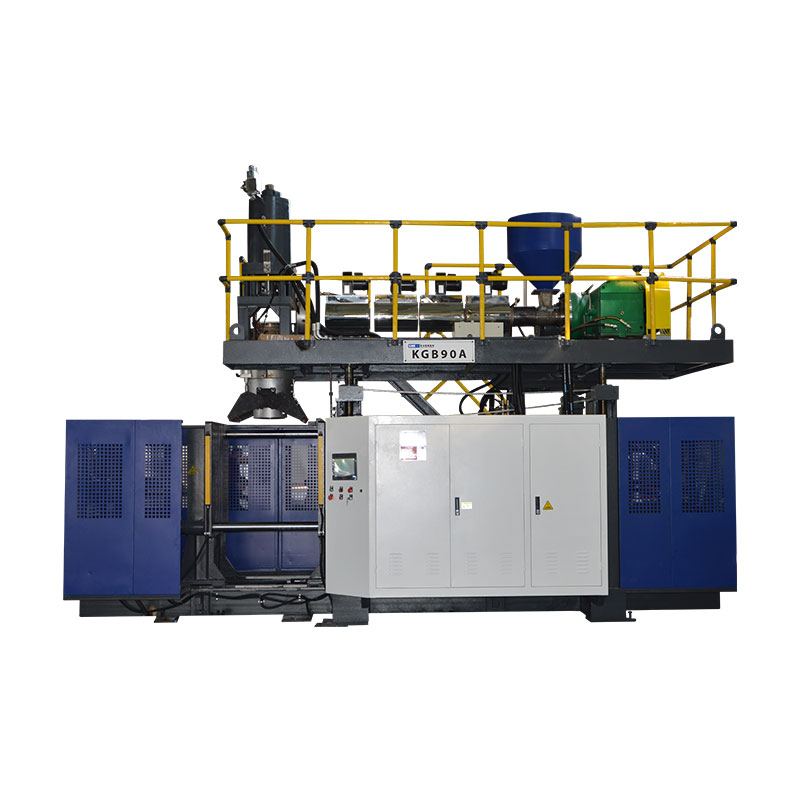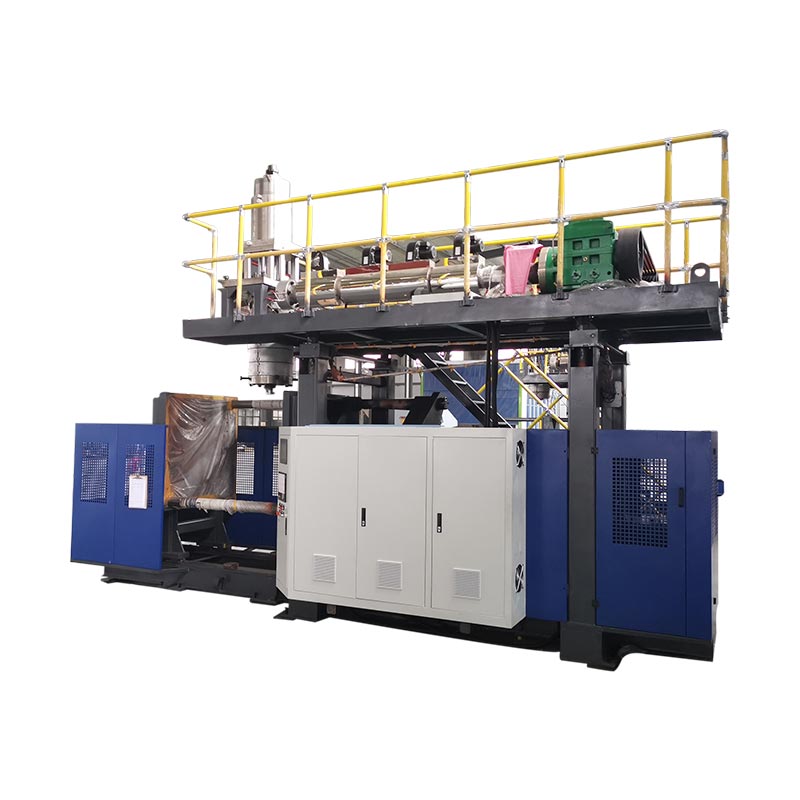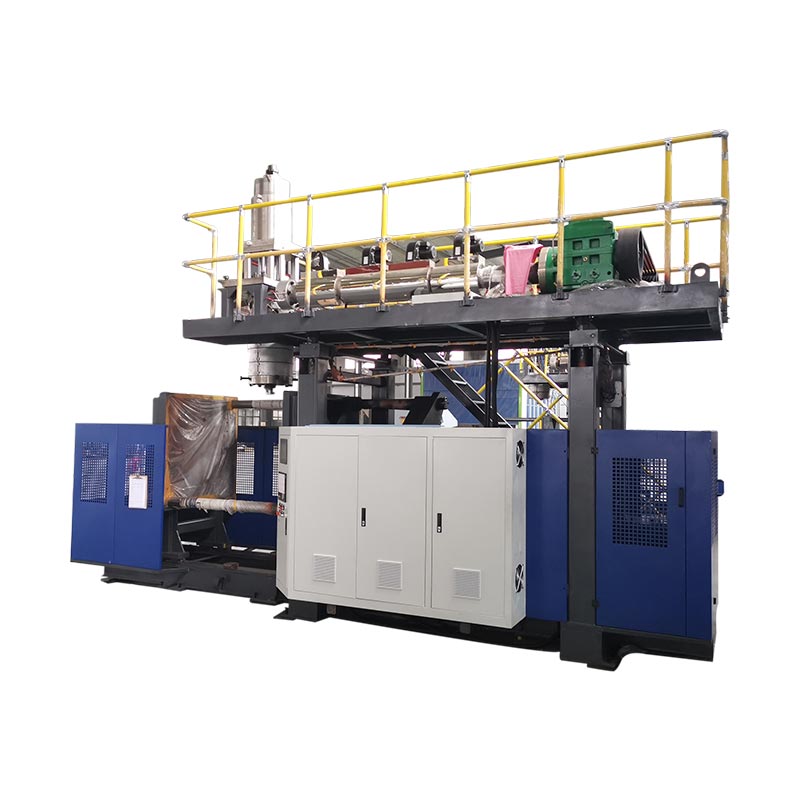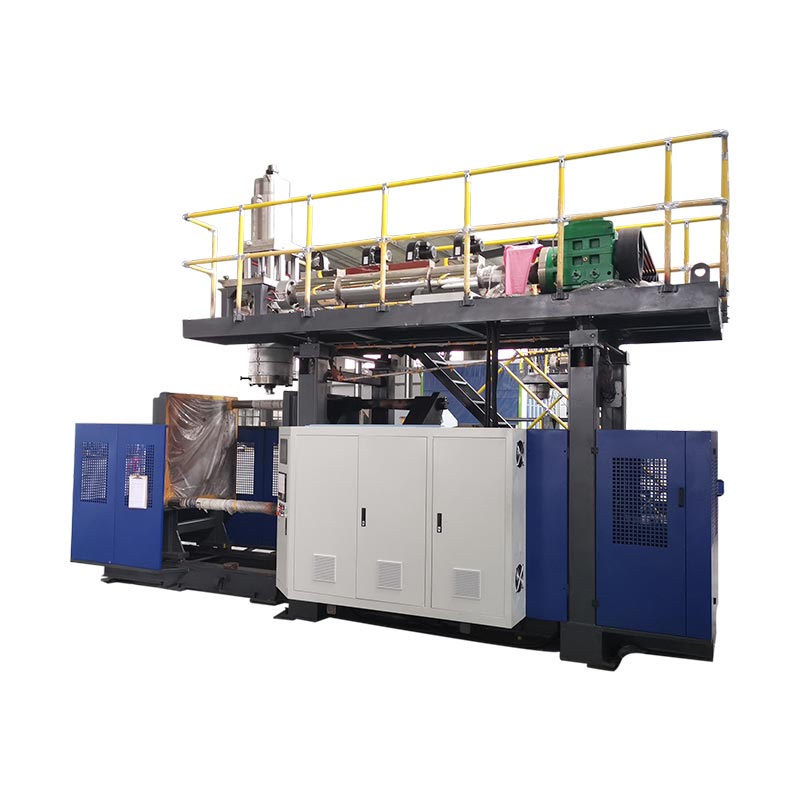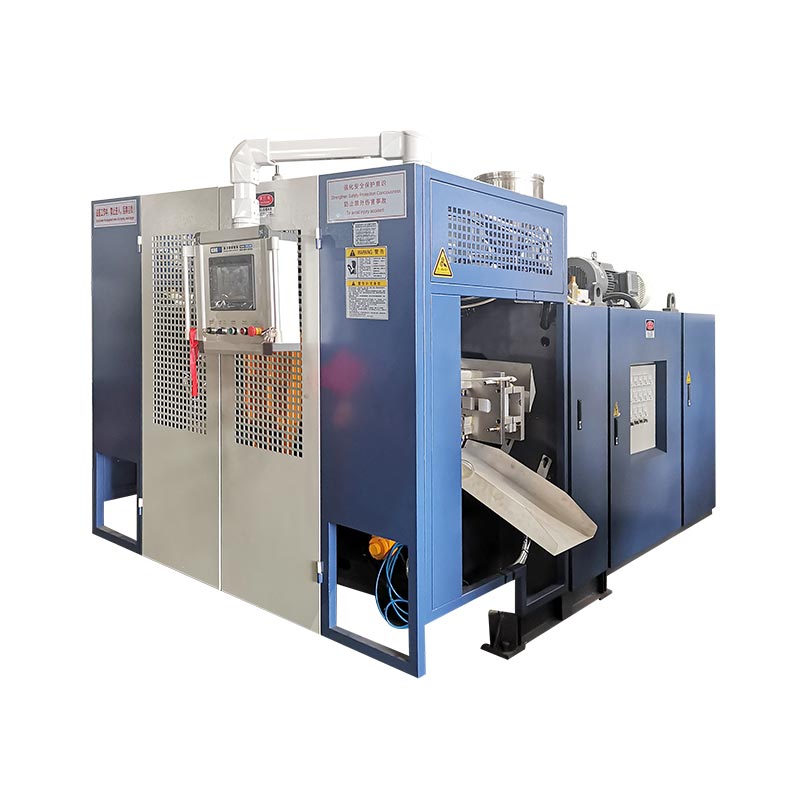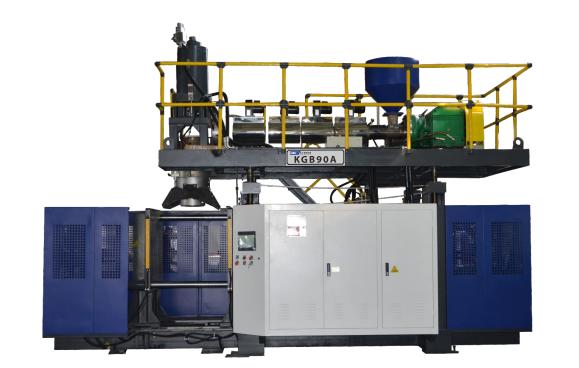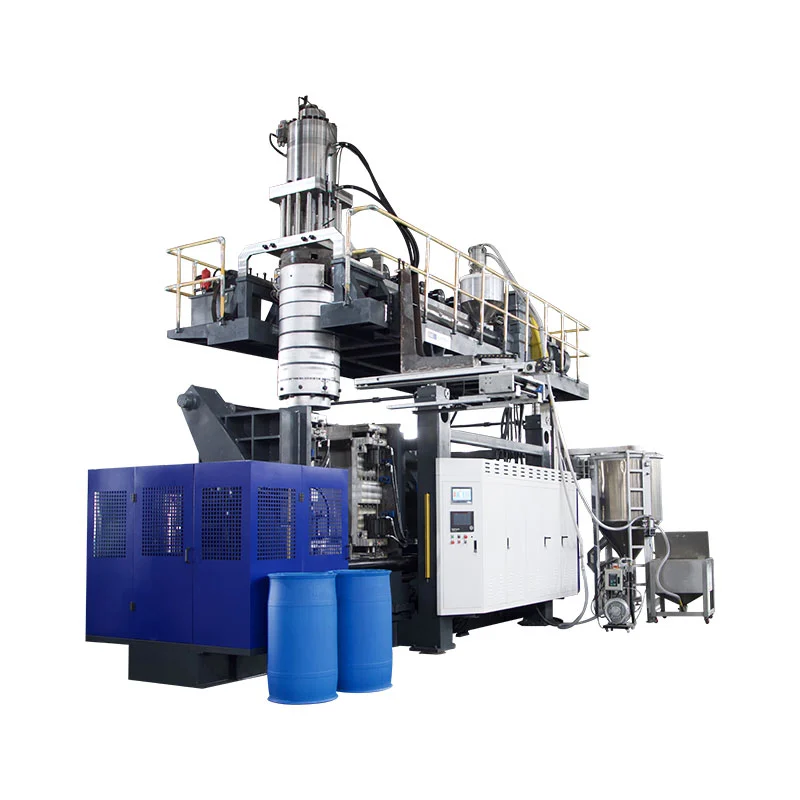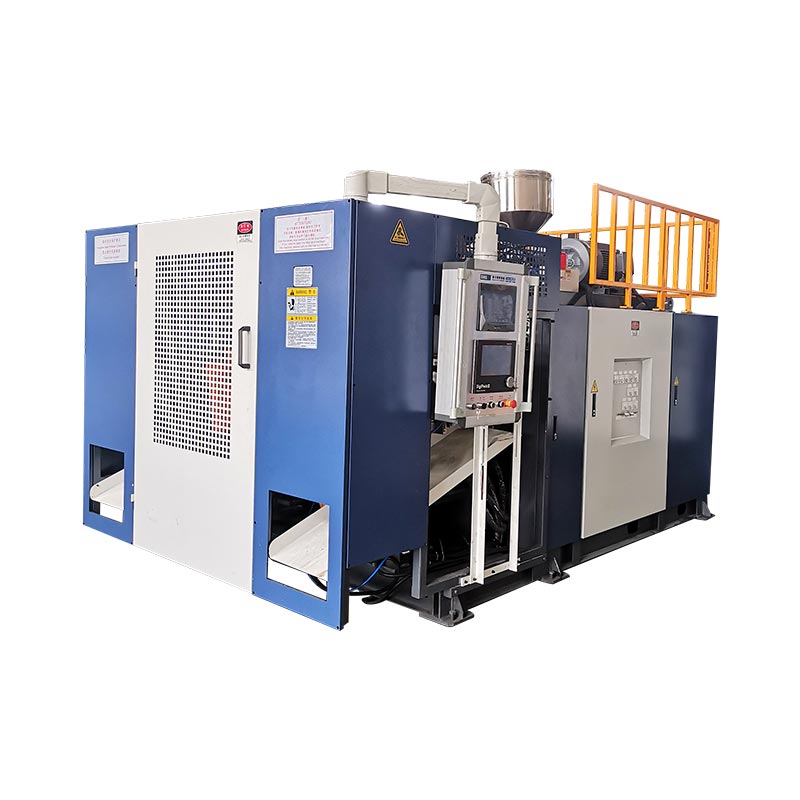
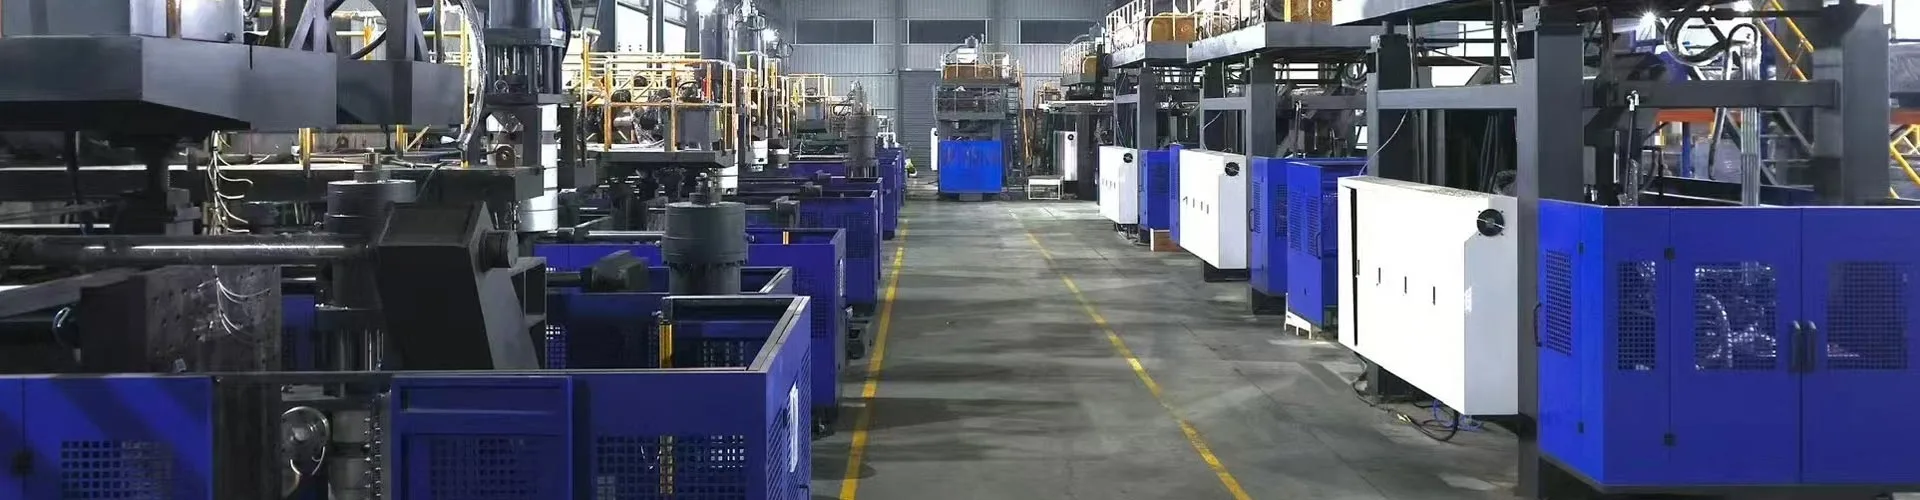
Pagrindinės pūtimo mašinos dalys yra padavimo ir ekstruzijos sistema, štampavimo galvutė, forma ir spaustukas, pūtimo sistema, aušinimo grandinės, pavaros ir valdikliai bei dalių pašalinimo įranga. Jų išdėstymas priklauso nuo liejimo proceso ir mašinos konfigūracijos. Jei naudojate ekstruzijos pūtimo formavimą, prieš keisdami, nustatykite kiekvieną komponentą pagal jo funkciją ir surinkimą.
Norėdami identifikuoti komponentą, suraskite jo mazgą, patvirtinkite jo funkciją ir surinkite atitinkamą techninę informaciją. Nuotrauka ar pažįstamas vardas retai parodo, ar dvi atsarginės dalys veiks toje pačioje mašinoje.
Keturi skirtumai neleidžia brangiai sumaišyti
- Antgalis sudaro plastikinį vamzdelį; pūtimo forma sudaro konteinerio išorę.
- Štampo kaištis arba įtvaras formuoja lydalo kanalą. Pūtimo kaištis tiekia orą ir gali atlikti su kaklu susijusias funkcijas.
- Valdiklio komanda, pavaros padėtis ir išmatuota butelio sienelė yra skirtingi įrodymai.
- Komponento pavadinimo suderinimas yra tik atsarginės dalies identifikavimo pradžia.
Prieš pavadindami jo dalis, nustatykite mašinos tipą
Patvirtinkite procesą iš mašinos identifikavimo ir techninių dokumentų. Formuojant ekstruziniu pūtimu, liejant įpurškimu pūtimu ir formuojant ištemptu pūtimu, naudojant skirtingus įrankius gaminami tuščiaviduriai gaminiai. Komponentų sąrašas, kuriame yra visi trys komponentai, gali nusiųsti pirkėją, ieškantį aparatinės įrangos, kurios įdiegtas įrenginys nenaudoja.
Naudojant ekstruzijos pūtimo formavimą arba EBM, ekstruderis tiekia išlydytą polimerą į štampavimo galvutę. Galvutė sudaro tuščiavidurį vamzdelį, vadinamą parisonu, kurį pelėsiai sugauna ir išpučia. Kinggle'spūtimo formavimo mašinos vadovaspaaiškina proceso kategorijas ir nurodo ekstruzinį liejimą pūtimu kaip savo įrangos akcentą.
Vietoj to, įpurškimo pūtimo mašina suformuoja ruošinį aplink šerdies strypą, prieš perkeldama jį į pūtimo stadiją. PET tempimo pūtimo sistemoje naudojamas ruošinys ir tempimo operacija. Šie skirtumai svarbūs identifikuojant įrankius: IBM šerdies ir strypo mazgas ir PET tempimo strypas neturėtų būti pateikiami bendrame EBM atsarginių dalių sąraše.
Agregatus, dalis ir proceso medžiagas laikykite atskirai
Sąvoka „pūtimo formos dalys“ gali reikšti mašinos komponentus arba plastikinius gaminius, pagamintus proceso metu. Nurodykite, kuri reikšmė taikoma. Parosonas yra apdirbamas plastikas, o ne keičiama mašinos dalis. Ertmė yra pelėsio ypatybė. Štampo galvutė yra mazgas, kurį sudaro keli komponentai, turintys savo tapatybę.
Prašydami pagalbos naudokite surinkimo hierarchiją: mašina, sistema, surinkimas, tada atskira dalis. Pavyzdžiui, „ekstruzijos galvutė, įrankių mazgas, įtvaras“ yra naudingesnis nei „galvos kaištis“. Kai tik yra, pridėkite brėžinio nuorodą arba originalios dalies numerį. Tai suteikia tiekėjui pradinį tašką nepasikliaujant vietiniu slapyvardžiu.
| Komponentų grupė | Funkcija | Naudingi identifikavimo įrodymai |
|---|---|---|
| Maitinimas ir ekstruzija | Tiekti, pernešti, išlydyti ir sumaišyti dervą | Ekstruderio brėžinys, varžto / statinės specifikacija, variklio plokštė |
| Diegimo galvutė ir įrankiai | Paskirstykite lydalą ir suformuokite vamzdelį | Galvos modelis, įrankių brėžinys, surinkimo peržiūra |
| Paryžiaus kontrolė | Įrankio angos komandų keitimas | Valdiklio versija, pavara ir grįžtamojo ryšio identifikavimas |
| Forma ir spaustukas | Užfiksuokite paveikslą, laikykite įrankį ir nustatykite išorinę formą | Formos ID, sąsajos brėžinys, spaustuko surinkimo nuoroda |
| Pūtimas ir vėsinimas | Išpūskite parisoną ir pašalinkite šilumą | Pūtimo įrankio brėžinys, oro kontūro ir aušinimo kontūrų žemėlapis |
| Vairuoti ir valdyti | Maitinimo, sekos ir monitoriaus funkcijos | Schemos, įrenginių plokštės, programinės įrangos ir parametrų versijos |
| Išvežimas ir apdaila | Išimkite ir, jei yra, užbaikite gaminį | Griebtuvo / tvirtinimo brėžinys ir patvirtinta linijos konfigūracija |
Paduokite ir ištirpinkite dervą: bunkerį, varžtą, statinę ir pavarą
Tiekimo kelias prasideda prieš varžtą
Bunkeris tiekia medžiagą į ekstruderio padavimo sekciją. Projekte taip pat gali būti krautuvų, maišytuvų, dozavimo įrangos arba pakartotinio šlifavimo grąžinimo. Laikykite juos kaip identifikuojamą įrangą su atskiromis sąsajomis. Bunkerio buvimas neįrodo, kad automatinis transportavimas, džiovinimas ar maišymas yra įtrauktas į mašinos tiekimą.
Kai išvestis tampa netaisyklinga, prieš apkaltindami varžtą užrašykite dervos rūšį, partiją, maišymą ir padavimo elgesį. Medžiagos tiekimo apribojimas arba pertraukimas gali turėti įtakos tai, kas pasiekia galvą. Techninės priežiūros komandai reikia stebėjimų, susijusių su tikruoju paleidimu, o ne tik didesnio ekstruderio prašymo.
Sraigtas, statinė ir temperatūros sistema atlieka skirtingus darbus
Besisukantis varžtas perneša ir apdoroja dervą statinės viduje. Kaitinimo zonos prideda šilumą kontroliuojant temperatūrą, o procesas taip pat išskiria šilumą mechaniniu būdu. Temperatūros jutikliai pateikia grįžtamąjį ryšį jų įrengtose vietose. Todėl rodoma statinės zonos temperatūra nėra tiesioginis kiekvienos tekančio lydalo dalies matavimas.
Šildytuvo ir jutiklio tapatybę laikykite atskirai. Žemos temperatūros pavojaus signalas gali apimti maitinimo grandinę, šildytuvą, grįžtamojo ryšio įrenginį, laidus arba valdymo sąranką. Pakeitus šildytuvą nepatvirtinus gedimo, pradinė problema gali likti neišspręsta. Naudokite tikrą elektros laidų schemą ir kvalifikuotą elektros diagnostiką, o ne universalią varžos ar temperatūros ribą.
Pavara turi atitikti daugiau nei nominalią galią
Variklis, pavarų dėžė ir mova perduoda judesį varžtui. Jų mechaninės jungtys ir eksploatavimo reikalavimai priklauso sumontuotam mazgui. Tos pačios vardinės galios variklis automatiškai nėra tinkamas pakaitalas, o tokio paties vardinio skersmens varžtas gali turėti kitokią geometriją arba jungties detales.
Sraigto ar statinės užklausai pateikite originalų brėžinį, mašinos serijos numerį ir medžiagos pritaikymą. Jei norite paklausti apie pavarą, įtraukite visą variklio ir pavarų dėžės plokštes bei atitinkamą surinkimo nuorodą. Išsaugokite originalią orientaciją ir ryšio informaciją nuotraukose, darytose iš saugios padėties. Šie įrašai padeda atskirti sugedusį elementą nuo didesnio mazgo aplink jį.
Suformuokite parisoną: štampavimo galvutę, štampavimo įrankius ir sienelės storio kontrolę
Štampo galvutė gauna lydalą iš ekstruderio ir paskirsto jį link išleidimo įrankio. Štampas ir įtvaras, kartais apibūdinami kaip štampavimo kaištis arba šerdies įrankiai, apibrėžia žiedinį kanalą, sudarantį vamzdį. Terminologija skiriasi priklausomai nuo galvos konstrukcijos, todėl pavadintas komponentas visada turėtų prisijungti prie brėžinio.
Pūtimo forma atlieka kitokį darbą. Jis užsidaro aplink karštą sodą ir apibrėžia konteinerio išorę, nes oras plečia plastiką prie ertmės. „Naujos formos galvutės“ užsakymas nenustačius, ar problema yra susijusi su ekstruzijos galvute, išleidimo įrankiu ar pūtimo forma, atsiranda išvengiama neaiškumų.
Ištisinės ir akumuliatorinės galvutės turi skirtingus medžiagų kelius
Nepertraukiamo ekstruzijos išdėstymas formuoja parijoną iš nuolatinio lydalo tiekimo. Akumuliatoriaus galvutė kaupia tam tikrą lydalo kiekį ir išleidžia jį ciklo metu. Papildomos saugojimo ir iškrovimo funkcijos keičia galvutės mazgą ir jo valdiklius. Lydymosi akumuliatorius taip pat skiriasi nuo hidraulinio akumuliatoriaus, kuris kaupia energiją skysčio galios grandinėje.
Prieš palygindami sandariklius, įrankius, šildytuvus ar pavaras, nustatykite galvos architektūrą. Vien tik išleidimo angos skersmens suderinimas nereiškia, kad aplinkinis mazgas, judėjimas ar valdymo sąsaja yra suderinama.
Valdiklis yra tik viena sienos storio valdymo dalis
Parašo kontrolės sistema susieja užprogramuotą profilį su įrankių judėjimu per valdiklį, pavarą ir grįžtamojo ryšio išdėstymą. Moog'spūtimo formavimo komponentų apžvalgavaldiklius, pavaras ir servo komponentus apibūdina kaip atskirus savo sprendimų elementus. Šios komponentų šeimos valdymo ir judėjimo sistemoje atlieka skirtingas užduotis.
Praktinė reikšmė paprasta: pakaitinio ekrano arba valdiklio negalima pasirinkti nepriklausomai nuo pavaros, grįžtamojo ryšio ir mašinos sąsajos. Moog apžvalgoje aprašomos komponentų šeimos; jis nenustato, kuris įrenginys įdiegtas konkrečiame Kinggle įrenginyje.
Įrankio padėtis ir galutinis sienelės storis taip pat turi likti atskiri. Butelio sienelė vis dar priklauso nuo medžiagos elgsenos, dalies geometrijos ir proceso sąlygų. Patikrinkite suformuotą dalį, o ne tvarkykite rodomą profilį kaip sienos matavimo ataskaitą. Theparison programavimo vadovassusieja profilio pakeitimus su išmatuotomis gaminių vietomis.
Suformuokite ir atlaisvinkite dalį: formuokite, spaustuką, pūtimo sistemą ir išėmimą
Pūtimo forma ir suspaudimo blokas turi būti identifikuoti atskirai. Forma yra konkretus gaminio įrankis. Tvirtinimo mazgas palaiko ir judina tą įrankį ir laiko jį uždarytą reikiamais etapais. Plokštės, kreiptuvai, cilindrai ir bet koks vežimėlio mechanizmas priklauso mašinos konfigūracijai, o ne automatiškai perkant formą.
Jei reikia užklausų dėl pakeitimo, ertmės nuotrauka gali identifikuoti gaminį, tačiau mažai atskleista apie montavimo sąsają. Įtraukite įrankio ID ir atitinkamos mašinos ar formos brėžinį. Theekstruzijos pūtimo formavimo formos projektavimo vadovaspaaiškina, kodėl ertmė, prispaudimas, aušinimas, pūtimo sąsaja ir pašalinimo būdas turi veikti kartu.
Pūtimo kaištis nėra štampavimo kaištis
Štampo kaištis arba įtvaras priklauso lydalo formavimo įrankiams. Pūtimo kaištis priklauso oro tiekimo ir, kai kuriose konfigūracijose, kaklo formavimo arba kalibravimo įrenginiui. Abu gali būti vadinami „smeigtukais“ parduotuvės aukšte, tačiau jie atlieka skirtingus darbus ir turi skirtingas sąsajas.
Kai kuriuose gaminiuose naudojamas kitoks pūtimo išdėstymas, įskaitant apatinį pūtimą. Neužsisakykite pūtimo kaiščio vien iš buteliuko tūrio. Gaminio apdaila, įrankio geometrija, tvirtinimas, judėjimas ir oro jungtis turi atitikti patvirtintą projektą. Tikslios kaiščio ar pūtimo agregato funkcijos priklauso nuo tos konstrukcijos.
Dalies pašalinimas apima ne tik formos atidarymą
Pašalinimo sistema turi išimti suformuotą gaminį be nepriimtinos žalos ar trukdžių. Priklausomai nuo projekto, pašalinimas gali apimti griebtuvą, robotą, kitą valdymo mechanizmą arba apibrėžtą rankinį valdymą. Blykstės pašalinimas, rankenos perforavimas, sandarumo patikrinimas ir transportavimas gali būti atskira įranga.
Ši riba yra svarbi, kai dalis neteisingai pasiekia kitą mašiną. Atsidarius formai gali atsirasti žymėjimas arba deformacija. Įrašykite, kur jis pirmą kartą pasirodė, kuri stotis ar ertmė jį pagamino ir ar ji buvo prieš naudojant. Nediagnozuokite pelėsio susidėvėjimo dėl defekto, kuris buvo patikrintas tik apipjaustius ir transportavus.
Prieš prašydami pakeisti pirštus, armatūras ar jutiklius, patvirtinkite užsakytą išėmimo ir apdailos tašką. Theautomatinė mašina ir visos linijos vadovasatskiria mašinos funkcijas nuo tolesnio tiekimo. Automatika turėtų būti identifikuojama pagal tikrąją konfigūraciją, o ne iš žodžio „automatinis“.
Palaikykite ciklą: hidraulika, aušinimas, jutikliai ir valdikliai
Maitinimo ir skysčių grandinės
Hidraulinėje mašinoje variklis ir siurblys tiekia hidraulinę energiją. Vožtuvai nukreipia arba reguliuoja srautą, o pavaros sukuria judėjimą. Servo varomas alyvos siurblys išlieka hidraulinės sistemos dalimi. Pavadinus jį elektros varikliu, visa mašina netampa tik elektrine.
Oro sistema palaiko nurodytas pneumatines ir pūtimo funkcijas. Reguliatoriai, vožtuvai, filtrai, vamzdeliai ir pūtimo įrankis atlieka skirtingus vaidmenis. Tinkamai atrodantis ryšys vis tiek turi atitikti grandinės reikalavimus. Identifikuokite hidraulinius ir pneumatinius komponentus pagal schemą ir visą įrenginio kodą, o ne tik korpuso dydį ar prievado išvaizdą.
Aušinimas turi keletą atskirų apkrovų
Formai reikia pašalinti šilumą, o mašina gali turėti papildomų aušinimo apkrovų, tokių kaip hidraulinė alyva ar kitos nurodytos grandinės. Aušintuvas, bokštas arba gamyklos vandens sistema gali būti už mašinos tiekimo ribų. Prieš pradėdami laikyti trūkstamą gamyklos įrangą kaip trūkstamą mašinos komponentą, nubrėžkite atsakomybės ribą.
Normalus rodmuo prie pagrindinio vandens tiekimo neįrodo, kad kiekviena pelėsių šaka turi tinkamą cirkuliaciją. Grandinės tapatybė ir faktiniai veikimo stebėjimai yra naudingesni nei vienos linijos prielaida. Thekomunalinių paslaugų reikalavimų vadovaspaaiškina, kaip atskirti mašiną, formą ir pagalbinius poreikius.
HMI, PLC ir grįžtamojo ryšio įrenginiai nėra keičiami
HMI yra operatoriaus sąsaja. PLC vykdo mašinos valdymo logiką, o lauko įrenginiai teikia signalus ir vykdo komandas. Pranešimas HMI nurodo būseną, apie kurią pranešta; ji pati savaime nenustato, kad ekranas yra sugedęs arba kad sugedo rodomas įrenginys.
Prieš ką nors išvalydami ar keisdami, išsaugokite aliarmą, ciklo žingsnį ir atitinkamas pastabas. NaudokiteHMI nustatymų ir aliarmų vadovassutvarkyti tą įrašą. Keičiant valdiklį, pavarą arba grįžtamąjį ryšį taip pat gali prireikti tinkamos programos, parametrų ir kalibravimo.
Su sauga susijusiems prietaisams reikalingas nurodytas jų pakeitimo ir patvirtinimo procesas. Jungtinėse Amerikos ValstijoseOSHA pavojingos energijos gairėssprendžia techninės priežiūros riziką, kylančią dėl netikėto maitinimo arba sukauptos energijos. Laikykitės konkrečios svetainės procedūros per įgaliotus darbuotojus. Nei HMI stabdys, nei bendras dalių vadovas neužtikrina saugios prieigos.
Pažiūrėkite, kuo skiriasi Kinggle nuolatinių ir akumuliatorinių mašinų dalys
Realūs platformos pavyzdžiai daro komponentų žemėlapį naudingesnį. Kinggle'sKGB5L prekės puslapisaprašoma vienos stoties ištisinė mašina su transliaciniu pelėsių keitimo mechanizmu. Jo lentelėje nurodytas 60 mm varžtas, o „Mitsubishi PLC“ nurodytas funkcijos aprašyme.

TheKGB100B 120L puslapisvietoj to apibūdina akumuliatoriaus galvutės platformą. Jame yra 100 mm varžtas ir aprašomas hidraulinis servo veikimas, tiesioginio slėgio formos fiksavimas ir sienos storio valdymas. Jo saugojimo ir iškrovimo išdėstymas suteikia komponentų aptarimui skirtingą struktūrą.

| Prekė | KGB5L | KGB100B | Ką keičia skirtumas |
|---|---|---|---|
| Paskelbta architektūra | Vienos stoties nenutrūkstamas ekstruzija | Akumuliatoriaus galvutės išspaudimas | Galvos surinkimas ir ciklo santykiai |
| Paskelbtas varžto skersmuo | 60 mm | 100 mm | Įvairios ekstruderio nuorodos; skersmuo nėra išsami detalės specifikacija |
| Paskelbtas formų išdėstymas | Transliacinis pelėsių keitimas | Fiksuotas atidarymo/uždarymo išdėstymas aprašytas puslapyje | Nustatykite tinkamą spaustuką ir judėjimo mazgą |
| Pakaitinė tapatybė | Naudokite šio įrenginio dokumentaciją | Naudokite šio įrenginio dokumentaciją | Iš bendrinamo komponento pavadinimo nėra jokio pakeičiamumo |
Šaltiniai: du susieti Kinggle produktų puslapiai. Konfigūracijos aprašymai ir varžtų skersmenys yra katalogo informacija, o ne kliento sumontuotos mašinos matavimai.
Šie pavyzdžiai parodo, kodėl „Kingle“ varžtas“, „hidraulinis vožtuvas“ arba „sieninis valdiklis“ yra per platus užsakymo aprašymas. Netgi vienoje mašinų šeimoje svarbu serijos numeris, patvirtinti pakeitimai ir dabartinė surinkimo peržiūra. Produkto puslapio duomenys gali nustatyti platformą, tačiau jie negali pakeisti sukurtos medžiagų sąskaitos.
Norėdami įsigyti, atskirkite tris įrašus: kas aprašyta kataloge, kas įtraukta į užsakymą ir kas įdiegta dabar. Vėlesnė modifikacija galėjo pakeisti pavarą, jutiklį arba įrankį. Prieš pasirinkdami pakaitalą, suderinkite tuos įrašus, ypač kai senasis komponentas nebeatitinka pradinio brėžinio.
Teikdami užklausą dėl aptarnavimo, pažymėkite paveiktą posistemį apžvalginėje nuotraukoje ir atskirai pritvirtinkite įskaitomą komponento etiketę. Susiekite abu vaizdus su mašinos serijos numeriu. Iš arti be montavimo konteksto galima paslėpti, ar prekė priklauso ekstruzijos pavarai, hidrauliniam paketui ar pagalbinei įrangai.
Prieš užsakydami nustatykite tinkamą pakaitalą
Pradėkite nuo pastebėtos problemos ir dalies tapatybės, o ne išvados, kad komponentas sugedo. Nelygios sienos, lėtas judėjimas arba temperatūros signalas gali turėti keletą priežasčių. Prieš pirkdami pakaitalą, užrašykite sąlygas ir patvirtinkite gedimą atlikdami patvirtintą diagnostikos procesą.
Thepūtimo formavimo defektų vadovasyra naudingas norint organizuoti produkto simptomus. Norėdami nustatyti techninės priežiūros intervalus, naudokiteprevencinės priežiūros kontrolinis sąrašaskartu su įdiegto įrenginio vadovu. Komponentų apžvalgoje neturėtų būti nurodytas vienas pakeitimo amžius kiekvienai dervai, darbo ciklui ir darbo aplinkai.
| Įrašas | Įtraukti | Kodėl tai svarbu |
|---|---|---|
| Mašinos tapatybė | Modelis, serijos numeris ir identifikavimo lentelės nuotrauka | Suranda pastato ir jo dokumentacijos vietą |
| Asamblėjos tapatybė | Sistema, surinkimo brėžinys, originalios dalies numeris ir peržiūra | Išskiria vieną komponentą nuo panašių daiktų |
| Informacija apie įrenginį | Visas gamintojo kodas ir įskaitomi įvertinimai | Dalinis kodas gali praleisti konfigūracijos skirtumą |
| Jungtys | Atitinkamos tvirtinimo, veleno, skysčio, elektros arba signalų sąsajos | Patvirtina daugiau nei vizualinį panašumą |
| Pakeitimų istorija | Patvirtinti pakeitimai, modifikacijos ir programinės įrangos pakeitimai | Suderina originalų brėžinį su dabartine mašina |
| Klaidos įrodymas | Signalizacija, ciklo žingsnis, matavimai, pažymėti pavyzdžiai ir saugios nuotraukos | Padeda atskirti praneštą simptomą nuo nepavykusio elemento |
Naudokite trumpą, kontroliuojamą identifikavimo seką
- Suraskite elementą mašinos brėžinyje arba dalių sąraše ir užrašykite jo surinkimo nuorodą.
- Užfiksuokite visą etiketę ir aplinkinį įrenginį iš saugios, leistinos vietos.
- Suderinkite atitinkamas mechanines, elektrines ir skysčių sąsajas su tiekėjo specifikacijomis.
- Prieš montuodami dokumentuokite pakeitimus arba pataisymus ir gaukite reikiamą techninį liudijimą.
- Po įgaliotojo pakeitimo patikrinkite reikiamą sąranką, atsiliepimus, saugos funkcijas ir gaminio rezultatą prieš išleisdami gamybą.
Skirtingoms sudedamųjų dalių klasėms reikia skirtingų įrodymų. Šildytuvui reikia nurodytos elektros ir montavimo detalės. Vožtuvui reikia tinkamos grandinės funkcijos ir įrenginio konfigūracijos. Mechaniniam įrankiui reikalingas jo brėžinys ir sąsajos. Norint pakeisti valdiklį, reikia patikrinti versiją ir parametrus. Nuotrauka gali patvirtinti šiuos įrašus, bet negali nustatyti visų paslėptų reikalavimų.
Paprašykite raštiško tikslios pateiktos prekės ir bet kurio patvirtinto pakaitalo patvirtinimo. Išsaugokite seną ir naują tapatybę tarnybos įraše. Šis įrašas yra naudingesnis kito gedimo atveju nei pirkimo aprašymas, kuriame parašyta tik „viena pūtimo liejimo mašinų atsarginė dalis“.
Neįskaitomai etiketei reikia daugiau įrodymų, o ne atspėjo dalies numerio. Norėdami nustatyti tapatybę, naudokite piešimo padėtį, montavimo nuotraukas ir mašinos įrašą. Nekopijuokite kodo iš netoliese esančio įrenginio vien todėl, kad jo komponentas atrodo panašiai.
Dažnai užduodami klausimai apie pūtimo mašinų dalis
Kokios yra pagrindinės pūtimo mašinos dalys?
Ekstruzijos mašinų pagrindinės grupės yra padavimas ir ekstruzija, štampavimo galvutė ir įrankiai, parisono kontrolė, liejimas ir gnybtas, pūtimas, aušinimas, pavaros ir valdikliai bei gaminio pašalinimas. Tikslus išdėstymas priklauso nuo platformos ir projekto. Pirmiausia nustatykite procesą, tada naudokite jo surinkimo dokumentus, kad atskirtumėte standartinę įrangą, pasirinktas parinktis ir atskirus pagalbinius įrenginius.
Kuo skiriasi štampavimo galvutė ir pūtimo forma?
Štampo galvutė tvarko išlydytą polimerą ir per savo išleidimo įrankius formuoja gabalėlį. Pūtimo forma užsidaro aplink tą plotą ir apibrėžia gaminio išorę pripūtimo metu. Todėl formos ertmė, štampas arba visas galvutės mazgas yra kitoks užsakymo elementas. Pateikite surinkimo nuorodą, o ne pasikliaukite vien žodžiu „pelėsiai“.
Ar pūtimo kaištis yra tas pats, kas štampo kaištis ar įtvaras?
Ne. Štampo kaištis arba įtvaras priklauso lydalo formavimo įrankiams ir padeda apibrėžti žiedinę išėjimo angą. Pūtimo kaištis įveda orą ir gali turėti kaklo formavimo arba kalibravimo funkcijas pagal konkrečią konstrukciją. Bendras žodis „smeigtukas“ nepadaro komponentų sukeičiamais. Norėdami nustatyti bet kurį elementą, naudokite tikrąjį įrankių brėžinį.
Ar dalys gali būti keičiamos tarp skirtingų pūtimo mašinų?
Negalvokite, kad įprastas pavadinimas, panaši išvaizda ar atitinkamas antraštės įvertinimas yra pakeičiami. Turi sutapti visas įrenginio kodas, surinkimo peržiūra, montavimas, jungtys ir veikimo funkcija. Valdymas taip pat gali priklausyti nuo programinės įrangos, parametrų ir grįžtamojo ryšio suderinamumo. Bet kokia alternatyva turi būti patvirtinta įdiegtai konfigūracijai, o ne numanoma iš katalogo nuotraukos.
Kokios informacijos reikia norint nustatyti atsarginę dalį?
Atsiųskite mašinos modelį ir serijos numerį, originalios dalies numerį, surinkimo brėžinio nuorodą, peržiūrą ir aiškias etiketės nuotraukas. Įtraukite atitinkamas sąsajas, patvirtintus pakeitimus ir pastebėtą gedimą. Valdymo įrenginiams taip pat išsaugokite versijos ir konfigūracijos įrašus. Tai leidžia užklausoje nustatyti konkretų elementą, o ne plačią komponentų kategoriją.
Paruoškite konkrečių dalių užklausą
Jei naudojate „Kingle“ mašiną, pradėkite nuo mašinos plokštės, surinkimo nuorodos ir įskaitomos komponento etiketės. Pridėkite problemos įrašą ir atitinkamus brėžinius, tada išsiųskite paketą per„Kingle“ kontaktų puslapis. Įdiegtos dalies nustatymas yra pirmasis žingsnis siekiant patvirtinti tinkamą pakeitimą.