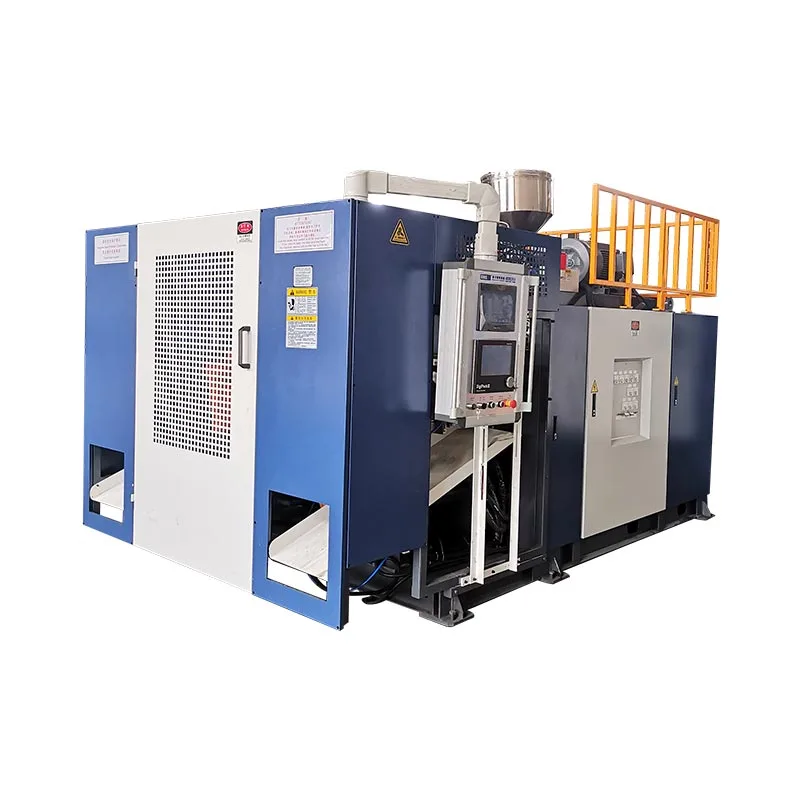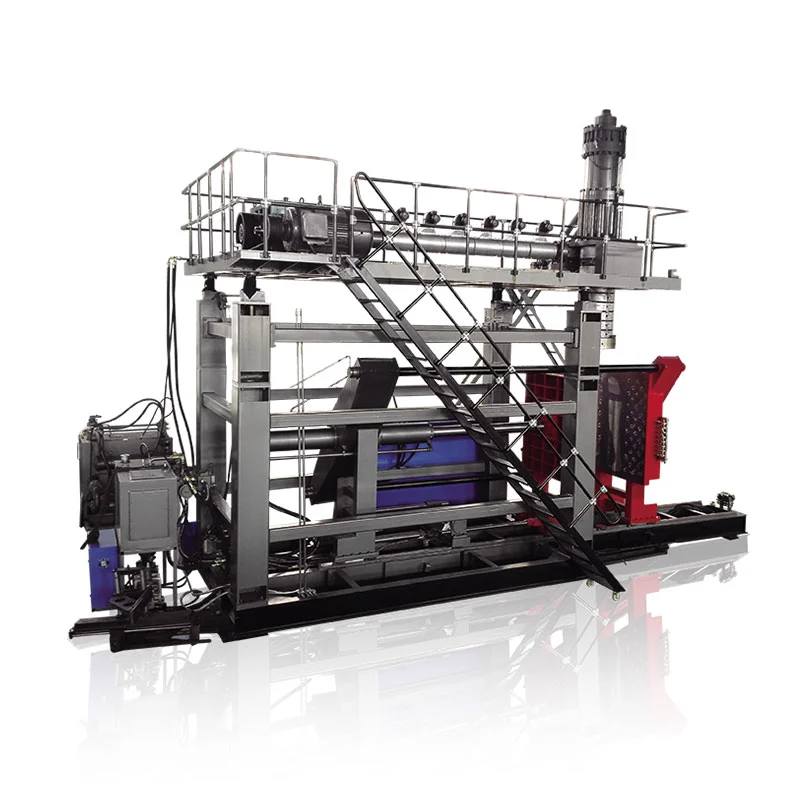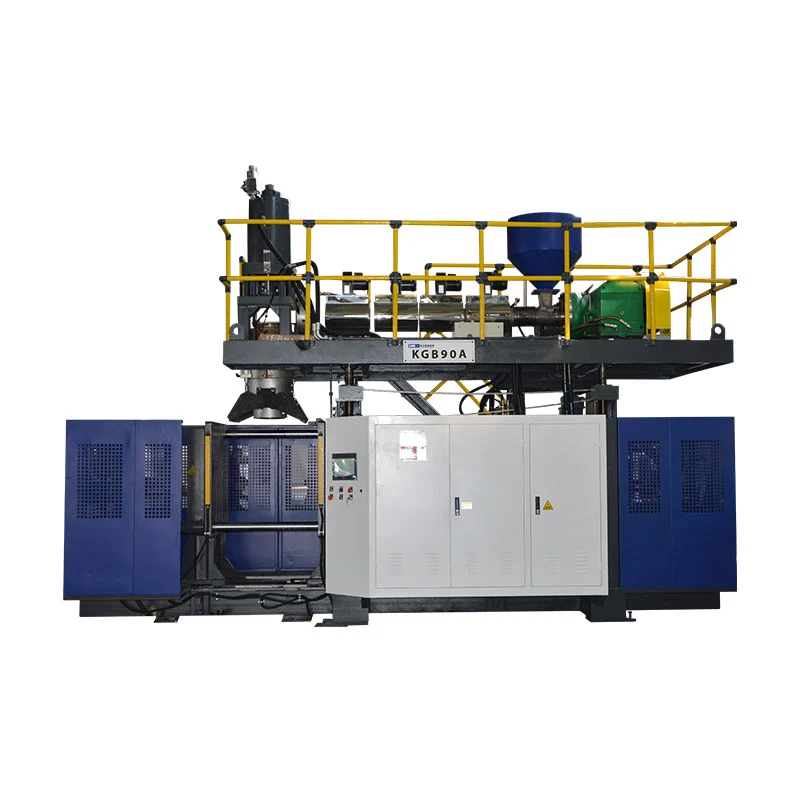
Pasirinkite HDPE butelių pūtimo mašiną, suderindami butelio brėžinį, dervos rūšį, formos išdėstymą ir reikiamą geros dalies produkciją. Ekstruzinio butelio projekto atveju mašinos nurodyta litro talpa yra tik pradinis filtras; galutinė specifikacija taip pat turi apimti kaklą, sieninį paskirstymą, įrankius ir tvarkymą pasroviui.
Prašymas dėl butelių mašinos tampa daug naudingesnis, kai jame yra brėžinys ir svorio tikslas. Šios detalės leidžia diskusijoms apie įrangą peržengti mašinos dydį. Jie taip pat atskleidžia klausimus, kuriuos brangu atrasti pastačius formą.
Pradėkite nuo butelio piešinio, kurį kas nors gali pacituoti
Vardinis butelio tūris palieka daug sprendimų atvirų. Į aukštą, siaurą indą ir į trumpą platų indą telpa tiek pat. Jų formos vokai, kaklo padėtis ir tvarkymo būdai vis dar turi būti atskirai peržiūrėti. Siųskite visą brėžinį, o ne prašykite tiekėjo pasirinkti įrangą vien iš talpos.
Įtraukite didžiausius išorinius matmenis, galutinį galutinį svorį ir uždarymo brėžinį. Nustatykite etiketės skydelį, petį, pagrindą ir bet kokią rankeną. Pažymėkite matmenis, kurie yra svarbūs užpildymui, uždengimui ar pakavimui. Jei pavyzdinis buteliukas yra vienintelė nuoroda, pasakykite, kurios savybės turi išlikti ir kurios gali pasikeisti.
Atskirkite vardinį užpildymo tūrį nuo pilno tūrio. Taip pat nustatykite, ar nurodytame svoryje yra nuimama blykstė. Brėžinys su neaiškiu svorio pagrindu gali paskatinti formų gamintoją ir mašinos tiekėją siekti skirtingų tikslų.
| Įvestis | Ko reikia įrangos peržiūrai |
|---|---|
| Butelio korpusas | Matmenys, tūrio pagrindas, forma, rankena ir patvirtintas svorio diapazonas. |
| Kaklas ir užsegimas | Užbaikite brėžinį, dangtelio arba siurblio detales, sandarinimo paviršių ir patikrinimo būdą. |
| Medžiaga | Dervos klasė, spalva, priedai ir siūlomas šlifavimo arba PGR kiekis. |
| Gamybos planas | Reikalinga priimta produkcija, pamainos, produktų asortimentas ir planuojami pakeitimai. |
| Kokybės reikalavimai | Kritinės sienos, matmenys, išvaizda ir taikomi pakuotės testai. |
Mašinų gamybos srityje naudingas klausimas, ar viena sutarta sąranka gali atitikti visus šiuos reikalavimus kartu. Pirkėjas gali patvirtinti butelio išvaizdą, kol pildymo komandai vis tiek reikia kitokio kaklo aukščio. Anksti išsprendus šią problemą, ji nepatenka į įrangos priėmimo etapą.
Esamo buteliuko dabartinę brėžinio versiją ir tipinius pavyzdžius atsiųskite kartu. Paaiškinkite bet kokią žinomą problemą, pvz., sudėtingą dangtelį arba silpną apatinę siūlę. Tikslas yra išsaugoti tinkamas savybes ir pateikti tiekėjui aiškią problemą, kurią reikia išspręsti.
Kinggle'sekstruzijos pūtimo formos projektavimo vadovasjungia šiuos gaminio įėjimus su formos, prispaudimo, aušinimo ir mašinos sąsajomis. Laikykite tą piešimo paketą pridėtą prie citatos, kad vėlesni konfigūracijos pakeitimai turėtų matomą nuorodą.
Nurodykite HDPE klasę, o ne tik polimero pavadinimą
HDPE apibūdina medžiagų šeimą. Tai nenustato visos apdorojimo specifikacijos. „LyondellBasell“ pateikia HDPE rūšių sąrašą keletui procesų, įskaitant ekstruzinį formavimą pūtimu, liejimą įpurškimu ir rotacinį liejimą. Pirkimo pažymoje, kurioje parašyta tik „HDPE“, tikroji klasė lieka neišspręsta.Šaltinis: LyondellBasell HDPE apžvalga.
Išsiųskite dervos tiekėjo esamą techninių duomenų lapą su butelio brėžiniu. Užrašykite klasės pavadinimą ir bandymo sąlygas šalia jo lydymosi srauto vertės. Taip pat pateikite mašinos tiekėjui siūlomą pagrindinių spalvų mišinio ir priedų informaciją. Šie įvesties duomenys yra įtraukti į bandomąjį planą, net jei butelis atrodo paprastas.
Dėl ploviklio ar buitinės chemijos buteliuko aptarkite atsparumą aplinkos poveikiui įtrūkimams su dervos ir pakavimo komandomis. „ExxonMobil“ savo HDPE techninėje programoje aprašo kompromisus tarp ESCR, apdirbamumo, standumo ir kitų butelių savybių. Dervos pasirinkimas turėtų atspindėti gatavos pakuotės reikalavimus, o ne vienos medžiagos savybę.Šaltinis: ExxonMobil PE inovacijų savaitė, HDPE butelių ir konteinerių sesija.
Taip pat reikia aiškių apibrėžimų, kad būtų galima šlifuoti ir panaudoti perdirbtas medžiagas. Nurodykite šaltinį, planuojamą proporciją ir tvarkymo būdą. Užrašykite patvirtinimui naudotą medžiagų partiją. Jei pasiūlyme daroma prielaida, kad pirminė derva, bet gamyboje naudojamas kitoks mišinys, pradinis bandymas nebeatitinka visos gamybos sąlygos.
Naudingame prašyme tiekėjo prašoma dokumentuoti medžiagą, naudotą jo pasiūlymui pateikti. Taip vėliau pokyčius lengviau įvertinti. Ji taip pat suteikia abiem pusėms bendrą nuorodą, jei paleidimo metu keičiasi svoris, išvaizda ar proceso stabilumas.
Todėl medžiagų parinkimas ir mašinos pasirinkimas turėtų vykti kartu. Jei pasirinkimas tarp HDPE ir PP vis dar atviras, pirmiausia išspręskite tai atsižvelgdami į gaminio reikalavimus. TheHDPE ir PP palyginimaspaaiškina tą ankstesnį sprendimą; šiame vadove daroma prielaida, kad HDPE butelio projektas yra numatytas maršrutas.
Įsitikinkite, kad įrenginio pavadinimas apibūdina teisingą procesą
Pirkėjai panašiai įrangai naudoja kelis pavadinimus: HDPE butelių gamybos mašina, HDPE butelių pūtimo mašina ir HDPE pūtimo mašina. Šie terminai padeda apibūdinti numatytą produktą. Citata vis dar turi nurodyti tikrąjį liejimo procesą ir įrangos išdėstymą.
Ekstruzijos pūtimo formavimo metu ekstruzijos sistema sudaro išlydytą vamzdelį, vadinamą parisonu. Pelėsiai jį užfiksuoja, oras išplečia jį prieš ertmę, o dalis prieš išimant atvėsta. Apipjaustykite ir patikrinkite, tada paruoškite butelį kitai operacijai. Kinggle paaiškina įrangos sekąnuolatinio pūtimo liejimo mašinos vadovas.
Čia aptartų butelių projektų apžvalgą pradėkite nuonuolatinio ekstruzijos mašinų asortimentas. Tada suderinkite formos ir galvutės išdėstymą prie dalies. Rankena, neįprastas petys ar didelis kaklas turėtų tapti įrankių klausimu, o ne išnykti pagal bendrą mašinos aprašymą.
Plastikinių butelių gamybos mašinos paieška taip pat gali grąžinti ruošinių pagrindu sukurtas sistemas. Šie rezultatai neįrodo suderinamumo su ekstruzijos butelių projektu. Paklauskite, ar siūloma sistema pradedama nuo dervos granulių ir sudaro parisoną, ar prasideda nuo atskiro ruošinio. Atsakymą pateikite į techninį pasiūlymą.
Dėl tos pačios priežasties nesirinkite mašinos vien iš demonstracinio vaizdo įrašo. Nurodykite parodytą dervą, butelio svorį, galvutės išdėstymą ir gatavą produktą. Mašina, sudaranti skirtingą pakuotę, gali parodyti savo seką neįrodydama ciklo ar kokybės, reikalingo jūsų buteliui.
Jei proceso pasirinkimas lieka atviras, naudokite platesnįpūtimo formavimo mašinos vadovasprieš susiaurindami specifikaciją. Kai susitariama dėl maršruto, pasiūlyme turi būti nurodytas modelis, įrankiai, medžiagų sistema ir įtrauktos operacijos. Tai suteikia pirkėjui tinkamos įrangos aprašymą, o ne paieškos terminų rinkinį.
Trys Kinggle nuorodos parodo, kodėl litrai yra tik atskaitos taškas
Žemiau esančioje lentelėje pateikiamos pasirinktos vertės iš trijų „Kingle“ produktų puslapių. Tai yra paskelbtos mašinų nuorodos, patikrintos 2026 m. rugsėjo 29 d. Jos padeda peržiūrėti įrangos pasiūlymą; buteliui ir įrankiams vis tiek reikia peržiūrėti projektą.
| Paskelbtas laukas | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| Stoties išdėstymas | Vienišas | Vienišas | Dvigubas |
| Didžiausia konteinerio talpa | 2 L | 5 l | 5 l |
| HDPE lydymosi pajėgumas | 30 kg/val | 55 kg/val | 80 kg/val |
| Varžto skersmuo | 50 mm | 60 mm | 70 mm |
| Suspaudimo jėga | 40 kN | 65 kN | 65 kN |
| Maksimalus formos dydis, P × A | 360 × 380 mm | 410 × 450 mm | 410 × 450 mm |
| Formos storis | nuo 160 iki 300 mm | nuo 200 iki 310 mm | nuo 200 iki 310 mm |
| Dvigubas štampavimo galvutės centro atstumas | 130 mm | nuo 150 iki 180 mm | nuo 150 iki 180 mm |
Šaltiniai: trys susieti Kinggle produktų puslapiai. Paskelbtas lydymosi pajėgumas yra medžiagos pralaidumo nuoroda. Tai nėra garantuota gatavų butelių kaina. Tą konfigūraciją apibūdina štampavimo galvučių tarpų eilutė; tai nenustato, kad dviguba galva yra įtraukta į kiekvieną bazinę citatą.
Palyginkite du 5 L įrašus. Abiejuose skelbiami tokie patys didžiausi formos matmenys ir suspaudimo jėga. Jų varžtų skersmenys ir HDPE lydymosi pajėgumai skiriasi. Dviejų stočių platformos pasirinkimas apima daugiau nei kitos formos padėties pridėjimą prie kitaip identiškos specifikacijos.
Pirkėjui toks palyginimas veda prie praktinio prašymo: šalia pasirinkto modelio parodykite siūlomą formų išdėstymą ir medžiagų poreikio skaičiavimą. Aparatas gali išlaikyti nominalaus butelio tūrio patikrinimą, kol siūlomą ertmės išdėstymą dar reikia koreguoti.
Mažesnė KGB2L nuoroda taip pat turi skirtingą įrankių voką ir paskelbtą dviejų galvučių atstumą. Butelis, tinkamas tai platformai kaip viena dalis, gali prireikti atskiros peržiūros, kai pirkėjas prašo kelių dalių vienam liejimo procesui. Vien butelio tūris negali išspręsti šio klausimo.

Prie gaminio pridėtą modelių palyginimą laikykite trumpai. Jei butelis platėja, keičiasi jo svoris arba padidėja gamybos tikslas, dar kartą aplankykite paveiktus laukus. Tai naudingiau nei pasirinkti didžiausią mašiną sąraše ir manyti, kad kiekvienas mažesnis butelis atitiks jo standartinę konfigūraciją.
Patikrinkite formą, štampavimo galvutes ir stotis tame pačiame brėžinyje
Stoties skaičius, galvų skaičius ir ertmių skaičius apibūdina skirtingas gamybos išdėstymo dalis. Antroji stotis suteikia kitą pelėsių padėtį. Keli štampavimo lizdai suteikia daugybę parisčių. Pelėsių ertmės apibrėžia gaminius, susidariusius liejimo metu. Pasiūlyme turi būti parodyta, kaip šios dalys veikia kartu.
Kinggle'skelių galvučių ir kelių ertmių kreiptuvaspaaiškina terminiją. Naudokite jį, kad perskaitytumėte išdėstymo brėžinį, tada paklauskite tikrojo išleidimo angų skaičiaus ir tarpų. Žodžiai „dviguba mašina“ palieka per daug vietos nesusipratimams.
Pradėkite nuo fizinio pasirengimo
Palyginkite formos matmenis su patvirtintu mašinos brėžiniu. Įtraukite tvirtinimo detales, storį, atidarymo tarpą ir jungtis. Palikite galutinę leidimo peržiūrą įrangos ir formų tiekėjams; Katalogo maksimume nerodoma kiekviena žarna, jungtis ar judantis komponentas.
Atstumas tarp galvučių yra atskiras patikrinimas. Keli siauri buteliai gali tilpti ant formos, kur netilptų tiek platesnių butelių. Paklauskite ertmių centrų ir štampavimo angų viename vaizde. Tai leidžia tiekėjams patikrinti susitarimą prieš išleidžiant bet kurį įrankių paketą.
Tada peržiūrėkite gamybos seką
Pasirinkite stočių skaičių iš planuojamo darbo krūvio ir siūlomo ciklo. Dviejų stočių mašina gali keisti liejimo vietas, tačiau ekstruzijos sistema ir paskesnė įranga turi palaikyti šią seką. Kinggle'svienos ir dviejų stočių palyginimaspateikia platesnę konfigūracijos diskusiją.
Taip pat apsvarstykite produktų mišinį. Gamykla, kuri pakartotinai užsako vieną butelį, turi kitokią planavimo problemą nei gamykla, dažnai keičianti formas ir spalvas. Paprašykite tiekėjo paaiškinti, kokia įranga keičiasi tarp siūlomų gaminių. Laikykite šį atsakymą atskirai nuo greičiausio demonstravimo ciklo.
Dėl naujos gamybos ląstelės paprašykite vieno maketo, kuriame būtų nurodyta formavimo įranga ir pašalinimo kelias. Parodykite, kur dingsta buteliai ir blykstė po kiekvienos formos atidarymo. Aiškus brėžinys leidžia pirkimo, gamybos ir įrankių komandoms peržiūrėti tą patį susitarimą.
Prijunkite butelius per valandą prie medžiagos, kurią turi apdoroti ekstruderis
Užrašykite gamybos tikslą kaip priimtus butelius per valandą su apibrėžtu matavimo periodu. Tada dirbkite atgal per atmestas medžiagas, grubią liejimo medžiagą ir mašinos seką. Tai suteikia tiekėjui reikalavimą įvertinti, o ne nepaaiškinamą greičio užklausą.
Gatavo butelio svoris ir bendras suformuotas svoris yra skirtingi įvesties duomenys. Ekstruderis taip pat apdoroja medžiagą, kuri tampa nuimama blykste. Šios medžiagos atgavimas gali turėti įtakos medžiagų balansui ir pirkimo išlaidoms, tačiau tai nepanaikina pradinio ekstruzijos darbo.
Iliustratyvus planavimo pavyzdys, o ne „Kingle“ gamybos testas
Tarkime, kad tikslas yra 600 priimtų butelių per valandą, 95 % priėmimo greitis ir 90 g bendros liejimo medžiagos vienoje butelio vietoje. Tarkime, kad gatavas butelis sveria 70 g.
Reikalingi suformuoti buteliai: 600 ÷ 0,95 ≈ 632 per valandą
Bendras lydalo poreikis: (600 ÷ 0,95) × 0,090 ≈ 56,8 kg/val.
Medžiaga priimtuose buteliuose: 600 × 0,070 = 42,0 kg/val
Skirtumas apima medžiagą, esančią už priimtų gatavų butelių. Tai nėra nuolatinių medžiagų nuostolių ar perkamos grynos dervos kiekio apskaičiavimas.
Šios prielaidos sudaro bendrą lydymosi poreikį, viršijantį KGB5L paskelbtą 55 kg/h normą. Tai yra priežastis persvarstyti pasiūlymą. KGB5D paskelbtas 80 kg/h išvalo šį preliminarų masės srauto palyginimą, tačiau butelio bandymas vis tiek turi nustatyti ciklo trukmę, kokybę ir tolesnio srauto pajėgumą.
Nepaverskite to palyginimo pažadu 600 gerų butelių per valandą. Pavyzdys yra atrankos skaičiavimas naudojant numanomas įvestis. Faktinei gamybai reikia patvirtintos dervos, formos, svorio, aušinimo sąlygų ir mašinos konfigūracijos.
Nurodykite, kaip sustojimai tvarkomi išvesties įraše. Stabilus veikimo intervalas ir visa pamaina yra skirtingi matavimo langai. Jei klientui reikia pamainos įsipareigojimo, įtraukite sutartą paleidimo, patikrinimo, planuojamų pertraukų ir pakeitimų tvarką.
„Kingle“ gaminių lentelėse jų greičio nuoroda nurodoma kaip sausas ciklas. Tiksliai užrašykite tą etiketę ir paprašykite atskiro priimto butelio pasiūlymo. Pirkėjas turi turėti galimybę atsekti pateiktą rezultatą iki bandomosios sąlygos ir skaičiavimo metodo.
Butelis turi praeiti per kaklą, sienelę ir pagrindą
Naudingas patvirtinimo pavyzdys atspindi pakuotę, kurią klientas užpildys ir išsiųs. Pradėkite nuo buteliuko ir jo numatyto uždorio kartu. Paprašykite pakavimo komandos nustatyti sandarinimo ypatybes, matmenis ir bandymo metodus, kurie nulems priėmimą.
Prie kaklo pridėkite apdailos brėžinį ir patvirtintą dangtelį, siurblį ar kitą uždorį. Įrašykite, kurie matuokliai ar matavimai patikrins rezultatą. Vizuali butelio korpuso apžiūra negali atsakyti, ar uždarymo sąsaja atitinka jos brėžinį.
Sienai nustatykite svarbias vietas ir kaip jos bus matuojamos. Vidutinis butelio svoris yra naudingas gamybos kontrolei, tačiau jis neranda medžiagos dalies. Suderintas sieninis žemėlapis leidžia lengviau aptarti pečių, rankenos sritį ir pagrindą bandymo metu.
Theparison programavimas ir sienos storio vadovaspaaiškina, kaip profilio valdymas yra susijęs su medžiagų paskirstymu. Pasinaudokite šia diskusija, kad apibrėžtumėte reikiamą rezultatą. Vien tik kontrolinių taškų skaičius neatstoja išmatuotų butelių.
Prie pagrindo susitarkite dėl atitinkamos siūlės, stovinčio paviršiaus ir išvaizdos patikrinimų. Į priėmimo planą įtraukite visus reikalingus nuotėkio, kritimo ar viršutinės apkrovos bandymus su jo metodu ir kriterijais. Taikomi reikalavimai kyla iš pakuotės naudojimo ir kliento specifikacijos.
Imkite mėginius taip, kad būtų matoma jų kilmė. Nustatykite ertmę ir stotį, užrašykite nustatymus ir išsaugokite medžiagų partijos informaciją. Jei rezultatas skirtingose pozicijose skiriasi, komanda gali atsekti jį konkrečioje sąrankos dalyje.
Išsaugokite patvirtintus pavyzdžius ir patikrinimo įrašus kartu su galutine brėžinio peržiūra. Jie suteikia užsakymo komandoms ką nors tikslesnio nei nuotrauka. Themašinos gamyklos priėmimo bandymo vadovassuteikia pagrindą dokumentuoti važiavimą ir patvirtinimo įrodymus.
Pateikite užklausą butelių gamybos ląstelės su apibrėžta apimtimi
Bazinė mašinos kaina gali neįtraukti kelių projekto elementų. Paprašykite tiekėjo identifikuoti įtrauktą formą, galvutės įrankius, medžiagų tvarkymą ir tolesnius veiksmus. Įdėkite pirkėjo tiekiamą įrangą į tą patį sąrašą, kad montavimo komanda matytų visą ribą.
Patikrinkite oro ir vandens reikalavimus pagal siūlomą konfigūraciją. Projekto dokumentuose įrašyti reikalingas tiekimo sąlygas ir prijungimo vietas. Kinggle'snaudingumo ir gamyklos išdėstymo vadovasapima informaciją, reikalingą vietos paruošimui.
Nuspręskite, kur bus atliktas apipjaustymas ir sandarumo bandymas. Paaiškinkite, kaip buteliai pasiekia pildymo arba pakavimo operaciją ir kaip atmestos dalys palieka liniją. Kai prašoma automatinės funkcijos, paprašykite tiekėjo įvardyti ją atliekančią įrangą ir jos sąsają su liejimo mašina.
Norėdami paruošti citatos užklausą, naudokite šią seką. Kiekvienas žingsnis sukuria kažką, ką tiekėjas gali peržiūrėti, o ne teikia pirmenybę greitam arba visiškai automatiniam įrenginiui.
- Pritvirtinkite butelio ir uždarymo brėžinius arba atsiųskite aiškiai identifikuotus pavyzdžius.
- Išvardykite dervos rūšį, gatavą svorį ir siūlomą medžiagų mišinį.
- Nustatykite priimtą produkcijos tikslą ir paaiškinkite pamainos bei produkto keitimo tvarkaraštį.
- Apibūdinkite esamas formas, pagalbinius įrenginius ir gamyklines paslaugas, kurias turi naudoti nauja įranga.
- Apibrėžkite reikalingą patikrinimą, bandymų įrašus ir įrangą, įtrauktą į pristatymą.
Į kiekvieną klausimą teiraukitės techninio pasiūlymo. Jame turėtų būti nurodytas siūlomas modelis ir įrankių išdėstymas, tada paaiškinamos sąlygos, kuriomis grindžiamas jo gamybos pasiūlymas. Bet kokia atidaryta įvestis turi likti matoma tol, kol bus susitarta.
Projekto su keliais buteliais pradžioje pateikite visą asortimentą. Pažymėkite, kuris produktas veiks dažniausiai ir kuris nustato didžiausią įrankių poreikį. Tai padeda tiekėjui peržiūrėti gamybos grafiką kartu su įrangos voku.
Planuojate HDPE butelių liniją?
Išsiųskite „Kingle“ savo butelio piešinį ir gamybos tikslą.Įtraukite dervos rūšį, uždarymo detales ir visą informaciją apie esamą formą. Šie įvesties duomenys palaiko konfigūracijos peržiūrą ir su jūsų tikruoju produktu susietą citatą.
Dažnai užduodami klausimai
Kokią mašiną turėčiau apsvarstyti gaminant HDPE butelius?
Vykdydami ekstruzijos butelio projektą, pradėkite nuo nepertraukiamo ekstruzinio pūtimo liejimo mašinos ir kartu peržiūrėkite butelio brėžinį, dervą, formą ir reikiamą produkciją. „Kinggle“ KGB2L, KGB5L ir KGB5D suteikia mažų konteinerių atskaitos taškus. Galutinis pasirinkimas priklauso nuo patvirtintų įrankių ir gamybos sąlygų.
Ar 5 l pūtimo mašina gali pagaminti mažesnius butelius?
Galbūt, jei forma, štampavimo įrankiai, tarpai ir išėmimo išdėstymas tinka tiems buteliams. Didžiausia talpos talpa neapibrėžia kiekvieno suderinamo produkto. Išsiųskite mažesnių butelių brėžinius ir gamybos tikslus, tada paprašykite tiekėjo patvirtinti visą kiekvieno gaminio konfigūraciją.
Ar dviejų stočių mašinai reikia dvigubos štampavimo galvutės?
Ne. Stotys yra formavimo vietos, o štampavimo angos nustato, kiek skrudintuvų bus tiekiama liejimo metu. Citata turėtų nurodyti abu atskirai. Prieš palygindami dviejų mašinų pasiūlymus, patikrinkite siūlomą ertmių išdėstymą, atstumą tarp štampavimo galvučių ir formų rinkinius.
Kiek HDPE butelių mašina gali pagaminti per valandą?
Atsakymas priklauso nuo butelio, bendro formavimo svorio, medžiagos, įrankių, ciklo ir priėmimo kriterijų. Nurodykite tikslą kaip priimtus butelius per valandą sutartomis sąlygomis. Naudokite paskelbtą lydymosi pajėgumą pradiniam medžiagų poreikio patikrinimui, tada patikrinkite gatavo butelio greitį bandymo metu.
Ar mašina gali naudoti perdirbtą HDPE?
Patvirtinkite tikrąjį medžiagos šaltinį ir numatomą mišinį su tiekėju. Įtraukite tą medžiagą į bandymą ir įvertinkite gautus butelius pagal patvirtintus reikalavimus. Bendrame HDPE mašinos aprašyme nenustatoma priimtina kiekvienos pakuotės perdirbto kiekio procentinė dalis.
Kokios informacijos reikia HDPE butelių mašinos citatai?
Pateikite butelio ir uždarymo brėžinius, dervos rūšį, tikslinį svorį, priimtus produkcijos reikalavimus ir gaminio keitimo grafiką. Pridėkite esamos formos detales, svetainės komunalines paslaugas ir reikiamą įrangą. Susitarkite dėl bandymo ir patikrinimo kriterijų, kad citatoje būtų aprašytas gamybos rezultatas, kurį galėtų įvertinti abi pusės.
Mašinų nuorodos nukreipia į „Kingle“ paskelbtų produktų puslapius. Skaitmeniniame gamybos pavyzdyje naudojamos nurodytos prielaidos ir tai nėra išmatuotas mašinos rezultatas. Konkrečiam užsakymui naudokite sutartą techninę specifikaciją, įrankių brėžinius ir priėmimo įrašus.