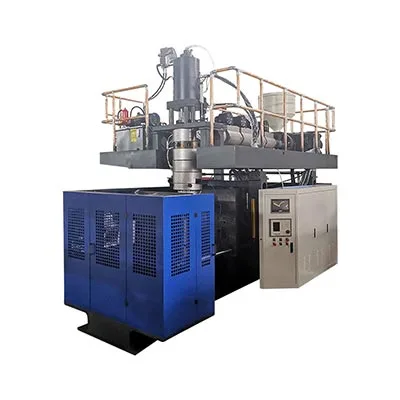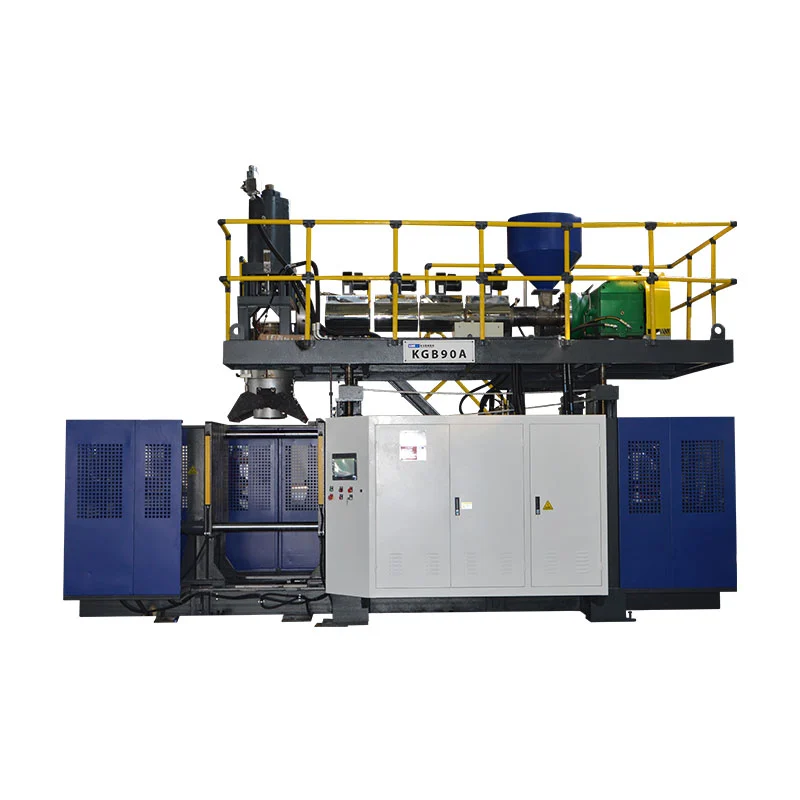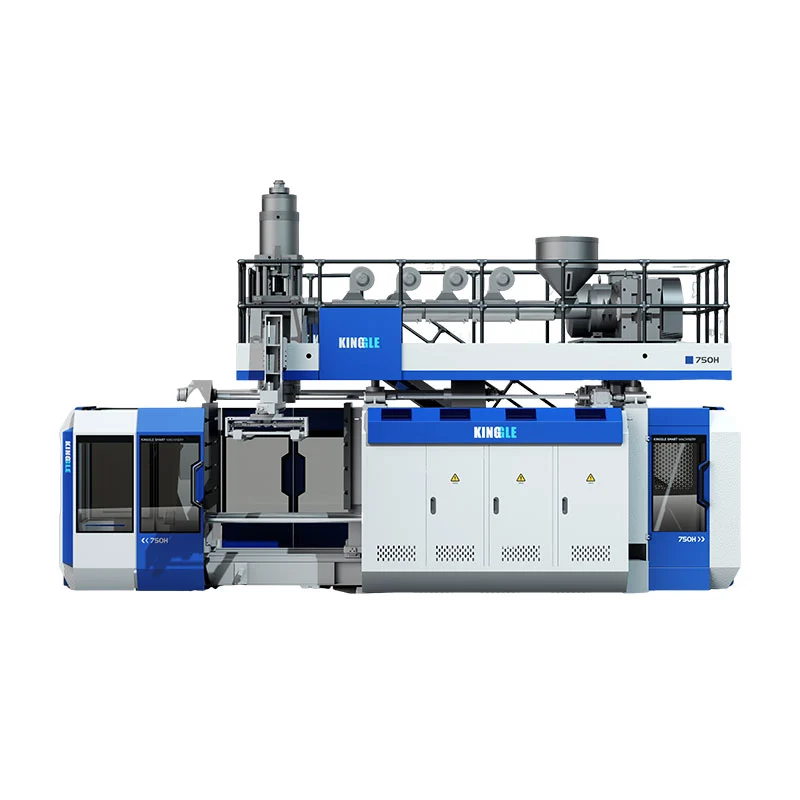
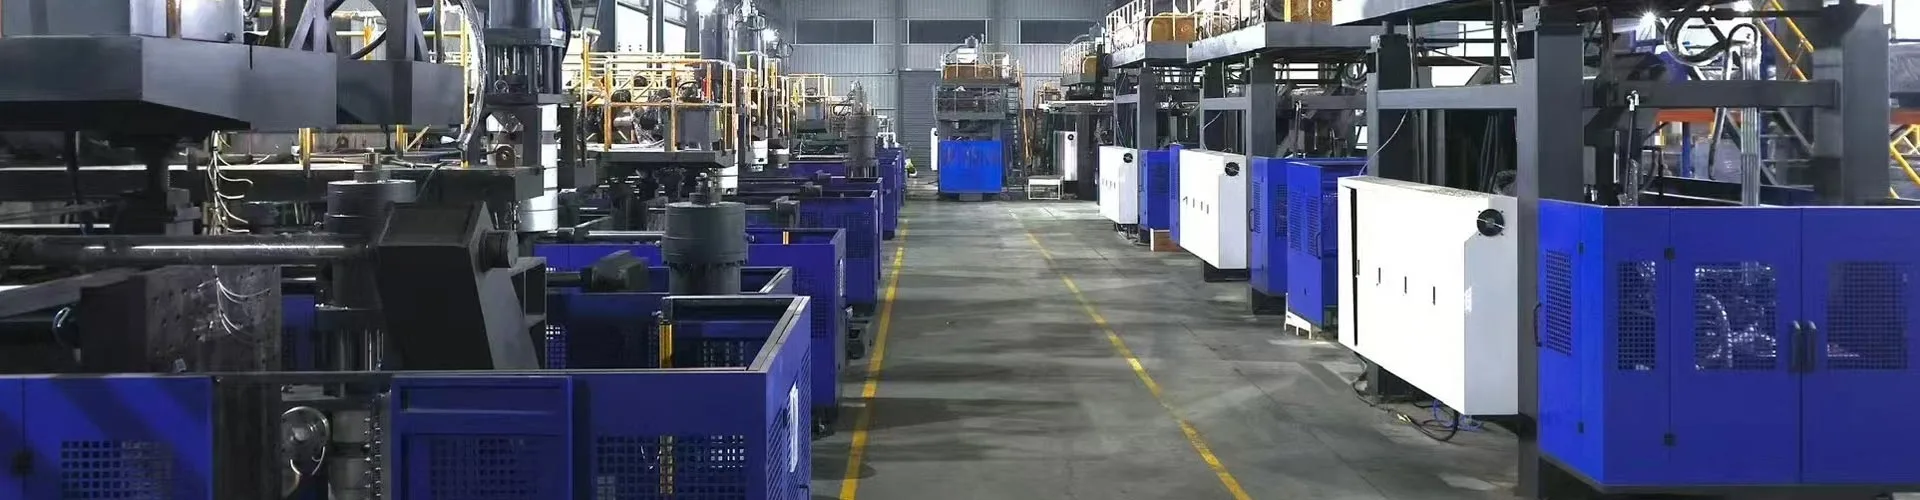
1000 l IBC pūtimo formavimo mašina sudaro plastikinį vidinį indą. Tai savaime neįrodo viso IBC. Pasirinkite ir priimkite mašiną pagal patvirtintą vidinį butelį, narvelį, padėklą, uždorius, medžiagų sistemą, formą, paskesnį surinkimą ir reikiamus pakuotės bandymus.
Dėl didelės talpos IBC projektas atrodo kaip mašinos dydžio nustatymo pratimas. Sunkus darbas slypi sąsajose. Viršutinė anga turi atitikti uždarymą. Apatinė išleidimo anga turi atitikti vožtuvo ir narvelio prieigą. Formuotas korpusas turi tinkamai sėdėti ant padėklo. Narvas turi apsaugoti vidinę talpyklą nesukeldamas žalingo kontakto.
Šiame vadove tos sąsajos paverčiamos mašinos įvestimis ir gamyklinių bandymų įrodymais. Jame naudojama dabartinė Kinggle 1000L IBC platforma kaip paskelbta įrangos nuoroda.

Produktas yra viena surinkta sistema
Vidinis butelis tinka narveliui, padėklui, vožtuvui ir užpildymo jungtims.
Patvirtintą sieninį žemėlapį sudaro galvutė, profilis, forma ir aušinimas.
Išėmimas, apipjaustymas, surinkimas ir bandymas palaiko reikiamą priimtiną produkciją.
Bandymas susieja kiekvieną priimtą įrenginį su medžiaga, nustatymais, matavimais ir bandymų rezultatais.
KGB1000L-IBC, o jo specifikacijų lentelėje naudojamaKGS1000L-IBC. Taip pat rodoma sauso ciklo eilutė150 l, kuri nėra tinkama norma. Šiame straipsnyje įranga vadinama Kinggle 1000L IBC platforma, kol tiesioginiame puslapyje ir citatoje naudojamas vienas patvirtintas modelio kodas ir išvesties blokas.Apibrėžkite, ką tiekia 1000 l IBC pūtimo formavimo mašina
Pūtimo formavimo mašina gamina plastikinį korpusą. IBC terminologijoje tas korpusas dažnai vadinamas vidiniu buteliu, vidine talpa, įdėklu arba vidine talpa. Paieškos kalba skiriasi priklausomai nuo rinkos. Techninėje sutartyje turėtų būti naudojamas vienas kontroliuojamas terminas.
Visame sudėtiniame IBC yra daugiau nei suformuotas korpusas. Išorinėje konstrukcijoje gali būti metalinis narvas ir padėklas. Uždoriai, tarpikliai, apatinis išleidimo vožtuvas, etiketės ir identifikavimo ženklai užbaigia pakuotę. Surinkimo įranga ir bandymo stotys gali būti už liejimo kameros ribų.
Skirtumas turi praktinį poveikį. Mašinos tiekėjas gali įrodyti liejimo procesą ir matmenis, įtrauktus į sutartą bandymą. Visas IBC savininkas turi įrodyti, kad visi tiekiami komponentai veikia kartu. Jei narvas, padėklas ar vožtuvas yra iš kito tiekėjo, pirkėjui reikia valdyti sąsają visose įmonėse.
Dabartinės Jungtinių Valstijų taisyklės yra aiškus pavyzdys.49 178 707 CFRKompozitinį IBC apibūdina kaip standžią išorinę pakuotę, apimančią plastikinę vidinę talpyklą. Sakoma, kad vidinė talpykla ir išorinė pakuotė sudaro vientisą pakuotę. Taip pat sakoma, kad vidinė talpa nėra skirta atlikti savo izoliavimo funkciją be išorinės pakuotės.
Ta taisyklė priklauso nuo rinkos, bet inžinerijos pamoka keliauja gerai. Nepriimkite vidinio butelio atskirai, jei komercinis produktas yra surinktas IBC. Į kvalifikacijos planą įtraukite gamybos narvelį, padėklą, viršutinį uždarymą, vožtuvą ir tarpiklius.
Kainos pasiūlyme turėtų būti nurodyta mašinos ir tiekėjo riba. Pavadinkite pateiktą formą, robotą, defliaciją, nuotėkio tikrintuvą, konvejerius ir surinkimo įrankius. Pažymėkite visus pirkėjo pateiktus komponentus ir paslaugas. Spalvotas ribų piešinys yra naudingesnis nei ilgas „standartinių priedų“ sąrašas.
Valdykite vidinį butelį, narvelį, padėklą ir vožtuvą viename brėžinyje
Vidinis butelio brėžinys neturi sustoti ties jo išoriniais matmenimis. Jame turi būti parodyta, kaip butelis susitinka su likusia IBC dalimi. Sukurkite vieną sąsajos valdymo brėžinį su nuorodomis į patvirtintų komponentų brėžinius.
Pradėkite nuo viršaus. Užrašykite užpildymo angą, sriegio arba uždarymo sąsają, sandarinimo paviršių, dangtelio tarpą ir narvelio prieigą. Pridėkite viršutinio paviršiaus aukštį narvelio atžvilgiu. Uždoris gali atitikti savo matuoklį, tačiau jį sunku sumontuoti, kai vidinis butelis yra per aukštai arba per žemai.
Perkelkite į apatinę išleidimo angą. Parodykite išleidimo angos vidurinę liniją, kampą, atramą, vožtuvo jungtį ir tarpą per narvelį. Įtraukite padėklų ryšį. Šiltas butelis aušinimo metu gali pakeisti formą, todėl po sutarto kondicionavimo laikotarpio išmatuokite sąsają.
Nubrėžkite narvelio kontaktus. Pažymėkite kampų spindulius, plokščių zonas ir visas vietines atramas. Tvarkant arba sukraunant užpildytą įrenginį, kontaktas gali pasikeisti. Vidinis butelis turi būti ten, kur tikimasi dizaino. Ji neturėtų pasikliauti netyčia išsipūtusia atrama.
| Sąsaja | Kontroliuojami įrodymai | Mašinos ar formos sprendimas |
|---|---|---|
| Viršutinis atidarymas ir uždarymas | Užbaikite brėžinį, sandarinimo paviršių, matuoklį ir dangtelį | Kaklo įrankiai, pūtimo išdėstymas, aušinimas ir apdaila |
| Apatinė išleidimo anga ir vožtuvas | Centrinė linija, kampas, atrama, tarpiklis ir narvelio prieiga | Formos įdėklas, vietinis sienos profilis, aušinimas ir apdaila |
| Išorinis narvas | Vidinis vokas, bėgių vietos ir butelių kontaktinės zonos | Butelio geometrija, sieninis žemėlapis ir išleidimo būklė |
| Padėklas arba pagrindas | Lokatoriaus geometrija, atraminis paviršius ir valdymo atstumas | Pagrindo formos forma, išėmimo atrama ir aušinimo įtaisas |
| Etikečių ir žymėjimo sritys | Plokštumas, padėtis ir reikalingas identifikavimas | Formos paviršius, sienos profilis ir tvarkymas pasroviui |
Sunumeruokite kiekvieną sąsają. Naudokite tuos pačius numerius formos brėžinyje, patikrinimo plane ir gamyklos bandymo ataskaitoje. Sugedus vienam matmeniui, komanda gali atsekti jį iki įrankių, aušinimo, pašalinimo ar surinkimo, nesiginčydama, kuris piešimo valdiklis.
Kinggle'spardavimo procesasprašo produkto nuotraukų, brėžinių, svorio, dydžio, medžiagos, storio, išėjimo ir cheminio atsparumo. IBC projekto atveju prie paketo pridėkite narvelio, padėklo, vožtuvo ir uždarymo brėžinius.
Perskaitykite paskelbtą 1000 l aparato voką neperskaitydami
Kinggle's1000L IBC produkto puslapispateikia palyginimo voką. Jame nurodyta maksimali 1000 l konteinerių klasė, 55 t mašina ir 9,5 x 5,1 x 6,5 m mašinos dydis. Galutiniam išdėstymui dar reikia prieigos, priežiūros ir pagalbinės erdvės.
Viešoje suspaudimo lentelėje nurodytas 1000 kN, 1800 x 1600 mm plokštės ir maksimalus formos dydis 1600 x 1500 mm. Tai suteikia pelėsių storio diapazoną nuo 1200 iki 1400 mm. Šie skaičiai patvirtina ankstyvą pritaikymo pelėsiui peržiūrą. Jie nepakeičia viso formos surinkimo brėžinio.
Ekstruzijos skyriuje nurodyti du 100 mm varžtai su 32 L/D santykiu. Paskelbtas HDPE lydymosi pajėgumas yra 180 kg/h vienam varžtui. Antgalio skyriuje nurodytas 45 l akumuliatorius ir 33 kg PE akumuliatoriaus svorio nuoroda.
| Paskelbtas elementas | Svetainės vertė | Būtina projekto patikra |
|---|---|---|
| Konteinerių klasė | 1000L | Patvirtintas vidinis butelis, grubus šūvis, pelėsiai ir pašalinimo kelias |
| Mašinos dydis ir svoris | 9,5 x 5,1 x 6,5 m; 55 t | Galutinis GA brėžinys, pamatas, transporto padalijimas ir kėlimo planas |
| Suspaudimo jėga | 1000 kN | Prognozuojamas plotas, pūtimo slėgis, suspaudimas ir paraštė |
| Maksimalus formos dydis | 1600 x 1500 mm | Pilna forma, kolektoriai, žarnos, judančios dalys ir roboto tarpas |
| Formos storis | nuo 1200 iki 1400 mm | Uždara kamino ir plokštelės sąsaja |
| Varžtai | 100 mm x 2; 32 L/D | Sluoksnio struktūra, dervos rūšys ir tikrasis užsakytas lydymosi kelias |
| Paskelbta HDPE lydalo talpa | 180 kg/h x 2 | Stabilus atsigavimas naudojant patvirtintą formulę |
| Akumuliatoriaus nuorodos | 45 l; 33 kg PE | Bendra parisono masė, rezervas, dervos pagrindas ir profilis |
| Pūskite orą | 0,8 MPa; 2 m³/min | Didžiausias srautas, imtuvas, oro kokybė ir slėgis mašinoje |
| Aušinamas vanduo | 0,3 MPa; 120 l/min | Temperatūra, šilumos apkrova, vandens kokybė ir grandinės balansas |
| Paskelbta galios nuoroda | Vidutinė galia nuo 110 iki 150 kW | Matavimo riba, produktas, nustatymai ir priimta išvestis |
Šiuo metu rodoma puslapio sauso ciklo eilutė150 l. Litrai nėra ciklo norma. Neverskite tos eilutės į 150 vienetų per valandą ar kitą išvesties reikalavimą. Paprašykite Kinggle patvirtinti numatytą numerį ir vienetą citatoje.
Kiekviena eilutė atsako į vieną siaurą klausimą. Didžiausias pelėsių plotis neįrodo roboto atstumo. Akumuliatoriaus masė neįrodo galutinio vidinio butelio svorio. Lydymosi talpos skaičius nelygu priimtai galiai. Sujunkite eilutes naudodami patvirtintą produktą ir bandomąjį planą.
Taip pat teiraukitės prijungtos apkrovos tvarkaraščio. Variklio ir šildytuvo eilutėse aprašomi pagrindiniai komponentai, tačiau galutinė sumontuota apkrova taip pat gali apimti valdiklius, siurblius, robotą, medžiagų tvarkymą ir užsakytus pagalbinius įrenginius.
Sukurkite sprendimą dėl akumuliatoriaus iš išmatuoto masės balanso
Užbaigtas vidinis butelis yra tik kiekvieno šūvio dalis. Smulkintuvas taip pat sudaro viršutinę blykstę, apatinę uodegą, išleidimo angos apdailą ir kitą proceso atlieką. Akumuliatorius turi aprūpinti visą parapiją pagal patvirtintą materialinę bazę.
Pasverkite žinomą gamybos pavyzdį, jei toks yra. Nuimkite uždarymo įtaisus, vožtuvus ir visas atskirai surinktas dalis. Tada pasverkite arba įvertinkite kiekvieną apdailos srautą. Laikykite sąmatą susietą su siūlomu pelėsių ir suspaudimo dizainu.
baigta vidinė talpa + viršutinė blykstė + apatinė uodega + išleidimo angos apdaila + kitas suformuotas laužas
Palyginkite šį rezultatą su paskelbta 33 kg PE akumuliatoriaus svorio nuoroda. Nelyginkite vien gatavo svorio. Projektui reikalingas ir veiklos rezervas. Pasirinkta derva, spalva ir sluoksnių išdėstymas gali pakeisti naudingos masės bazę.
Tomas sukuria kitą čekį. Puslapyje nurodytas 45 l akumuliatorius. Tūrio ir masės santykis priklauso nuo tikrojo lydalo ir gamintojo apibrėžimo. Nekeiskite 45 L tiesiai į gatavo produkto svorį be tiekėjo apskaičiavimo.
Akumuliatoriaus iškrovimo laikas yra svarbus, nes ilgas, sunkus akmuo gali nukristi. Galva turi pateikti užprogramuotą gabalėlį, kol gravitacija nekontroliuojamai pakeis sienos pasiskirstymą. Bandymo metu užrašykite išleidimo langą, lydymosi būklę ir tarpo profilį.
Atsigavimas taip pat svarbus. Du ekstruderiai turi paruošti kitą kadrą gamybos ciklo metu. Palyginkite išmatuotą atkūrimo laiką su aušinimo ir tolesniu darbu. Didelis katalogo lydymosi greitis negali padėti, jei patvirtinta medžiagų sistema atsigauna lėtai arba pasroviui esanti kamera jau pilna.
Naudokite masės rekordą su Kinggle'sparison programavimo vadovas. Masė parodo, kiek medžiagos pateko į formą. Sieniniame žemėlapyje parodyta, kur ta medžiaga nukeliavo.
Prieš užsakydami du ekstruderius, kiekvienam sluoksniui suteikite rašytinį darbą
Produkto puslapyje aprašoma kelių sluoksnių gamyba ir pateikiami du ekstruderiai. Tai yra kelių srautų platformos įrodymas. Tai nėra išsami sluoksnio specifikacija.
Parašykite kiekvieno sluoksnio funkciją. Vienas sluoksnis gali užtikrinti kontroliuojamą kontaktinį paviršių. Kitas gali atlikti patvirtintą perdirbimo procesą. Spalva arba apsauga nuo UV spindulių gali būti apibrėžta sraute. Tikslus dizainas priklauso nuo gaminio, turinio, rinkos ir patvirtintos bandymų programos.
Tada apibrėžkite leistinas medžiagas. Nurodykite dervos rūšis, pagrindinį mišinį, priedus ir šlifavimo šaltinį. Įrašykite, ar permalimas atliekamas tik naudojant tą patį gamybos procesą. Nenaudokite žodžio „perdirbta“ kaip kontroliuojamos medžiagos specifikacijos pakaitalo.
Dabartiniai Jungtinių Valstijų reikalavimai parodo, kodėl tai svarbu. 178.707 skirsnyje reikalaujama žinomų plastikinių sudėtinių IBC vidinių talpyklų specifikacijų. Ji taip pat riboja naudojamą medžiagą, nebent ji patvirtinta, ir leidžia gamybos likučius arba permalimą iš to paties gamybos proceso nurodytomis sąlygomis. Kitose rinkose gali būti taikomos kitokios taisyklės.
Sluoksnių santykiui reikia tikslo ir veikimo diapazono. Nurodykite, kaip bus nustatytas ir patikrintas santykis. Gravimetriniai padavimo įrašai, ekstruderio išvesties patikrinimai arba destruktyvių sekcijų analizė gali padėti valdymo planui. Pasirinkite metodą prieš gamyklos bandymą.
Galvutės brėžinyje turėtų būti parodytas lydymosi kelias. Nustatykite, kuris ekstruderis maitina kiekvieną sluoksnį. Užrašykite ištraukų skaičių ir tvarką prie kauliuko. Pridėkite valymo ir medžiagų keitimo procedūras. Jei projekte bus vykdomi ir vieno sluoksnio, ir kelių sluoksnių produktai, apibrėžkite konversijos procedūrą ir jos priėmimo patikrą.
Mašinos aprašymas
Du paskelbti 100 mm varžtai ir daugiasluoksnis užrašas rodo platformos kryptį. Jie neapibrėžia užsakytų sluoksnių funkcijų ar santykių.
Projekto specifikacija
Sluoksnio diagramoje įvardijamas kiekvienas medžiagos srautas, funkcija, tikslinis santykis, leistinas diapazonas, tikrinimo metodas ir pakeitimo valdymo taisyklė.
Nežadėkite mažesnės sąnaudos ar ilgesnio tarnavimo laiko iš daugiasluoksnės konstrukcijos be patvirtintos formulės ir bandymų įrodymų. Šie rezultatai priklauso nuo pasirinktų medžiagų, paskirstymo ir baigto IBC projekto.
Patikrinkite pelėsį, spaustuką ir paristerio kelią kaip vieną mechaninę sistemą
1000 l formos užima daugiau nei katalogo plotį ir aukštį. Tai apima aušinimo kolektorius, žarnas, kaklo įrankius, išleidimo įdėklus, suspaudimo vietas, kėlimo taškus ir visas judančias detales. Robotui ir karštam vidiniam buteliui reikalingas aiškus pašalinimo kelias.
Uždenkite visą formos brėžinį ant plokštelės brėžinio. Patikrinkite sujungimo strypus, užveržimo centrinę liniją, pūtimo įrangą ir aptarnavimo jungtis. Peržiūrėkite uždarymo storį ir atidarymo seką. Forma gali tilpti tarp plokščių ir vis tiek blokuoti žarnos ar roboto judėjimą.
Renkantis spaustuką reikia naudoti projektuojamą plotą ir pūtimo slėgį. Paskelbta 1000 kN yra mašininio puslapio nuoroda. Paprašykite projekto skaičiavimo. Įtraukite suspaudimo jėgas ir nurodytą ribą. Didelės plokščios plokštės gali sukurti sudėtingą projektuojamą plotą, net jei vidinis butelis yra lengvas pagal savo tūrį.
Lygiai taip pat dėmesio reikia ir parapijos keliui. Patvirtinkite štampo vidurio liniją, iškrovimo ilgį, pelėsių surinkimo ir uždarymo seką. Ilgas parisonas gali svyruoti arba išsitiesti prieš gaudydamas. Profilis turi atsižvelgti į petį, kampus, išleidimo zoną ir pagrindą.
Suspaustoms vietoms suvirinti reikia pakankamai medžiagos, tačiau medžiagos perteklius padidina apdailą ir aušinimą. Išleidimo angos įdėklui reikia vietinio valdymo. Norint uždaryti viršutinę angą, reikia stabilios geometrijos. Šios funkcijos priklauso sunumeruotam sieniniam žemėlapiui.
Vėdinimas ir paviršiaus apdaila turi įtakos išsiskyrimui ir išvaizdai. Narvas gali paslėpti kai kurias plokštes, bet negali ištaisyti suformuoto defekto. Peržiūrėkite kiekvieną kontaktinę ir etiketės sritį, kuri išlieka funkcionali po surinkimo.
Kinggle'spelėsių projektavimo vadovasdangteliai tinka, nuimami, išleidžiami ir aušinami. Naudokite jį su galutiniu surinkimo brėžiniu, o ne kaip bendrą pelėsių kontrolinį sąrašą.
Patvirtinkite formą tik tada, kai mašinos tiekėjas, formų gamintojas, narvelio tiekėjas ir IBC savininkas susitars dėl sąsajų. Į pirkimo failą įrašykite kiekvieną patvirtintą brėžinio pataisą.
Apsaugokite IBC geometriją vėsindami, išimdami ir kondicionuodami
Atsidarius formoms dideli paviršiai toliau juda. Vidinis butelis gali atrodyti priimtinas, kai jis atleidžiamas ir atvėsta. Šis judesys gali pakeisti uždarymo aukštį, vožtuvo padėtį arba narvelio kontaktą.
Suprojektuokite aušinimo kontūrus aplink šilumines zonas. Pečiams, kampams, kakliams, išėjimo įdėklams ir pagrindo atramoms gali prireikti skirtingo srauto. Pavadinkite kiekvieną grandinę formos brėžinyje. Pridėkite tikslinę įleidimo temperatūrą ir srautą. Vienas slėgio rodmuo negali įrodyti subalansuoto aušinimo.
Bandymo metu išmatuokite tiekimo ir grąžinimo sąlygas. Patikrinkite srautą kiekvienoje grandinėje, kurioje sistema leidžia. Užrašykite pelėsių temperatūrą sutartose vietose. Jei viena zona išlieka karšta, neslėpkite jos pratęsdami visą ciklą netirdami grandinės.
Išėmimo atrama yra aušinimo dalis. Apibrėžkite, kur robotas sugriebia ir kur nusileidžia butelis. Šiltas skydas gali deformuotis po siauru griebtuvu arba konvejerio bėgiu. Apatinė išleidimo anga turi vengti smūgio. Pagrindas turi likti atremtas, kol dalis pasiekia valdymo stiprumą.
Prieš tikrindami matmenis, nustatykite kondicionavimo laiką. Nurodykite aplinkos būklę, kai tai svarbu. Naudokite tą patį laiką bandomiesiems pavyzdžiams ir gamybos patikrinimui. Matuojant vieną butelį karštą, o kitą šaltą, atsiranda triukšmas, panašus į proceso dreifą.
Gaminio puslapyje kaip aušinimo vandens nuorodos nurodytos 0,3 MPa ir 120 L/min. Šie skaičiai padeda planuoti ryšį. Juose nenurodyta vandens temperatūra ar bendras šilumos šalinimo pajėgumas. Klauskite mašinos ir formos šiluminių apkrovų.
Stebėkite aušinimo laiką prieš kokybę. Kinggle'sciklo laiko vadovasatskiria aušinimą, regeneravimą ir tvarkymą. Naudingas tikslas yra trumpiausias stabilus ciklas, atitinkantis matmenų ir funkcinį planą.
Pritvirtinkite suformuotą buteliuką, kad jis atitiktų gamybos narvelio, padėklo ir vožtuvo dalis
Kvalifikacijos metu naudokite gamybos tikslus. Prototipiniai narvai arba rankomis modifikuoti padėklai gali paslėpti sąsajos klaidas. Užrašykite kiekvieno surinkimo komponento tiekėją, dalies numerį ir pataisą.
Pradėkite nuo sauso prigludimo. Įdėkite kondicionuotą vidinį butelį į narvą ir padėklą. Patikrinkite lokatoriaus kontaktą, skydelio tarpą, viršutinės angos prieigą ir išėjimo padėtį. Sumontuokite vožtuvą ir viršutinį uždarymą, naudodami apibrėžtus įrankius ir, jei reikia, sukimo momento metodą.
Išmatuokite surinktą įrenginį prie sąsajų. Nekartokite kiekvieno suformuoto matmens. Sutelkite dėmesį į tai, kas kontroliuoja užpildymą, iškrovimą, tvarkymą, krovimą ir paruošimą bandymui. Naudokite go-no-go matuoklius, kai jie sumažina operatoriaus apsisprendimą.
Po naudojimo patikrinkite kontaktą. Pakelkite arba perkelkite įrenginį patvirtintu būdu. Ieškokite naujų ženklų, vietinių slėgio taškų ar judėjimo. Vidinis butelis ir narvas turi veikti taip, kaip numatyta, o ne tik tilpti stovint.
| Surinkimo patikrinimas | Ką įrašyti | Galimas proceso ryšys |
|---|---|---|
| Narvelio įdėjimas | Klirensas, trukdžiai, orientacija ir įterpimo būdas | Kėbulo matmenys, aušinimas, ištraukimo deformacija |
| Padėklų sėdynės | Atramos kontaktas, siūbavimas, lokatoriaus tvirtinimas ir išleidimo angos aukštis | Pagrindo forma, aušinimo atrama ir formos įdėklas |
| Viršutinis uždarymas | Matavimo rezultatas, sandarinimo paviršius ir sumontuotas aukštis | Kaklo įrankiai, apdaila, susitraukimas ir tvarkymas |
| Apatinis vožtuvas | Centrinė linija, kampas, tarpiklio būklė ir prieiga prie narvelio | Išleidimo angos įdėklas, sienų paskirstymas ir apdaila |
| Užbaigtas vienetas | Identifikavimas, vizualinė būklė ir atsekamos komponentų peržiūros | Surinkimo kontrolė ir galutinis patikrinimas |
Atliekant sandarumo bandymą turi būti naudojama patvirtinta sąranka. Apibrėžkite, kurie komponentai yra sumontuoti, bandymo terpė, slėgis arba vakuumas, stabilizavimas, trukmė ir atmetimo taisyklė. Metodas turi atitikti taikomą produkto programą. Greitas parduotuvės grindų patikrinimas automatiškai nepakeičia formalaus testo.
Išsaugokite vieną patvirtintą mazgą kaip ribinį pavyzdį. Nufotografuokite sąsajas. Išsaugokite suformuotą receptūrą, medžiagos partiją, narvelio peržiūrą, padėklo peržiūrą, vožtuvo ir uždarymo duomenis kartu su pavyzdžio įrašu.
Atskirkite mašinos FAT nuo pilno IBC konstrukcijos tipo patvirtinimo
Gamyklos priėmimo testas įrodo, kad užsakyta formavimo kamera atitinka sutartą gaminį ir sąlygas. Ji nesuteikia patvirtinimo kiekvienam surinktam IBC, užpildymui ar rinkai.
TheJT EEK JT pavyzdinių taisyklių 24 redyra dabartinis 2025 m. pasaulinis informacinis leidinys. Jo 6.5 skyriuje aptariama IBC konstrukcija ir bandymai. Nacionalinės ir modalinės taisyklės gali patvirtinti specialų leidimą arba papildyti reikalavimus. Prieš įšaldydami patvirtinimo planą, patvirtinkite taikomą instituciją ir kvalifikuotą bandymo maršrutą.
Nepradėkite nuo vieno kritimo aukščio, rasto internete. Projekto tipas, medžiaga, numatytas turinys, pakavimo grupė, paruošimas, kondicionavimas, uždarymai ir visa bandymo seka turi įtakos programai. Kompetentinga institucija arba kvalifikuota laboratorija turėtų apibrėžti reikalingus įrodymus.
Mašinos kvalifikacija vis tiek turėtų sukurti naudingų ankstesnių įrodymų. Įrašykite medžiagų specifikacijas, sluoksnių išdėstymą, bendrąją ir neto masę, sienų žemėlapį, matmenis, nuotėkio rezultatą, receptą ir komponentų peržiūras. Išsaugokite mėginius iš išbandytos partijos. Ši informacija padeda susieti gamybos procesą su vėlesniu pakuotės testavimu.
Atskirkite tris dokumentus. Įrenginio FAT ataskaita apima kūrimo ir proceso našumą. Surinkimo kvalifikacijos ataskaita apima narvelio, padėklo, vožtuvo ir uždarymo tinkamumą. Reguliavimo bandymų ataskaita apima taikomą konstrukcijos tipą. Kiekvienoje ataskaitoje turi būti nurodyta jos apimtis ir apribojimai.
Gamybos kontrolė tęsiama po patvirtinimo. Tvarkykite dervos, pigmento, inhibitorių, šlifavimo, sluoksnių santykio, formos, uždarymo, vožtuvo, narvelio ir padėklo pakeitimus naudodami patvirtintą kokybės sistemą. Nedidelis pakeitimas gali turėti įtakos bandymo pagrindui.
Mažesnės reguliuojamos pakavimo linijos atvejuKGB200L/LP cheminių būgno elementų vadovasrodo tą patį skirtumą tarp mašinos įrodymų ir pakuotės patvirtinimo.
Išmatuokite išvestį prie paskutinių priimtų langelio vartų
Dabartiniame produkto puslapyje nepateikiamas tinkamas gamybos rodiklis. Rodoma jo sauso ciklo eilutė150 l, todėl šiame straipsnyje nenurodoma vienetų skaičius per valandą. Projektui reikalingas priimtas išvesties tikslas, pagrįstas tikru vidiniu buteliu ir visa ląstele.
Pirmiausia pasirinkite išvesties ribą. Formuoti vidiniai buteliai per valandą matuoja formavimo ląstelę. Surinkti ir patikrinti IBC per valandą matuoja didesnę sistemą. Abu skaičiai gali būti naudingi, tačiau jie neturėtų turėti vienos etiketės.
vidiniai buteliai, praeinantys sutartą formavimo patikrinimą ÷ stebimos minutės x 60
surinkti vienetai, praėję sutartus galutinius vartus ÷ stebimos minutės x 60
Suskaičiuokite visus startus, atmetimus ir sustojimus. Klasifikuokite priežastis. Ekstruzijos atkūrimas, aušinimas, roboto valdymas, apdaila, narvelio įdėjimas, vožtuvo montavimas ir nuotėkio patikrinimas gali nustatyti elementų greitį. Lėčiausi stabilūs vartai nustato galutinę išvestį.
Medžiagų paklausai turėtų būti naudojama bendroji šūvio masė ir formavimo procesai. Užbaigtas vidinis butelio svoris nepraranda apdailos ir paleidimo nuostolių. Nurodykite bruto kilogramus vienam priimtam buteliui, taip pat vienetus per valandą.
Energijai reikia tos pačios ribos. „Kingle“ skelbia 110–150 kW kaip vidutinę platformos galią. Tai nėra kWh vienam IBC. Užrašykite pasirinktą matavimo tašką, gamybos būseną, veikimo trukmę ir priimtą skaičių. Theenergijos matavimo vadovaspaaiškina tą skirtumą.
Naudokite pakankamai ilgą bandomąjį laikotarpį, kad atskleistumėte atkūrimo ir tolesnių eilių eiles. Trumpas sprogimas gali parodyti mašinos judėjimą, bet nepastebėti medžiagos dreifo, aušinimo disbalanso arba narvelio susikaupimo.
Naudingame prietaisų skydelyje yra priimtini formuoti buteliai, priimti pilni IBC, pirmojo praėjimo išeiga, bruto kilogramai vienam priimtam buteliui, apdailos masė, vidutinis ciklas, skaičiuotos prastovos ir energija vienam priimtam vienetui. Apibrėžkite kiekvieną terminą priėmimo protokole.
Suplanuokite pastatą pagal dabartinį bendrąjį išdėstymo brėžinį
55 t mašinai reikia daugiau nei grindų ploto. Pastatas turi palaikyti įrengimą, priežiūrą, medžiagų judėjimą ir saugų priėjimą. Pradėkite nuo esamo tiekėjo bendrojo užsakytos peržiūros brėžinio.
Viešoje lentelėje pateikiamas 9,5 x 5,1 x 6,5 m aparatas. Produkto puslapio brėžinyje rodomi jo matmenys. Laikykite piešinį kaip vaizdinę nuorodą, kol Kinggle patvirtins, kuri brėžinio versija atitinka citatą. Nenaudokite žiniatinklio vaizdo kurdami pamatą.

Pažymėkite pelėsių kelią. Įtraukite durų dydį, grindų talpą, krano kablio aukštį, kėlimo taškus ir sandėliavimą. Parodykite varžto traukimo vietą ir prieigą prie akumuliatoriaus galvutės. Aplink pakeltą įrangą pridėkite saugius laiptus ir prieigą prie platformos.
Nurodykite medžiagų srautą iš saugyklos į kiekvieną ekstruderį. Pridėkite pagrindinį mišinį, šlifavimą, transportavimą, šlifavimą ir dulkių kontrolę. Laikykite švarią apdailą atskirai nuo mišrių atliekų. Parodykite, kaip bus aptarnaujamas pilnas bunkeris arba užblokuota grąžinimo linija.
Naudokite konkrečiam projektui skirtus paslaugų lapus. Puslapyje nurodytas 0,8 MPa ir 2 m³/min pūtimo oro greitis. Joje nurodyta 0,3 MPa ir 120 l/min aušinimo vandeniui. Suplanuokite slėgį mašinoje, didžiausią srautą, imtuvus, apdorojimą, tiekimo temperatūrą, grąžinimo sąlygas ir šilumos atmetimą.
Elektros projektavimui reikia prijungtos apkrovos, įtampos, dažnio, apsaugos, kabelių trasų ir pagalbinių apkrovų. Paskelbta 110–150 kW vidutinė nuoroda nėra prijungta apkrova. Į bendrą gamyklos skaičių įtraukite aušintuvus, kompresorius, medžiagų įrangą, malūnėlį, surinkimo ir bandymo stotis.
Naudokite Kinggle'skomunalinių paslaugų reikalavimų vadovasstatyti ribinį lapą. Užfiksuokite tą lapą su išdėstymu ir pamatų brėžiniu.
Atlikdami gamyklos priėmimo testą, atlikite vieną atsekamą IBC partiją
Prieš paleidžiant mašiną, prasideda naudingas FAT. Sutikite su vidinio butelio brėžiniu, komponentų peržiūromis, derva, sluoksnio struktūra, sieniniu žemėlapiu, pavyzdiniu planu, išvesties riba ir priėmimo ribomis. Pavadinkite prietaisus ir tyrimo metodus.
- Patvirtinkite užsakytą platformą.Patikrinkite galutinį modelio kodą, ekstruderius, akumuliatoriaus galvutę, suspaudimo išdėstymą, valdiklį, robotą, pūtimo aparatūrą, apsaugą ir pagalbinius įrenginius.
- Patvirtinkite komunalines paslaugas ir kalibravimą.Įrašykite galios, oro ir vėsinimo sąlygas. Išvardykite matavimo priemones ir kalibravimo būseną.
- Kontroliuojamų medžiagų pakrovimas.Užrašykite kiekvieną dervos rūšį, partiją, spalvą, priedą ir šlifavimo srautą. Patikrinkite tiekimo kelią į kiekvieną ekstruderį.
- Stabilizuoti liejimo procesą.Pasiekite pakartotinį atkūrimą, iškrovimą, formų aušinimą, pašalinimą ir apipjaustymą prieš oficialią paleidimą.
- Užšaldykite pradinį receptą.Vienoje versijoje išsaugokite temperatūrą, greitį, sluoksnių nustatymus, parison profilį, laiką, slėgį ir tolesnius nustatymus.
- Paleiskite sutartą gamybos langą.Skaičiavimo pradžia, butelių priėmimas, atmetimai ir kiekvienas sustojimas. Laikykite konkrečius priežasčių kodus.
- Išmatuokite suformuotą planą.Patikrinkite grynąją ir bendrąją masę, apdailą, sienų žemėlapį, angas, išleidimo angą, pagrindą, kėbulo geometriją, išvaizdą ir sandarumo rezultatą.
- Surinkite gamybos komponentus.Sumontuokite patvirtintą narvelį, padėklą, viršutinį uždarymą, vožtuvą ir tarpiklius. Užbaikite sąsajos matuoklius ir surinkimo patikras.
- Uždarykite įrodymų paketą.Išsaugokite paženklintus mėginius, eksportuokite galutinį receptą ir užregistruokite kiekvieną atvirą nukrypimą naudodami savininko ir pakartotinio tyrimo metodą.
Pasirinkite pavyzdžius iš oficialaus vykdymo pradžios, vidurio ir pabaigos. Pažymėkite juos su laiku ir recepto peržiūra. Išsaugokite narvelio, padėklo, vožtuvo ir uždarymo peržiūras kartu su pavyzdžio įrašu.
Jei įmanoma, naudokite tikras pasroviui skirtas stotis. Rankomis apipjaustytas pavyzdys gali praeiti, o gamybos apdailos įtaisas sugadins išleidimo angą. Laboratorinis nuotėkio testas gali paslėpti eilę prie planuojamo linijos testerio.
Nemaišykite reguliavimo patvirtinimo su bendru FAT parašu. Jei vyksta oficialus testas, pridėkite atskirą bandymo protokolą ir ataskaitą. Nurodykite projekto tipą, pavyzdžio paruošimą ir įgaliojimus.
Nufotografuokite mašinos vardinę lentelę, pelėsių identifikavimą ir išsaugotus pavyzdžius. Vykdymo pabaigoje išsaugokite aliarmo istoriją ir gamybos skaitiklį. Įrašykite bet kokį rankinį įsikišimą, dėl kurio buvo pakeistas butelis, net ir pasibaigus galutiniam patikrinimui. Ši informacija padeda svetainės komandai atkurti priimtą būseną po įdiegimo.
Kinggle pardavimo procesas apima patikrinimą ir kvietimą prisijungti prie testo. Naudokitemašinos FAT vadovasįrašui apibrėžti. Peržiūrėkite turimos įrangos filmuotą medžiagą „Kingle's“.vaizdo įrašo puslapįprieš vizitą, kad komanda galėtų parengti tikslingus klausimus.
Vietoj tomo siųskite pasiūlymui paruoštą IBC projekto failą
Prašymas, kuriame sakoma tik „1000 L IBC mašina“, svarbus darbas lieka neapibrėžtas. Atsiųskite patvirtintą vidinio butelio brėžinį ir nuotraukas. Jei įmanoma, pridėkite fizinį pavyzdį. Nurodykite vardinę talpą ir numatomą turinį.
Įtraukite grynąjį liejimo svorį, bendrąjį šūvio įvertinimą, apdailos žemėlapį ir sienos storio žemėlapį. Pavadinkite kiekvieną dervos srautą, priedą, spalvą ir šlifavimo taisyklę. Pridėkite sluoksnių diagramą ir patikrinimo metodą.
Pridėkite narvelio, padėklo, viršutinio uždarymo, apatinio vožtuvo ir tarpiklio brėžinius. Pažymėkite valdomas sąsajas. Nurodykite, kas tiekia kiekvieną komponentą pelėsių bandymo metu, FAT ir paleidžiant svetainę.
Išvardykite visus gaminių patikrinimus. Įtraukite matmenis, matuoklius, kondicionavimo laiką, nuotėkio metodą ir surinkimo patikrinimus. Nurodykite bet kokią taikomą projekto tipo programą, kompetentingą instituciją arba bandymų laboratoriją. Neįklijuokite bendro testų sąrašo iš kitos rinkos.
Apibrėžkite priimtą išvestį teisinguose vartuose. Nurodykite planuojamą pamainų modelį ir metinį poreikį. Apibūdinkite roboto išėmimą, apipjaustymą, aušinimo atramą, narvelio įdėjimą, uždarymą ir vožtuvo surinkimą, sandarumo patikrinimą, ženklinimą ir padėklų srautą.
Pateikite gamyklos įtampą, dažnį, turimą orą ir aušinimą, aplinkos sąlygas, aukštį virš jūros lygio, grindų planą, krano duomenis ir prieigos maršrutą. Teiraukitės dėl galutinio bendro išdėstymo, pamatų apkrovų, komunalinių paslaugų lapo ir transporto padalijimo.
Tiekėjo atsakyme turėtų būti nurodytas galutinis mašinos modelis ir versija. Tai turėtų apimti ekstruderio ir galvutės architektūrą, akumuliatoriaus pagrindą, formos apvalkalą, gnybtų peržiūrą, pagalbinę ribą, priėmimo protokolą ir duomenų perdavimą.
Naudokite Kinggle'satsisiuntimo centrasesamiems dokumentams. Siųskite valdomo projekto failą perkontaktinis puslapis. Tada citata gali atsakyti į tikrąjį IBC projektą, o ne į plačią 1000 litrų etiketę.
Dažnai užduodami klausimai
Šie atsakymai sprendžia mašinos pasirinkimo problemas, kurios dažniausiai keičia apimtį, bandomąjį arba gamyklos planą. Paskelbti modelio duomenys išlieka pradine nuoroda. Pasirašyta techninė sutartis turėtų kontroliuoti užsakytą sistemą.
Ką iš tikrųjų gamina 1000 l IBC pūtimo formavimo mašina?
Jis sudaro plastikinį vidinį indą, dar vadinamą vidiniu buteliu arba įdėklu. Visas sudėtinis IBC taip pat apima jo išorinį narvelį arba pakuotę, padėklą, viršutinį uždarymą, apatinį vožtuvą, tarpiklius ir kitas aptarnavimo ar konstrukcines dalis.
Koks yra Kinggle 1000L IBC mašinos modelio numeris?
Dabartinis puslapis anglų kalba yra nenuoseklus. Produkto santraukoje nurodyta KGB1000L-IBC, o specifikacijų lentelėje – KGS1000L-IBC. Patvirtinkite galutinį modelio kodą ir peržiūrą citatoje, brėžiniuose, vardinėje plokštelėje ir vadovuose.
Ar paskelbta 33 kg akumuliatoriaus vertė reiškia 33 kg gatavą butelį?
Ne. Puslapyje nurodyta 33 kg PE akumuliatoriaus svorio nuoroda. Bendroji paristinės masės dalis apima gatavą vidinę talpyklą ir visą suformuotą apdailą. Patvirtinkite dervos pagrindą, rezervą, sluoksnio struktūrą ir pilną šūvio skaičiavimą.
Kokia yra Kinggle 1000L IBC platformos gamybos produkcija?
Dabartinėje sauso ciklo eilutėje rodoma 150 l, o tai nėra tinkamas gamybos normos vienetas. Nenurodykite vienetų per valandą. Apibrėžkite priimtinus suformuotus butelius arba priimtus sukomplektuotus IBC per valandą ir įrodykite šį rodiklį sutarto gamybos bandymo metu.
Kodėl mašinos bandymo metu turi būti narvas ir padėklas?
Butelis turi tilpti ir veikti viso komplekto viduje. Gamybos narveliai, padėklai, uždarymai ir vožtuvai atskleidžia aukščio, išleidimo padėties, atramos, tarpo ir valdymo klaidas, kurių gali nepastebėti izoliuoto butelio patikrinimas.
Kokią informaciją turėčiau siųsti norint gauti 1000 l IBC mašinos pasiūlymą?
Atsiųskite vidinio butelio brėžinį, pavyzdį, svorį, sienų žemėlapį, medžiagas, sluoksnio dizainą ir apdailos sąmatą. Pridėkite narvelio, padėklo, uždarymo ir vožtuvo brėžinius, bandymus, išvesties tikslą, apimtį pasroviui, gamyklos išdėstymą ir naudojimo sąlygas.
Sukurkite mašinos pasiūlymą aplink visą IBC
Siųskite Kinggle valdomą vidinį butelio failą, komponentų sąsajas, medžiagų ir sluoksnių planą, išvesties tikslą, testus ir gamyklines priemones. Tada inžinierių komanda gali patvirtinti 1000 l platformą, formą, pagalbinius įrenginius ir priėmimo apimtį.
Paprašykite 1000L IBC mašinos sprendimo