Apskaičiuokite pūtimo liejimo mašinos gamybos spartą, padalydami 3600 iš intervalo tarp išvesties įvykių sekundėmis, tada padauginkite iš kiekvieno įvykio pagamintų dalių. Norėdami įvertinti geras dalis per pamainą, taikykite išmatuotą kokybės išeigą ir faktines darbo valandas bei patikrinkite, ar ekstruzija ir paskesnė įranga gali palaikyti rezultatą. Vien tik sauso ciklo specifikacijos nenustato gatavo butelio produkcijos.
Sprendimą dėl pajėgumų pagrįsti priimtomis dalimis per planuojamą gamybos laikotarpį, o ne greičiausią ciklą specifikacijų lape. Formuojant ekstruzijos pūtimu, apskaičiuojant produkciją reikia atsižvelgti į butelį, įrankius ir medžiagų poreikį. PET tempimo smūgio įvertinimai nepakeičia tų patikrinimų.
Kaip apskaičiuojate pūtimo formavimo našumą per valandą?
Pradėkite nuo skaičiavimo įvykio, kurį stebėtojas gali atpažinti. Šiame vadove išvesties įvykis yra suformuotų dalių išleidimas iš vienos veikiančios formos. Įrašykite vidutinį intervalą tarp šių įvykių visoje mašinoje kartu su kiekvieną kartą išleistų dalių skaičiumi.
Jei dvi dalys palieka mašiną kas 16 sekundžių, apskaičiuojama 3 600 ÷ 16 × 2 = 450 dalių per darbo valandą. Tai iliustracinis skaičiavimas, o ne „Kingle“ mašinos įvertinimas. Jis skaičiuoja suformuotas dalis prieš atimant atmestas dalis ir daro prielaidą, kad nurodytas intervalas gali būti išlaikytas.
Naudokite tinkamą ciklo laiko formulę
Vienos stoties gamybos ciklo laikas ne visada yra intervalas tarp visos mašinos išėjimų. Panašiai sekundės vienai daliai nėra tas pats skaičius, kaip sekundės per dviejų dalių formavimą. Prie kiekvienos įvesties parašykite vienetą prieš įvesdami jį į skaičiuoklę.
Išmatuotam laikotarpiui lygiavertė ciklo trukmės lygtis yra praėjusios sekundės, padalytos iš išvesties įvykių skaičiaus. Jei įvykiai duoda skirtingus kiekius, vietoj to naudokite tiesioginio skaičiavimo metodą: bendra suformuotų dalių dalis padalinta iš darbo valandų.Vorne OEE žodynėlistaip pat apibrėžia tikrąjį veikimo greitį, naudodamas bendrą skaičių ir veikimo laiką.
Norėdami apskaičiuoti ciklo laiką pagal įrašą, išmatuokite tarp sutapimo taškų. Dešimtyje iš eilės laiko žymų yra devyni intervalai, o ne dešimt. Jei ciklai netolygūs, padalykite bendrą praėjusį laiką iš faktinio intervalo skaičiaus, o ne apskaičiuokite greitų ciklų vidurkį.
Pagrindinis Excel įrašas yra=3600/A2*B2, kur A2 yra sekundės vienam įvykiui, o B2 – įvykio dalys. Jei ciklo laiko skaičiavimo formulė jau pateikia sekundes kiekvienai atskirai daliai, naudokite=3600/A2. Padauginus šį rezultatą iš ertmių skaičiaus, tos ertmės būtų skaičiuojamos du kartus.
Pavadinkite rezultatą pagal jo įvestis. Idealus intervalas suteikia idealų rodiklį. Tipiškas išmatuotas intervalas rodo stebimą važiavimo greitį. Nei vienas, nei kitas automatiškai neapima perjungimų ar visiško pamainos sustojimo. Perkeldami rezultatą į citatą arba gamybos grafiką, išsaugokite skirtumą.
Skaičiuokite stotis, galvas ir ertmes be dvigubo skaičiavimo
Stotis, štampavimo anga ir formos ertmė apibūdina skirtingas gamybos išdėstymo dalis. Kinggle'skelių galvučių ir kelių ertmių kreiptuvasatskiria juos: išleidimo angos sudaro parisonus, ertmes sudaro dalis, o stotys yra formavimo ir spaustuko pozicijos. Jų skaičiai nėra keičiami daugikliai.
Įsivaizduokite dvi stotis, kurių kiekviena gamina po dvi dalis kiekvienam leidimui. Stotis A paleidžiama po 0 ir 32 sekundžių; stotis B paleidžiama po 16 ir 48 sekundžių. Kiekviena stotis kartojasi kas 32 sekundes, bet visa mašina išleidžia porą kas 16 sekundžių. Šis laikas yra sukurtas tik tam, kad paaiškintų skaičiavimą.
| Skaičiavimo pagrindas | Skaičiavimas | Bendra produkcija |
|---|---|---|
| Pilna mašina | 3 600 ÷ 16 sekundžių × 2 dalys | 450 dalių/val |
| Atskiros stočių sumos | 3 600 ÷ 32 sekundės × 2 dalys × 2 stotys | 450 dalių/val |
| Neteisingas dvigubas skaičiavimas | 3600 ÷ 16 sekundžių × 2 dalys × 2 stotys | 900 dalių/val., neteisingai |
Paskutinis skaičiavimas skaičiuoja antrą stotį du kartus. Jo indėlis jau įtrauktas į 16 sekundžių visos mašinos intervalą. Realiame laiko įraše pažymėkite kiekvieną įvykį su jo stotimi, kad kitas asmuo galėtų atkurti skaičiavimą.
Nemanykite, kad pridėjus antrą stotį išsaugomas toks pat laikas esant apkrovai. Siūlomam susitarimui vis dar reikia pakankamai medžiagų tiekimo, aušinimo ir tvarkymo pajėgumų. Palyginkite tikrąjį darbo grafiką, o ne tik stočių skaičių. Kinggle'svienos ir dviejų stočių palyginimaspateikia susijusį konfigūracijos kontekstą.
Taip pat suskaičiuokite aktyvias pozicijas. Jei viena ertmė tyčia nenaudojama, jos nominalus buvimas formoje nesukuria išėjimo. Jei jis gamina sugedusį butelį, tas butelis įtraukiamas į bendrą ir atmestų atliekų skaičių. Sumažinus ertmės įvestį ir vėl atėmus tą patį atmestą butelį, išeiga būtų nepakankamai įvertinta.
Mišriam išdėstymui apskaičiuokite kiekvieną srautą atskirai ir pridėkite rezultatus. Bendras vidurkis yra naudingas tik tada, kai įvykių skaičius ir dalių skaičius atitinka tą patį stebėjimo laikotarpį. Tai svarbu, kai viena stotis sustoja, o kita tęsiasi, arba kai dvi formos gamina skirtingas dalis.
Paverskite darbo valandų produkciją į geras dalis per pamainą
Pirkėjui, planuojančiam pristatymą, reikia kito numerio nei operatoriui, tikrinančiam mašinos greitį. Pradėkite nuo visos pamainos, nustatykite laiką, kada gamyba neplanuojama, tada įrašykite sustojimus per likusį planuojamą gamybos laikotarpį. Nurodykite tą laiko ribą prieš cituodami bendrą pamainos sumą.
Viešoji apimtisISO 22400-2:2014aprašo gamybos KPI per jų formules, sudedamuosius elementus, laiko elgseną ir vienetus. Tai naudinga disciplinuoto matavimo nuoroda. Šiame straipsnyje naudojami toliau pateikti praktiniai apibrėžimai; jame neteigiama, kad mašina ar bandymas yra sertifikuoti pagal tą standartą.
PagalVorne OEE karkasas, keitimas pagal planuotą gamybą yra prieinamumo praradimas. Jie neišnyksta vien dėl to, kad buvo suplanuoti. Laikas, kai neketinama gaminti, pvz., neįtraukta valgio pertrauka, turi skirtingą vaidmenį. Apibrėžkite gydymą prieš bandymą, o ne pakeiskite jį, kad pagerintumėte galutinį procentą.
Kokybiška išeiga čia reiškia priimtas dalis, padalytą iš visų suformuotų dalių, abu skaičiai paimti per tą patį laikotarpį ir proceso ribą. Jei po sandarumo patikrinimo įvyksta priėmimas, nebaigtas darbas, laukiantis to bandymo, dar nepatvirtina, kad geras rezultatas. Dokumentuokite visus pradedamus ar baigtus darbus.
Kada naudoti OEE skaičiavimą
Pradėdami nuo idealaus kurso, atsižvelkite į prieinamumą, greičio praradimą ir kokybę.Vorne skaičiavimo vadovaspateikia tokius ryšius. Ideali norma turi apibūdinti tą patį produktą ir aktyvią konfigūraciją kaip ir skaičiuojama produkcija.
| veiksnys | Skaičiavimas |
|---|---|
| Prieinamumas | Veikimo laikas ÷ planuojamas gamybos laikas |
| Spektaklis | Stebėtas bendrasis važiavimo greitis ÷ idealus bendrasis važiavimo greitis |
| Kokybė | Pirmojo praėjimo geras skaičius ÷ bendras skaičius |
| OEE | Prieinamumas × našumas × kokybė |
Todėl gera produkcija gali būti apskaičiuojama kaip ideali norma × planuojamos gamybos valandos × OEE. Šiam dauginimui naudokite trupmenas, o ne sveikus procentus. 78,4 % OEE įveda į formulę kaip 0,784.
Pasirinkite idealaus tarifo maršrutą arba stebimą tarifą. Stebėtas važiavimo greitis jau atspindi per tą važiavimo laikotarpį pasiektą greitį. Padauginus jį iš kito našumo koeficiento tam pačiam greičio praradimui, nuostoliai būtų atimti du kartus. Panašiai, išmatuota gerų dalių per pamainą skaičius jau apima sustojimus ir atmetimus toje pamainoje; netaikyti antros bendros efektyvumo nuolaidos tam pačiam pamainai apibūdinti.
Patikrinkite, ar ekstruderis gali palaikyti tikslinę išvestį
Produkcijos įvertinimas taip pat sukuria medžiagų poreikį. Kiekvienai suformuotai daliai naudokite apdorotą bruto masę, o ne tik gatavo konteinerio svorį. Atliekant šį skaičiavimą, bendroji masė apima medžiagą, kuri tampa konteineriu ir su ja susijusia apdaila, nuosekliai paskirstyta pagamintoms dalims.
Tarkime, hipotetinis 450 dalių/h išdėstymas apdoroja 90 g vienai suformuotai detalei. Jo važiavimo poreikis yra 450 × 90 ÷ 1000 = 40,5 kg/val. Jei gatavas butelis sveria 70 g, naudojant tik jo grynąjį svorį būtų gauta mažesnė 31,5 kg/val. Abu skaičiai gauti iš iliustruojančių prielaidų, o ne iš išmatuoto butelio projekto.
9 kg/h skirtumas yra numatoma medžiaga, susijusi su apipjaustymu. Galutinis jo atkūrimas nepanaikina pradinio apdorojimo reikalavimo. Atskirai apskaičiuokite įsigytą dervą, regeneruotą medžiagą ir šalinimą; ekstruderio apkrovos apskaičiavimas susijęs su medžiaga, praeinančia per procesą.
Kinggle'sgalvos išdėstymo vadovastaip pat sujungia įvykio masę su turima ekstruzijos talpa. Pridėjus ertmes, gali padidėti dalių vienam įvykiui, bet taip pat padidės tam įvykiui reikalinga masė. Didesnis vardinių ertmių skaičius pats savaime negali nustatyti medžiagų tiekimo ribos.
Palyginkite einamąjį poreikį su pralaidumo nuoroda, taikoma medžiagai ir siūlomai sąrankai. Nemažinkite paklausos, apskaičiuodami jos vidurkį per pietų pertrauką arba išjungimą. Mašina turi išlaikyti medžiagų normą, kol ji gamina, net jei pamainų vidurkis yra mažesnis.
Galimos preliminarios medžiagos lubos kg/h, padalytos iš bruto kg vienai daliai. Tai tik atrankos skaičiavimas. Tai nenustato aušinimo laiko, priimtino sienų pasiskirstymo, matmenų stabilumo ar apipjaustymo ir tikrinimo įrangos galios. Tam reikia savo patikrinimų.
Pirminei peržiūrai sudėkite liejimo, ekstruzijos ir tolesnio srauto pajėgumus į suderinamus įrenginius ir palyginkite juos. Mažiausia palaikoma norma nurodo galimą apribojimą, o ne automatinę gamybos garantiją. Planuodami visą liniją įtraukite tarpinius buferius ir pertraukimus, tada patikrinkite siūlomą susitarimą su numatomu produktu.
Veiktas pavyzdys: nuo ciklo laiko iki pamaininio gamybos plano
Toliau pateiktame pavyzdyje naudojami hipotetiniai ekstruzinio pūtimo formavimo įvestis. Tai nėra KGB2L našumo įvertinimas. Skaičiuodami laikykitės tų pačių laiko, dalių skaičiaus ir kokybės prielaidų, kad būtų galima palyginti važiavimo greitį, bendrą pamainų skaičių ir medžiagų poreikį.
Tarkime, kad aštuonių valandų pamainoje yra 30 minučių pertrauka, kai gamyba nenumatyta. Dar 30 minučių sustojimai vyksta suplanuotos gamybos metu. Likęs veikimo laikas yra septynios valandos. Per tą veikimo laiką dvi dalys išeina iš mašinos vidutiniškai kas 16 sekundžių, o 96% praeina patikrinimą be pertvarkymo.
| Žingsnis | Skaičiavimas | Rezultatas |
|---|---|---|
| Planuojama gamyba | 8 h minus 0,5 h be pertraukos | 7,5 val |
| Veikimo laikas | 7,5 h minus 0,5 h įrašyti sustojimai | 7 val |
| Bendra važiavimo norma | 3 600 ÷ 16 × 2 | 450 dalių/val |
| Iš viso suformuotos dalys | 450 × 7 | 3150 dalių |
| Pirmo praėjimo geros dalys | 3 150 × 0,96 | 3024 dalys/pamaina |
| Gera produkcija per suplanuotą valandą | 3 024 ÷ 7,5 | 403,2 dalys/val |
| Gera našumas per valandą | 3 024 ÷ 8 | 378 dalys/val |
| Veikiantis medžiagų poreikis | 450 × 90 g ÷ 1000 | 40,5 kg/val |
Atkreipkite dėmesį, kad 450, 403.2 ir 378 gali aprašyti tą patį scenarijų. Jie atsako į įvairius klausimus. Pirmasis susijęs su bendruoju našumu važiuojant. Antrasis paskirsto priimtą produkciją per planuojamą gamybos laiką. Trečiasis paskirsto jį per visą pamainą. Ataskaitoje, kurioje nėra vardiklio, paliekama vietos klaidinančiai palyginimui.
Patikrinkite rezultatą su OEE
Tik šiame pavyzdyje tarkime, kad idealus įvykio intervalas yra 14 sekundžių su dviem dalimis vienam įvykiui. Tai idealus greitis – apie 514 286 dalys/val. Prieinamumas yra 7 ÷ 7,5; našumas yra 450 ÷ 514,286; kokybė yra 0,96. Jų produktas yra 0,784, arba 78,4% OEE.
TaikantVorne OEE skaičiavimo metodas, 514,286 × 7,5 × 0,784 grąžina maždaug 3 024 geras dalis. Mažas rodomas apvalinimas nekeičia pagrindinio rezultato. Idealus 14 sekundžių intervalas yra prielaidos pavyzdys, o ne katalogo sauso ciklo reikšmė.
Iliustruojančiam 12 000 priimtų dalių užsakymui 12 000 ÷ 3 024 duoda apie 3,97 tokių pamainų. Keturios pamainos pagal šias prielaidas sudaro 12 096 dalis prieš papildomus su užsakymu susijusius nuostolius. Tai yra planavimo scenarijus, o ne pristatymo įsipareigojimas ar priežastis praleisti paleidimo patvirtinimą.
Jei užfiksuoti sustojimai pailgėja nuo 30 iki 60 minučių, veikimo laikas sumažėja iki 6,5 valandos. Nekeičiant kitų prielaidų, išeiga tampa 450 × 6,5 × 0,96 = 2 808 geros dalys. Tada užsakymas viršija keturias pamainas. Šis palyginimas parodo, kodėl nedidelis turimo veikimo laiko pokytis gali turėti įtakos planavimui, nekeičiant formavimo ciklo.
Išbandykite savo gamybos normos skaičiavimą
Numatytieji nustatymai atkuria hipotetinį pavyzdį. Įveskite stebimą vidutinį intervalą per veikimo laiką, o ne sauso ciklo įvertinimą. Nedauginkite pagal stotis, jei intervalas jau apima visą mašiną. Duomenys lieka šiame puslapyje.
- Bruto dalys per darbo valandą
- 450
- Numatomos geros dalys per pamainą
- 3 024
- Geros dalys per suplanuotą valandą
- 403.2
- Medžiagos poreikis bėgant
- 40,5 kg/val
Rezultatai yra apytiksliai, o ne garantuota produkcija. Dešimtainių dalių skaičius išreiškia numatomą vidurkį. Šis skaičiuotuvas nemodeliuoja buferinės saugyklos, užsakymo paleidimo, kintamų ertmių skaičiavimų ar atskiro idealios normos OEE režimo. Jei scenarijai išjungti, rodomi rezultatai išlieka numatytasis pavyzdys.
Ką Kinggle KGB2L specifikacijos pasakoja apie talpą
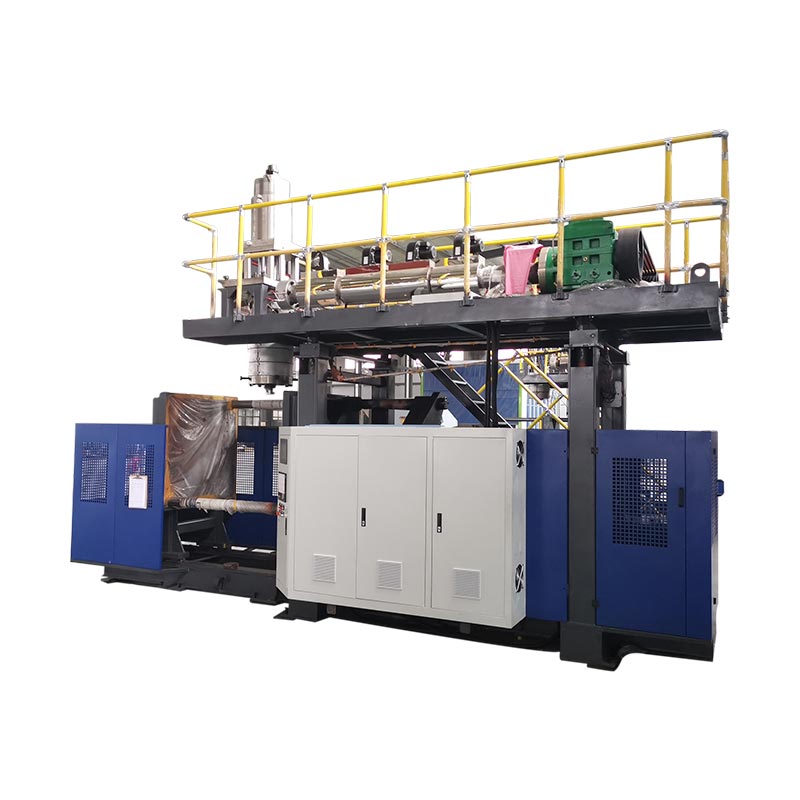
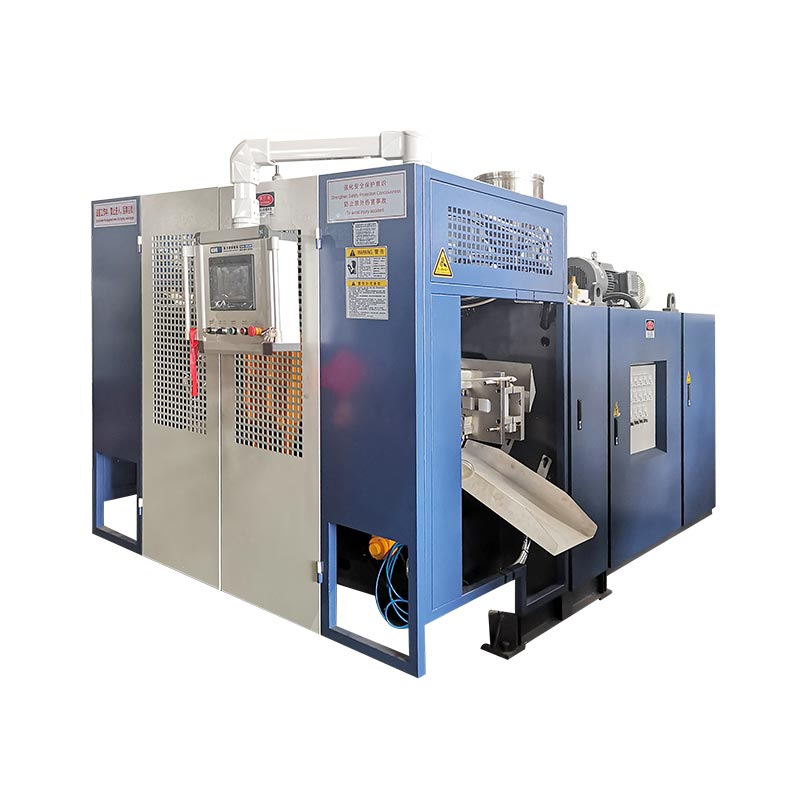
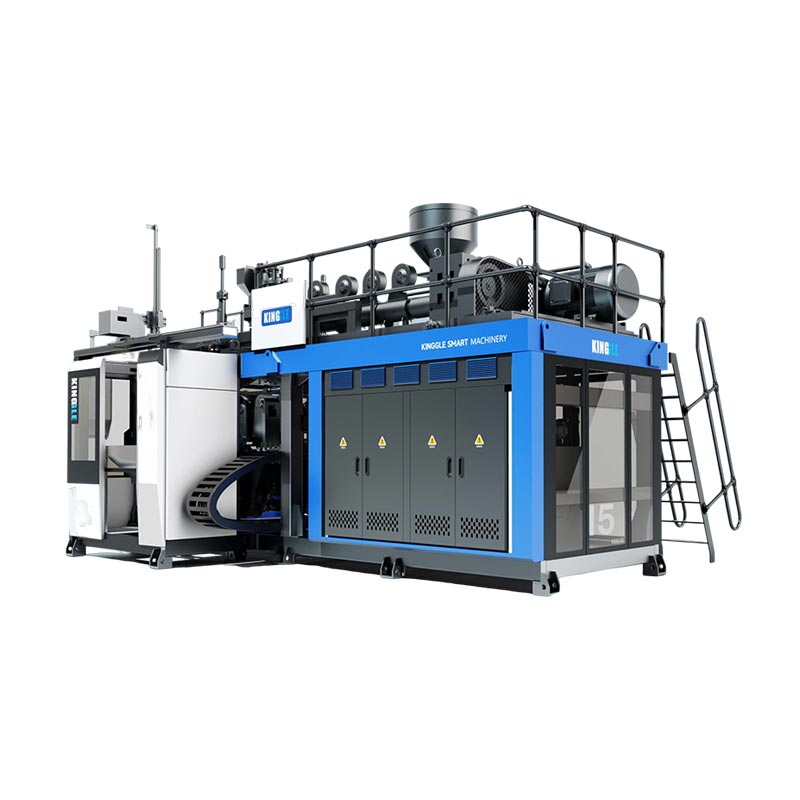
TheKGB2L 2L vienos stoties pūtimo formavimo mašinapateikiamas konkretus pavyzdys, kaip skaityti specifikacijų lapą. Jo paskelbtos vertės apibūdina keletą skirtingų ribų. Talpyklos tūris, sauso ciklo išeiga, medžiagos pralaidumas ir formos matmenys atsako į skirtingus pasirinkimo klausimus.

| Paskelbtas parametras | Vertė | Klausimas, į kurį padeda atsakyti |
|---|---|---|
| Didžiausia konteinerio talpa | 2 L | Ar siūlomas produktas patenka į nurodytą tūrio kategoriją? |
| Išėjimas (sausas ciklas) | 600 PC/HR | Kokia sauso ciklo nuoroda nurodyta kataloge? |
| HDPE lydymosi pajėgumas | 30 kg/val | Kokios medžiagos kainos nuorodos yra preliminariam patikrinimui? |
| Varžto skersmuo | 50 mm | Kokia ekstruzijos platforma diskutuojama? |
| Maksimalus formos dydis, P × A | 360 × 380 mm | Į kokį paskelbtą formos voką reikia atsižvelgti atliekant įrankių apžvalgą? |
| Dvigubos galvos centro atstumas | 130 mm | Kokią tarpų nuorodą reikia palyginti su siūlomu išdėstymu? |
Sauso ciklo laukas nėra konkretaus 2 l butelio bandymo ataskaita. Nežymėkite 600 PC/HR kaip 600 priimtų konteinerių per valandą. Dar reikia nustatyti gaminio dervą, svorį, ertmių išdėstymą, aušinimo reikalavimus ir priėmimo kriterijus.
Atskirai masės patikrinimui naudokite 30 kg/h HDPE standartą. Apdorotame pavyzdyje numanoma 90 g bruto masės vienai daliai, padalijus 30 iš 0,09, gaunama apie 333,3 lietinių dalių/val. kaip tik medžiagos ekranavimo lubos. Pavyzdyje pateiktas 450 dalių/h greitis turėtų būti 40,5 kg/h, viršijantis paskelbtą nuorodą.
Iš KGB2L šis skaičiavimas nežada 333,3 dalys/val. Tai pažymi, kad pavyzdyje nurodytos masės ir tikslinės normos negalima pateisinti naudojant nurodytą 30 kg/h nuorodą. Projekto peržiūrai reikės kitokios palaikomos konfigūracijos, peržiūrėtos produkto prielaidos arba kitokio rezultato tikslo.
Atstumas tarp dviejų galvučių taip pat neįrodo, kad tilps kokie nors du buteliai. Patikrinkite tikrąjį formos brėžinį pagal paskelbtą voką ir visą įrankių išdėstymą. Didesniems ar platesniems gaminiams naudojamų ertmių skaičius turi atitikti brėžinį, o ne pageidaujamą išvesties daugiklį.
Prašydami rekomendacijos, kartu atsiųskite brėžinį, medžiagos klasę, grynojo ir bruto svorio įvertinimus, reikalingą priimtą produkciją ir numatomą pamainų modelį. Tai leidžia tiekėjui patikrinti pajėgumo prielaidas pagal siūlomą techninę įrangą, o ne atsakyti į atskirą klausimą apie butelius per valandą.
Prieš prisijungdami prie įrenginio, patikrinkite išvestį
Padaryti priimtą produkciją pajėgumų sutarties pagrindu. Butelių, paliekamų iš formos, ir butelių, išvalytų pakuoti, skaičius skiriasi. Prieš bandymą nurodykite patikrinimo tašką ir reikalavimus, kuriuos turi atitikti butelis, kad įvestų priimtą bendrą sumą. Priešingu atveju bandymas gali pasiekti savo formavimo tikslą, o pristatymo reikalavimas lieka neišspręstas.
Jei naudojate KGB2L, paskelbtą 600 PC/HR sauso ciklo skaičių laikykite atskirai nuo butelio išleidimo įsipareigojimo. Prieš susitardami dėl gamybos pajėgumų, patvirtinkite medžiagą, butelio svorį, aktyviąsias ertmes ir priėmimo reikalavimus. Vien sauso ciklo figūros nepakanka butelių pristatymo grafikui.
Kai bandymas nepasiekia tikslo, diagnozuokite trūkumą prieš padidindami greitį. Atskirai įrašykite išvesties intervalus, sustojimus ir atmestas dalis. Prieš apipjaustydami ar tikrindami sandarumą, patikrinkite laukimo laiką pristatant gaminį, aušinimo laiką formoje ir eiles. Šie stebėjimai išskiria liejimo apribojimą nuo tolesnio apribojimo.
Įvertinkite vieną koregavimą vienu metu ir išsaugokite įrašus prieš ir po. Pokytį vertinkite pagal priimtą produkciją per palyginamus stebėjimo laikotarpius, o ne vien pagal trumpesnį rodomą ciklą. Prie rezultato užrašykite medžiagų ir įrankių sąlygas. Jei skaičius didėja, bet daugiau butelių nepavyksta patikrinti, koregavimas nebūtinai pagerino naudingą talpą.
Išsaugokite įrašą, kurį gali patikrinti kitas asmuo
- Nustatykite brėžinio peržiūrą, dervos rūšį, medžiagų mišinį, tikslinį svorį ir ertmės išdėstymą.
- Susitarkite dėl priėmimo patikrų ir vietos, kur bus skaičiuojamos geros dalys.
- Įrašykite pradžios ir pabaigos laikus, suplanuotus išskyrimus, gamybos sustabdymus ir jų priežastis.
- Įrašykite visas suformuotas dalis, pirmą kartą priimtas dalis ir atmestas dalis, neskaičiuojant perdirbtų dalių du kartus.
- Palyginkite stebimą normą, bendrąją masės paklausą ir produkciją per atitinkamus laikotarpius.
- Bandymo ataskaitoje išsaugokite sutartus nustatymus, pastabas ir neišspręstus apribojimus.
Apibrėžkite, kas vyksta matavimo lango pradžioje ir pabaigoje. Trumpas pastebėjimas, atliktas po apšilimo, atsako į kitą klausimą iš viso užsakymo, apimančio paleidimą ir formos keitimą. Abu gali būti naudingi, bet tik tada, kai ataskaitoje nurodoma, kas buvo neįtraukta.
Naudokitepūtimo formavimo mašinų gamyklos priėmimo bandymo vadovasplėtoti platesnį patikrinimų įrašą. Išvesties skaičiavimas palaiko priėmimą; ji nepakeičia gaminio patikrinimo, įrangos patikrinimų ar pirkimo sutarties.
| Įrašymo laukas | Ką įvesti |
|---|---|
| Produktas ir konfigūracija | Brėžinio peržiūra, medžiaga, svoris, aktyvios ertmės ir stotys |
| Matavimo riba | Laikrodžio pradžia/pabaiga, planuojamas laikas, veikimo laikas ir skaičiavimo vieta |
| Skaičiuoja | Iš viso suformuotos, pirmo praėjimo geros, atmestos ir nebaigtos dalys |
| Sąlygos | Įrašyti nustatymai, vėsinimo ir oro sąlygos, personalas ir pagalbinės priemonės |
| Rezultatas | Geros dalys per nurodytą valandą ar pamainą, apribojimai ir sutartas tolesnis darbas |
Aptarkite produkto pajėgumo įvertinimą su Kinggle
Reikalauti išvesties įvertinimo, susieto su gaminio brėžiniu ir siūloma mašinos konfigūracija. Rašytiniame pasiūlyme turėtų būti nurodyta, kur skaičiuojamos priimtos dalys, kiek laiko trunka matavimas ir kokios gamybos sąlygos taikomos. Be šių detalių butelių per valandą skaičius nėra tinkamas pagrindas lyginti įrangos pasiūlymus.
Atsiųskite savo butelio brėžinį arba pavyzdžio detales, medžiagos klasę, reikiamą gerą produkciją ir pamainų grafikąOficialus „Kingle“ kontaktų puslapis. Jei vertė vis dar yra apskaičiuota, pažymėkite ją, kad kitą peržiūrą būtų galima išspręsti.
Ningbo Kinggle Machinery Co., Ltd.
El. paštas:sales@kinggle.com
Telefonas:+86-574-87103665
Yuyao miestas, Ningbo, Džedziangas, Kinija. Kontaktiniai duomenys buvo patikrinti oficialiame kontaktų puslapyje.
Dažnai užduodami klausimai
Kiek butelių gali pagaminti pūtimo formavimo mašina per valandą?
Kiekvienai mašinai ir buteliui nėra vieno išėjimo skaičiaus. Padalinkite 3 600 iš visos mašinos išvesties intervalo sekundėmis, tada padauginkite iš kiekvieno įvykio suformuotų dalių. Taikykite pirmojo praėjimo kokybės derlių, kad pasiektumėte gerą produkciją veikimo metu. Planuodami pamainą, taip pat įtraukite įrašytus sustojimus ir patvirtinkite medžiagą bei tolesnius pajėgumus.
Ar dviejų stočių mašina visada padvigubina gamybą?
Ne. Dvi stotys nenustato gamybos greičio be faktinio laiko ir konfigūracijos. Jei išmatuotas visos mašinos intervalas jau apima kintamus abiejų stočių paleidimus, daugiau nedauginkite iš dviejų. Prieš įvertindami bendrą našumą, palyginkite kiekvienos stoties laiką, aktyvias ertmes ir medžiagų poreikį.
Ar sauso ciklo produkcija yra tokia pati kaip gatavo produkto produkcija?
Ne. Katalogo laukas, pažymėtas sauso ciklo išvestimi, nenustato priimtinos nurodyto konteinerio išvesties. Kinggle KGB2L puslapyje ta etikete nurodyta 600 PC/HR. Konkrečiam buteliuko išvesties reikalavimui reikalinga medžiaga, įrankiai, svoris, eksploatavimo sąlygos ir tikrinimo kriterijai bei nustatytas matavimo laikotarpis.
Kaip konteinerio svoris veikia gamybos pajėgumus?
Svoris turi įtakos medžiagai, reikalingai tam tikram gamybos greičiui. Ekstruzijos atrankai naudokite bendrąją apdorotą masę kiekvienai suformuotai daliai, įskaitant jai skirtą apdailą, o ne tik gatavo butelio svorį. Padalinkite turimą medžiagos pralaidumą iš šios bendrosios masės, kad gautumėte preliminarią ribą. Vien šis skaičiavimas nenustato pasiekiamo liejimo ciklo ar priimtinos produkcijos.
Kokios informacijos reikia norint tiksliai įvertinti produkciją?
Pateikite gaminio brėžinį, medžiagos rūšį, grynąjį ir bruto svorį, ertmės ir stoties išdėstymą, tikslinę priimtą produkciją ir pamainų grafiką. Įtraukite priėmimo patikrinimus ir paskesnę įrangą. Jei yra bandymo įrašų, pateikite bendrą skaičių, gerą skaičių, laiką ir sustabdymo priežastis. Laikykite tariamas vertes atskirai nuo išmatuotų rezultatų, kad tiekėjas galėtų nustatyti likusias įrodymų spragas.
Prieš pateikdami užsakymą raštu susitarkite dėl priimtos produkcijos, bandymo sąlygų ir skaičiavimo metodo. Naudokite gautą gamybos įrašą kaip pristatymo grafiko pagrindą.