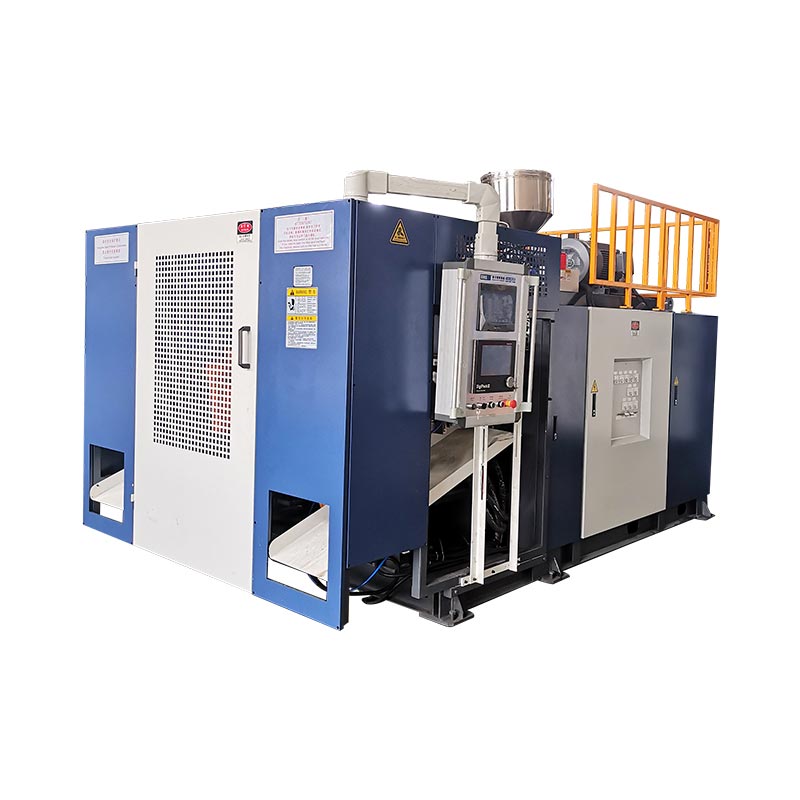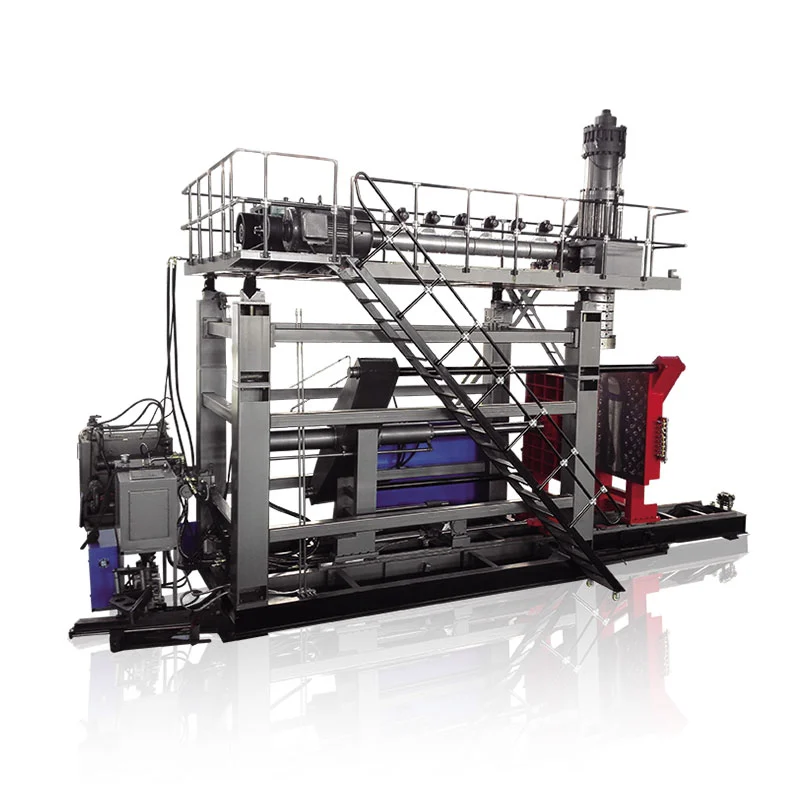
Dvi galvos, du parisonai ir dvi ertmės dažnai priklauso tai pačiai gamybos koncepcijai, tačiau tai nėra keičiami terminai. Tinkamas išdėstymas prasideda nuo buteliuko, išleidimo angos žingsnio, formos erdvės ir bendrosios lydymosi poreikio, o ne nuo tikslinio galvų skaičiaus.
Pirkėjas, prašantis „keturių ertmių butelių pūtimo mašinos“, gali gauti keturių išleidimo angų galvutę, keturių ertmių formą ir vieną ar dvi liejimo stotis. Kitas pirkėjas, prašantis „dvigubos galvos pūtimo mašinos“, gali turėti omenyje tik du parisonus. Jei citatoje nenurodytas kiekvienas elementas, abi šalys gali aptarti tą patį skaičių, įsivaizduodamos skirtingą įrangą.
Šiame vadove šie terminai atskiriami, naudojamos dabartinės Kinggle 2L, 5L ir 15L specifikacijos, kad parodytų matmenų ribas, susijusias su galvutės parinkimu, ir pateikiamas masės balanso metodas, leidžiantis palyginti vienos, dviejų, trijų ir keturių galvučių koncepcijas, neišrandant produkcijos.
Pirmiausia įvardykite keturis skirtingus skaičius
Žodisgalvayra laisvai naudojamas rinkoje. Ekstruzijos pūtimo formavimo štampavimo galvutė paskirsto lydalą ir suformuoja vamzdinį sluoksnį. Daugiasluoksnė štampavimo galvutė turi keletą išėjimų. Tada pelėsiai užsidaro aplink tuos parisonus ir kiekviena pelėsio ertmė sudaro dalį. Stotis yra visa formavimo ir spaustuko padėtis, kuri juos priima. Sluoksnis yra medžiagos sluoksnis, sukurtas ekstruzijos ir štampavimo galvutės sistema.
| Suskaičiuoti | Fizinė prasmė | Pirkėjo klausimo pavyzdys | Nemanykite |
|---|---|---|---|
| Antgaliai su antgaliais | Angos, iš kurių viename lipdymo renginyje išnyra parapijos | Ar pasiūlymas yra vienas, dvivietis, trivietis ar keturios galvos? | Kad išleidimo angos skaičius garantuoja tą patį priimtų butelių skaičių |
| Parizonai | Vamzdiniai lydalo ilgiai, užfiksuoti pelėsiais | Kaip bus subalansuotas svoris ir laikas? | Kad vienodai išdėstyti lizdai visada būtų vienodi |
| Pelėsių ertmės | Vienoje formoje suformuotos dalių formos užsidaro | Ar formoje yra viena, dvi ar keturios dalys vienam renginiui? | Šis ertmių skaičius apibūdina pelėsių stočių skaičių |
| Stotys | Visos mašinos naudojamos liejimo ir spaustuko pozicijos | Ar mašina yra viena stotis ar dvi stotis? | Kad antroji stotis yra antroji štampavimo galvutė |
| Sluoksniai | Medžiagos sluoksniai visoje sienos konstrukcijoje | Ar dalis yra vienasluoksnė ar daugiasluoksnė? | Tas „dvigubas sluoksnis“ reiškia dvigubą galvutę arba dvigubą ertmę |
Nepriklausoma įrangos literatūra daro tą patį skirtumą. TheR&B nepertraukiamo ekstruzinio šautuvo duomenų lapaspateikiamos vienos arba dviejų stočių spaustukų konfigūracijos atskirai nuo štampavimo galvučių konfigūracijų su keliais išėjimais. Šis atskyrimas yra naudingas atliekant bet kokius užsakymus: nurodykite stotis, štampavimo angas, formos ertmes ir sluoksnius skirtingose linijose.
Kas pasikeičia, kai štampo galvutė įgauna išleidimo angas?
Kelių galvučių, kelių štampų ar kelių pūtimo formavimo mašina lygiagrečiai sukuria keletą plokščių. Jei pelėsiai ir procesas yra skirti užfiksuoti kiekvieną gaminį ir suformuoti vieną butelį, gali padaugėti dalių vienam formavimui. Pelnas yra sąlyginis. Kiekvienai išleidimo angai reikia vietos, lydalo srauto, temperatūros reguliavimo ir atitinkamos ertmės padėties.
Ši diagrama yra konceptuali, o ne „Kingle“ įrankių brėžinys. Tikrasis išleidimo angos skersmuo, žingsnis, srauto kanalai ir ertmės išdėstymas priklauso nuo butelio ir mašinos. Todėl „dvi galvos“, „trys galvos“ ir „keturios galvos“ yra pradiniai aprašymai, o ne išsamios specifikacijos.
Daugiau galvučių padalija galimą liejimo plotį
Viename dideliame sklype galima išnaudoti daugiau mašinos turimo formos pločio. Kai tą erdvę dalijasi kelios išleidimo angos, butelio plotis, ertmės žingsnis, kaklo padėtis, blykstės kišenė ir aušinimo jungtys turi tilpti vienas šalia kito. Formai taip pat reikia pakankamai plieno tarp ertmių ir pakankamai vietos apipjaustymui ir dalims pašalinti.
Daugiau galvučių padidina bendrą lydymosi poreikį vienam įvykiui
Jei vienas gabalas sveria 0,10 kg, keturiems lygiaverčiams gaminiams reikia 0,40 kg vienam formavimui, prieš įvertinant bet kokį faktinio svorio skirtumą. Pavyzdyje paaiškinama tik aritmetika; tai nėra Kinggle buteliuko specifikacija. Intervalo tarp įvykių sutrumpinimas dar labiau padidina valandinį tirpimo poreikį.
Daugiau galvų sukuria daugiau valdymo pozicijų
Keturi matomi buteliai po formos atidarymo neįrodo keturių lygiaverčių procesų. Viena išleidimo anga gali veikti šilčiau, vienas stulpelis gali nusmigti kitaip, ertmė gali atvėsti lėčiau arba viena kirpimo padėtis gali palikti papildomą blykstę. Todėl kelių ertmių išvestis turėtų būti skaičiuojama ir tikrinama pagal padėtį, o ne tik kaip bendrą sumą.
Originalus palyginimas: paskelbti Kinggle galvos ribos pagal mašinos platformą
Dabartiniuose „Kingle“ nuolatinio ekstruzinio pūtimo formavimo puslapiuose aprašomos pasirenkamos dviejų, trijų ir keturių galvučių konfigūracijos keliuose modeliuose. Specifikacijų lentelėse skelbiami tikslūs vienos ir dviejų galvučių nuorodų matmenys. Jie neskelbia šių puslapių trijų ar keturių galvų žingsnio, todėl tiems maketams reikia projekto inžinerijos, o ne ekstrapoliacijos.
| Kinggle modelis | Stotis | Maksimali gaminio talpa | Maksimalus formos dydis (W × A) | HDPE lydymosi pajėgumas | Maksimalus vienos galvutės kaiščio skersmuo | Paskelbtas dvigalvio centro atstumas | Maksimalus dvigubos galvutės kaiščio skersmuo |
|---|---|---|---|---|---|---|---|
| KGB2L | Vienišas | 2 L | 360 × 380 mm | 30 kg/val | 90 mm | 130 mm | 60 mm |
| KGB2D | Dvigubas | 2 L | 360 × 380 mm | 55 kg/val | 90 mm | 130 mm | 60 mm |
| KGB5L | Vienišas | 5 l | 410 × 450 mm | 55 kg/val | 150 mm | 150–180 mm | 80 mm |
| KGB5D | Dvigubas | 5 l | 410 × 450 mm | 80 kg/val | 150 mm | 150–180 mm | 80 mm |
| KGB15L | Vienišas | 15 l | 580 × 500 mm | 100 kg/val | 220 mm | 240–280 mm | 150 mm |
| KGB15D | Dvigubas | 15 l | 580 × 550 mm | 120 kg/val | 220 mm | 240–280 mm | 150 mm |
„Kinggle“ 2 l puslapiuose taip pat aprašomos nuo 50 ml iki 2 l talpos. Šis diapazonas identifikuoja gaminių šeimą; tai nereiškia, kad kiekvienas asortimento konteineris tinka kiekvienam žmonių skaičiui. Plačiam 2 l buteliui gali prireikti vienos išleidimo angos, o keli siauri buteliai gali tikti kelių ertmių koncepcijai. Vien tik didžiausias tūris negali nuspręsti dėl išdėstymo.


Ką Kinggle duomenys atskleidžia apie galvos pasirinkimą
1. Stočių skaičius ir galvutės geometrija yra nepriklausomi pasirinkimai
2L poroje tiek vienos, tiek dviejų stotelių modeliai skelbia tą patį 90 mm vienos galvutės ribą, 130 mm atstumą tarp dviejų galvučių ir 60 mm dviejų galvučių kaiščio ribą. 5L ir 15L poros atitinka tą patį modelį atitinkamose platformose. Antroji stotis keičia pelėsių kaitaliojimą; jis automatiškai nekeičia išleidimo angos skaičiaus ar išėjimo žingsnio.
2. Dviejų galvučių išdėstymas turi mažesnį kiekvieno išleidimo angos skersmenį
Kiekvienoje platformoje skelbiamas mažesnis maksimalus dviejų galvučių etaloninio kaiščio skersmuo nei vienos galvutės atskaitai: 60 ir 90 mm, kai 2 l, 80 ir 150 mm, kai 5 l, ir 150 ir 220 mm, kai 15 l. Tai nenumato gatavo butelio skersmens, bet parodo, kodėl „pridėti kitą galvutę“ nėra tik išvesties nustatymas. Antgalio, stulpelio ir butelio geometrija keičiasi kartu.
3. Didesnėse platformose skelbiamos platesnės formos ir išleidimo angos nuorodos
Didžiausias pelėsių dydis padidėja nuo 360 × 380 mm 2L poroje iki 410 × 450 mm 5L poroje ir iki 580 mm pločio 15L poroje. Paskelbtas dviejų galvučių centro atstumas auga nuo 130 mm iki 150–180 mm, o vėliau – 240–280 mm. Šie skaičiai susieja platformos pasirinkimą su butelių atstumu, o ne tik nominaliais litrais.
4. Suporuoti dviejų stočių modeliai skelbia daugiau lydymosi pajėgumų
Dviejų stočių pavyzdžiai rodo didesnį HDPE lydymo pajėgumą nei jų vienos stoties partneriai: 55 ir 30 kg/h esant 2 l, 80 ir 55 kg/h esant 5 l ir 120 ir 100 kg/h esant 15 l. Skirtumai neturi vieno santykio ir neįrodo išvesties daugiklio. Jie parodo, kodėl ekstruzijos sistema priklauso tam pačiam skaičiavimui kaip stotys ir galvutės.
5. Trijų ir keturių galvų tvirtinimams reikalingas konkretus gaminio brėžinys
Produktų aprašymai leidžia pasirinkti lanksčias 2/3/4 kelių galvučių konfigūracijas, tačiau jų lentelėse nenurodytas universalus trijų ar keturių galvučių centro atstumas. Išradus šiuos matmenis iš dviejų galvučių eilės, būtų nepaisoma butelio pločio, formos plieno, žingsnio, kaklo vietos ir paslaugų prieinamumo. Kitas teisingas dokumentas yra siūlomas galvos ir formos išdėstymas, pagrįstas pirkėjo dalies brėžiniu.
Galvijų skaičių pasirinkite iš butelio, o ne iš norimo daugiklio
Gamyklos kaina tampa patikimesnė, kai pirkėjas pateikia tiekėjui išsamų produkto apibrėžimą. Pradėkite nuo plačiausio ir sunkiausio SKU, skirto siūlomai įrankių šeimai. Tada patikrinkite, ar mažesni produktai gali naudoti tą pačią mašiną, nepriversdami nepraktiško kompromiso.
Butelio plotis ir atstumas nuo centro
Centrinis atstumas matuojamas tarp gretimų išleidimo angos centrinių linijų. Jis turi pakankamai tiksliai atitikti ertmės išdėstymą, kad kiekvienas gabalas patektų į tinkamą formos padėtį. Butelio korpuso plotis yra tik viena reikalavimo dalis. Kaklo apdaila, rankena, blykstės kišenė, suspaudimo vieta ir formos sienelė tarp ertmių taip pat užima daug vietos.
Dalies svoris ir bendra masė
Gatavo butelio svoris nėra ta masė, kurią ekstruderis turi tiekti kiekvienam įvykiui. Bendras parketas apima buteliukui paimtą medžiagą, viršutinę ir apatinę blykstę bei bet kokią kitą apipjaustytą medžiagą. Vienos pozicijos bendrąją masę padauginkite iš visų aktyvių pozicijų, tada palyginkite bendrą sumą su ekstruzijos sistema pagal planuojamą įvykių dažnį.
Aušinimas ir pašalinimas
Daugiau ertmių gali sukurti daugiau šilumos, kurią reikia pašalinti kiekvieno pelėsio uždarymo metu. Dėl nevienodų vandens kelių viena ertmė gali būti lėta. Atsidarius formai, ląstelė turi atskirti, apipjaustyti, išbandyti ir perduoti kiekvieną dalį be susidūrimų ar per didelio susikaupimo. Liejimo mašina gali užbaigti judėjimą, o paskesnė įranga jau yra gamybos kliūtis.
SKU strategija
Didelės ertmės forma gali tikti stabiliai siaurai butelių šeimai. Tai gali būti mažiau patraukli, kai užsakymai trumpi, dizainas dažnai keičiamas arba didelė dalis SKU negali naudoti to paties žingsnio. Palyginkite metinę geros dalies paklausą ir pakeitimo laiką pagal SKU. Neapsaugokite kiekvienos formos vieno sezoninio piko dydžio, nebent likusi gamykla gali panaudoti tą pajėgumą.
Apskaičiuokite realią produkciją naudodami įvykius, dalis ir masės balansą
Katalogo džiovinimo ciklo ir galvijų skaičiaus nepakanka, kad būtų galima prognozuoti parduodamus butelius. Naudokite du sujungtus skaičiavimus: vieną priimtinoms dalims, o kitą - bendrai lydalo paklausai.
Geros dalys per valandą = stabilūs liejimo procesai per valandą × per įvykį susidariusios dalys × priimta dalis
Bendras lydymosi poreikis (kg/h) = stabilūs liejimo procesai per valandą × bendra bruto masė per įvykį (kg)
Priimta dalis turi būti gaunama iš pirkėjo kokybės apibrėžimo ir sutarto bandymo arba sąžiningo planavimo prielaidos. Bendroji parapijos masė yra visų viename renginyje panaudotų parisonų suma. Jei keturios išleidimo angos nesuteikia vienodos masės, prieš įtraukdami jas atskirai užrašykite keturias pozicijas.
Skaidrus hipotetinis pavyzdys
Tarkime, kad siūlomas keturių išleidimo angų išdėstymas sudaro keturis butelius vienam renginiui. Per stabilų bandymą, o ne sausą ciklą, ląstelė atlieka 300 formavimo įvykių per valandą. Jei sutarta priimta frakcija yra 0,97, apskaičiuota gera produkcija yra 300 × 4 × 0,97 = 1 164 buteliai per valandą. Jei bendra bruto gabalėlio masė vienam renginiui yra 0,44 kg, bendrasis lydalo poreikis yra 300 × 0,44 = 132 kg/val.
Šie skaičiai yra tik mokymo pavyzdys ir nėra Kinggle modelio rezultatas. Jie parodo, kodėl keturių galvučių mašina nėra automatiškai tinkama: siūlomo ekstruderio pajėgumas turėtų būti patikrintas pagal medžiagą ir sąlygas, o aušinimas ir visi tolesni veiksmai turėtų palaikyti įvykio greitį ir kokybę. Prieš priimdami sprendimą pirkti, pakeiskite išmatuotus projekto duomenis.
Kinggle'snuolatinio pūtimo liejimo mašinos vadovaspaaiškina, kaip dera stočių skaičius, galvutės ertmės ir ciklo laikas. Planuodami gamyklą, taip pat patikrinkite elektros, suslėgto oro ir aušinimo sąlygaspūtimo liejimo mašinos naudingumo vadovas.
Gamyklinis paleidimas: kiekvieną išleidimo angą ir ertmę kvalifikuokite kaip poziciją
Bendras vidurkis gali paslėpti silpną poziciją. Jei trys buteliai praeina svorio patikrinimą, o vienas yra lengvas, jų vidurkis gali atrodyti priimtinas, nors viena ertmė yra nestabili. Priimant gamyklą ir paleidžiant, pažymėkite kiekvieną štampavimo angą ir ertmės padėtį ir išsaugokite tą tapatybę apipjaustydami ir tikrindami.
Nustatykite kiekvienos pozicijos bazinę liniją
- Nurodykite mašiną, štampavimo galvutę, formą, dervos partiją, receptą ir naudojimo sąlygas.
- Surinkite dalis iš eilės iš kiekvienos išleidimo angos / ertmės padėties.
- Jei tai leidžia sutartas saugus bandymo metodas, užrašykite bendrąją skerdenos masę.
- Išmatuokite galutinį svorį ir tas pačias kritines sienos vietas kiekvienoje padėtyje.
- Patikrinkite prispaudimą, kaklo apdailą, blykstę, matmenis, išvaizdą ir sandarumą.
- Įrašykite įvykių intervalą, atmetimus, pavojaus signalus, rankinį įsikišimą ir tolesnius sustojimus.
- Pakartokite, kai po bet kokio patvirtinto reguliavimo atkurtos stabilios sąlygos.
Vienu metu keiskite vieną kontroliuojamą veiksnį
Jei vienas iš jų skiriasi, pirmiausia nuspręskite, ar modelis atitinka štampavimo angą, ertmę, aušinimo grandinę ar pasroviui. Suderintas įrašas yra naudingesnis nei kelių HMI reikšmių koregavimas vienu metu. Kinggle'sHMI nustatymai ir aliarmo vadovasrekomenduoja prieš keičiant receptą įrašyti įrodymus.
Patikrinkite sienų pasiskirstymą, ne tik bendrą svorį
Du buteliai gali sverti vienodai ir vis tiek paskirstyti medžiagą skirtingai. Palyginkite apibrėžtas pečių, kūno, rankenos, pagrindo ir suspaudimo vietas, jei tai yra svarbi detalė. Jei projekte naudojamas užprogramuotas sienos valdymas,parison programavimo vadovassuteikia struktūrizuotą programos taškų prijungimo prie išmatuotų regionų metodą.
Priimtą bandymą paverskite techninės priežiūros nuoroda
Išsaugokite patvirtintus padėties duomenis, temperatūros sąlygas, valymo būseną, vandens sąlygas ir įrankių tapatybę. Kai viena padėtis vėliau nukrypsta, techninė priežiūra gali ją palyginti su pradine bazine linija. Theprevencinės priežiūros kontrolinis sąrašastuos pastebėjimus gali atlikti atliekant įprastinius patikrinimus.
Įprasti deriniai ir tai, ką kiekvienas aprašymas vis dar palieka atvirą
| Trumpas aprašymas | Ką tai tikriausiai reiškia | Ką RFQ vis tiek turi patvirtinti |
|---|---|---|
| Dvigalvė, dviejų ertmių mašina | Du parisons maitina dvi pelėsių ertmes per liejimo procesą | Stoties skaičius, išleidimo angos žingsnis, formos dydis, dalies svoris, ekstruzijos pajėgumas ir tolesnis taikymo sritis |
| Keturių galvų butelių pūtimo mašina | Keturios išleidimo angos sudaro keturis parisonus lygiagrečiai | Ar formoje yra keturios atitinkamos ertmės, tikslus žingsnis ir ar tinka visi SKU |
| Dviejų stočių, dvigalvė mašina | Dvi liejimo stotys pakaitomis sukasi aplink dviejų išėjimo štampų sistemą | Formų rinkinių skaičius, įvykių seka, lydymosi poreikis, pašalinimo būdas ir garantuotos bandymo sąlygos |
| Keturių ertmių pūtimo formavimo mašina | Vienas formos uždarymas gali sudaryti keturias dalis | Štampo išleidimo angos išdėstymas, stočių skaičius, ertmės balansas, aušinimas ir priimta galia |
| Dvisluoksnė, dvigalvė mašina | Daugiasluoksnė sistema gali tiekti du išėjimus | Ekstruderio skaičius, medžiagos struktūra, sluoksnių santykis, laužo kelias, išėjimai, ertmės ir stotys |
„Plastikinių butelių gamybos mašina“, „HDPE butelių pūtimo mašina“, „ekstruzijos butelių mašina“, „daugiasluoksnė pūtimo mašina“ ir „daugiasluoksnė ekstruzijos pūtimo mašina“ gali būti rodoma ieškant susijusios įrangos. Techniškai išsami specifikacija turėtų išlikti suprantama net pasikeitus tiems rinkodaros pavadinimams.
RFQ kontrolinis sąrašas kelių galvų pūtimo formavimo projektui
Siųskite tą patį produktą ir gamyklinius duomenis kiekvienam tiekėjui. Paprašykite kiekvienos citatos atsakyti ta pačia tvarka, katalogo nuorodas atskirdami nuo projekto garantijų.
| RFQ grupė | Informacija, kurią reikia pateikti | Reikalingas tiekėjo atsakymas |
|---|---|---|
| Produktas | 2D / 3D brėžinys arba pavyzdžiai, talpa, didžiausi matmenys, kaklas, rankena, atskyrimo linija ir apdailos geometrija | Suderinama mašinos platforma, orientacija, ertmių išdėstymas ir bet kokie dizaino klausimai |
| Medžiaga | Tiksli dervos klasė, spalva / priedai, pakartotinio šlifavimo arba PGR planas ir tiekėjo duomenys | Siūloma varžtų / ekstruzijos apimtis, apdorojimo prielaidos ir bandomosios medžiagos reikalavimas |
| Masė ir kokybė | Pagamintas svoris, numatomas bruto skersmuo / blyksnis, kritinės sienos, matmenys ir funkciniai testai | Bandomasis metodas, atranka pagal padėtį ir priėmimo apibrėžimą |
| Išvestis | Reikalingos geros dalys per valandą, pamainos / metų kiekis, SKU mišinys ir keitimo dažnis | Įvykiai per valandą, dalys per įvykį, numanomos priimtos dalies ir bendrojo lydalo skaičiavimas |
| Įrankiai | Esamos formos arba pageidaujamos ertmės koncepcija | Išleidimo angų skaičius, atstumas tarp vidurio, kaiščių diapazonas, formos dydis, ertmės žingsnis, formų rinkiniai ir aušinimo konstrukcija |
| Mašina | Pageidaujamas automatizavimo lygis ir gamykliniai apribojimai | Stoties skaičius, spaustukas, ekstruderis, valdikliai, išėmimas ir įtrauktos parinktys |
| Gamykla | Galios standartas, oro/vandens sąlygos, aplinkos ribos, grindys, aukštis ir kėlimo maršrutas | Projekto komunalinių paslaugų žiniaraštis, bendras išdėstymas, pamatų/pakrovimo ir serviso-provizavimo reikalavimai |
| Pasroviui | Apipjaustymas, sandarumo tikrinimas, transportavimas, ženklinimas, pakavimas ir laužo tvarkymo planas | Kiekvieno įtraukto ir pirkėjo pateikto etapo talpa ir sąsajos riba |
Nepriimkite išvesties linijos be jos bandymo sąlygų
Naudingame priėmimo dokumente nurodomas butelio brėžinys, medžiagos klasė, galutinis ir bendrasis svoris, aktyvios išleidimo angos ir ertmės, formų aušinimo sąlygos, stabilus veikimo langas, kokybės tyrimai, mėginių ėmimo planas ir įtraukta paskesnė įranga. Jis įrašo priimtas dalis pagal padėtį. Be šių sąlygų „vnt./h“ gali apibūdinti mašinos judėjimą, suformuotas dalis prieš patikrinimą arba gerai supakuotus butelius – tris skirtingus rezultatus.
Prieš užšaldydami pirkimo užsakymą, paprašykite išdėstymo
Galutiniame brėžinyje turėtų būti pavaizduotos štampavimo angos vidurinės linijos prie formos ertmių, pelėsių ir plokščių ribos, pūtimo kaiščiai, apipjaustymo arba gesinimo būdas, išėmimo kelias ir aptarnavimo tarpai. Trigubo arba keturių galvų Kinggle užklausoje šiame brėžinyje patvirtinamas konkretus projekto žingsnis; to nereikėtų daryti iš paskelbtos dvigalvės lentelės.
Dažnai užduodami klausimai
Kas yra kelių galvučių pūtimo formavimo mašina?
Daugiagalvėje pūtimo formavimo mašinoje naudojamas štampavimo galvučių išdėstymas su keliomis išėjimo angomis, kad per vieną liejimo procesą būtų suformuoti keli sluoksniai. Išleidimo angos skaičius, atstumas nuo centro ir štampo dydis turi atitikti butelio ir formos ertmės išdėstymą.
Ar dvigalvė mašina yra tokia pati kaip dviejų ertmių mašina?
Nr. Dviguba galvutė apibūdina dvi štampavimo angas arba parisons; dvi ertmė apibūdina dvi formos dalis. Paprastai jie kuriami kaip suderintas dviejų dalių išdėstymas, tačiau citatoje turėtų būti nurodyta abi atskirai.
Ar keturių galvų pūtimo mašina pagamina keturis kartus daugiau butelių?
Ne automatiškai. Jis gali sudaryti daugiau dalių per liejimo įvykį, tačiau tikroji gera produkcija priklauso nuo stabilaus įvykio greičio, bendrojo lydalo poreikio, išleidimo angos ir ertmės balanso, aušinimo, apipjaustymo, bandymo ir priimtos kokybės.
Kaip parenkamas atstumas tarp galvutės centro?
Centro atstumas parenkamas iš siūlomo ertmės žingsnio ir gaminio išdėstymo. Butelio plotis, kaklo padėtis, blykstės kišenės, liejimo plienas, aušinimas, pūtimo kaiščiai, apipjaustymas ir išėmimo vieta turi įtakos galutiniam matmeniui.
Ar viena mašina gali persijungti iš vienos ir kelių galvučių gamybos?
Tinkamai sukonstruotoje platformoje gali būti galimas kitoks štampavimo galvutės arba įrankių išdėstymas, tačiau tai neturėtų būti daroma. Su tiekėju patvirtinkite mechaninį tinkamumą, ekstruzijos apimtį, valdiklius, keitimo darbus, formų suderinamumą ir paleidimo reikalavimus.
Kas riboja ertmių skaičių ekstruzinio pūtimo formavimo metu?
Ribos apima gaminio matmenis, turimą formų ir plokščių erdvę, išleidimo angos žingsnį, štampavimo ir sluoksnio geometriją, gnybtų reikalavimus, ekstruzijos pajėgumą, aušinimo balansą, dalių pašalinimą ir paskesnį pajėgumą.
Kokius duomenis turėčiau siųsti, norint pateikti kelių ertmių mašinos citatą?
Atsiųskite dalies brėžinį arba pavyzdžius, medžiagos klasę, gatavą ir bendrąjį gaminio svorį, kritines sienas ir bandymus, reikiamą gerą produkciją, SKU planą, gamyklos komunalines paslaugas, išdėstymo ribas ir tolesnius reikalavimus.