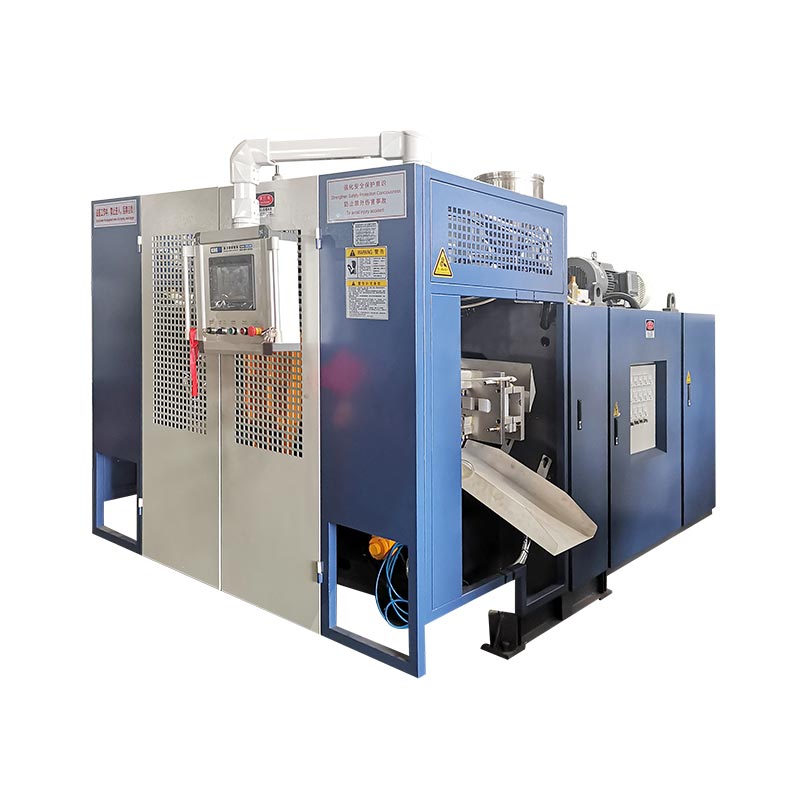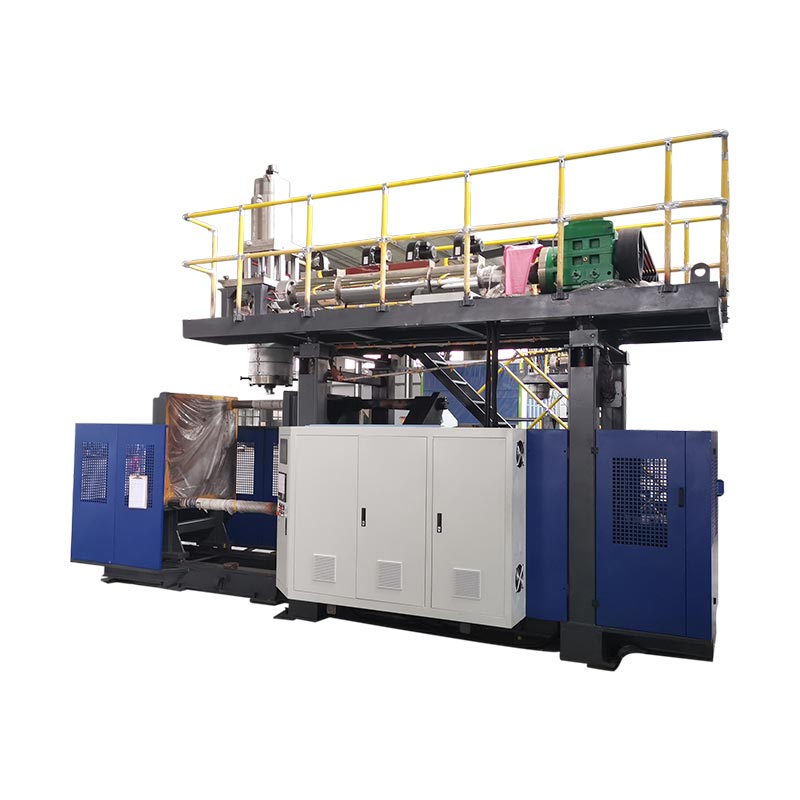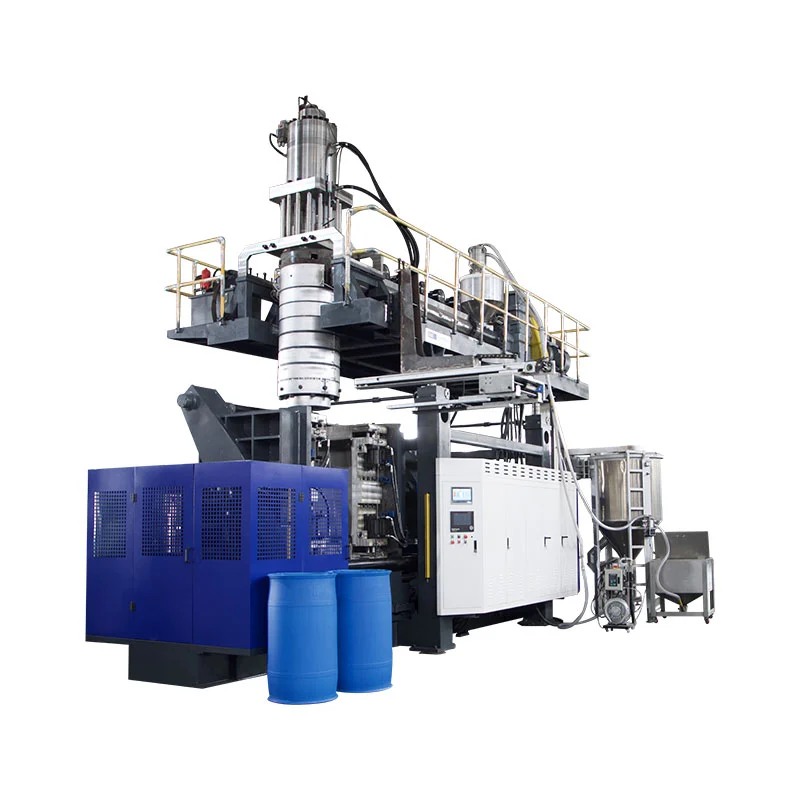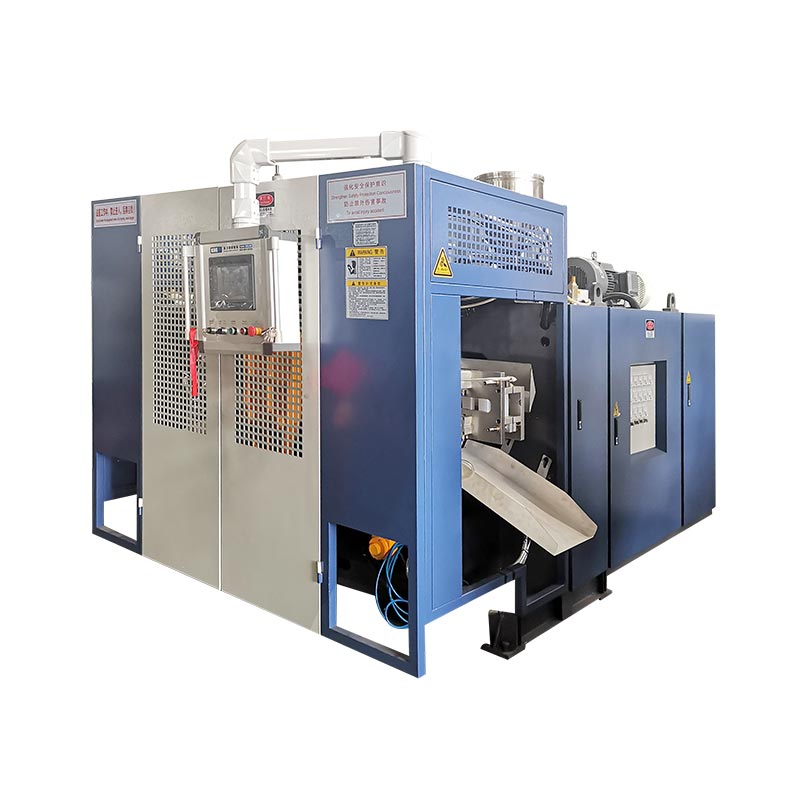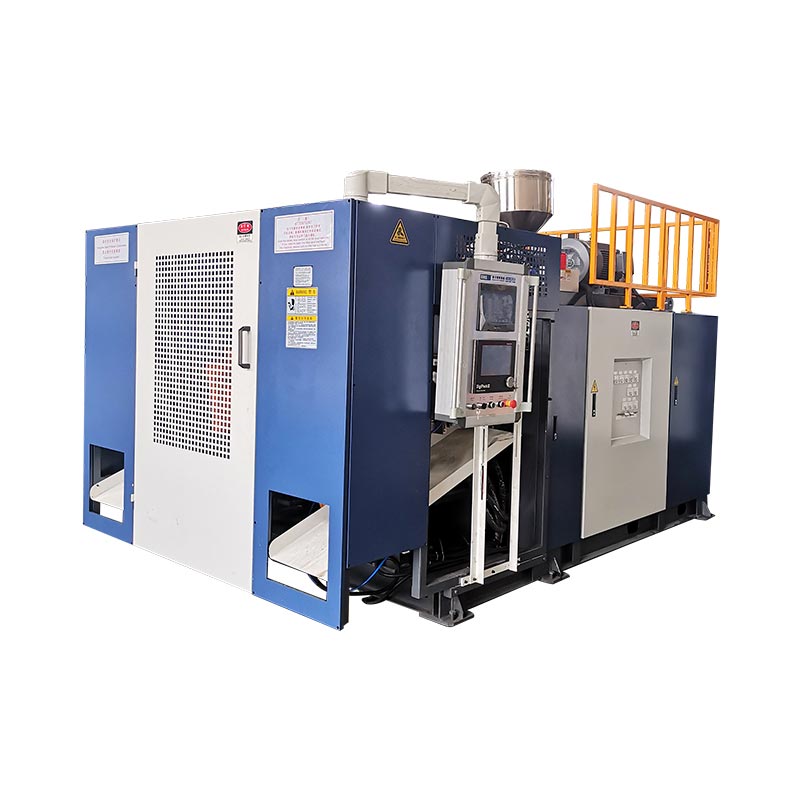
Antroji stotis pakeičia, kaip mašina naudoja ekstruziją, aušinimą ir pelėsių apdorojimo laiką. Tai automatiškai nepadvigubina parduodamos produkcijos, nesumažina energijos vienam buteliui arba nepadaro didesnio produkto. Trys suporuoti Kinggle mašinų dydžiai rodo, kur išryškėja tikrieji skirtumai.
Tikrasisviengubos ir dvigubos stoties pūtimo liejimo mašinostodėl palyginimas yra išsamus ląstelių tyrimas, o ne vežimų skaičius. Sprendimas turi susieti butelį, gamybos grafiką, bendrą lydymosi poreikį, dviejų stočių seką ir priimtos dalies reikalavimą.
Kas keičiasi tarp vienos stoties ir dviejų?
Vienos stoties nepertraukiamo ekstruzinio pūtimo formavimo mašinoje viena formavimo ir spaustuko padėtis užfiksuoja skiauterį, suformuoja dalį, ją atvėsina ir išleidžia. Kitas formavimo įvykis turi atitikti tos vienos stoties seką.
Dviejų stočių arba dviejų stočių ekstruzijos pūtimo formavimo mašina keičia dvi liejimo vietas aplink bendrą ekstruzijos sistemą. Viena stotis gali būti pūtimo, aušinimo arba dalies pašalinimo stadijoje, o kita ruošiasi užfiksuoti kitą sodą. Štai kodėl kai kuriose rinkose dviejų stočių įranga taip pat apibūdinama kaip dvipusė arba šaudyklinė pūtimo mašina.
Ši supaprastinta seka paaiškina galimybę, o ne galutinį gamybos tempą. Stoties važiavimas, pariso formavimas, pelėsių uždarymas, pūtimas, išmetimas, aušinimas, išmetimas, apipjaustymas ir perkėlimas pasroviui vis tiek turi derėti. Nepriklausomoje šaudyklų mašinų literatūroje taip pat išvardijamos vienpusės ir dvipusės konfigūracijos atskirai nuo vieno ir daugiasluoksnių štampų galvučių, patvirtinant, kad tai yra skirtingi įrangos pasirinkimai.
Nepainiokite stoties skaičiaus, galvų skaičiaus, ertmių skaičiaus ir sluoksnių skaičiaus
Daugelis citatų klaidų prasideda dėl to, kad „dvigubai“ vartojama nepasakant, kas padvigubinta. Dviejų stočių mašina nebūtinai yra dvigalvė mašina, dviejų ertmių forma ar dviejų sluoksnių linija.
| Terminas | Ką tai skaičiuoja | Ką tai keičia | Klausimas tiekėjui |
|---|---|---|---|
| Vienvietė arba dvivietė stotis | Formavimo ir prispaudimo pozicijos, kurios veikia nuosekliai | Mašinos seka, formų rinkinio reikalavimas, išėjimo potencialas, pėdsakas ir valdymas | Kiek pilnų formavimo stočių pakaitomis veikia šioje mašinoje? |
| Vieno ar kelių galvų štampai | Parisonai išspausti viename lipdymo renginyje | Kiek pelėsių ertmių galima paduoti vienu metu ir reikalingas išėjimo žingsnis | Kiek lizdų yra įtraukta ir koks yra jų atstumas nuo centro? |
| Vienos arba kelių ertmių formos | Vienoje formoje suformuotos dalys užsidaro | Dalys formavimo atveju, formos dydis, aušinimo balansas ir apipjaustymas | Kiek parduodamų dalių turėtų pagaminti vienas pelėsių renginys? |
| Vieno arba daugiasluoksnio | Medžiagos sluoksniai dalies sienoje | Ekstruderiai, štampavimo galvučių architektūra, medžiagų tvarkymas ir proceso valdymas | Kokios medžiagos ir sluoksnių struktūra įtraukta į citatą? |
TheR&B nepertraukiamo ekstruzinio šautuvo duomenų lapasPvz., atskirai išvardijamos vieno ir kelių dalių štampų galvutės nuo vienos arba dviejų stočių spaustukų konfigūracijų. Daugiasluoksniai įrankiai yra viena išvesties svirtis; antroji liejimo stotis yra kita. Pasiūlyme gali būti naudojamas svirtis arba derinamas abu, todėl citatoje turi būti nurodyta kiekviena atskirai.
Terminija taip pat keičiasi pagal regioną. Pirkėjai gali ieškoti advigubos stoties pūtimo formavimo mašina, dviejų stočių pūtimo formavimo mašina, dviejų stočių butelių pūtimo mašinaarbadvipusis šaudyklinis pūstuvas. Patvirtinkite fizinę seką, o ne pasirinkite tik pagal pavadinimą.
Originalus palyginimas: trys suporuoti „Kingle“ mašinų dydžiai
Šioje analizėje naudojamos šešiuose dabartiniuose „Kingle“ produktų puslapiuose paskelbtos specifikacijos. Kiekviena pora turi tą pačią nominalią didžiausią konteinerio talpą, todėl stoties skirtumą lengviau pamatyti. Skaičiai yra katalogo nuorodos, o ne kiekvieno buteliuko, dervos, štampavimo galvutės ar pasirinktinės pakuotės gamybos garantija.
| Talpa ir modelis | Stotys | Paskelbta išvesties etiketė | HDPE lydymosi pajėgumas | Mašinos matmenys (L × P × A) | Paprastas L×W vokas* | Svoris | Suspaudimo jėga |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Vienišas | 600 vnt/h džiovinimo ciklas | 30 kg/val | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 t | 40 kN |
| 2LKGB2D | Dvigubas | 600 × 2 vnt/h džiovinimo ciklas | 55 kg/val | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 t | 40 kN |
| 5LKGB5L | Vienišas | 500 vnt/h džiovinimo ciklas | 55 kg/val | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | Dvigubas | 500 × 2 vnt/h džiovinimo ciklas | 80 kg/val | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 t | 65 kN |
| 15LKGB15L | Vienišas | 450 vnt/h džiovinimo ciklas | 100 kg/val | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15LKGB15D | Dvigubas | 450 × 2 vnt/h džiovinimo ciklas | 120 kg/val | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

Ką atskleidžia suporuoti duomenys
1. Stočių skaičius neapibrėžia maksimalaus dalies dydžio
Kiekvienoje Kinggle poroje vardinė talpos talpa ir paskelbta suspaudimo jėga išlieka ta pati: 2L ir 40 kN, 5L ir 65 kN arba 15L ir 165 kN. Antroji stotis pakeičia gamybos seką; tai nepaverčia 5L platformos 15L platforma.
Šis skirtumas yra svarbus renkantis mašiną. Dalies tūris, numatomas plotas, formos matmenys ir reikalingas spaustukas vis tiek turi atitikti platformą. Kinggle'spūtimo liejimo mašinos pasirinkimo vadovasprasideda nuo konteinerio prieš pasirenkant stočių skaičių.
2. Dviejų stočių poros padidina lydymosi pajėgumą, bet ne vienu fiksuotu santykiu
Paskelbtas HDPE lydymosi pajėgumas pakyla nuo 30 iki 55 kg/h 2 l poroje, nuo 55 iki 80 kg/h 5 l poroje ir nuo 100 iki 120 kg/h 15 l poroje. Šie padidinimai nėra identiški ir neturėtų būti konvertuojami į universalų „dvigubos stoties daugiklį“.
Tai yra svarbiausia duomenų pajėgumų pamoka. Dvi stotys gali sukurti daugiau formavimo galimybių, tačiau ekstruderis vis tiek turi tiekti bendrą masę. Sunkesnis butelis, daugiau blykstės, daugiau štampavimo angų arba trumpesnis įvykių intervalas padidina lydymosi poreikį. Kai ekstruzija tampa kliūtimi, stoties prieinamumo pridėjimas negali to išspręsti.
3. Svoris ir montavimo vokas didėja skirtingai pagal dydį
Perėjus nuo viengubo modelio prie dvigubo modelio, paskelbtos mašinos svoris padidėja nuo 2,5 iki 4,5 tonos, kai 2 l, nuo 3,0 iki 5,2 tonos 5 l ir nuo 7,5 iki 12,5 tonos 15 l. Apskaičiuotas L×W mašinos apvalkalas atitinkamai keičiasi nuo maždaug 5,3 iki 6,8 m², nuo 6,8 iki 7,0 m² ir nuo 9,9 iki 13,9 m².
Todėl grindų plotas nėra saugiai apibūdinamas kaip „beveik toks pat“ arba „du kartus didesnis“. Rezultatas priklauso nuo platformos. Nė vienas mašinos voko skaičiavimas nėra gamyklinis: prieigai prie paslaugų, medžiagų tiekimui, aušinimo kolektoriams, valdymo spintoms, dalių iškrovimui ir formų tvarkymui dar reikia vietos. Naudokite Kinggle'sgalios, oro, vandens ir išdėstymo vadovasprieš įšaldant svetainės planą.
4. Sauso ciklo etiketė yra palyginimo signalas, o ne pristatymo pažadas
Sausas ciklas registruoja mašinos judėjimą neįrodydamas gatavos detalės gamybos sąlygų. Į faktinę produkciją turi būti įtrauktas stulpelio formavimas, pūtimo ir išmetimo laikas, aušinimas, išmetimas, apipjaustymas, kokybės praradimas ir planuojami sustabdymai. Storam 15 l džemperiui ir lengvam 500 ml buteliukui negalima priskirti tos pačios galios vien todėl, kad jie veikia aparate su tuo pačiu stočių skaičiumi.
Apskaičiuokite formavimo įvykių išvestį ir masės balansą
Pradėkite nuo gaminio ir eikite atgal. Nepradėkite daugindami katalogo numerio iš pamainos valandų.
1 veiksmas: nustatykite reikiamą gerą produkciją
Paverskite patvirtintą paklausą į geras dalis per valandą, naudodami suplanuotas gamybos valandas, planuojamus keitimus ir pačios gamyklos prieinamumo prielaidas. Paklausos scenarijus laikykite atskirai – bazinis, sezoninis piko ir būsimo augimas, kad pertekliniai pajėgumai būtų matomi, o ne paslėpti viename optimistiniame taikinyje.
2 veiksmas: išmatuokite vieną pilną liejimo įvykį
Siūlomai formai užrašykite sklypų skaičių, suformuotas dalis, bendrąją gabalo masę, gatavų dalių masę, blyksnio/perdirbimo maršrutą, stabilų įvykių intervalą ir priimtą kokybės rezultatą. Liejimo įvykis reiškia, kad viena forma fiksuoja glaistymo medžiagą ir pagamina jos dalių rinkinį.
Geros dalys/h = liejimo įvykiai/h × dalys per įvykį × priimta dalis
Bendras lydymosi poreikis (kg/h) = liejimo procesai/h × bendroji lydymosi masė vienam įvykiui (kg)
Priimta dalis turi būti gauta iš sutarto bandymo arba sąžiningos gamyklos prielaidos. Bendra gaminių masė apima medžiagą, kuri patenka į liejimo procesą, o ne tik gatavą butelį. Jei blykstė iš naujo šlifuojama, jos valdymas ir pakartotinis įvedimas vis tiek turi įtakos linijai.
3 veiksmas: išbandykite kliūtis kaip vieną eilutę
Palyginkite bendrą lydalo poreikį su siūlomu ekstruderiu pagal faktinę medžiagą. Tada patvirtinkite pelėsių aušinimą, pūtimo orą, dalių pašalinimą, apipjaustymą, sandarumo patikrinimą, transportavimą, pakavimą ir malūnėlio talpą. Žemiausias tvarus etapas nustato linijos išvestį.
Norėdami sužinoti platesnę nuolatinės mašinos išvesties logiką, žr. Kinggle'snuolatinio pūtimo liejimo mašinos vadovas. Jei greičio bandymų metu pasikeičia dalies svoris arba sienos pasiskirstymas, naudokiteparison programavimo vadovasir kiekvienomis sąlygomis patikrinkite tas pačias sienų vietas.
Kuri konfigūracija atitinka gamybos planą?
Viena stotis paprastai yra švaresnis sąrašas, kai…
- patikrinta paklausa atitinka vieną liejimo stotį su priimtina veiklos marža;
- produktai keičiami dažnai arba gamybos ciklai trumpi;
- dėl biudžeto, priežiūros ar patvirtinimo pageidautina vienas formų rinkinys;
- dėl dalies, formos ar pašalinimo metodo kintamasis išdėstymas tampa mažiau praktiškas;
- gamyklos plotas, kėlimo prieiga arba pasroviui skirta automatika yra ribota;
- projektas žengia į rinką, kurioje paklausa dar neįrodyta.
Dviguba stotis nusipelno visos linijos tyrimo, kai…
- stabilus kartotinis poreikis viršija realią vienos stoties galią;
- dvi suderintos liejimo stotys gali vykdyti pakartojamą procesą;
- ekstruderis ir štampo galvutė gali tiekti reikiamą bendrą lydymosi greitį;
- vėsinimas palieka naudingo laiko kintamiems pelėsių darbams;
- apipjaustymas, bandymai ir medžiagų tvarkymas gali priimti padidėjusį srautą;
- papildomos formos, mašinos ir komunalinių paslaugų apimtis turi pagrįstą verslo pagrindą.
Nė vienas sąrašas nepakeičia produkto bandymo. Tai apsaugo nuo įprastos pirkimo klaidos: antrąją stotį traktuoja kaip atskirą išvesties priedą. Tai sistemos sprendimas, pakeičiantis įrankius, valdiklius, paleidimą ir dalių srautą gamykloje.
Komunalinės paslaugos ir pasroviui skirta įranga gali panaikinti stoties pranašumą
Dviejų stočių linija gali perduoti daugiau šilumos į pelėsių aušinimo sistemą ir sukurti formavimo įvykius arčiau vienas kito. Suslėgtas oras turi išlaikyti slėgį ir tiekti srautą, kai to reikalauja linija, o ne tik tuščiąja eiga. Aušinamasis vanduo turi pasiekti abi formos grandines esant stabilioms sąlygoms. Elektros paskirstymas, hidraulinis aušinimas ir spintos aplinka turi atitikti galutinę konstrukciją.
Neskaičiuokite gamyklos paslaugų pagal palyginimo lentelę. Kai kuriose dabartinėse „Kingle“ žiniatinklio specifikacijose naudojama nenuosekli vienetų tipografija, o vidutiniai energijos rodikliai neapibrėžia identiško gaminio bandymo. Užsakytai konfigūracijai paprašykite konkretaus projekto komunalinių paslaugų lapo, elektros brėžinio ir bendrojo išdėstymo brėžinio.
Atidarę formą, patikrinkite kiekvieną procesą
- Ar išėmimo įranga gali priimti dalis iš kintamų stočių?
- Ar apkarpymas gali atlaikyti tikrąją blykstę ir kaklo / dugno geometriją?
- Ar gali sandarumo tikrintuvas apžiūrėti kiekvieną ertmę reikiamu linijos greičiu?
- Ar konvejeriai gali užkirsti kelią susidūrimui, susikaupimui ir dalių deformacijai?
- Ar malūnėlis ir maišytuvo rankena gali mirksėti, nedestabilizuodami šlifavimo proporcijos?
- Ar operatoriai gali saugiai pasiekti abi stotis, kad galėtų atlikti patvirtintus patikrinimo ir keitimo darbus?
Jei greitesnis veikimas sukuria nestabilų sienelės storį, blyksnį, aušinimo iškraipymus arba kartojasi aliarmai, prijunkiteprevencinės priežiūros įrašassu Kinggle'sHMI trikčių šalinimo metodasprieš slepiant fizinę kliūtį recepto pakeitimais.

Palyginkite bendrą įdiegimo kainą, o ne vien mašinos kainą
Pirkėjas, ieškantis plastikinių butelių gamybos mašinos kainos, gali gauti dvi kainas, kurios nėra lygiavertės. Galima įtraukti antrąjį formų rinkinį, išėmimo ir sandarumo patikrinimą; kitas gali parodyti tik pagrindinę liejimo mašiną. Todėl mažesnė pagrindinė kaina gali apibūdinti ne tokią pilną gamybos ląstelę.
| Išlaidų sluoksnis | Vienos stoties klausimas | Dviejų stočių klausimas |
|---|---|---|
| Mašinos platforma | Kuris ekstruderis, spaustukas, valdikliai ir standartiniai pagalbiniai įtaisai yra įtraukti? | Kokia papildoma vežimo, spaustuko, pūtimo ir valdymo įranga yra įtraukta? |
| Formos ir štampavimo galvutė | Ar įtraukta viena pilna forma ir tinkama štampavimo angos pakuotė? | Ar įtrauktos dvi suderintos liejimo stotys ir ar galvučių skaičius bei išleidimo angos žingsnis yra identiški įrankio planui? |
| Gamyklos paslaugos | Kokie galios, oro, vandens ir grindų/pakrovimo darbai reikalingi? | Ar esamos paslaugos gali palaikyti greitesnę įvykių seką tuo pačiu metu gamykloje? |
| Pasroviui skirta ląstelė | Kurie išėmimo, apipjaustymo, bandymo, transportavimo ir šlifavimo etapai yra rankiniai ar automatiniai? | Ar kiekvienas pasroviui skirtas etapas gali priimti dalis iš kintamų stočių be kaupimo? |
| Keitimas ir patvirtinimas | Kiek laiko užtrunka vienas formos ir recepto keitimas pagal pirkėjo procedūrą? | Kaip dvi stotys suderinamos, kvalifikuojamos ir atkuriamos pakeitus gaminį? |
| Veiklos rizika | Kokia produkcija prarandama, jei sustoja vienos formos stotis? | Ar bet kurią stotį galima saugiai izoliuoti ir kas atsitiks su bendra ekstruzijos seka? |
Naudingame ekonominiame palyginime abiejose pusėse naudojama ta pati projekto riba. Įtraukite liejimo mašiną, formas, štampavimo galvutę, pagalbinius įrenginius, montavimą, paleidimą, mokymą ir gamyklos modifikacijas. Tada įvertinkite darbo sąnaudas, komunalines paslaugas, planuojamą priežiūrą, pakeitimo praradimą, kokybės praradimą ir prastovą, remdamiesi paties pirkėjo veiklos prielaidomis.
Prekės dalies kaina = bendra kaina per palyginamąjį laikotarpį ÷ priimtos dalys, pagamintos per tą patį laikotarpį
Skaitiklis ir vardiklis turi naudoti tą patį laiko langą ir apimtį. Nedėkite dviejų stočių didžiosios raidės virš vienos stoties sausojo ciklo išvesties arba nelyginkite automatizuotos dvigubos linijos su pagrindine viena mašina, kuri neapima apipjaustymo ir testavimo. Jei paklausa negali panaudoti papildomos produkcijos, tuščiosios eigos pajėgumai lieka sąnaudomis. Jei paklausa viršija vienos stoties pajėgumą, praleista gamyba ir viršvalandžiai taip pat yra išlaidos.
Kaina vis dar yra galiojantis pirkimo apribojimas, tačiau jis priklauso po techninio tinkamumo. Paprašykite Kinggle identifikuoti kiekvieną įtrauktą komponentą ir kiekvieną pirkėjo tiekiamą prekę, kad citatą būtų galima palyginti eilutė po eilutės.
Geresnis pasiūlymas atskiria garantuotas sąlygas nuo katalogo nuorodų
Siųskite tą patį įvesties lapą kiekvienam tiekėjui. Priešingu atveju dvi citatos gali turėti skirtingas prielaidas ir vis tiek atrodo palyginamos.
| RFQ laukas | Būtina įvestis | Kodėl keičiasi stoties sprendimas |
|---|---|---|
| dalis | Brėžinys arba pavyzdys, didžiausi matmenys, kaklas/apdaila, rankena, atskyrimo linija ir apipjaustymo reikalavimas | Apibrėžia pelėsių tinkamumą, judėjimą ir darbą pasroviui |
| Medžiaga | Tiksli dervos klasė, spalva, priedai, pakartotinio šlifavimo / PGR planas ir tiekėjo duomenys | Keičia lydymosi elgesį, bendrą pralaidumą ir aušinimą |
| Mišios ir siena | Pagamintas svoris, bendras ploto / blykstės įvertinimas, kritinės sienų vietos ir tolerancija | Ciklo tikslus paverčia mažėjančia paklausa ir kokybės įrodymais |
| Paklausa | Geros dalys per valandą, pamainą, metus ir piko sezoną; SKU / keitimo planas | Rodo, ar antroji stotis gali būti produktyviai apkrauta |
| Įrankiai | Stoties skaičius, štampavimo angos, ertmės, atstumas nuo centro, formų rinkiniai ir aušinimo išdėstymas | Neleidžia „dvigubai stočiai“ slėpti kitokios galvos ar ertmės prielaidos |
| Kokybė | Svoris, matmenys, sienos, nuotėkio, kritimo, viršutinės apkrovos ar kiti sutarti bandymai | Apibrėžia gerą našumą, o ne judėjimo greitį |
| Gamykla | Galios standartas, oro/vandens sąlygos, grindų ir lubų ribos, kėlimo kelias ir pasroviui skirta įranga | Tikrina, ar galima įdiegti ir palaikyti visą dviejų stočių langelį |
Įrašykite šiuos elementus priėmimo bandymo metu
- Mašina, forma, štampavimo galvutė, derva ir recepto tapatybė.
- Stabilus formavimo įvykių intervalas kiekvienai stočiai – ne vienas greičiausias įvykis.
- Bendra gaminių masė, gatavos dalies svoris ir blykstės maršrutas.
- Priimtos dalys pagal ertmę ir stotį virš sutarto bandymo lango.
- Kritinės sienos, matmenų ir funkciniai rezultatai.
- Faktinės oro, vandens ir elektros sąlygos esant demonstruojamai apkrovai.
- Signalizacijos, sustabdymo ir rankinio įsikišimo įrašas bandymo metu.
Šis įrašas paverčia „viena prieš dvigubą stotį“ sprendimu, pagrįstu pirkėjo produktu. Tai taip pat suteikia pagrindą būsimam trikčių šalinimui ir prevencinei priežiūrai.
Dažnai užduodami klausimai
Kas greičiau: vienos stotelės ar dviejų stočių pūtimo formavimo mašina?
Dviejų stočių mašina turi didesnį išėjimo potencialą, nes aplink bendrą ekstruzijos sistemą pakaitomis veikia dvi liejimo stotys. Tikrasis geras našumas vis dar priklauso nuo lydymosi talpos, gabalėlių skaičiaus, aušinimo, dalių pašalinimo, paskesnės įrangos ir priimtos kokybės.
Ar dviejų stočių pūtimo liejimo mašina gamina dvigubai?
Ne automatiškai. Paskelbtuose sausojo ciklo skaičiais gali būti rodomos dvi kintamos stotys, tačiau parduodamą produkciją gali apriboti bendras lydymosi poreikis, aušinimas, apipjaustymas, bandymai, sustabdymai arba atmetimai. Patikrinkite mašiną naudodami tikrąjį gaminį ir medžiagą.
Ar dviejų stočių mašina yra tokia pati kaip dvigalvė mašina?
Ne. Stoties skaičius apibūdina formavimo ir spaustuko padėtis. Galvų skaičius apibūdina, kiek parisonų išspaudžiama liejimo metu. Mašina gali sujungti dvi stotis su viena ar keliomis štampavimo angomis.
Ar dvi stotys gali veikti skirtingai?
Nemanykite, kad jie gali efektyviai valdyti nesusijusius produktus. Stotys dalijasi ekstruzijos ir apdorojimo sąlygomis, todėl gaminio masė, pjaustymo laikas, aušinimas ir tolesnis darbas turi būti suderinami. Tikslų išdėstymą patvirtinkite projektuodami.
Ar turėčiau rinktis viengubą ar dvivietę stotelę 5L konteineriams?
Konteinerio tūris tik identifikuoja platformą. Pasirinkite stočių skaičių iš patikrintų gerų dalių poreikio, gaminio svorio, veikimo ilgio, formos ir štampavimo galvutės plano, galimų komunalinių paslaugų, gamyklos išdėstymo ir tolesnio pajėgumo.
Kaip reikia apskaičiuoti pūtimo mašinos našumą?
Naudokite liejimo įvykius per valandą, padaugintus iš įvykio dalių ir priimtos trupmenos. Patikrinkite rezultatą pagal bendrą lydymosi poreikį, aušinimą ir kiekvieną žingsnį pasroviui. Nenaudokite vien sauso ciklo kaip gamybos produkcijos.
Kokios informacijos reikia vienos ir dviejų stočių citatai?
Pateikite dalies brėžinį, medžiagos klasę, gatavą ir bendrąją masę, sieną ir kokybės reikalavimus, gerų dalių tikslą, SKU planą, formos ir ertmės koncepciją, komunalines paslaugas, išdėstymą ir paskesnę įrangą.