Šiame puslapyje
- Kas yra plastiko pūtimo formavimo mašina?
- Plastikinių pūtimo formavimo mašinų tipai
- Pagrindiniai komponentai ir kaip jie veikia produkciją
- 2026 m. pūtimo liejimo tendencijos
- Kaip išsirinkti tinkamą mašiną
- Montavimas, instaliacija ir paleidimas
- Dažnos problemos ir trikčių šalinimas
- Rinkos perspektyvos 2026–2030 m
- DUK
- Išvada
Kas yra plastiko pūtimo formavimo mašina?
Pūtimo formavimas yra tuščiavidurių plastikinių dalių gamybos procesas. Mašina išlydo plastiko dervą, suformuoja ją į minkštą formą ir naudoja suslėgtą orą, kad išpūstų tą formą prie formos sienelių; kai ji atvėsta, dalis išlaiko formos formą. Keturi etapai apibrėžia kiekvieną mašiną -kaitinimas (plastifikavimas), formavimas (parison arba ruošinys), pūtimas ir aušinimas– ir mašinų tipų skirtumai priklauso nuo to, kaip prieš įleidžiant orą sukuriama minkšta forma.
Plastikinės pūtimo mašinos gamina daugybę kasdienių ir pramoninių prekių: gėrimų ir farmacijosbuteliai, tepalai ir chemikalaidžerio skardinės, pramoninisbūgnai ir IBC cisternos, automobilių degalų bakai ir ortakiai, kelių užtvarai ir daugybė konteinerių. Medžiaga priklauso nuo dalies:PETskaidriems gėrimų buteliams,HDPEir HMW-HDPE skardinėms, statinėms ir bakams,PPkarščiui atsparioms ir plonasienėms pakuotėms ir PVC arba inžinerinėms dervoms, tokioms kaip PA, skirtoms specialioms ir barjerinėms reikmėms.
Plastikinių pūtimo formavimo mašinų tipai
Yra trys pagrindiniai procesų tipai, taip pat sparčiai auganti pavarų kategorija, kurią pirkėjai dabar sveria atskirai 2026 m.
Ekstruzijos pūtimo formavimo mašina (EBM)
Kaip tai veikia:ekstruderis ištirpdo dervą ir stumia ją per štampavimo galvutę, kad susidarytų kabantis vamzdis, parison; pelėsis aplink jį užsidaro ir oras pripučia jį prie ertmės. Kadangi korpusas, rankena ir kaklas susiformuoja vienu šūviu, ekstruzinis formavimas pūtimu yra apdorotų ir didelių dalių procesas.Privalumai:maža įrankių kaina, greitas pakeitimas ir plačiausias dalinių dydžių asortimentas – nuo 100 ml butelių iki 220 l statinių ir daugiau.Programos:džerių skardinės, chemijos būgnai, vandens ir degalų bakai, įrankių dėžės, kelio atitvarai, žaislai. Tai natūraliai tinka didelės apimties pramoninėms talpykloms ir procesui, kuriame mes specializuojamės; pamatyti mūsųtęstinisirakumuliatoriusekstruzijos mašinos.
Įpurškimo pūtimo formavimo mašina (IBM)
Kaip tai veikia:Tikslus ruošinys įpurškiamas ant šerdies strypo, tada perkeliamas į pūtimo stotį, kur jį pripučia oras. Kadangi kaklas yra įpurškiamas, IBM užtikrina puikų kaklo tikslumą ir lygią apdailą. Tai tinkamaži, didelio tikslumo buteliai ir stiklainiai— farmaciniai buteliukai, kosmetikos talpyklos — nedideliais kiekiais su labai mažu laužu. Jis negamina tvarkomų konteinerių ir nėra pritaikytas didelėms dalims.
Įpurškimo tempimo pūtimo mašina (ISBM)
Kaip tai veikia:PET ruošinys įpurškiamas, tada ištempiamas ašies kryptimi, kol jis pučiamas. Ši dviašė orientacija sulygiuoja polimerą, todėl siena yra aiškesnė, tvirtesnė ir lengvesnė tam tikram svoriui. ISBM yra standartasPET vandens ir gaiviųjų gėrimų buteliai, kur lemiamą reikšmę turi lengvumas ir skaidrumas. Tai kitokia gaminių šeima nei HDPE pramoninės dalys.
2026 m.: visiškai elektrinės ir servovaromos pūtimo mašinos
Be proceso tipo, pirkėjai 2026 m. vis dažniau lyginapavaros technologija. Tradicinėse mašinose naudojama fiksuoto darbinio tūrio hidraulika, kuri veikia visa galia, nepaisant apkrovos.Visiškai elektrinismašinos pakeičia hidrauliką servo varikliais, irservovaroma hidraulikamašinos varo pagrindinį siurblį pagal poreikį – smarkiai sumažina energijos suvartojimą ir pagerina pakartojamumą. Visiškai elektrinis dizainas yra įprastas mažose, didelio tikslumo mašinose; didelėms pramoninėms dalims, kurioms reikia labai didelės suspaudimo jėgos, aservovaroma hidraulikamašina paprastai užtikrina geriausią energijos taupymo ir tonažo pusiausvyrą. Mūsų mašinose naudojamas pagrindinis servo siurblys su dažnio keitimo valdymu būtent dėl šios priežasties.
1 lentelė · Mašinos tipas ir medžiaga, talpa, pritaikymas ir 2026 m. pranašumas
| Tipas | Medžiagos | Tipiškas pajėgumas | Geriausios programos | 2026 privalumas |
|---|---|---|---|---|
| Išspaudimas (EBM) | HDPE, HMW-HDPE, PP, PVC, PA | 100 ml – 2000 L | Džerio skardinės, būgnai, cisternos, automobilių dalys | Daugiasluoksnės galvutės paleidžia PGR / peršlifavimo sluoksnius |
| Įpurškimas (IBM) | PE, PP, PS | ≤ ~0,5 l | Farmacijos ir kosmetikos maži buteliukai | Labai mažas laužas, tikslūs kakliukai |
| Įpurškimo tempimas (ISBM) | PET | 0,2–10 l | Vandens ir gaiviųjų gėrimų buteliai | Lengvumas, aiškumas |
| Servo/visiškai elektrinis | Bet koks (pavaros technologija) | Varijuoja | Energijai svarbios, didelės apimties linijos | Didžiausia energijos vartojimo efektyvumo svirtis |
Pagrindiniai komponentai ir kaip jie veikia produkciją
Dvi mašinos gali dalytis pagrindiniu pajėgumu, tačiau veikia labai skirtingai, nes komponentuose yra kokybė ir išvestis. Pigesnė mašina su silpnu sienų valdymu paprastai būna brangiausia – derva, kurią ji švaisto kiekvienai daliai, per kelis mėnesius nusveria kainų skirtumą.
- Varžtas / plastifikavimo blokas.Ištirpdo ir išmatuoja dervą. Sraigto skersmuo (paprastai 50–100 mm) ir L/D santykis (24–25) lemia lydalo homogeniškumą ir pralaidumą; nestabilus lydalas pasirodo kaip nenuoseklios dalys pasroviui.
- Mirties galva ir pariso kontrolė.Suformuoja parisoną ir profiliuoja jos sieną išilgai. Didelės skiriamosios gebos sienelės storio valdiklis (pavyzdžiui, 100 taškų MOOG sistema) yra vienintelis didžiausias dervos kainos ir dalies stiprumo svirtis.
- Tvirtinimo mazgas.Uždaro ir išlaiko formą nuo vidinio smūgio slėgio. Sinchroninis suspaudimas su tiesioginio slėgio fiksavimu išlaiko plokštes lygiagrečiai; dėl per mažo tonažo atsiranda blykstės ir silpnos dalys.
- Aušinimo sistema.Prideda dalį prie pelėsio. Aušinimas paprastai yra ilgiausias ciklo etapas, todėl aušinimo konstrukcija, o ne ekstruderis, nustato tikrą našumą ir kontroliuoja deformaciją.
- Valdymo sistema ir automatika.Paleidžia ir automatizuoja liniją. Patikimas PLC/HMI („Mitsubishi“, „Weinview“) ir roboto išėmimas bei mirksėjimas apsaugo konsistenciją ir OEE nepilotuojamų važiavimų metu.
2 lentelė · Komponentas ir funkcija, kokybės metrika ir ko paklausti perkant
| Komponentas | Funkcija | Paveikta kokybės metrika | Paklauskite tiekėjo |
|---|---|---|---|
| Sraigtas / plastifikavimas | Išlydyti ir išmatuoti dervą | Lydymosi homogeniškumas, išeiga | Varžto skersmuo, L/D, HDPE kg/h? |
| Mirties galva / parison kontrolė | Forma ir profilis parisonas | Sienelės storio vienodumas, dervos naudojimas | Kiek sienos storio taškų? |
| Tvirtinimo mazgas | Uždarykite ir palaikykite formą | Blykstė, dalių vientisumas | Suspaudimo jėga ir fiksavimo tipas? |
| Aušinimo sistema | Nustatykite dalį | Ciklo laikas, deformacija | Aušinimo dizainas ir vandens specifikacijos? |
| Valdymas / automatika | Paleiskite ir automatizuokite | Nuoseklumas, OEE | PLC/HMI prekės ženklas, roboto išėmimas? |
2026 m. pūtimo liejimo tendencijos
PGR ir perdirbtos dervos suderinamumas
Prekės ženklas ir reguliavimo tikslai stumia perdirbtą turinį (PGR) į pakuotes. Norint naudoti kintamą, kartais užterštą perdirbtą lydalą, reikia griežtesnės temperatūros ir temperatūros kontrolės, o dažnaidaugiasluoksnė štampavimo galvutėtodėl tarp pirminių odų galima įterpti pakartotinį šlifavimą arba PGR šerdį. Mašinos su tiksliu sienelės storio valdymu ir stabiliomis temperatūros zonomis su perdirbta derva elgiasi daug atlaidžiau.
AI ir išmanusis stebėjimas
Linija tampa vis labiau instrumentuota.OEE prietaisų skydeliai, nuspėjamoji priežiūra, nuotolinė diagnostika ir automatinis parametrų reguliavimas pereina nuo aukščiausios kokybės galimybių prie lūkesčių. Netgi pagrindinė įmontuota signalizacijos sistema, leidžianti tiekėjui nuotoliniu būdu diagnozuoti gedimus, kelių dienų sustabdymą gali paversti pataisymu tą pačią dieną, o tai 24 valandas per parą, 7 dienas per savaitę yra verta daugiau nei nedidelis mašinos kainos skirtumas.
Energijos efektyvumas
Energija yra nuolatinės išlaidos, kurios kainuoja visą mašinos eksploatavimo laiką, todėl ji vis labiau lemia pirkimo sprendimus. Pagrindinės svirtys yra aservo pagrindinis siurblys, optimizuotas suspausto oro naudojimas (oras yra viena iš brangiausių įrenginių gamykloje) ir efektyvus vėsinimas. Kadangi energija yra tikra butelio kainos sudedamoji dalis, efektyvi pavara dažnai atsiperka greičiau nei bet kuris kitas didelės apimties linijos atnaujinimas.
3 lentelė · 2026 m. tendencijos ir gamyklos poveikis, pirkimo taškas ir IG
| Tendencija | Poveikis gamyklai | Pirkimo taškas | ROI vertė |
|---|---|---|---|
| PGR / perdirbta derva | Turi veikti kintantis, užterštas lydalas | Daugiasluoksnė galvutė + tvirtas sienos valdymas | Atitinka prekės ženklo / reglamentuojamus perdirbimo tikslus |
| AI / išmanusis stebėjimas | Mažiau prastovų, greitesnė sąranka | OEE prietaisų skydelis, nuotolinė diagnostika, signalizacija | Didesnis veikimo laikas, mažesnis laužas |
| Energijos efektyvumas | Nuolatinė energija = nuolatinės išlaidos | Servo siurblys, optimizuotas oras, efektyvus aušinimas | Mažesnė detalės kaina, greitesnis atsipirkimas |
Kaip išsirinkti tinkamą plastiko pūtimo liejimo mašiną
Patikimiausias būdas nurodyti mašiną yra dirbti nuo detalės į išorę ir vertinti bendrąsias nuosavybės išlaidas, o ne lipduko kainą:
- Pirmiausia apibrėžkite produktą.Didžiausias dydis, nesvarbu, ar yra rankena, derva, sienos specifikacija ir bet koks sertifikatas (nukritimo testas, JT).
- Tada apibrėžkite išvestį.Prieš pasirinkdami vieną arba dvigubą stotį arba akumuliatorių, paverskite sausą ciklą į tikrą galią ir dienos tūrį.
- Suderinkite mašinos tipą.Tvarkomas/didelis → ekstruzija; mažas tikslus → įpurškimas; skaidrus PET → ruožas.
- Pasverkite energiją ir automatizavimą.Servo pavara ir roboto išėmimas padidina kainą, bet sumažina eksploatavimo išlaidas.
- Patikrinkite servisą, atsargines dalis, montuokite ir apmokykite.Mašina – tai dešimtmečio santykiai; Pagalba nusprendžia veikimo laiką.
- Spręskite pagal TCO, o ne kainą.Derva, energija, laužas ir prastovos sumažina kainų skirtumą tarp dviejų mašinų per visą jų naudojimo laiką.
4 lentelė · Pirkėjo kontrolinis sąrašas
| Kriterijus | Ką patvirtinti |
|---|---|
| Talpa | Maksimalus dalies tūris + tikroviška dienos produkcija |
| Energija | Servo pavara, sumontuotas kW, oro ir vandens naudojimas |
| Medžiagų suderinamumas | HDPE / PP / PVC / PA / PGR turinys |
| Perjungimo greitis | Formos keitimo laikas, vienas vs kelių štampų |
| Pagalba po pardavimo | Garantija, montavimas, apmokymas, atsarginės dalys |
| Saugumas ir atitiktis | Šviesos užuolaidos, CE, kritimo testas / JT, kur reikia |
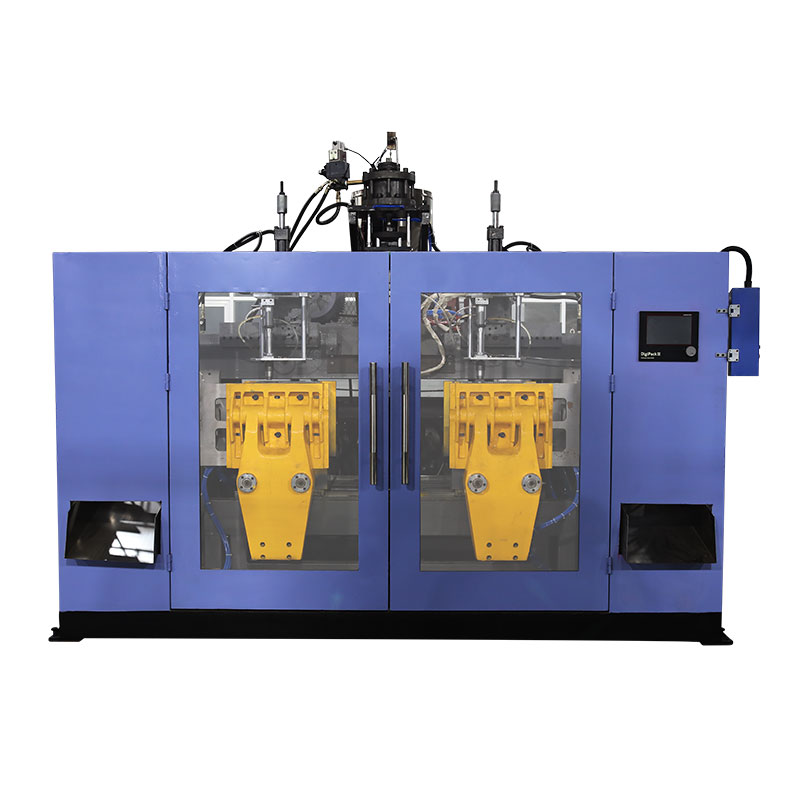
 Nepertraukiamas – 5L viena stotis
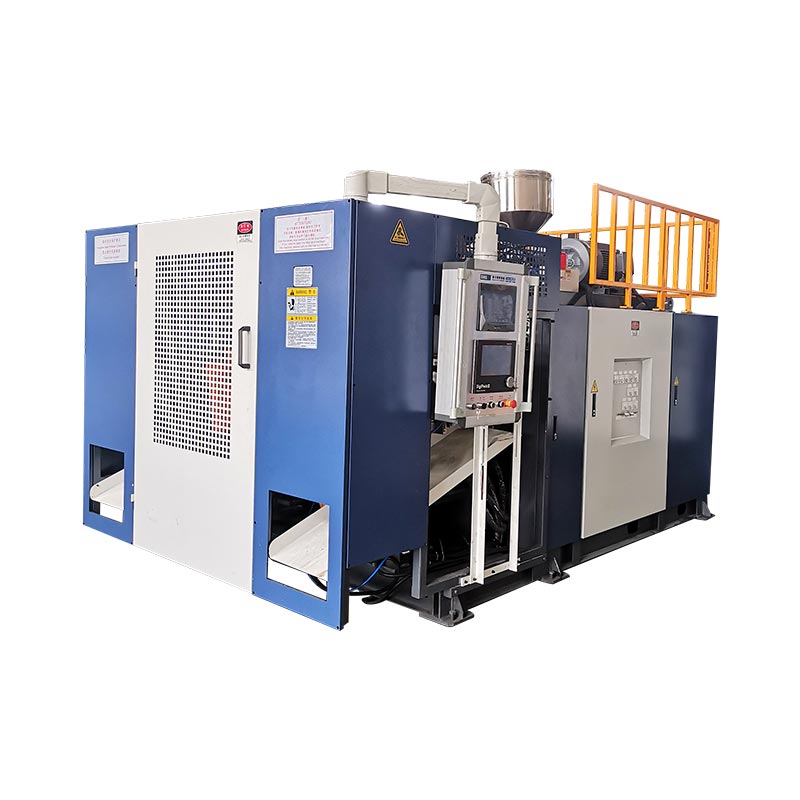
 Nepertraukiamas – 15L viena stotis
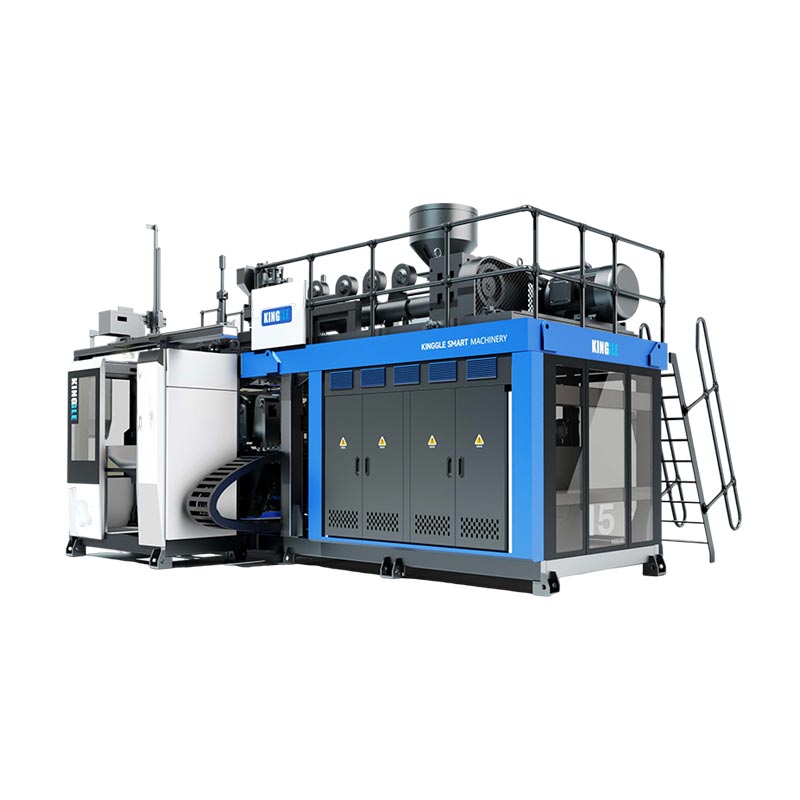
 Akumuliatorius - 60L didelėms dalims
Montavimas, instaliacija ir paleidimas
Pūtimo formavimo linija yra daug komunalinių paslaugų reikalaujanti instaliacija, o dauguma paleidimo vėluoja dėl pasirengimo vietoje, o ne dėl pačios mašinos. Patvirtinkite esminius dalykus prieš atvykstant mašinai:
- Komunalinės paslaugos.Tinkamas maitinimas ir laidai, švarus reikiamo slėgio suslėgtas oras, aušinimo vandens srautas ir slėgis bei hidraulinės jungtys, jei reikia.
- Svetainė ir pamatas.Lygios apkrovos grindys, atitinkančios mašinos svorį, taip pat laisvos vietos aplink plokštelę, ekstruderį ir išėmimą, skirtą darbui ir priežiūrai.
- Paleidimo seka.Paleiskite alyvos siurblį, pašildykite mašiną iki temperatūros (kelias valandas su įjungtu aušinimo vandeniu), pradėkite ekstruziją ir sienelės storio valdiklį, tada paleiskite rankinius ciklus prieš perjungdami į automatinį režimą.
- Priėmimas (bandomasis paleidimas).Prieš išregistruodami patikrinkite sauso ciklo išeigą, sienos storio vienodumą, dalies svorį ir apdailą bei saugos funkcijas.
Mūsų inžinieriai keliauja į jūsų gamyklą montuoti, eksploatuoti ir apmokyti operatorių, todėl linija pasiekia stabilią gamybą greičiau nei savarankiškai montuojama.
Dažnos problemos ir trikčių šalinimas
Dauguma pūtimo formavimo defektų atsiranda dėl keturių svertų – sienos storio profilio, lydymosi temperatūros, suspaudimo jėgos ir aušinimo. Šioje lentelėje pirkėjai dažniausiai klausia defektų, susijusių su jų įprastomis priežastimis ir pataisymais.
5 lentelė · Defektas ir tikėtina priežastis ir pataisymas
| Defektas | Tikėtina priežastis | Pirmas pataisymas, kurį reikia išbandyti |
|---|---|---|
| Nutekėjimas | Silpnas prispaudimas / plona sienelė suvirinimo metu | Sureguliuokite sienos profilį ir nuspaudimo, pūtimo laiką |
| Netolygus sienelės storis | Parison profilis išjungtas / štampa necentruota | Pakartokite profiliavimą, įcentruokite štampavimo galvutę |
| Nestabili parapija | Lydymosi temperatūra / laikymo eiga | Patikrinkite temperatūros zonas ir laikymo eigą |
| Migla / balinimas | Lydymosi temperatūra arba aušinimas per agresyvus | Sureguliuokite lydymosi temperatūrą ir aušinimo greitį |
| Rokerio dugnas | Bazinis aušinimas / pūtimo slėgis | Sureguliuokite pagrindo aušinimą ir pūtimo slėgį |
| Blykstės perteklius | Nepakankamas spaustukas / susidėvėjęs pelėsis | Patikrinkite suspaudimo jėgą, patikrinkite formą |
| Iškrypimas / deformacija | Nepakankamas aušinimas | Pailginkite aušinimo laiką, sumažinkite vandens temperatūrą |
Kai krenta našumas, o ne kokybė, priežastis dažniau yra laikymo eiga arba aušinimas, o ne ekstruderis – į tai pirmiausia reikia atkreipti dėmesį. Nuolatinis laužas ir neplanuoti sustojimai taip pat yra didžiausias paslėptas OEE kliūtis, todėl stabilus sienų valdymas ir patikima automatika atsiperka gerokai daugiau, nei jų pagrindinės išlaidos.
Rinkos perspektyvos 2026–2030 m
Paklausa yra pastovi ir plati. „Grand View Research“ duomenimis, pasaulinė plastiko pūtimo formavimo mašinų rinka buvo apie3,2 mlrd. USD 2024 m., o iki 2030 m. prognozuojama, kad ji pasieks maždaug 4,0 mlrd. USD, ty maždaug 4,2 proc.. Augimą skatina pakuotės, automobilių komponentai, pramoniniai konteineriai ir sveikatos priežiūraAzijos ir Ramiojo vandenyno regionas yra didžiausias regionas, užimantis apie 39 % rinkos. Ekstruzija išlieka didžiausiu pramoninių tuščiavidurių dalių proceso segmentu, o PET tempimo pūtimo formavimas gėrimų pakuotėse.
Pirkėjams praktinis signalas yra tai, kad tai yra modernizavimo rinka, o ne bumas: augimas sutelktas ten, kur mašinos padidina efektyvumą, perdirbamo turinio galimybes ir automatizavimą. Štai kodėl 2026 m. pirkimo sprendimas yra mažiau susijęs su pagrindinėmis specifikacijomis, o apie energijos vartojimo efektyvumą, PGR suderinamumą, veikimo laiką ir visas nuosavybės išlaidas.
Gaukite plastiko pūtimo mašinos kainą
Nurodykite savo gaminį, dydį, dervą ir dienos produkciją – mes rekomenduosime tinkamą tipą ir konfigūraciją su tikromis specifikacijomis ir ciklo skaičiais.
Gaukite citatą Pokalbis per WhatsAppDažnai užduodami klausimai
Kas yra plastiko pūtimo formavimo mašina?
Jis gamina tuščiavidurius plastikinius gaminius kaitindamas dervą, formuodamas jas minkštą formą, pripučiant suslėgtu oru formoje ir vėsindamas – gamina butelius, džerines skardines, statines, cisternas ir konteinerius. Pagrindiniai tipai yra ekstruzijos, įpurškimo ir įpurškimo tempimo pūtimo formavimas.
Kokie yra pagrindiniai pūtimo formavimo mašinų tipai?
Ekstruzija (EBM) rankoms ir didelėms HDPE dalims, įpurškimas (IBM) mažiems tiksliems buteliams ir įpurškimo tempimas (ISBM) skaidriems PET buteliams. Mašinos taip pat apibūdinamos kaip nuolatinės, akumuliatorinės, daugiasluoksnės ir servo/visiškai elektrinės.
Kokias medžiagas galima naudoti?
HDPE ir HMW-HDPE, PP, PVC ir PA ekstruzijos mašinose; PET ant įpurškimo tempimo mašinų. HDPE yra standartinis skardinių, statinių ir cisternų; PET skaidriems buteliams.
Kiek kainuoja plastiko pūtimo formavimo mašina?
Sąnaudas lemia dalies dydis ir suspaudimo jėga, štampo galvučių skaičius, vienos ir daugiasluoksnės sienos ir automatika. Mažos vienos stoties mašinos yra pigiausios; didelių akumuliatorių būgno linijos kainuoja daug daugiau. Bendros nuosavybės išlaidos – energija, laužas ir priežiūra – paprastai yra svarbesnės nei lipduko kaina.
Koks skirtumas tarp ekstruzijos ir įpurškimo pūtimo?
Ekstruzijos būdu išspaudžiamas tuščiaviduris skersmuo ir išpučiamas, todėl susidaro tvarkomos ir didelės dalys. Įpurškimo būdu iš pradžių suformuojamas tikslus ruošinys, o po to jis išpučiamas – idealiai tinka mažiems tiksliems buteliams, bet ne rankenoms ar didelėms dalims.
Kaip pasirinkti tinkamą mašinos dydį?
Pradėkite nuo didžiausios dalies apimties ir dienos produkcijos. Padauginkite sauso ciklo išeigą iš 0,75–0,85 efektyvumo koeficiento ir darbo valandų, kad patikrintumėte tikrąjį pajėgumą, tada pasirinkite vieną arba dvigubą stotį arba akumuliatorių didelėms dalims.
Kaip sumažinti defektus ir laužą?
Dauguma defektų atsiranda dėl sienos storio profilio, lydymosi temperatūros, suspaudimo jėgos arba aušinimo. Tiksli sienelės storio kontrolė, tinkamas gnybtų tonažas ir tinkamas aušinimas pašalina daugumą nuotėkio, blykstės, nelygios sienos ir deformacijos problemų.
Ar 2026 m. verta naudoti visiškai elektrines pūtimo mašinas?
Visiškai elektrinės ir servovaromos mašinos sumažina energijos suvartojimą ir pagerina pakartojamumą, todėl greičiausiai atsiperka didelės apimties, daug energijos sunaudojančiose linijose. Didelėms pramoninėms dalims servovaroma hidraulinė mašina dažnai užtikrina geriausią energijos taupymo ir didelės suspaudimo jėgos pusiausvyrą.
Išvada
Plastikinės pūtimo liejimo mašinos pasirinkimas yra seka, o ne viena specifikacija: apibrėžkite dalį, išeigos dydį, suderinkite proceso tipą, tada pasverkite energiją, automatizavimą ir palaikymą. Ekstruzija apima daugumą pramoninių talpyklų, įpurškimas tinka mažiems tiksliam buteliukams, o tempimo pūtimo formavimui priklauso PET gėrimai – su servo ir visiškai elektrinėmis pavaromis, kurios dabar naudoja visas tris energijas. 2026 m. priimami sprendimai, atskiriantys gerą pirkinį nuo brangausenergijos vartojimo efektyvumas, PGR suderinamumas, automatizavimas, OEE ir visos nuosavybės išlaidos- palaikomas realiu aptarnavimo palaikymu. Padarykite tai teisingai, ir mašina užsitarnaus, kad ji būtų išlaikyta dešimtmetį.