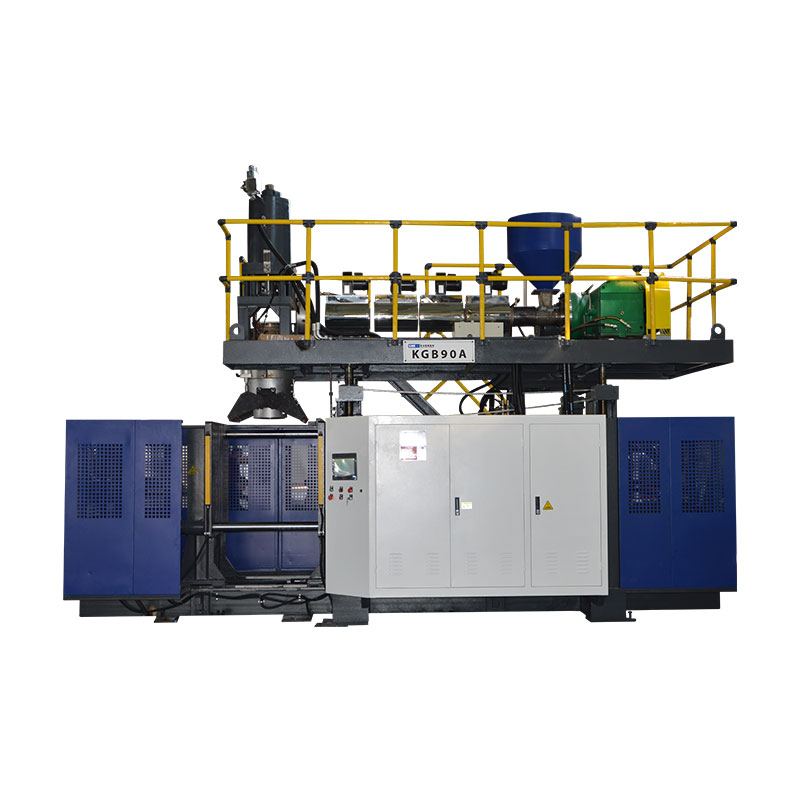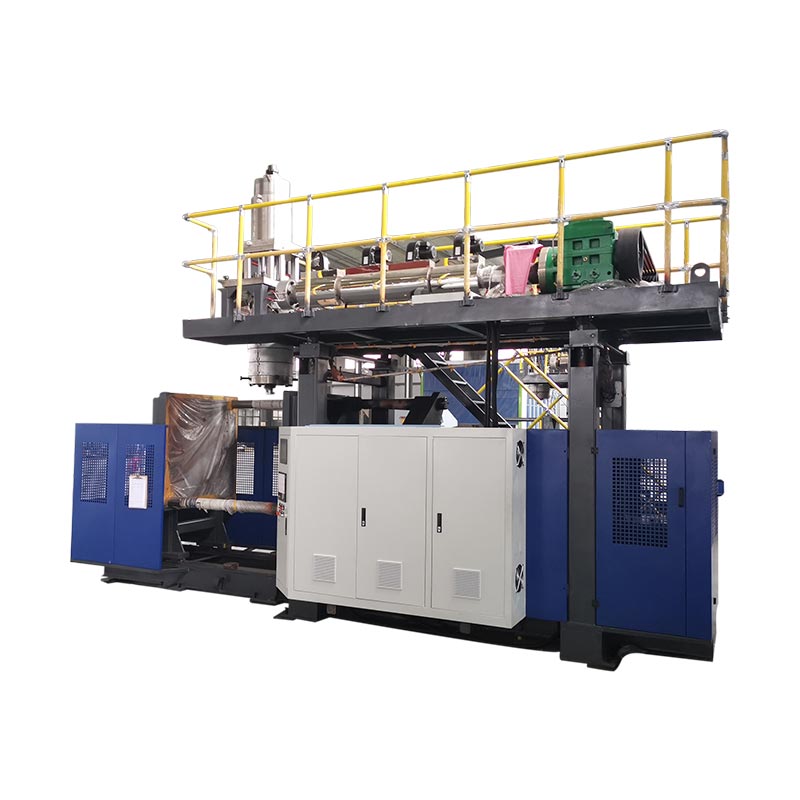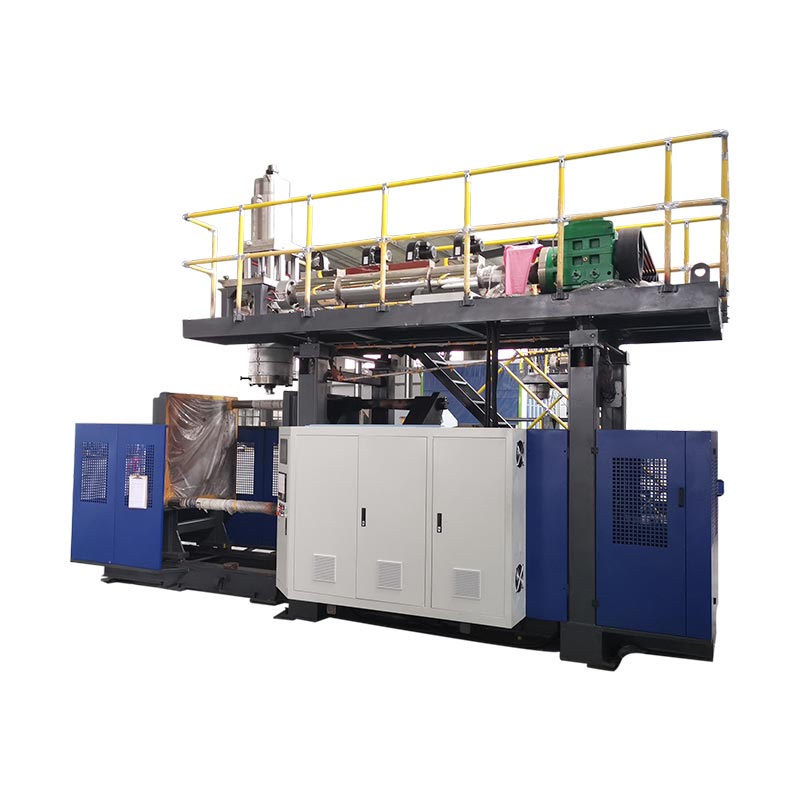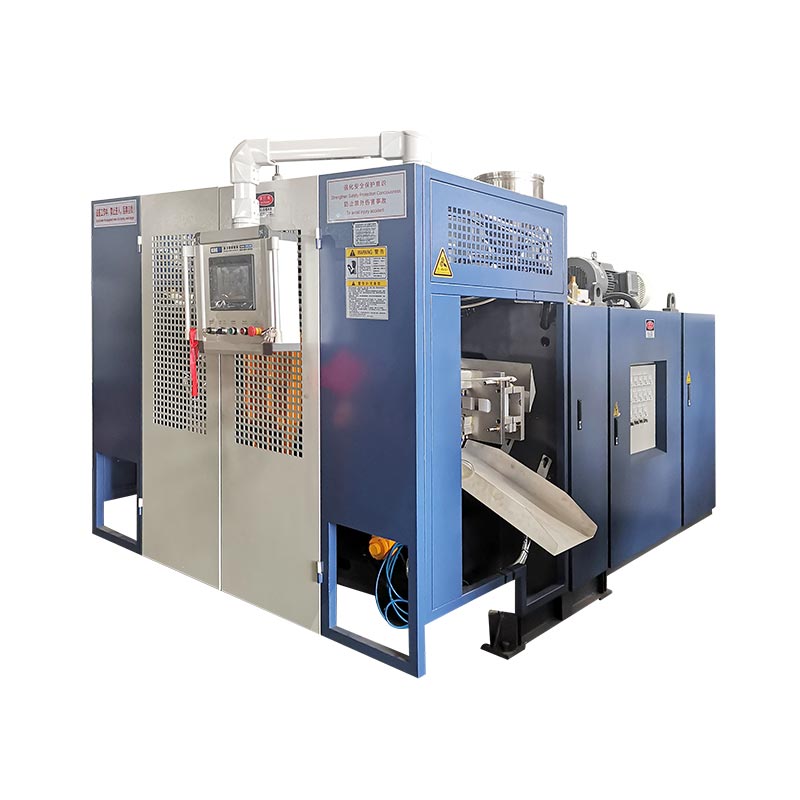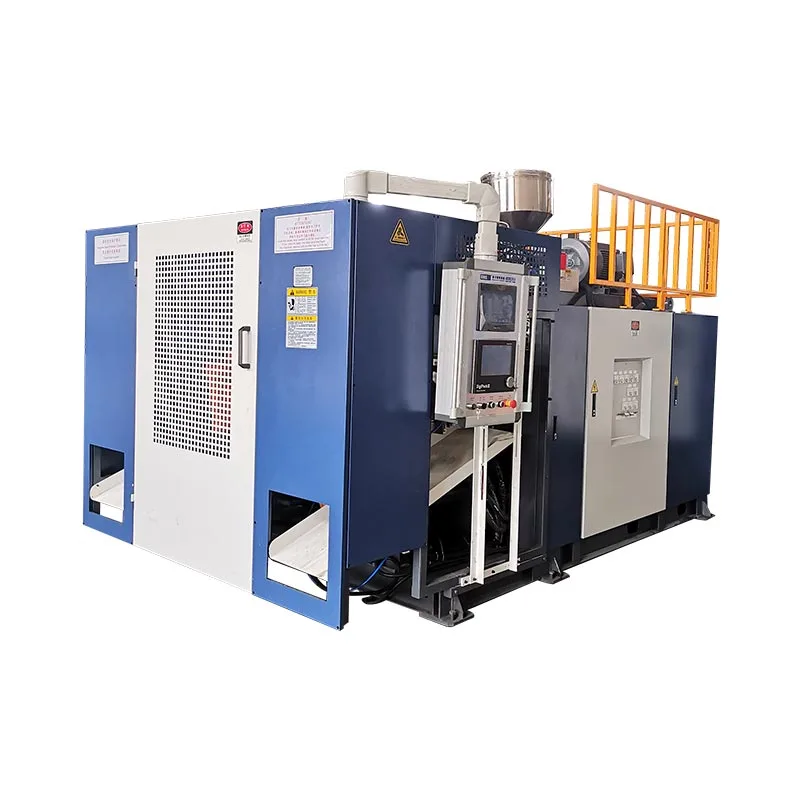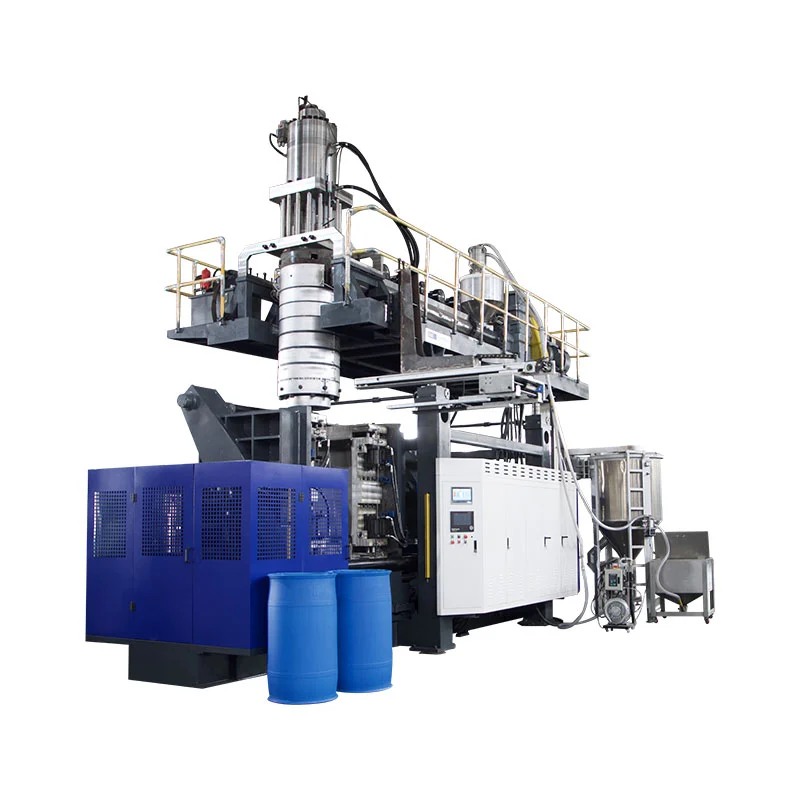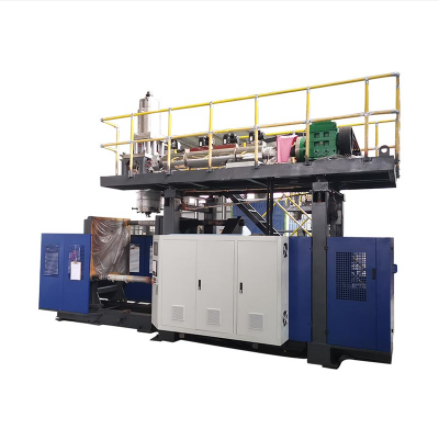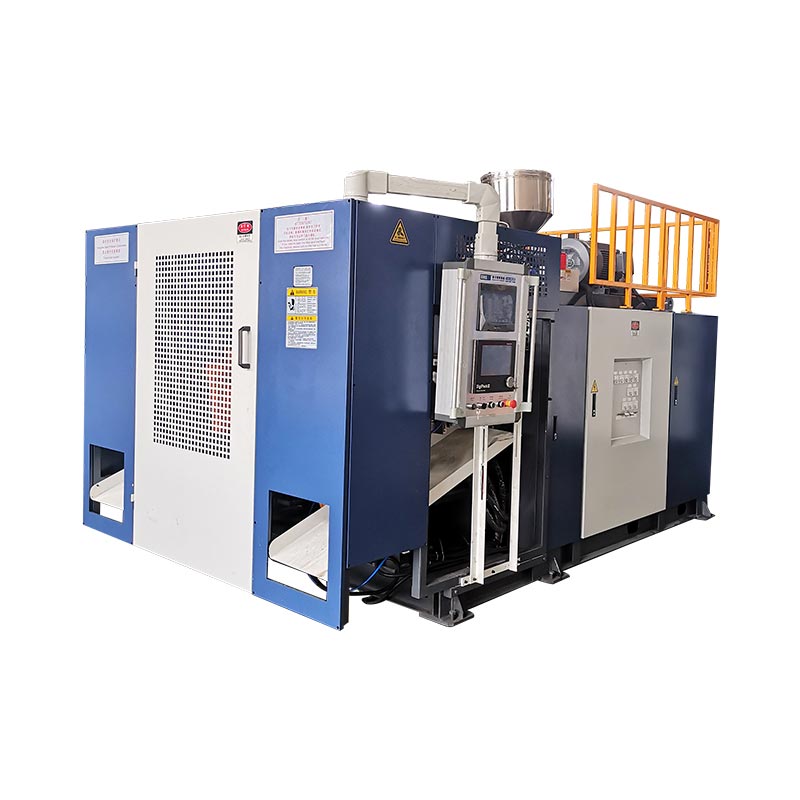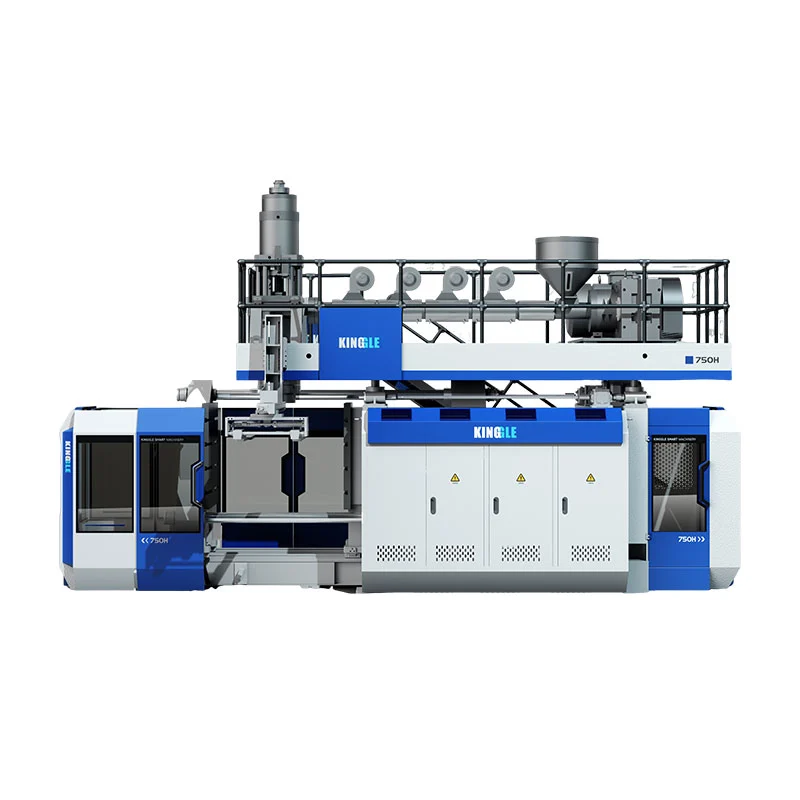
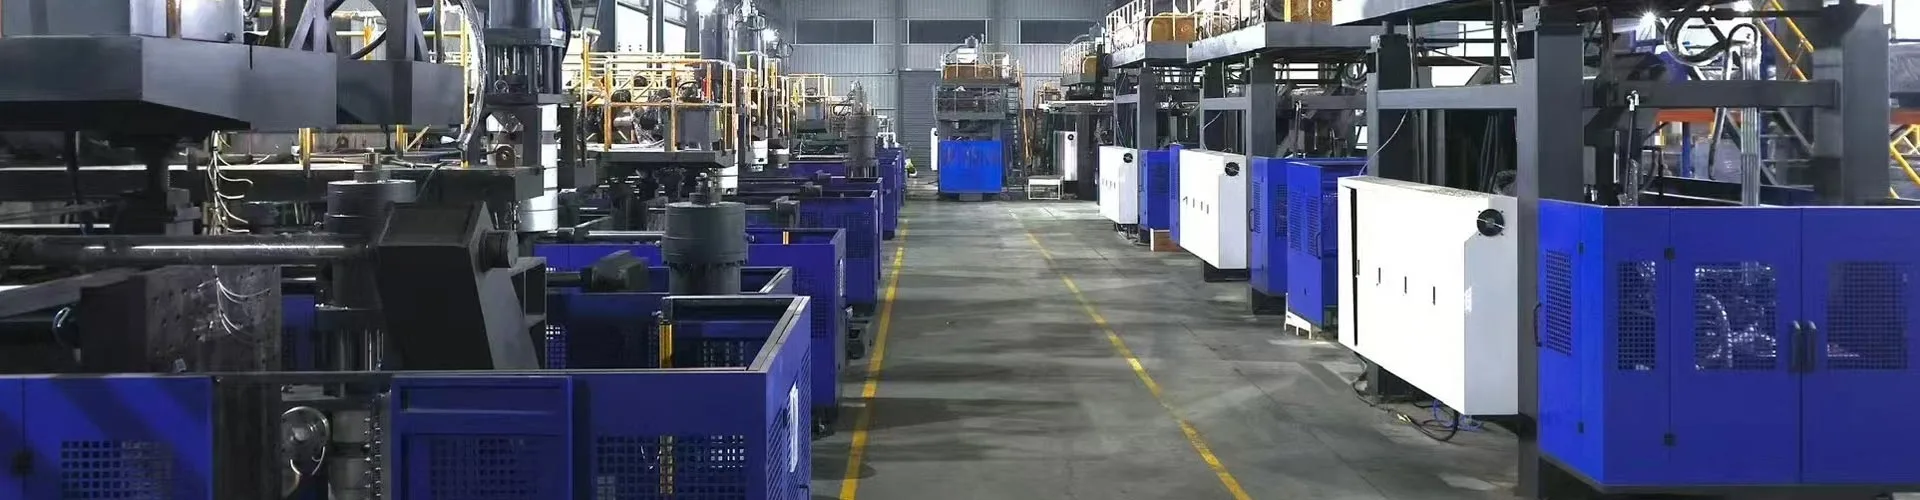
A nuolatinio pūtimo formavimo mašinaišstumia nepertraukiamą garnyrą, o formavimo stotys juda, kad ją sugautų ir išpūstų. Ekstruderis niekada nesustoja, todėl tai yra greičiausias kelias HDPE ir PP talpykloms nuo maždaug 0,5 iki 30 litrų. Trys kintamieji nustato jūsų išvestį: stočių skaičius, štampavimo galvutės ertmės ir ciklo laikas. Dar trys nustatykite savo kainą: energija vienai daliai, priežiūra ir laužas. Šis vadovas apima abi puses, su tikromis mūsų pačių mašinų specifikacijomis.
Nuolatinis išspaudimas apima daugumą plastikinių indų, kuriuos tvarkote per dieną. Plovimo buteliukai, variklinės alyvos ąsočiai, džerini skardinės, agrocheminės pakuotės – beveik visi nuimami nuo tokių mašinų.
Vienas paaiškinimas prieš detales. Skaidrūs PET vandens buteliai gaminami naudojant skirtingus procesus, įpurškimo tempimo formavimą, naudojant skirtingas mašinas. Šis vadovas apima nuolatinį HDPE, PP, PVC ir PA formavimą pūtimu. Jei jūsų produktas yra PET gėrimų butelis, mūsų įranganuolatinis mašinų diapazonasnepasiseks.
Mašinų konfigūracijos: kaip formos susilieja su parodą
Kiekviena nuolatinė mašina išsprendžia tą pačią problemą. Parisonas teka nesustodamas, todėl pelėsis turi patekti į jį, uždaryti, išpūsti ir išsivalyti prieš kitą šūvį. Kaip mašina tai daro, apibrėžiama konfigūracija.
Pelėsių perkėlimo mašinosperkelkite formą horizontaliai į parisoną. Konstrukcija yra paprasta, patikrinta ir ekonomiška. Jis apima 2–15 litrų talpas.
Lenktos rankos mašinospasukite formą per lanką, o tai sutrumpina eigą ir pagreitina ciklą. Jie taip pat turi koekstruzijos galvutes nuo 1 iki 6 sluoksnių. Tai didelės galios ir daugiasluoksnių butelių klasė.
Tada ateina stočių skaičius.Viena stotis (L)veikia vienas formų rinkinys.Dvi stotis (D)paleidžia du formų rinkinius nuo vieno ekstruderio, todėl viena pusė pučia, o kita išstumiama.
| Konfigūracija | Konteinerių asortimentas | Geriausiai tinka | Kompromisas |
|---|---|---|---|
| Pelėsių perkėlimas, viena stotis | 2-15 l | Nedideli kiekiai, dažni gaminių keitimai | Mažiausia galia vienai mašinai |
| Pelėsių kilnojimas, dviguba stotis | 2-15 l | Dideli kiekiai vienoje produktų šeimoje | Didesnė kaina; reikia pastovios paklausos |
| Išlenkta ranka, viena stotis | 5-30 l | Greitis, sluoksniuotos sienos, didesnės skardinės | Didesnis energijos suvartojimas |
| Išlenkta ranka, dviguba stotis | 5-30 l | Maksimali išeiga, kelių sluoksnių garsumas | Didžiausias kapitalas ir grindų plotas |
Augalo tinkamumas, patikrintas anksti:Prieš įsipareigodami patvirtinkite keturis dalykus – grindų plotą, atsižvelgiant į mašinos plotą, štampo galvutės ir bunkerio krautuvo lubų aukštį, prijungtos apkrovos trifazę maitinimą ir atšaldyto vandens talpą. Mašinos svoris svyruoja nuo 2,5 tonos 2 l vienvietėje stotyje iki 28,5 tonos 30 l išlenktoje svirties stotyje, todėl patikrinkite ir grindų apkrovą.
JAV pirkėjai turėtų pridėti dar vieną išankstinį patikrinimą. Maistui, gėrimams ar farmaciniams kontaktams skirtos talpyklos atitinka FDA medžiagų reikalavimus, kurie formuoja jūsų dervą ir bet kokią pakartotinio šlifavimo politiką. Perdirbto turinio taisyklės taip pat skiriasi priklausomai nuo būsenos ir dažnai keičiasi, todėl prieš užrakindami dervos specifikaciją patvirtinkite esamus produkto kategorijos reikalavimus.
Gamybos našumas: specifikacijų pavertimas buteliais per valandą
Kiekviename kataloge spausdinamas išvesties numeris. Perskaitykite jį teisingai, kitaip pristatydami pažadėsite per daug.
Tie skaičiai rodosausas ciklas— mašina veikia tuščia visu greičiu, be plastiko, be aušinimo. Naudokite juos, kad teisingai palygintumėte mašinas. Niekada nenaudokite jų kaip gamybos prognozės.
Čia pateikiami tikri sauso ciklo skaičiai visame mūsų nuolatiniame diapazone su juos lemiančiomis specifikacijomis.
| Modelis | Maksimalus konteineris | Sausas ciklas | Suspaudimas | Varžtas | HDPE talpa | Vid. energijos |
|---|---|---|---|---|---|---|
| KGB2L | 2 L | 600 vnt/val | 40 kN | 50 mm, L/D 25 | 30 kg/val | 12–18 kW |
| KGB2D | 2 L | 600 × 2 | 40 kN | 60 mm, L/D 25 | 55 kg/val | 12–18 kW |
| KGB5L | 5 l | 500 vnt/val | 65 kN | 60 mm, L/D 25 | 55 kg/val | 16–25 kW |
| KGB5D | 5 l | 500 × 2 | 65 kN | 70 mm, L/D 25 | 80 kg/val | 16–25 kW |
| KGB15L | 15 l | 450 vnt/val | 165 kN | 75 mm, L/D 25 | 100 kg/val | 25–34 kW |
| KGB15D | 15 l | 450 × 2 | 165 kN | 90 mm, L/D 25 | 120 kg/val | 25–34 kW |
| KGH15L | 15 l | 500 vnt/val | 200 kN | 80 mm, L/D 25 | 150 kg/val | 40–50 kW |
| KGH15D | 15 l | 500 × 2 | 200 kN | 90 mm, L/D 25 | 180 kg/val | 40–50 kW |
| KGH30L | 30 l | 450 vnt/val | 300 kN | 90 mm, L/D 25 | 180 kg/val | 70–80 kW |
| KGH30D | 30 l | 450 × 2 | 300 kN | 100 mm, L/D 25 | 300 kg/val | 70–80 kW |
Dabar matematika, kuri tuos skaičius paverčia gamybos planu.
Dvi taisyklės daro tą nuodėmklausį sąžiningą. Storesnės sienos vėsta lėčiau, todėl sunkios dalys susilpnėja sunkiau nei lengvos. O pakeitimas suvalgo valandas, kurios niekada neatsiranda ciklo laiko skaičiuje.
Įdiegę išmatuokite savo deratą. Paleiskite mašiną tuščią, kad patvirtintumėte džiovinimo ciklą, tada paleiskite visą gamybos pamainą ir padalykite geras dalis valandomis. Šis santykis tampa jūsų planavimo veiksniu ir išlieka pastovus, kai procesas nusistovėja.
Derinkite liniją, o ne tik mašiną:pūtimo formavimo produkciją prilyginkite užpildymo linijai, o ne atskirai. Mašina, kuri pralenkia jūsų užpildą, kaupia atsargas ir netvarka grindis. Padauginkite suplanuotus gabalus per valandą iš pamainos valandų, padalykite iš butelių kiekviename dėkle ir prieš pirkdami patikrinkite, ar šis skaičius atitinka dėklo ir padėklų pralaidumą.
Medžiagos ir dalių dizainas
Nuolatinis ekstruzijos procesas vyksta PE, PP, PVC ir PA. HDPE turi daugumą butelių ir džemperių, o jo atlaidus apdorojimo langas paaiškina, kodėl jis dominuoja kategorijoje.
Varžtas atlieka tikrąjį darbą. Jo skersmuo ir ilgio bei skersmens santykis nustato, kiek dervos aparatas išsilydo per valandą, o tai apriboja išeigą anksčiau nei kas nors kitas. Mūsų mašinose yra 50–100 mm varžtai, esantys L/D 25, su 3–5 šildymo zonomis ant cilindro ir nuo 3 × 5 iki 3 × 8 kaitinimo sekcijų štampavimo galvutėje.
| Medžiaga | Tipiški produktai | Ką žiūrėti |
|---|---|---|
| HDPE | Plovimo buteliukai, skardinės, variklinės alyvos ąsočiai, pieno produktai | Labiausiai atlaidus. Suderinkite lydymosi indeksą su dalies svoriu – mažesnis MFI didesnėms dalims |
| PP | Karštas užpildymas ir aukštesnės temperatūros pakuotė | Siauresnis apdorojimo langas; vėsta lėčiau, todėl ciklai pailgėja |
| PVC | Skaidrūs buteliai, specialios cheminės pakuotės | Jautrus karščiui. Degraduoja, jei sėdi karšta; išvalykite prieš bet kokį sustabdymą |
| Permalkite mišinius | Daugumos produktų išlaidų sumažinimas | Maišykite kontroliuojamu santykiu; užterštos šlifavimo dėmės pernešamos į lydalą |
Dalies konstrukcija nustato ribas, kurių mašina negali įveikti. Gilūs įpjovimai kovoja su nuspaudimu. Aštrūs kampai suplonina sieną ten, kur labiausiai driekiasi parisonas. Rankenoms reikia pakankamo štampavimo galvutės skersmens, kad jos būtų švarios – mūsų galvutės yra 90–220 mm vieno štampavimo modeliuose.
Prieš pjaustydami formą, nuneškite piešinį savo tiekėjui. Mūsų patirtis rodo, kad dauguma skundų dėl sienos storio kyla dėl dizaino sprendimo, o ne dėl mašinos nustatymo – o valanda brėžinyje apsaugo nuo bandymų ir klaidų savaites.
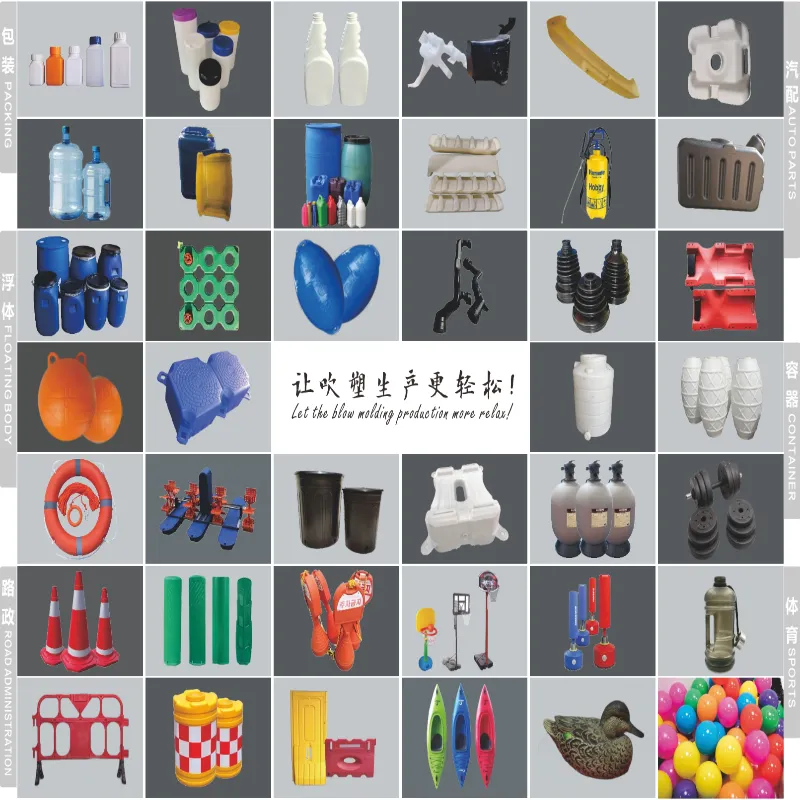
Sluoksniai atveria daugiau parinkčių. Koekstruzijos galvutė prideda spalvotą odą, skaidrią vaizdo juostelę arba palaidotą perdirbtą šerdį – visa tai tame pačiame kadre. Mūsų lenktos rankos mašinos veikia nuo 1 iki 6 sluoksnių, visiškai padengtoskelių sluoksnių vadovas.
Automatika, valdikliai ir energija
Valdymo pultas nusprendžia, ar kokybė išlieka visose pamainose. Paklauskite bet kurio tiekėjo, kas yra viduje, ir laukite vardų, o ne būdvardžių.
Mūsų mašinose veikia Mitsubishi PLC, MOOG servo valdymas, Weinview HMI ir OMRON, Schneider ir GEFRAN komponentai. Užprogramuotas sienelės storio valdymas keičia štampo tarpą per šūvį, todėl medžiaga dedama ten, kur reikia, o išimama ten, kur nereikia.
Norėdami integruoti liniją, užduokite tris konkrečius klausimus: kokius protokolus PLC atskleidžia MES arba SCADA ryšiui, ar aliarmai eksportuojami kaip struktūriniai duomenys ir ar tiekėjas siūlo nuotolinę diagnostiką. Teikiame daiktų interneto nuotolinį stebėjimą, kad mūsų inžinieriai galėtų tikrinti mašiną realiuoju laiku ir pažymėti problemas prieš sustabdant gamybą.
Energija nusipelno atskiros analizės. Dominuoja trys apkrovos: statinės šildymas, pavaros sistema ir aušinimas. Aukščiau pateiktoje lentelėje nurodytos vidutinės sąnaudos pagal modelį, o aušinimo vanduo bėga nuo 50 iki 180 l/min, priklausomai nuo mašinos dydžio.
Palyginkite tiekėjus pagal tą dalį, o ne valandinį traukinį. Greitesnė mašina išsklaido tuos pačius kilovatus daugiau butelių, todėl aukštesnio lygio aparatas dažnai yra pigesnis.
Gyvenimo ciklo ekonomika: kiek kainuoja mašinos turėjimas
Pirkimo kaina yra vienas mokėjimas. Nuosavybė galioja dešimtmetį. Penki veiksniai lemia kapitalo sąnaudas, o keturi – veiklos sąnaudas.
| Išlaidų vairuotojas | Kategorija | Pastabos |
|---|---|---|
| Mašinos dydis ir stočių skaičius | Kapitalas | Didžiausias vienas kintamasis |
| Sluoksnių skaičius | Kapitalas | Kiekvienas sluoksnis papildo ekstruderį ir galvutę |
| Pelėsiai ir ertmės | Kapitalas | Paprastai nurodoma atskirai - biudžetas jiems |
| Pasroviui skirta automatizacija | Kapitalas | Išsiliejimas, sandarumo tikrinimas, transportavimas |
| Energija | Veikiantis | Naudokite aukščiau pateiktą paveikslėlį pagal dalį |
| Darbas | Veikiantis | Smarkiai krenta naudojant automatinį mirksėjimą ir valdymą |
| Išmeskite ir permalkite | Veikiantis | Uždarius pertvarkymo kilpą, atkuriama blykstė, už kurią jau sumokėjote |
| Atsarginės dalys ir priežiūra | Veikiantis | Metinis biudžetas; greitai nusidėvinčių prekių atsargų vietoje |
Kurkite savo atsipirkimo modelį pagal delta, o ne bendrą. Palyginkite naują eilutę su tuo, ką naudojate šiandien: pritraukta dalių per valandą, sutaupyta darbo valandų, sumažintas laužas, pakeista dalis vienai energijai. Padalinkite mašinos ir įrankių kainą iš šio metinio pelno ir atsipirkimo laikotarpį turėsite savo skaičiais, o ne pardavėjo.
Priežiūros ir gedimo režimai
Darbo laikas atsiranda dėl grafiko, o ne iš sėkmės. Suplanuokite tris darbo pakopas.
| Intervalas | Užduotys |
|---|---|
| Kasdien | Patikrinkite galvutės šildytuvus ir temperatūrą; nuvalykite prispaudimo vietą; patikrinkite aušinimo vandens srautą ir slėgį |
| Kas savaitę | Patikrinkite suspaudimo paviršius ir kaiščius; patikrinkite servo ir hidraulinį slėgį; peržiūrėti laužo procentą dėl dreifo |
| Kas ketvirtį | Vykdyti veikimo diagnostiką; apžiūrėti tepimo sistemą; sukalibruoti svarbiausius komponentus |
| Kasmet | Patikrinkite varžtų ir cilindrų nusidėvėjimą; aptarnauti štampavimo galvutę; peržiūrėti visą atsarginių dalių sąrašą |
Įprasti gedimų režimai yra tokie: susidėvėję suspaudžiami kraštai susilpnina pagrindo suvirinimo siūles, slenkančios šildytuvo zonos keičia sienų pasiskirstymą, o nuobodu suspaudimo paviršiai leidžia blykstelėti. Kiekvienas iš jų pirmiausia pasirodo kaip dalies defektas.
Operatoriaus mokymas atsiperka greičiau nei bet kuri atsarginė dalis. Patvirtinkite, ką įtraukia jūsų tiekėjas, ir patvirtinkite, kad įrengimas apima mašinos apsaugos ir blokavimo procedūras pagal jūsų vietinius saugos reikalavimus – JAV, tai reiškia, kad OSHA atitiktis patvirtinama prieš pradedant gaminti.
Dėl garantijos teiraukitės raštu:mūsų mašina veikia vienerius metus nuo atvežimo į jūsų gamyklą, o pagrindiniai komponentai, tokie kaip MOOG sienelės storio valdiklis ir servovarikliai, galioja iki dvejų metų. Paklauskite bet kurio tiekėjo, ką apima jo garantija, ko ji neapima ir kaip greitai atsarginės dalys pasiekia jūsų šalį.
Konfigūracijos pasirinkimas
Dirbkite tokia tvarka: konteinerio tūris ir medžiaga susiaurina mašinų klasę, metinis tūris nulemia vieną ar dvigubą stotį, o sluoksnių reikalavimai lemia pelėsių judėjimą ar lenktą rankeną. Tada ertmės pritaiko išvestį pagal jūsų prognozę.
Mūsųpenkių žingsnių atrankos vadovassmulkiai nueina tą dydžio kelią. Didesnėms nei 30 litrų talpoms talpyklos talpa tampa per sunki, kad būtų galima nuolat ekstruzuoti, todėl sprendimas pereina prie akumuliatoriaus mašinų, kurios nurodytos mūsų straipsnyje.akumuliatorius vs nuolatinis palyginimas.
Dažnai užduodami klausimai
Kas yra nuolatinio pūtimo formavimo mašina?
Nepertraukiamo pūtimo formavimo aparatas išspaudžia nepertraukiamą išlydyto plastiko vamzdelį, vadinamą parisonu, o viena ar dvi liejimo stotys juda, kad jį gautų, uždarytų ir išpūstų. Ekstruderis niekada nesustoja. Tai tinka mažoms ir vidutinėms talpykloms, pagamintoms iš HDPE, PP ir PVC - buteliams, džemperiams ir tepalų pakuotėms. Didelėse dalyse vietoj to naudojamos akumuliatorinės mašinos, nes sunkus kabantis gabalas išsitempia prieš užsidarant pelėsiui.
Kaip apskaičiuoti butelius per valandą iš ciklo trukmės ir ertmių?
Padauginkite ciklus per valandą iš ertmių, tenkančių vienai štampavimo galvutei, pagal stočių skaičių. Mašina, skirta 600 džiovinimo ciklų per valandą su 2 ertmių galvute dviguboje stotyje, teoriškai pasiekia 2400 vienetų per valandą. Tada pritaikykite tikrovišką aušinimo, valdymo ir perjungimo sumažinimą, nes katalogo įvertinimai rodo, kad mašina veikia tuščia. Suplanuokite sumažinto skaičiaus pajėgumą.
Kokios medžiagos veikia nuolatinio pūtimo formavimo mašinoje?
HDPE, PP, PVC ir PA gerai veikia nuolatinio ekstruzinio pūtimo liejimo mašinose. DTPE dominuoja butelių ir skardinių gamyboje. Suderinkite varžtą su medžiaga: kietesnėms rūšims reikia didesnės lydymosi galios, todėl varžto skersmuo ir ilgio bei skersmens santykis yra svarbūs. Skaidriems PET gėrimų buteliams naudojamas skirtingas procesas – įpurškiamas tempiamasis pūtimas – ir skirtingos mašinos.
Kiek energijos sunaudoja nuolatinio pūtimo formavimo mašina?
Vidutinio energijos suvartojimo skalės pagal mašinos dydį. „Kinggle“ nepertraukiamos mašinos veikia nuo 12 iki 18 kW 2 L klasėje, nuo 16 iki 25 kW – 5 L klasėje, nuo 25 iki 34 kW – 15 L klasėje ir nuo 40 iki 80 kW greitaeigiuose modeliuose su lenktomis svirtimis. Palyginkite tiekėjus pagal pagamintą dalį, o ne per valandą, nes greitesnė mašina paskirsto tą patį kiekį daugiau dalių.
Kokios priežiūros reikia nuolatinio pūtimo formavimo linijai?
Planuokite kasdienį, savaitinį ir ketvirtinį darbą. Kasdien: patikrinkite štampo galvutės šildytuvus, išvalykite suspaudimo vietą, patikrinkite aušinimo vandens srautą. Kas savaitę: patikrinkite suspaudimo paviršius ir hidraulinį arba servoslėgį. Kas ketvirtį: atlikite veikimo diagnostiką, patikrinkite tepimo sistemą ir kalibruokite svarbius komponentus. Greitai nusidėvinčias atsargines dalis laikykite vietoje, nes trūkstama dalis prastovos metu kainuoja daugiau nei atsargos.
Kitas žingsnis priklauso nuo to, kur esate
Atsiųskite išsamią konteinerio informaciją – tūrį, medžiagą, sienelės storį, tikslinę galią – ir mūsų inžinieriai atsakys nurodydami tinkamą jūsų scenos kelią:
- Išbandote naują produktą?Mes rekomenduosime pradinę konfigūraciją ir atliksime bandomąjį pavyzdį.
- Papildyti pajėgumus?Mes sudarysime išvesties matematiką pagal jūsų užpildymo eilutę ir pateiksime atitikimo modelį.
- Senstančios mašinos keitimas?Palyginsime vienos dalies ir laužo energiją su dabartine linija, todėl atsiperka iš jūsų skaičių.
Kiekvienoje citatoje įvardijamas modelis, komponentai, prekybos sąlygos ir pristatymo laikas – įprasti modeliai veikia nuo 30 iki 40 dienų, pagal užsakymą gaminami nuo 60 iki 120 dienų. Naršykitevisas nuolatinis mašinų asortimentaskol renkate savo numerius.
Prašyti konfigūracijos ir pasiūlymo →Nepertraukiamo pūtimo formavimo mašina užsitarnauja savo vietą per ritmą – ekstruderį, kuris niekada nesustoja, formomis, kurios neatsilieka, ir liniją, pritaikytą jūsų užpildui. Gaukite konfigūraciją, ertmių skaičių ir sumažinkite teisingą vertę, o išvesties matematika galioja gamyboje. Modelius ir specifikacijas žrnuolatinio pūtimo liejimo mašinų asortimentas.