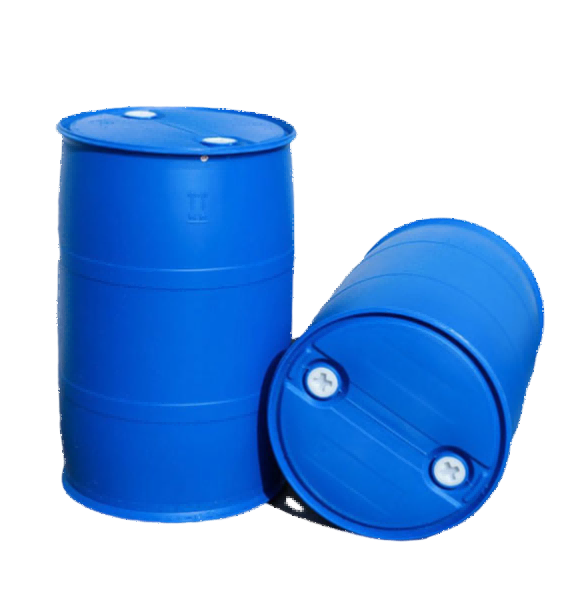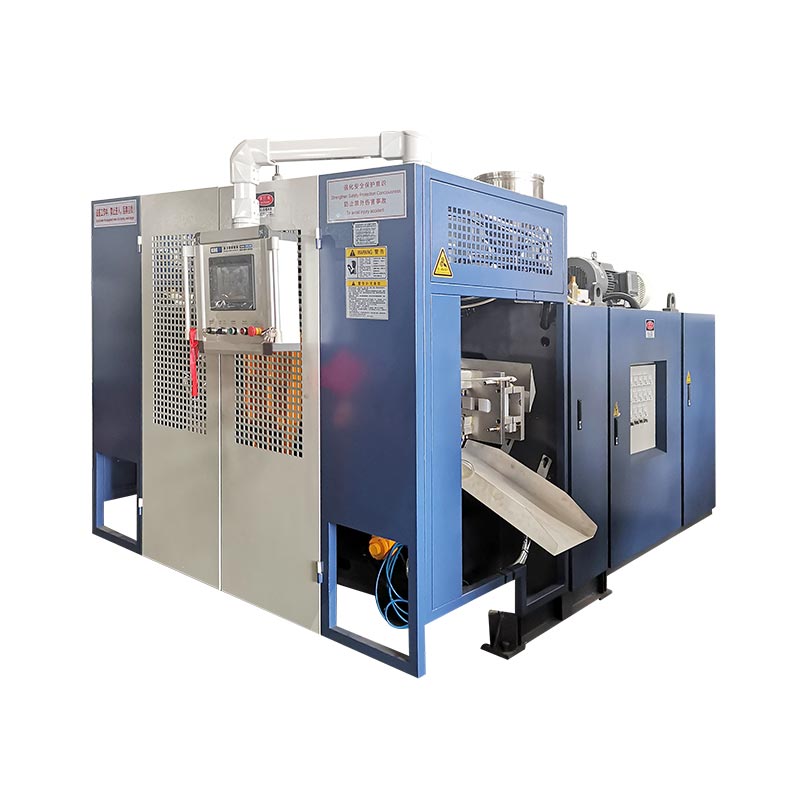
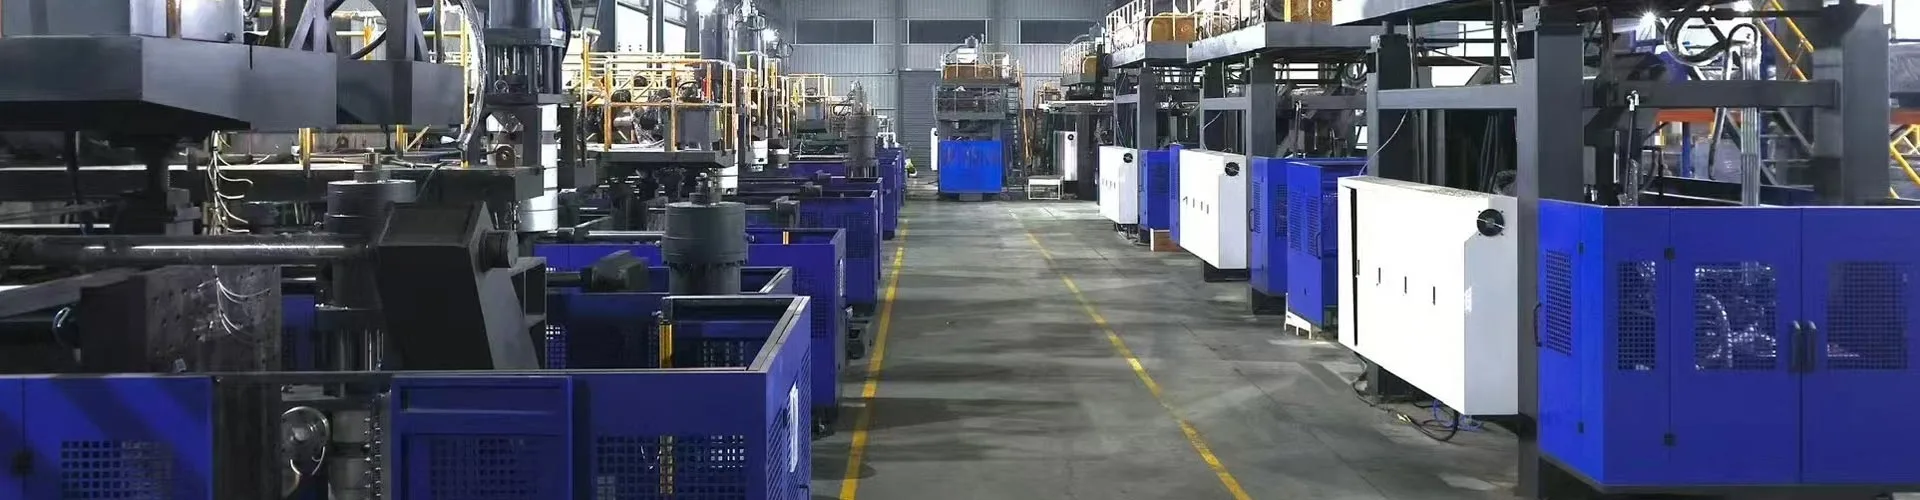
KGB200L/LP yra Kinggle 250L klasės akumuliatoriaus pūtimo formavimo platforma, skirta 220L dvigubo žiedo cheminių medžiagų statiniams. Darbo projektui reikia daugiau nei liejimo mašinos. Jam taip pat reikia patvirtintos būgno specifikacijos, suderinto HMWHDPE, formų ir aušinimo dizaino, parisonimo programos, išėmimo ir gesinimo, sandarumo patikrinimo, atsekamos kokybės patikros ir gamyklos priėmimo plano.
Cheminių medžiagų būgno linija turėtų būti planuojama nuo baigtos pakuotės atgal. Būgne turi būti numatytas turinys. Jis turi atlaikyti nustatytus tvarkymo ir transportavimo bandymus. Jo uždarymai, sieninis žemėlapis ir gamybos įrašai turi būti kontroliuojami. Vien greitas džiovinimo ciklas neįrodo nė vieno iš šių dalykų.
Šis vadovas seka vieną būgną per visą kamerą. Jis atskiria paskelbtus mašinos duomenis nuo projekto įvesties. Tai taip pat parodo, kurie rezultatai turi būti įrodyti per gamybos bandymą.

- Užfiksuokite būgno piešinį, uždorius, medžiagą, grynąjį svorį ir sieninį žemėlapį.
- Paverskite gatavą svorį į bendrą gabalėlio masę, įskaitant visą apdailą.
- Suderinkite galvą, parison programą, formą ir aušinimą prie kritinių zonų.
- Apibrėžkite tvarkymą, mirksėjimą ir patikrinimą kaip ciklo dalį.
- Priimkite liniją su patvirtinta derva, gamybos nustatymais ir išmatuojamais pralaidumo kriterijais.
Kas iš tikrųjų apima 220 l cheminio būgno elementą
Mašina suformuoja tuščiavidurį korpusą. Ląstelė daro pakartojamus, priimtus būgnus. Šis skirtumas keičia pirkinių sąrašą. Tai taip pat keičia inžinerijos metu užduodamus klausimus.
Įranga gali apimti dervos saugojimą, transportavimą, džiovinimą arba maišymą, kai to reikia dėl sudėties. Spalvoms ir priedams dozuoti reikia kontroliuojamų receptų. Regrind reikia apibrėžto šaltinio, dalelių būklės ir leistino santykio. Šie elementai nustato, kas pasiekia ekstruderį. Nestabilus pašaras negali išauginti stabilaus pariso.
Šerdies ląstelėje yra ekstruderio sistema, akumuliatoriaus galvutė, suspaudimo blokas, forma, pūtimo kaiščiai arba dugno pūtimo įrenginys, hidraulinė sistema ir valdikliai. Kinggle'sKGB200L/LP produkto puslapyjepaskelbtame aprašyme taip pat pateikiamas MOOG 100 storio valdiklio, roboto rankos ir dugno pūtimo sistemos sąrašas. Galutiniame užsakyme turi būti nurodytos tikslios pateiktos versijos.
Darbas pasroviui prasideda, kai atsidaro forma. Karštą būgną reikia pašalinti kontroliuojamai. Viršutinė ir apatinė blykstės turi būti nupjautos nepažeidžiant sandarinimo paviršių. Gali reikėti apdirbti angas arba apdailinti. Gali reikėti pritvirtinti uždorius. Tada kiekvienam priimtam būgneliui reikia patikrinti sutartus matmenis, svorį, sieną ir sandarumą.
Aušinimo įranga, suslėgtas oras, medžiagų tvarkymas, apdailos surinkimas ir saugi prieiga yra aplink šią kamerą. Laboratorija arba kokybės zona gali būti už jos ribų. Šioje srityje atliekami ilgesni bandymai, saugomi mėginiai ir įrašų peržiūra.
Visa apimtis taip pat įvardija kiekvieną ribą. Kas tiekia formų aušintuvą? Kas aprūpina kompresorių ir imtuvą? Kas jungia roboto apsaugą? Kas tiekia sandarumo testerį? Jei riba neturi savininko, ji dažnai tampa paleidimo delsa.
Prieš pasirinkdami galutinę konfigūraciją, užfiksuokite būgno specifikaciją
Frazė „220 litrų būgnas“ nėra išsami specifikacija. Du būgnai gali dalytis nominaliu tūriu, tačiau jiems reikia skirtingų proceso sąlygų. Dvigubo žiedo būgnas su uždara galvute turi skirtingus kakliukus ir valdymo zonas nuo atviros konstrukcijos. Uždarymo sistema, turinys ir transportavimo kelias taip pat turi įtakos bandymams.
Pradėkite nuo kontroliuojamo piešinio. Įtraukite bendruosius matmenis, vardinę ir briaunos talpą, angas, uždarymo detales, skambučius, žiedus, rankenas ir etikečių sritis. Pažymėkite atsiskyrimo liniją ir nuimkite. Nustatykite kiekvieną matmenį, turintį įtakos užpildymui, dėjimui į padėklus, krovimui ar dangtelio tinkamumui.
Pridėkite sunumeruotą sienos storio žemėlapį. Žemėlapis turi apimti viršutinį žiedą, petį, šoninę sienelę, apatinį žiedą, pagrindą, kaklus ir suspaudimo vietas. Vienas vidutinis sienos skaičius negali parodyti, kaip pasiskirsto derva. „Kingle“ puslapyje skelbiama 3,5–4 mm, skirta paskelbtai 200 l. Naudokite tai kaip konkretaus puslapio nuorodą, o ne kaip patvirtinto sieninio žemėlapio pakaitalą.
Užrašykite grynąjį liejimo svorį. Neįtraukite atskirai surinktų uždorių. Tada įvertinkite viršutinę blykstę, apatinę uodegą, kaklo likučius ir bet kokią kitą apipjaustytą medžiagą. Taip sukuriamas bendras tikslas. Iš 12 kg sveriančio būgno gali prireikti daugiau nei 12 kg, nes procesas taip pat turi sudaryti nuimamą medžiagą.
Numatytas turinys priklauso failui. Pridėkite tankį, klampumą, užpildymo temperatūrą, garų slėgį, cheminio suderinamumo reikalavimus ir numatomą laikymo laiką. Pirkėjas taip pat turėtų nurodyti, ar būgne bus vežami reguliuojami pavojingi kroviniai. Šis atsakymas pakeičia patvirtinimo kelią.
Kinggle'spardavimo procesasprašo nuotraukų, brėžinių, svorio, dydžio, medžiagos, storio, paros produkcijos ir cheminio atsparumo. Ši įvestis turėtų būti viena peržiūros kontroliuojama būgno dokumentacija. Citata, formos dizainas ir priėmimo planas turėtų nurodyti tą patį peržiūrą.
Skaitykite paskelbtus KGB200L/LP duomenis kaip vieną suderintą rinkinį
KGB200L/LP puslapyje pateikiamas naudingas pradžios vokas. Ji identifikuoja 250 l didžiausios talpos konteinerio klasę, 39 t mašiną ir fiksuotą atviro uždarymo įrenginį. Jame taip pat nurodyta 760 kN suspaudimo jėga, 1300 x 1500 mm plokštelė ir 1100 x 1700 mm maksimalus formos dydis.
Viešoje ekstruzijos lentelėje rodomi du 100 mm varžtai su 32 L/D santykiu. Paskelbtas HDPE lydymosi pajėgumas yra 180 kg/h vienam varžtui. Lentelėje taip pat nurodyta 25 l akumuliatoriaus ir 18 kg PE akumuliatoriaus svorio nuoroda. Tai yra mašinos puslapio reikšmės. Jie neįrodo konkretaus būgno, dervos ar ciklo be atitinkamo bandymo.
| Paskelbtas KGB200L/LP prek | Svetainės vertė | Ką projektas dar turi patikrinti |
|---|---|---|
| Didžiausia konteinerio talpa | 250 litrų | Tikrasis pelėsis, šūvio poreikis, geometrija ir pašalinimo kelias |
| Mašinos dydis ir svoris | 9,5 x 4,1 x 6,5 m; 39 t | Aptarnavimo klirensas, pamatas, transporto padalijimas ir kėlimo planas |
| Suspaudimo jėga | 760 kN | Prognozuojamas plotas, pūtimo slėgis, prispaudimo apkrova ir marža |
| Maksimalus formos dydis | 1100 x 1700 mm | Pilnas formos vokas, žarnos, kolektoriai ir judančios dalys |
| Formos storis | nuo 810 iki 950 mm | Uždarytas formų krūvos ir plokštelės sąsajos brėžinys |
| Varžtas ir L/D | 100 mm x 2; 32 L/D | Užsakyta sluoksnių architektūra, dervos klasė ir spalvų sistema |
| Paskelbta HDPE lydalo talpa | 180 kg/h x 2 | Stabilus išėjimas naudojant patvirtintą HMWHDPE formulę |
| Akumuliatorius | 25 l; 18 kg PE nuoroda | Bendroji parisono masė, rezervas ir užprogramuotas profilis |
| Pūskite orą | 0,8 MPa; 1,8 m³/min | Reikalinga oro kokybė, didžiausias srautas, imtuvas ir slėgis mašinoje |
| Aušinamas vanduo | 0,3 MPa; 120 l/min | Tiekimo temperatūra, grąžinimo temperatūra, kokybė ir šilumos apkrova |
| Paskelbta galios nuoroda | Vidutinė galia nuo 70 iki 80 kW | Matavimo riba, gaminys, nustatymai ir gamybos būsena |
Puslapyje taip pat rodoma 300 vnt/h kaip „Išvestis (sausas ciklas).“ Tai nėra cheminių statinių gamybos produkcija. Jame aprašoma sausos mašinos judėjimo nuoroda. Tame pačiame puslapyje atskirai skelbiama nuo 17 iki 20 būgnų per valandą, kad būtų galima naudoti chemikalus. Abi etiketes laikykite nepažeistas.
Teisingas priėmimo tikslas nėra nė vienas skaičius. Priimami būgnai sutartu laiku patvirtintomis gamybos sąlygomis. Važiavimas turi apimti ekstruziją, pūtimą, aušinimą, išėmimą, apipjaustymą, patikrinimą ir skaičiuojamus sustojimus.
Skaitykite duomenis sujungtose grupėse. Formos matmenys priklauso nuo atidarymo eigos ir pašalinimo kelio. Akumuliatoriaus masė priklauso bendrai šratų masei ir dervai. Oro srautas priklauso nuo mašinos slėgio. Viena didelė reikšmė negali kompensuoti silpno atitikimo kitoje ląstelės vietoje.
Kodėl /LP priesaga neturėtų išnykti iš citatos
Šiuo metu Kinggle skelbia du susijusius produktų puslapius. Vienas iš jų įvardija KGB200L/LP specializuotą cheminių statinių platformą. Kitas pavadintas KGB200L 220 litrų plastiko būgniniu aparatu. Dėl jų bendros 250L klasės modelių pavadinimai nėra keičiami.
KGB200L/LP puslapyje nurodyta 39 t mašina ir du 100 mm varžtai. Jo aprašymo centre yra dvisluoksnė akumuliatoriaus galvutė. KGB200L puslapyje nurodyta 36 t mašina ir vienas 120 mm varžtas. Jis skelbia 320 kg/h HDPE. Abiejuose puslapiuose parodytas tas pats platus formos apvalkalas ir 760 kN spaustuko nuoroda.
Šis skirtumas rodo architektūrą, o ne tik talpą. Dviejų ekstruderių išdėstymas gali palaikyti tvarkingą sluoksnio struktūrą arba medžiagos padalijimą. Vieno ekstruderio išdėstymas skirtas kitokiam lydymosi keliui. Tiksliai kiekvieno sluoksnio funkcijai vis dar reikia rašytinės proceso diagramos. Niekada nemanykite, kad du ekstruderiai automatiškai sukuria reikiamą barjerą, perdirbto turinio struktūrą arba spalvų išdėstymą.
KGB200L/LP viešas pozicionavimas
Specializuota 220L dvigubo žiedo chemijos būgno platforma. Puslapyje pateikti du 100 mm varžtai, dvisluoksnės galvutės aprašymas ir 39 t mašinos svoris.
KGB200L viešas pozicionavimas
220 litrų talpos plastikinių būgnų mašina. Puslapyje nurodytas vienas 120 mm varžtas, 320 kg/h HDPE lydalo talpa ir 36 t mašinos svoris.
Pirkimo užsakyme turi būti nurodytas visas modelis, versija ir konfigūracija. Pridėkite proceso eigos brėžinį. Išvardykite kiekvieną ekstruderį, variklį, varžtą, galvutės kanalą ir valdiklį. Parodykite, kokia medžiaga maitina kiekvieną ištrauką. Jei sluoksnių santykis yra kontroliuojamas, apibrėžkite jo veikimo diapazoną ir patikrinimo metodą.
Šis valdiklis apsaugo abi puses. Pirkėjas gauna numatytą architektūrą. Tiekėjas gauna stabilų techninį tikslą. Ji taip pat saugo atsarginių dalių sąrašus, elektros brėžinius ir operatoriaus mokymus, suderintus su sumontuota mašina.
Valdykite HMWHDPE kaip gamybos įvestį, o ne bendrą etiketę
„Kingle“ programos nuorodos pavadinimai yra HMWHDPE. Akronimas apibūdina didelės molekulinės masės didelio tankio polietileną. Tai nenustato vieno tikslaus pažymio. Būgno veikimas priklauso nuo pasirinktos dervos, sudėties, apdorojimo istorijos ir pakuotės dizaino.
Patvirtintoje medžiagos byloje turi būti nurodytas tiekėjas ir klasė. Pridėkite medžiagos duomenų lapą, pagrindinį spalvų mišinį, priedus ir keitimo valdymo taisykles. Įrašykite, kaip identifikuojamos gaunamos partijos. Jei leidžiama naudoti alternatyvią rūšį, patvirtinimo bandymą atlikite prieš pradedant įprastą gamybą.
Regrind reikia savo taisyklės. Atskirkite švarią gamybos apdailą nuo pakartotinai panaudotų medžiagų. Apibrėžkite leistiną šaltinį, preparatą, dalelių dydį, laikymą ir maišymo santykį. Įrašykite, kaip operatoriai reaguoja, kai malūnėlis arba konvejeris sustoja. Procentas recepto ekrane turi mažai reikšmės, jei faktinis tiekimo srautas nekontroliuojamas.
Drėgmė, užterštumas ir smulkios dalelės gali sutrikdyti šėrimą arba paviršiaus kokybę. Medžiagos temperatūra ir masės elgsena taip pat gali pakeisti regeneraciją. Gamybos bandymo metu patikrinkite tikrąją sistemą. Derva turi eiti per numatytą bunkerį, maišytuvą, konvejerį ir šlifavimo kilpą.
Jei būgne bus chemikalai, suderinamumas priklauso baigtai pakuotės programai. Liejimo mašina pati negali nustatyti suderinamumo. Įrodymus lemia numatoma medžiaga, laikymo trukmė, poveikis aplinkai ir taikomos taisyklės.
Pakeitus medžiagą, gali pasikeisti lydalo stiprumas ir nukristi. Tai gali pakeisti tai, kaip parisonas driekiasi aplink žiedus ir kampus. Štai kodėl materialinis pritarimas irparison programavimasneturėtų būti valdomi kaip atskiri projektai.
Pastatykite parijoną aplink žiedus, pečius, pagrindą ir užsegimus
Didelis būgnas neišsitampo tolygiai. Petys keliauja per vieną formos dalį. Apatinis kampas keliauja per kitą. Žiedai, pagrindo kontaktas ir kaklo sritys prašo parisono skirtingos medžiagos. Vienas kauliukų tarpas negali vienodai tarnauti kiekvienai zonai.
Pradėkite nuo masės. Pridėkite gatavą būgną, viršutinę blykstę, apatinę blykstę, kaklo laužą ir kitą apdailą. Tai yra stambios parapijos mišios. Palyginkite ją su užsakyta akumuliatoriaus talpa pagal patvirtintą dervos pagrindą. Palikite inžinerinį rezervą, o ne tiksliai atitikkite paskelbtą maksimumą.
baigta būgno masė + viršutinė blykstė + apatinė uodega + kaklo arba rankenos laužas + kita apipjaustyta medžiaga
Tada pažymėkite parapiją išilgai jo ilgio. Naudokite sunumeruotą sieninį žemėlapį iš patvirtinto būgno. Kiekvieną kritinę būgno vietą prijunkite prie pariso programos vietos. Pirmasis profilis yra tik pradinis receptas. Gamybos bandymas turėtų atnaujinti jį iš išmatuotų sienų rezultatų.
Stebėkite dvigubo žiedo zonas. Per mažai medžiagos gali sumažinti vietinę sienelę arba pakeisti žiedo geometriją. Per daug gali padidinti svorį, aušinimo laiką ir mirksėti. Kakliams ir užsegimams reikia stabilios geometrijos. Pagrindui reikia pakankamai medžiagos kontaktiniam ir smūginiam veikimui. Nė vienas iš šių tikslų neišsprendžiamas padarius visą būgną sunkesnį.
Svarbus ir akumuliatoriaus iškrovimas. Parosonas turi patekti į formą per kontroliuojamą laiką. Lydymosi temperatūra, iškrovimo greitis, judesys tarp tarpo ir pelėsių uždarymo laikas sąveikauja. Jei skiauterė kabo per ilgai, nuolydis pakeičia sienos žemėlapį, kol pelėsiai neužsidaro.

Išsaugokite galutinį profilį su peržiūros numeriu. Užrašykite štampavimo įrankius, dervą, temperatūros nustatytas vertes, iškrovimo laiką ir mėginio sienelės žemėlapį. Profilį be šių sąlygų sunku atkurti.
Būgno formą ir aušinimo kontūrą vertinkite kaip vieną dizaino sprendimą
Viešasis formos vokas yra tik tinkamumo patikrinimas. Tai neįrodo, kad forma tolygiai atvės, atleis būgną ar išvalys robotą. Peržiūrėkite visą formos komplektą. Įtraukite kolektorius, žarnų posūkius, pūtimo įrangą, judančius įdėklus, suspaudimo blokus ir kėlimo taškus.
Atsiskyrimo linija ir atplėšimas turi valdyti sunkų parisoną. Pjūvis turi nuosekliai užsandarinti, nesulaikant per daug medžiagos. Blykstės kišenėms reikia vietos numatomai masei. Kaklo ir dugno pūtimo detalės turi atitikti būgno piešinį ir pasroviui skirtą apdailos būdą.
Aušinimas turi atitikti būgno šiluminę apkrovą. Žiedai ir stori perėjimai gali išlaikyti šilumą. Plačios šoninės sienelės pašalinimo metu gali deformuotis. Pagrindo ir uždarymo zonose gali prireikti griežtesnės temperatūros kontrolės. Sukurkite kanalus pagal šiuos poreikius, o ne naudodami vieną paprastą grandinę visai formai.
Padalinkite formą į pavadintas aušinimo zonas. Kiekvienai zonai nurodykite tikslinį srautą ir įleidimo angos sąlygas. Pateikite prieinamas jungtis ir nuplovimo planą. Bandymo metu užregistruokite tiekimo ir grąžinimo temperatūrą. Vien tik slėgio rodmuo negali parodyti, ar šiluma išeina iš kiekvienos grandinės.
Pašalinimo temperatūra yra ciklo dalis. Ankstyvas atleidimas gali padidinti našumą, kol būgnas dar minkštas. Tada robotas, konvejeris ar operatorius gali iškraipyti žiedus arba sandarinimo paviršius. Apibrėžkite saugaus pašalinimo sąlygą su matmenimis ir funkciniais įrodymais.
„Kingle“ puslapyje kaip mašinos aušinimo vandens nuorodos nurodytos 0,3 MPa ir 120 l/min. Šios reikšmės padeda padidinti ryšį. Jie nėra išsami aušintuvo specifikacija. Galutiniam aušinimo paketui reikia vandens temperatūros, aplinkos projektinės būklės, pelėsių šilumos apkrovos, mašinos šilumos apkrovos, srauto stabilumo ir vandens kokybės.
Naudokiteekstruzijos pūtimo formavimo formos projektavimo vadovasperžiūrėti ventiliaciją, suspaudimą, aušinimą ir atleidimą. Priimtą formos brėžinį įdėkite į tą pačią techninę bylą kaip ir mašinos maketas.
Ciklo viduje suplanuokite išėmimą, išsiliejimą ir sandarumo patikrinimą
Liejimo ciklas nesibaigia, kai forma atsidaro. Didelis būgnas vis dar turi būti saugiai nuimamas ir kontroliuojamas apdaila. Šie žingsniai gali tapti realia išvesties riba, jei jie pridedami sukūrus mašiną.
Pradėkite nuo išsinešimo. Apibrėžkite rankenos vietą, būgno temperatūrą, naudingąją apkrovą ir judėjimo kelią. Robotas turi išvalyti formą, apsaugoti ir pūsti aparatūrą. Jo rankena neturėtų sutraiškyti šilto žiedo ar pažymėti etiketės skydelio. Perdavimo taškas turi palaikyti būgną be nekontroliuojamo riedėjimo.
Tada pažymėkite kiekvieną pjūvį. Viršutinės blykstės, apatinės uodegos ir kaklo medžiagai gali prireikti skirtingų įrankių. Apsaugokite uždarymo paviršius ir kritinius matmenis. Surinkite apdailą nemaišydami jos su grindų šiukšlėmis. Jei švarus apdaila grįžta į procesą, parodykite maršrutą iki malūnėlio ir maišytuvo.
Nuotėkio patikrinimui reikia rašytinės ribos. Apibrėžkite išbandytas angas, uždarymo sąlygas, slėgio arba vakuumo metodą, stabilizavimo laiką, bandymo laiką ir atmetimo slenkstį. Taip pat apibrėžkite, kas nutinka po nesėkmės. Atmestas būgnas turi išlikti atsekamas iki jo ertmės, laiko lango ir proceso įrašo.
| Stotis | Įvestis | Išvestis | Įrodymai užfiksuoti |
|---|---|---|---|
| Roboto išsinešimas | Šiltas formuotas būgnas | Palaikomas būgnas apdailos stotyje | Klirensas, sukibimo žymės, ciklo laikas ir pakartojamumas |
| Blykstelėjimas | Būgnas su proceso apdaila | Nuvalykite baigtus kraštus | Pjovimo kokybė, būgno pažeidimai ir apdailos masė |
| Atidarymo apdaila | Kaip suformuoti kakleliai | Uždarymui paruoštos sąsajos | Matmenys, paviršius ir matavimo rezultatai |
| Nesandarumo testas | Baigti būgno ir bandymo uždarymai | Leidimas arba atsekamas atmetimas | Receptas, rezultatas, instrumento ID ir laiko žyma |
| Galutinė apžiūra | Išbandytas būgnas | Priimtas produktas arba kontroliuojamas atmetimas | Svoris, sieninis žemėlapis, matmenys ir išvaizda |
Kiekvienos stoties laikas gamyklos bandymo metu. Liejimo mašina gali palaukti, nes išvežimo maršrutas ilgas arba apdailos stotis pilna. Tie vėlavimai priklauso priimtai produkcijai. Jie neturėtų būti paslėpti už sauso ciklo numerio.
Atskiras mašinos pajėgumas nuo JT pakuotės patvirtinimo
„Kinggle“ produkto puslapyje rašoma, kad paskelbtos programos būgnai gali išlaikyti 3 m kritimo testą ir gauti JT sertifikatą. Laikykite šį reikalavimą susietą su nurodyta paraiška. Neperrašykite jo kaip garantijos kiekvienam būgnui, užpildymo medžiagai ar rinkai.
Mašina negali suteikti JT pakuotės ženklo. Patvirtinimas taikomas pakuotės dizaino tipui pagal atitinkamą sistemą. Svarbus būgnas, uždoriai, turinys ar bandymo terpė, paruošimas, kondicionavimas ir bandymų rezultatai. Nuolatinė gamybos kontrolė taip pat svarbi po to, kai dizainas patvirtinamas.
Jungtinių Tautų Europos ekonomikos komisija skelbiaJT pavyzdiniai reglamentai. 24 peržiūra buvo paskelbta 2025 m. Taikomose nacionalinėse arba modalinėse taisyklėse gali būti naudojamas konkretus leidimas arba gali būti papildomų reikalavimų. Patvirtinkite paskirties rinkos įgaliojimus, bandymų laboratoriją ir patvirtinimo maršrutą.
Sukurkite du įrodymų sluoksnius. Pirmasis yra mašinos gamyklos priėmimo testas. Tai įrodo, kad užsakyta ląstelė veikia sutartu būgnu nustatytomis sąlygomis. Antrasis – pakuotės dizaino tipo testavimas. Tai patvirtina gatavą pakuotę pagal taikomą programą. Vienas nepakeičia kito.
Mašinos bandymų metu išmatuokite funkcijas, kurios palaiko vėlesnį bandymą. Įrašykite grynąją masę, bendrąją šūvio masę, sienelės žemėlapį, uždarymo matmenis, žiedo geometriją, nuotėkio rezultatą ir proceso nustatymus. Išsaugokite paženklintus pavyzdžius. Tai suteikia pakuotės testavimo komandai atsekamą pradinę partiją.
Norėdami gauti daugiau informacijos apie produkto bandymo tikslą, naudokite Kinggle esamącheminio būgno kritimo bandymo vadovas. Šiame straipsnyje daugiausia dėmesio skirkite gamybos langeliui. Šis atskyrimas padeda pirkėjams rasti atsakymą į mašinų integravimą arba testavimo atsakymą neskaitant dviejų puslapių, kuriuose rašoma tas pats.
Apskaičiuokite priimtą realių gamybos įvykių produkciją
Produkto puslapyje paskelbiama nuo 17 iki 20 būgnų per valandą pagal savo pavadinimą. Tai naudinga planavimo nuoroda. Tai nėra garantuotas kito būgno tarifas. Svoris, sieninis žemėlapis, derva, formų aušinimas, išėmimas ir patikrinimas gali pakeisti rezultatą.
Pradėkite nuo bėgimo pagal laiką. Suskaičiuokite kiekvieną liejimo įvykį. Tada kiekvieną būgną klasifikuokite kaip priimtą, atmestą arba laukiantį bandymo. Užrašykite kiekvieną sustojimą ir jo priežastį. Naudokite tą patį kokybės planą, kuris valdys gamybą.
priimti būgnai ÷ stebimos gamybos minutės x 60
Taip pat apskaičiuokite bendrąjį medžiagų poreikį. Padauginkite bendrą parisono masę iš formavimo įvykių per valandą. Nedauginkite gatavo būgno svorio iš katalogo kurso. Šis spartusis klavišas nepaiso blykstės, atmetimų, paleidimo medžiagos ir kitų proceso nuostolių.
bendroji parisono masė x formavimo įvykiai per valandą
Atskirkite pirmojo praėjimo našumą nuo perdirbimo arba pakartotinio bandymo. Būgnas, kuris sugenda nuotėkio stotyje ir vėliau praeina po uždarymo reguliavimo, neturėtų išnykti iš įvykių žurnalo. Priežastis svarbi. Tai gali nurodyti liejimą, apdailą, uždarymo mazgą arba testerį.
Aušinimas dažnai kontroliuoja ciklą. Jei papildomos kelios sekundės apsaugo žiedo geometriją, šis laikas priklauso priimtam kursui. Greitesnis atleidimas, dėl kurio susidaro ovalūs kakleliai arba nestabilūs matmenys, nėra produktyvumo padidėjimas.
Naudokite pakankamai ilgą važiavimą, kad atskleistumėte atsigavimą ir paskesnį balansą. Įrašykite mašinos nustatymus pradžioje ir pabaigoje. Theciklo laiko vadovaspaaiškinama, kaip atskirti ekstruzijos regeneravimą, formavimą, aušinimą ir tvarkymą. Theenergijos vadovaspaaiškina, kodėl priimtino būgno galiai ir energijai reikia nurodytos matavimo ribos.
Naudingą galutinį KPI rinkinį sudaro priimtini būgnai per valandą, pirmojo praėjimo išeiga, bruto kilogramai vienam priimtam būgnui, apkarpyti kilogramai vienam būgne, suskaičiuotos prastovos ir energija vienam priimtam būgnui. Kiekvienam skaičiui reikia sutartos pradžios ir pabaigos taisyklės.
Suplanuokite gamyklos ribą aplink viršūnes, prieigą ir šilumos pašalinimą
Viešosios mašinos matmenys yra 9,5 x 4,1 x 6,5 m. Ta dėžutė nėra įrengimo vieta. Operatoriai, formų keitimai, platformos, spintos, vamzdžiai, konvejeriai ir apsauga tęsiasi už jos ribų. Stogas taip pat turi leisti montuoti ir prižiūrėti.
Pradėkite nuo įrangos išdėstymo brėžinio. Pridėkite vietos, skirtos techninei priežiūrai, varžtams ir hidrauliniams komponentams. Pažymėkite pelėsių kelią nuo sunkvežimio ar sandėliavimo vietos iki plokštelių. Patikrinkite krano arba šakinio krautuvo keliamąją galią kiekviename taške. Parodykite, kur nukeliaus pašalinti karšti būgnai ir blykstė.
Suslėgtam orui reikia slėgio ir srauto mašinos jungtyje. Kinggle leidžia 0,8 MPa ir 1,8 m³/min. Kompresoriaus patalpoje turi būti atsižvelgiama į linijos praradimą, kitus naudotojus, didžiausią paklausą, imtuvo tūrį ir oro apdorojimą. Pūtimo procesui taip pat reikalinga sutarta oro kokybė.
Aušinant reikia stabilios temperatūros ir srauto. Viešame puslapyje nurodyti 0,3 MPa ir 120 L/min. Paprašykite šilumos apkrovos lakšto, kuris atskirtų formą, hidrauliką ir kitus vartotojus. Aušintuvo arba aušinimo bokšto dydį nustatykite pagal vietos aplinkos būklę ir vandens kokybę.
Elektros planavimui reikalinga prijungta apkrova, įtampa, dažnis, kabelio trasa, apsauga ir transformatoriaus patikra. Puslapio 70–80 kW eilutė „vidutinis energijos suvartojimas“ yra galios nuoroda. Tai ne sumontuota apkrova, o ne būgno energija.

Peržiūrėkite visąpūtimo liejimo naudingumo planassu mašina ir pagalbiniais tiekėjais. Į techninę sutartį įtraukite visas tiekimo sąlygas ir ribas.
Vykdykite priėmimo bandymą po vienos atsekamos būgno partijos
Atliekant gamyklos priėmimo bandymą turėtų būti naudojamas patvirtintas būgno brėžinys, forma ir medžiaga. Jei gamybinės dervos nėra, dokumentuokite pakaitalą ir rezultato ribas. Nevadinkite sausos mašinos judėjimo gaminio priėmimo testu.
Prieš apsilankymą susitarkite dėl bandymo plano. Pavadinkite instrumentus, imties dydį, vykdymo trukmę ir priėmimo ribas. Nuspręskite, kaip skaičiuojami sustojimai. Apibrėžkite, kurie nustatymai gali keistis bėgimo metu ir kas patvirtina pakeitimą.
- Patikrinkite konstrukciją.Patikrinkite visą KGB200L/LP modelį, ekstruderius, galvutę, valdiklį, spaustuką, robotą, dugno pūtimą, apsaugą ir užsakytus pagalbinius įrenginius pagal sutartį.
- Patikrinkite kalibravimą ir komunalines paslaugas.Įrašykite instrumentų ID. Prie mašinos ribos patikrinkite maitinimo, oro ir vėsinimo sąlygas.
- Įdėkite patvirtintą medžiagą.Įrašykite dervos rūšį, partiją, spalvą, priedą ir permalimo receptą. Sekite numatytą transportavimo kelią.
- Stabilizuokite procesą.Prieš pradėdami oficialų paleidimą, pasiekite kartojamas lydymosi sąlygas, akumuliatoriaus atsigavimą, iškrovimo elgesį, aušinimą ir išėmimą.
- Užšaldykite pradinį receptą.Išsaugokite temperatūrą, greitį, paristro profilį, laiką, slėgį ir tolesnius nustatymus naudodami vieną peržiūros numerį.
- Paleiskite sutartą langą.Skaičiuokite lipdytus, priimtus ir atmestus būgnus. Užregistruokite kiekvieną sustojimą, nurodydami trukmę ir priežastį.
- Išmatuokite pavyzdinį planą.Patikrinkite masę, matmenis, sienų žemėlapį, žiedo ir kaklo geometriją, apdailos kokybę, išvaizdą ir sandarumo rezultatą.
- Patikrinkite pasroviui skirtą balansą.Įsitikinkite, kad robotas, apipjaustymas, testeris ir konvejeriai gali išlaikyti formavimo greitį be nesaugaus kaupimosi.
- Uždarykite kiekvieną nukrypimą.Užrašykite rezultatą, savininką ir pakartotinio tyrimo metodą. Neslėpkite neišspręstos problemos bendrame teiginyje „išlaikytas testas“.
Išsaugokite pavyzdžius nuo pradžios, vidurio ir pabaigos. Ant kiekvieno būgno pažymėkite laiką, receptą ir rezultatą. Išsaugokite sieninį žemėlapį ir nuotėkio įrašą kartu su tyrimo ataskaita. Tai paverčia apsilankymą gamykloje įrodymais, kurie gali padėti vėliau paleisti ir šalinti triktis.
Nufotografuokite patvirtintus pavyzdžius ir jų etiketes. Eksportuokite galutinį receptą prieš išjungdami. Ataskaitoje taip pat turėtų būti išvardytos neišspręstos pastabos, dėl kurių nebuvo atmestas. Ši informacija suteikia svetainės komandai aiškų paleidimo iš naujo tašką įdiegus.
Funkcinių paketų bandymai gali būti stebimi mašinos projekto metu, jei susitarta dėl metodo. Tačiau oficialus projekto tipo patvirtinimas gali įvykti kitur. Laikykite šias ataskaitas atskirai. Kiekvienoje ataskaitoje turi būti tiksliai nurodyta, ką ji įrodo.
„Kinggle“ pardavimo procesas apima patikrinimą, testavimą ir kvietimą prisijungti prie testo. Pasinaudokite šia galimybe ir vadovaukitėsgamyklos priėmimo bandymo vadovas. Po pristatymo pakartokite nustatytos vietos priėmimo paleidimą su įdiegtomis komunalinėmis paslaugomis ir vietine medžiagų sistema.
Sukurkite pasiūlymui paruoštą KGB200L/LP elemento RFQ
Naudinga užklausa leidžia tiekėjui patikrinti visą gamybos kelią. Pradėkite nuo būgno failo. Pridėkite piešinį, nuotraukas ir fizinį pavyzdį, jei yra. Nurodykite, ar gaminys yra 200 l, 220 l ar kito siūlomos klasės gaminio.
Pateikite grynąjį liejimo svorį, bruto šūvio sąmatą ir sunumeruotą sieninį žemėlapį. Pavadinkite HMWHDPE rūšį, spalvą, priedus ir šlifavimo taisyklę. Nurodykite turinį, uždarymo sistemą, cheminio atsparumo reikalavimą ir taikomus pakuotės bandymus.
Apibrėžkite našumą kaip priimtus būgnus per valandą. Pridėkite metinį kiekį, pamainų modelį ir planuojamus keitimus. Apibūdinkite išėmimą, apipjaustymą, atidarymo apdailą, sandarumo patikrinimą, patikrinimą, ženklinimą ir padėklų sudėjimą. Pažymėkite, kurias prekes „Kingle“ turėtų pasiūlyti ir kurias pateiks pirkėjas.
Pridėkite gamyklinius duomenis. Įtraukite įtampą, dažnį, suslėgto oro talpą, aušinimo šaltinį, aplinkos diapazoną, aukštį virš jūros lygio, pastato aukštį, krano galią ir galimą grindų planą. Pridėkite pageidaujamą mašinos orientaciją ir būgno srautą.
Prašykite atsakymo raštu su visa KGB200L/LP konfigūracija. Tai turėtų apimti liejimo voką, ekstruderį ir galvutės architektūrą, akumuliatoriaus bazę, komunalines paslaugas, pagalbinį sąrašą, išdėstymą, priėmimo planą ir duomenų perdavimą. Nepriimkite „standartinės konfigūracijos“ kaip vienintelio aprašymo.
Galutinis sprendimas turėtų susieti kiekvieną svarbų būgno reikalavimą su mašinos funkcija arba bandymu. Jei vienas reikalavimas neturi savininko, uždarykite jį prieš išleisdamas užsakymą. Jei vis dar renkate failus, naudokite Kinggle'satsisiuntimo centrasirmašinų vaizdo įrašaiturimoms nuorodoms. Tada išsiųskite kontroliuojamą projekto paketą perkontaktinę formą.
Dažnai užduodami klausimai
Šie atsakymai apima pirkimo klausimus, kurie dažniausiai keičia konfigūraciją arba priėmimo planą. Jie naudoja dabartinius „Kingle“ gaminių puslapius kaip įrenginio nuorodą. Projekto dokumentai turėtų kontroliuoti galutinį užsakymą.
Kokie produktai yra skirti gaminti KGB200L/LP?
„Kingle“ pozicionuoja KGB200L/LP kaip 250L klasės specializuotą mašiną, skirtą 220L dvigubo žiedo mėlyniems cheminių medžiagų statiniams. Skirtingam būgnui vis tiek reikia patikrinti bendrąją skerdenos masę, formų tinkamumą, sienų pasiskirstymą, uždarymą, aušinimą, išėmimą ir būtinus pakuotės bandymus.
Ar 300 vnt/h reiškia, kad mašina per valandą pagamina 300 cheminių būgnų?
Ne. Gaminių lentelėje 300 vnt/val. kaip džiovinimo ciklas. Tame pačiame puslapyje skelbiama nuo 17 iki 20 vienetų per valandą dėl pavadinto cheminio būgno taikymo. Galutinė priimta produkcija turi būti įrodyta naudojant gamybos formą, dervą, aušinimą, automatizavimą ir kokybės planą.
Ar KGB200L/LP gali pagaminti 15 kg gatavą būgną?
Puslapyje pateikiama 12–15 kg gatavo būgno nuoroda ir 18 kg PE akumuliatoriaus svorio nuoroda. Į bendrą parisono masę taip pat įeina blykstė ir kita apdaila. Prieš užšaldydami galvutės konfigūraciją, patvirtinkite visą masės balansą, dervos pagrindą, rezervą ir sienų žemėlapį.
Ar KGB200L/LP yra tokia pati mašina kaip ir KGB200L?
Ne. Kinggle skelbia jas kaip susijusias, bet skirtingas konfigūracijas. KGB200L/LP puslapyje nurodyti du 100 mm varžtai, dviejų sluoksnių aprašymas ir 39 t mašinos svoris. KGB200L puslapyje nurodytas vienas 120 mm varžtas ir 36 t mašinos svoris.
Ar perkant šią mašiną būgnams suteikiamas JT sertifikatas?
Ne. Mašina nesuteikia JT pakuotės ženklo. Patvirtinimas taikomas išbandytam pakuotės dizaino tipui pagal atitinkamas taisykles. Svarbus būgnas, uždarymai, numatytas turinys arba bandymo terpė, paruošimas, bandymų rezultatai ir vykstanti gamybos kontrolė.
Ką turėčiau siųsti norint gauti KGB200L/LP pasiūlymą?
Atsiųskite būgno brėžinį, nuotraukas, pavyzdį, matmenis, angas, grynąjį svorį, sieninį žemėlapį, HMWHDPE klasę, apdailos sąmatą, uždarymus, turinį, bandymus, priimtą išvesties tikslą, paskesnę apimtį ir gamyklos komunalines paslaugas. Taip pat nurodykite reikiamą sluoksnio struktūrą ir automatizavimo ribą.
Vieną patvirtintą būgną paverskite visa mašinos specifikacija
Atsiųskite Kinggle būgno brėžinį, medžiagą, sieninį žemėlapį, uždarymus, bandymo planą, išvesties tikslą ir gamyklos komunalines paslaugas. Tada inžinierių komanda gali patvirtinti KGB200L/LP konfigūraciją, formą, pagalbinius įrenginius ir priėmimo apimtį.
Paprašykite KGB200L/LP sprendimo