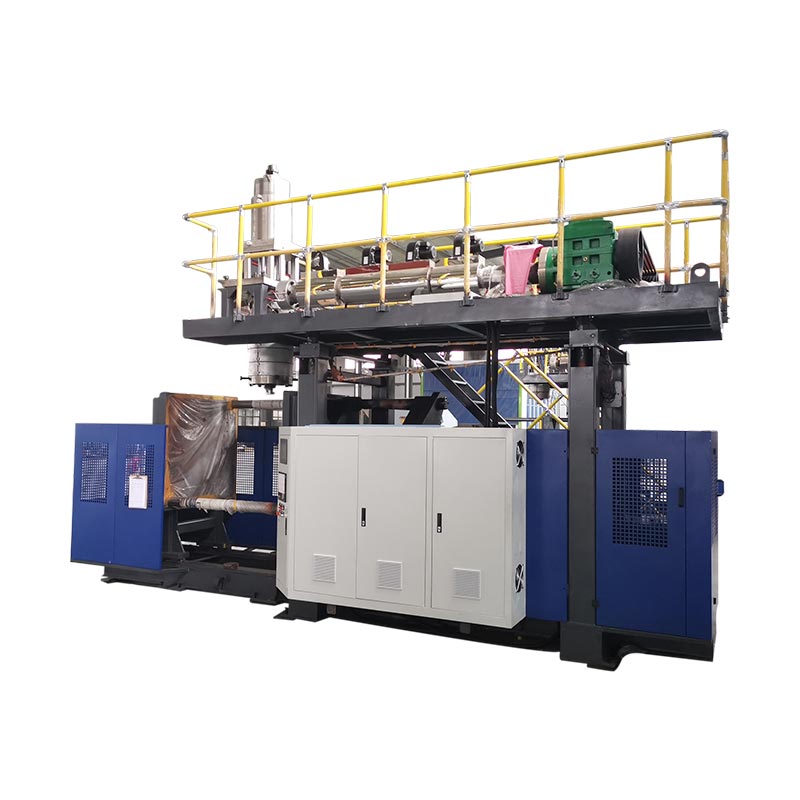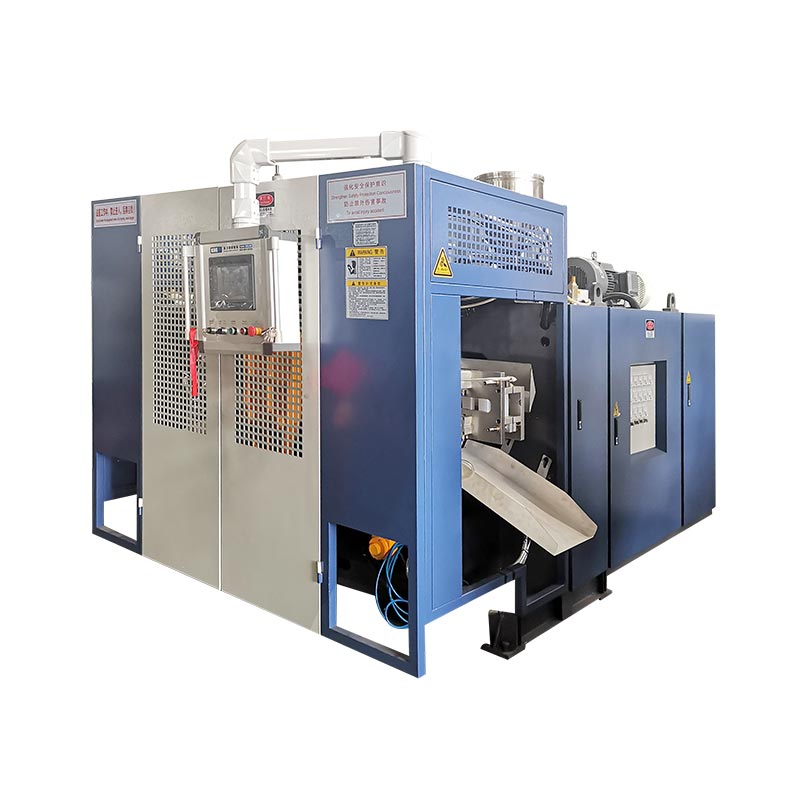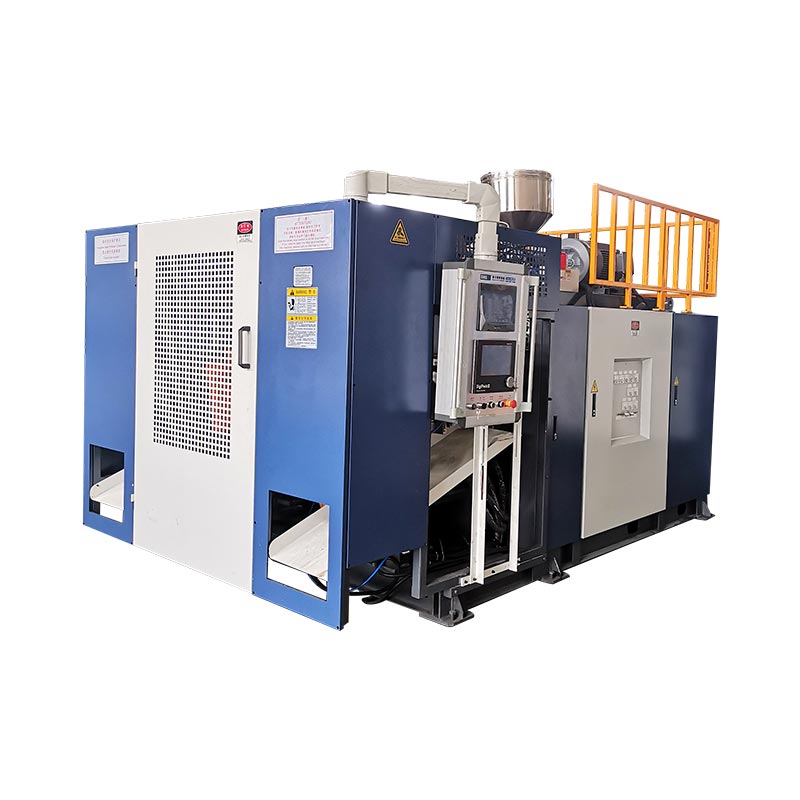
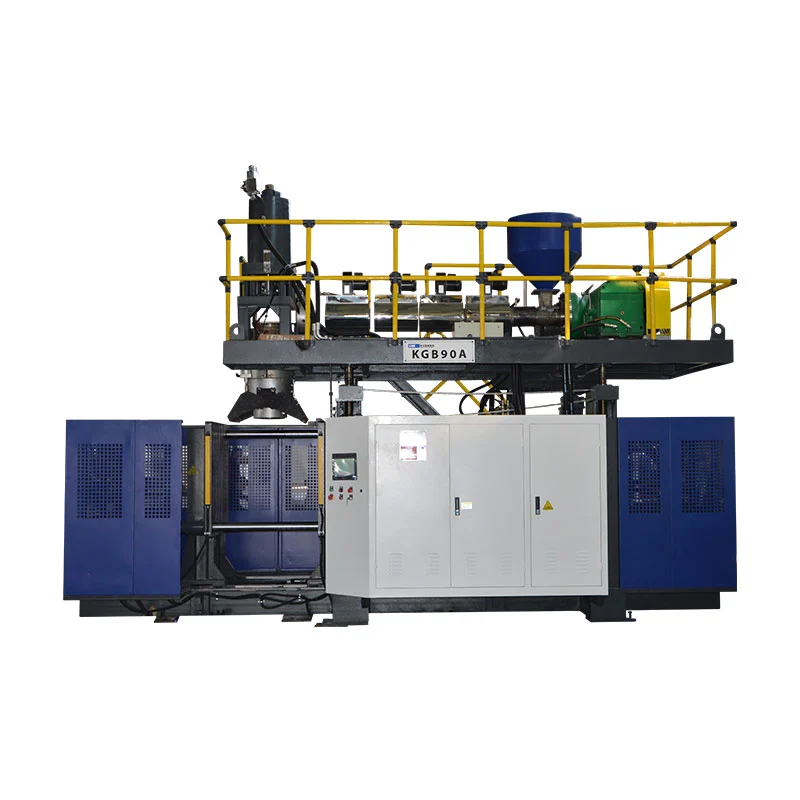
Pasirinkite iš KGB80A ir KGB80AP pagal jūsų gaminiui reikalingų medžiagų srautų skaičių. Kinggle paskelbtoje KGB80A lentelėje nurodytas vienas 80 mm varžtas, o KGB80AP lentelėje – du 70 mm varžtai ir aprašoma dviejų sluoksnių arba dviejų spalvų gamyba. Jų paskelbtas formos vokas, gnybtas, akumuliatorius ir komunalinių paslaugų nuorodos yra tos pačios, todėl galiojančiam sprendimui vis tiek reikia tikrosios dalies, formos, dervos plano ir bandymo kriterijų.
Dvi mašinos gali turėti tą pačią 30 l etiketę ir vis tiek išspręsti skirtingas gamybos problemas. Cheminis būgnas, pagamintas iš vienos dervos srauto, nesukuria tokios pačios ekstruzijos užduoties kaip dviejų spalvų įrankių dėžė arba sienelė iš dviejų medžiagų sluoksnių. Vien perkant pagal konteinerio tūrį tas skirtumas paslepia.
Šiame palyginime KGB80A ir KGB80AP traktuojami kaip produktų platformos, o ne kaip brošiūrų būdvardžių sąrašas. Jame pateikiami duomenys, šiuo metu paskelbti dviejuose „Kingle“ produktų puslapiuose. Jei svetainė palieka atvirą konfigūracijos klausimą, straipsnyje taip sakoma ir tas elementas perkeliamas į citatą arba gamyklos bandomąją versiją.
Penki taškai, kuriuos reikia išspręsti prieš pateikiant citatos užklausą
- Apibrėžkite, ar sienai reikia vienos lydymosi srovės, dviejų sluoksnių, dviejų spalvų, vaizdo juostos ar kitos konstrukcijos.
- Patikrinkite formą pagal paskelbtą plokštelę, formos voką, atidarymo eigą ir storio diapazoną.
- Palyginkite bendrą parisono poreikį su 5 l ir 3,75 kg PE akumuliatoriaus nuorodomis.
- Apsvarstykite 650 vnt/h kaip sauso ciklo rodiklį, o ne kaip žadėtą gamybos našumą.
- Į bandomąjį planą įrašykite medžiagos, kokybės, produkcijos ir naudingumo priėmimo taisykles.
Duomenų riba:toliau pateiktos specifikacijos yra iš dabartinėsKGB80A puslapisirKGB80AP puslapis, patikrinta 2026 m. rugsėjo 11 d. Tai yra palyginimo nuorodos. Patvirtinta citata, mašinos brėžinys ir techninė sutartis kontroliuoja pristatytą konfigūraciją.
Pradėkite nuo gaminio sienos, o ne nuo mašinos pavadinimo
Pirmas klausimas ne tas, ar gaminys talpina 20 ar 30 litrų. Paklauskite, kiek nepriklausomai valdomų lydalo srautų turi patekti į štampavimo galvutę. Įprastai vienos medžiagos sienai reikalingas vienas apibrėžtas dervos kelias. Dviejų spalvų daliai reikia dviejų spalvų srautų. Dviejų sluoksnių gaminiui reikia dviejų srautų, kurie susikerta koekstruzijos galvutės viduje. Šie srautai gali naudoti tą patį pagrindinį polimerą arba skirtingas medžiagas, tačiau jų suderinamumą ir apdorojimo langus vis tiek reikia peržiūrėti.
Šį skirtumą lengva prarasti, nes pirkėjai taip pat girdi apie galvas ir ertmes. Sluoksnis yra medžiagos zona per sieną. Išleidimo anga sukuria vieną parapiją. Formos ertmė sukuria vieną dalį. Dviejų sluoksnių mašina automatiškai nėra dviejų galvučių mašina, o dviejų ertmių forma nesukuria dviejų medžiagų sluoksnių. Kinggle'sgalvutė, ertmė ir sluoksnio kreiptuvasišlaiko šiuos skaičius atskirai.
Viešas KGB80AP aprašymas šiuo klausimu yra konkretus. Modelis pristatomas kaip dvigubos ekstruzijos platforma, skirta dviejų sluoksnių arba dviejų spalvų darbams. Jo lentelėje nurodyti du 70 mm varžtai ir du 22 kW ekstruderio varikliai. KGB80A lentelėje nurodytas vienas 80 mm varžtas ir vienas 37 kW variklis. Šis architektūros skirtumas yra naudingesnis nei neaiškus teiginys, kad viena mašina yra pažangesnė.
Yra vienas dalykas, kurį reikia paaiškinti raštu. KGB80A gaminio aprašyme minimos vieno ir kelių sluoksnių parinktys, o paskelbtoje specifikacijų lentelėje parodytas vienas ekstruderis. Abu šie teiginiai gali būti įmanomi tik tuo atveju, jei galutinis parinkčių paketas pakeičia standartinę architektūrą. Neatspėkite, kuri pakuotė skirta. Citatos paprašykite nurodyti kiekvieną ekstruderį, jam priskirtą medžiagą, štampavimo galvutės struktūrą ir reguliuojamo sluoksnio santykio diapazoną.
Ką Kinggle šiuo metu skelbia abiem 30L platformoms
Toliau pateiktoje lentelėje pateikiami laukai, kuriuos galima tiesiogiai palyginti dviejuose dabartiniuose produkto puslapiuose. Dauguma platformos duomenų yra vienodi. Abiejuose puslapiuose nurodyta maksimali 30 L talpos talpa, 215 kN suspaudimo jėga, 5 L akumuliatorius ir 3,75 kg PE akumuliatoriaus svorio nuoroda. Svarbūs paskelbti skirtumai yra ekstruzijos išdėstymas ir mašinos svoris.
| Paskelbtas laukas | KGB80A | KGB80AP | Kaip juo naudotis |
|---|---|---|---|
| Didžiausia konteinerio talpa | 30 l | 30 l | Tik atrankos etiketė; tai neįrodo pelėsių, šūvių ar gaminio tinkamumo |
| Išvestis | 650 vnt/val., džiovinimo ciklas | 650 vnt/val., džiovinimo ciklas | Mašinos judėjimo nuoroda, nepriimta produkto produkcija |
| Mašinos dydis | 4,7 x 3,5 x 4 m | 4,7 x 3,5 x 4 m | Pradinis vokas maketo planavimui |
| Mašinos svoris | 12 t | 13 t | Įvestis grindų ir tvarkymo peržiūrai, atsižvelgiant į galutinį brėžinį |
| Suspaudimo jėga | 215 kN | 215 kN | Palyginkite su numatomu plotu ir sutartomis pūtimo sąlygomis |
| Maksimalus formos dydis | 520 x 860 mm | 520 x 860 mm | Patikrinkite tikrąjį formos brėžinį ir jungtis |
| Formos storio diapazonas | nuo 360 iki 420 mm | nuo 360 iki 420 mm | Patvirtinkite sumontuotos formos storį, plokštes ir adapterius |
| Atidarymo smūgis | nuo 350 iki 850 mm | nuo 350 iki 850 mm | Patikrinkite dalių atlaisvinimą, įdėklus ir išėmimo kelią |
| Varžtų išdėstymas | 1 x 80 mm | 2 x 70 mm | Pagrindinis paskelbtos architektūros skirtumas |
| Ekstruderio variklio išdėstymas | 1 x 37 kW | 2 x 22 kW | Patvirtina vieną prieš du paskelbtus ekstruzijos įrenginius |
| Paskelbtas HDPE lydymosi pajėgumas | nuo 120 iki 140 kg/val | nuo 120 iki 140 kg/val | Medžiagos apimties nuoroda; palyginti su bendrąja paklausa |
| Akumuliatoriaus talpa | 5 l | 5 l | Patikrinti pagal visą grubią parisoniją |
| Paskelbtas PE akumuliatoriaus svoris | 3,75 kg | 3,75 kg | Ne tas pats, kas gatavo produkto svoris |
| Pučiamo oro nuoroda | 0,8 MPa; 0,7 m³/min | 0,8 MPa; 0,7 m³/min | Patvirtinkite galutinį mašinos įleidimo angos reikalavimą |
| Aušinimo vandens nuoroda | 0,3 MPa; 70 l/min | 0,3 MPa; 70 l/min | Patvirtinkite temperatūrą, kokybę, grąžinimą ir grandinės apimtį |
| Paskelbta vidutinės energijos eilutė | nuo 27 iki 37 kW | nuo 27 iki 37 kW | Galios nuoroda, negarantuojama kWh vienai priimtai daliai |
Dėl bendrų numerių mašinos nepakeičiamos. Antrasis medžiagos srautas prideda tiekimo kelią, statinę, pavarą, temperatūros istoriją ir valymo seką. Produkto puslapyje gali būti rodomas tas pats išorinis vokas ir naudingumo nuoroda, tačiau gamybos metodas vis tiek skiriasi. Todėl projekto byloje turėtų būti nurodyta galutinė elektros apkrova, medžiagų tvarkymo apimtis ir valdymo paketas, o ne pasikliauti vien palyginimo lentele.
KGB80A kryptis
Pradėkite čia, kai gaminio aprašyme naudojama viena apibrėžta lydalo srovė ir paskelbta forma bei šūvio vokas tinka.
KGB80AP kryptis
Pradėkite čia, kai sluoksnio ar spalvos konstravimui reikalingi du atskirai tiekiami lydalo srautai.
Kur KGB80A yra švaresnis atskaitos taškas
KGB80A lentelėje aprašomas vienas 80 mm varžtas, vienas 37 kW ekstruderio variklis ir paskelbtas HDPE lydymosi pajėgumų diapazonas nuo 120 iki 140 kg/val. Produktui, apibrėžtam aplink vieną medžiagų srautą, tai yra paprastesnė paskelbta bazinė linija. Medžiagos plane yra vienas pagrindinis tiekimo būdas, skirtas nustatyti, išdžiovinti arba prireikus kondicionuoti, spalva, dozė, išvalymas ir atsekimas pagal partiją.
Paprastesnis nereiškia automatinio. Dervos klasei, pagrindiniam mišiniui, priedų pakuotei ir pakartotinio šlifavimo taisyklei vis tiek reikia rašytinio recepto. Cheminiam būgneliui gali prireikti kitokios dervos ir patvirtinimo plano nei įrankių dėžėje ar vandens talpykloje. Kinggle'sHDPE ir PP vadovaspaaiškina, kodėl polimero šeimos pavadinimas nenustato lydymosi temperatūros, aušinimo laiko ar gaminio veikimo.
KGB80A puslapyje pateikiamos cheminių medžiagų pakavimo statinės, krovimo konteineriai, vandens talpyklos, įrankių dėžės, purkštuvai, žaislai ir su automobiliais susijusios dalys. Tie pavyzdžiai rodo numatomą diapazoną; jie neįrodo, kad kiekvienas tų grupių produktas tinka. Plati įrankių dėžė gali nepavykti patikrinti formos voko net tada, kai jos vidinis tūris yra mažesnis nei 30 l. Sunki techninė dalis gali viršyti bendrąjį šūvio poreikį, o talpa kur kas mažiau nei 30 l.
Modelį vertinkite kaip kandidatą po to, kai gaminys praėjo keturias patikras: medžiagų srauto skaičių, pelėsių sąsają, bendrąjį gaminio poreikį ir priimtą produkciją. Jei projektui reikia vaizdo juostos, specialaus spalvų kelio ar papildomo sluoksnio, paprašykite Kinggle pasiūlyme parodyti tikslią KGB80A parinktį. Daugiasluoksnė viešo puslapio formuluotė niekada neturėtų pakeisti siūlomos medžiagos kelio diagramos.
Kur KGB80AP uždirba antrąją ekstruzijos sistemą
KGB80AP yra aiškesnis paskelbtas pasirinkimas, kai daliai reikia dviejų nepriklausomai tiekiamų lydalo srautų. „Kingle“ apibūdina jį dviejų sluoksnių arba dviejų spalvų gamybai ir pateikia du 70 mm varžtus su dviem 22 kW varikliais. Kiekvienas srautas gali gauti savo medžiagų tiekimo ir apdorojimo nustatymus, kol lydalo galvutė susitinka.
Antrasis ekstruderis turėtų išspręsti apibrėžtą sienos reikalavimą. Jis gali atskirti dvi spalvas, sudėti skirtingas medžiagas į du sluoksnius arba palaikyti kitą patvirtintą dviejų srautų konstrukciją. Jo nereikėtų pridėti, nes „dvigubas sluoksnis“ skamba galingiau. Pirkėjas turi nurodyti, kas yra kiekviename sraute, kodėl reikalingas atskyrimas ir kaip bus tikrinama baigta siena.
Sluoksnių santykis yra atskira valdymo problema. Vieši varžtų dydžiai nenurodo pirkėjui reguliuojamo sluoksnio diapazono arba šio santykio stabilumo konkrečiai dervų porai. Pralaidumas taip pat turi būti subalansuotas abiejuose srautuose. Jei vienas sluoksnis aprūpina nedidelę sienos dalį, jo ekstruderiui vis tiek reikia stabilaus veikimo lango reikiamu greičiu. Klauskite siūlomo štampavimo galvutės konstrukcijos, medžiagų priskyrimo, sluoksnių santykio diapazono ir mėginių ėmimo metodo.
Sienelės storio programavimas nepakeičia sluoksnių santykio valdymo. „Kingle“ šeimininkaujaMoog DigiPack III vadovaspaaiškina, kaip akumuliatoriaus mašina gali susieti savo sienelės profilį su akumuliatoriaus padėtimi išstūmimo metu. Ši funkcija paskirsto bendrąją sieną išilgai sofos. Bendra ekstruzijos sistema vis tiek turi kontroliuoti, kaip du lydalo srautai dalijasi siena.
Du srautai taip pat keičia kasdienį darbą. Gamykla turi užkirsti kelią medžiagų mainams, valdyti du bunkerio maršrutus, stebėti dvi temperatūros istorijas ir planuoti kiekvieno kelio valymą. Pakeitus dviejų spalvų įrankių rinkinį į vienspalvį būgną, galima sutaupyti medžiagos tik tuo atveju, jei gamybos komanda gali išvalyti ir dokumentuoti abi grandines. Įtraukite tą darbą įkeitimo planas.
30 l etiketė negali patvirtinti, kad pelėsiai ar tinka
Talpyklos talpa yra tik tūrio etiketė. Mašinos tinkamumas priklauso nuo išorinės geometrijos ir plastiko masės, kurią turi pateikti galvutė. Pradėkite nuo gatavo gaminio brėžinio. Į pelėsių apžvalgą pridėkite nuspaudžiamą žemę, blykstės kišenes, kaklo įrankius, pūtimo kaiščių išdėstymą, įdėklus, aušinimo jungtis, kėlimo taškus ir bet kokį išėmimo tarpą.
Abiejuose gaminių puslapiuose skelbiamas maksimalus formos dydis 520 x 860 mm, formos storis nuo 360 iki 420 mm ir atidarymo eigos diapazonas nuo 350 iki 850 mm. Palyginkite šias vertes su visu formos mazgu, o ne matomais gaminio matmenimis. Adapterio plokštės ir aptarnavimo jungtys gali užimti vietos. Gilioms dalims taip pat gali prireikti daugiau atidarymo ir ištraukimo laisvos vietos, nei iš pradžių rodo formos brėžinys.
215 kN gnybto atskaitą reikia apskaičiuoti atskirai. Pūtimo slėgis veikia per visą projektuojamą plotą, matomą atsiskyrimo plokštumoje. Produkto orientacija, blykstės sritis ir aktyvių pozicijų skaičius turi įtakos šiai sričiai. Nepatvirtinkite spaustuko vien dėl tūrio. Nusiųskite siūlomą pelėsių išdėstymą ir proceso slėgį „Kingle“, kad jis patvirtintų projektą. Theekstruzijos pūtimo formos projektavimo vadovasišsamiau apima sąsają.
gatavos dalies masė + viršutinė blykstė + apatinė blykstė + kaklo arba rankenos apdaila + kitas užfiksuotas proceso laužas
Palyginkite tą bendrąjį poreikį su galvute, o ne tik su neto buteliuko svoriu. Abiejuose puslapiuose skelbiama 5 l akumuliatoriaus ir 3,75 kg PE akumuliatoriaus svorio nuoroda. 3,75 kg figūra priklauso nuo medžiagos ir neturėtų būti traktuojama kaip universali dalinio svorio riba. Svarbus dervos tankis, lydymosi elgsena, štampo konstrukcija, reikalinga pagalvėlė ir proceso riba.
Naudinga projekto apžvalga parodo masės balansą. Pasverkite arba įvertinkite kiekvieną reprezentatyviu įrankiu užfiksuotą atkarpą, užrašykite dervos klasę ir nurodykite planuojamą pagalvėlę. Jei grubus parisonas yra per arti paskelbtos nuorodos, paklauskite, ar kitas galvos ar mašinos modelis užtikrina stabilesnį langą. Vardinė 30 l mašina automatiškai nėra tinkama 30 litrų būgnų gamybos mašina kiekvienai formai.
Skaitykite 650 vnt/h eilutę kaip mašinos duomenis, o ne pardavimo pažadą
Abu „Kingle“ stalai 650 vnt/h žymi kaip „Išvestis (sausas ciklas).“ Sauso ciklo metu matuojamas mašinos judėjimas, neįrodant lydalo tiekimo, pūtimo, aušinimo, dalių pašalinimo, apipjaustymo ar patikrinimo. Ji taip pat nenustato talpyklos, sienelės storio, dervos, pelėsių temperatūros ar atmetimo taisyklės. Paveikslas gali padėti palyginti mechaninę platformą, tačiau jos negalima nukopijuoti į verslo planą kaip parduodamų dalių per valandą.
Pradėkite produkcijos planavimą nuo viso gamybos ciklo. Įrašykite akumuliatoriaus užpildymą, išstūmimą, formos uždarymą, pūtimą, išmetimą, aušinimą, formų atidarymą, išėmimą ir tvarkymą pasroviui. Ilgiausias reikalingas įvykis valdo kartojimo laiką. Storos cheminės medžiagos statinės aušinimas gali būti ribotas. Dviejų spalvų gaminį gali apriboti lėtesnė lydymosi srovė arba tolesnis procesas.
bendrieji formavimo įvykiai x įvykio dalys x priėmimo greitis, padalytas iš išmatuoto veikimo laiko valandomis
Paskelbtas abiejų modelių HDPE lydymosi pajėgumų diapazonas yra nuo 120 iki 140 kg/h. Naudokite jį tik kaip HDPE nuorodą. Palyginkite jį su bendru valandiniu poreikiu, kuris apima blykstę ir kitą užfiksuotą medžiagą. Jei KGB80AP naudoja dvi skirtingas medžiagas, dokumentuokite reikiamą kiekvieno srauto masės greitį. Bendra suma gali paslėpti nestabilų žemos normos sluoksnį.
Išmatuokite priimtą produkciją per stabilų langą, naudodami tikrąją formą ir nurodytą dervą. Pažymėkite sustojimus, rankines intervencijas, recepto pakeitimus ir atmestas dalis. Kinggle'sciklo laiko optimizavimo vadovasparodo, kaip rasti ribojantį žingsnį. Thegamyklos priėmimo bandymo vadovaspaverčia rezultatą pakartojamu priėmimo įrašu.
Paskelbtas pėdsakas yra tik gamyklos ląstelės centras
Abiejuose puslapiuose pavaizduotas 4,7 x 3,5 x 4 m dydžio mašinos vokas. Juose nurodyta 12 t KGB80A ir 13 t KGB80AP. Šie skaičiai padeda atlikti ankstyvus maketavimo darbus, tačiau tinkamam elementui taip pat reikia prieigos prie formos, štampavimo galvutės, medžiagų tiekimo, roboto ar dalių pašalinimo, apipjaustymo, laužo tvarkymo ir priežiūros. Patvirtintas bendrasis susitarimas turėtų nustatyti galutinę ribą.

Komunalinių paslaugų eilės taip pat yra vienodos: 0,8 MPa ir 0,7 m³/min pūtimo orui, plius 0,3 MPa ir 70 l/min aušinimo vandeniui. Slėgį ir srautą registruokite atskirai. Pridėkite įleidimo temperatūrą, vandens kokybę, jungties dydį ir grąžinimo sąlygas. Antraštė gali rodyti slėgį, o atšaka negali tiekti pakankamai srauto tuo pačiu metu.
Abiejuose puslapiuose vidutinis energijos suvartojimas nurodytas nuo 27 iki 37 kW. Vienetas kW apibūdina galią. Tai nėra prijungta apkrova ir nėra energijos vienam gaminiui. Paskelbti variklių išdėstymai skiriasi, todėl galutinis elektros grafikas nusipelno projekto patvirtinimo, nors vidutinė elektros linija sutampa. Naudokite Kinggle'skomunalinių paslaugų planavimo vadovasatskirti pagrindinę mašiną, pagalbines ir gamyklines paslaugas.
Energijos palyginimui reikia tos pačios gaminio ribos.EUROMAP 46.2apibrėžia su gaminiu susijusį matavimą nurodytai ekstruzijos pūtimo formavimo mašinai, formai ir gaminiui, atitinkančiam kliento reikalavimus. Ši logika neleidžia greitam džiovinimo ciklui arba mažai apkrautam bandymui tapti realia gamyba. Įrašykite kWh už priimtą dalį arba vieną priimtą kilogramą sutartomis bandymo sąlygomis.
Gamyklos planavimo pastaba:patvirtintame brėžinyje patvirtinkite galutinį mašinos svorį, svorio centrą, pamatų apkrovas, kėlimo būdą, sumontuotą galią ir prijungimo taškus. Viešas puslapis nėra pamatų ar elektros projekto dokumentas.
Tegul gaminio bandymas nustato galutinį modelio pasirinkimą
Naudingas bandymas ne tik sukuria vieną priimtiną pavyzdį. Tai rodo, kad pasirinkta medžiagos architektūra, forma ir mašina gali išlaikyti reikiamą rezultatą. Prieš pradedant teisminį procesą, parašykite priėmimo metodą. Priešingu atveju pirkėjas ir tiekėjas gali stebėti tą patį bėgimą ir išeiti skirtingai interpretuodami.
- Užšaldyti produkto peržiūrą.Nurodykite brėžinį, matmenis, neto svorį, sieninį žemėlapį, kaklo arba uždarymo sąsają ir funkcinius bandymus.
- Užšaldykite materialinį planą.Pavadinkite kiekvieną dervą, tiekėją, rūšį, spalvą, priedą ir šlifavimo taisyklę. Jei naudojate KGB80AP, priskirkite kiekvieną srautą ir tikslinio sluoksnio santykį.
- Įrašykite mašinos konfigūraciją.Išvardykite modelį, varžtus, variklius, štampavimo galvutę, sieninį valdiklį, formą, pūtimo kaiščio sistemą, išėmimo ir paskesnę įrangą.
- Parodykite masės balansą.Užrašykite gatavos dalies svorį, kiekvieną blykstę arba apdailos sekciją, bendrąją gaminio masę ir į procesą grąžintą medžiagą.
- Apibrėžkite stabilų langą.Nurodykite įšilimo sąlygas, recepto peržiūrą, mėginių laiką, leistinas rankines intervencijas ir minimalų nepertraukiamo stebėjimo laikotarpį.
- Išmatuokite gaminio kokybę.Jei reikia, naudokite pirkėjo patvirtintus matmenų, sienų pasiskirstymo, sandarumo, uždarymo tinkamumo, apkrovos, kritimo ar cheminės priežiūros patikrinimus.
- Suskaičiuokite priimtą išvestį.Atskirkite grubius įvykius, grubias dalis, priimtas dalis, atmetimus, planuojamus sustojimus ir neplanuotus sustojimus.
- Įrašykite komunalines paslaugas ir energiją.Atkreipkite dėmesį į mašinos įleidimo oro ir vandens sąlygas. Jei energija yra svarbi, nustatykite skaitiklio ribą ir apskaičiuokite ją pagal priimtą produkciją.
Bandydami KGB80AP, imkite sienos mėginius pagal sluoksnį ir bendrą storį, kai to reikalauja specifikacijos. Tinkama bendra siena vis tiek gali paslėpti netinkamą sluoksnio padalijimą. Naudokite dervai ir produktui sutartą metodą. Išmatuotą rezultatą laikykite šalia recepto ir mėginio padėties, kad komanda galėtų atsekti bet kokius pokyčius.
Bet kurio modelio atveju patikrinkite kelias gaminio vietas. Rankenos, kampai, suspaudimo vietos ir plačios plokštės gali išsitempti skirtingai. Theparison programavimo vadovaspaaiškina, kaip valdiklio padėtis turėtų būti susieta su fiziniais sienos matavimais. Išsaugokite priimtą profilį naudodami įrankį ir gaminio peržiūrą.
Sukurkite RFQ aplink dalį, o ne prašykite „vieno 30 l aparato“
Trumpa modelio užklausa perkelia tiekėjui per daug sprendimų. Kinggle'spardavimo procesasprašo produkto nuotraukų ar brėžinių, svorio, dydžio, medžiagos, storio, našumo ir cheminio atsparumo poreikių. Šiam palyginimui medžiagos srauto apibrėžimas turėtų būti šalia to paketo viršaus.
Siųsti vieną valdomą failų rinkinį. Jei įmanoma, įtraukite gaminio brėžinį ir 3D duomenis. Pridėkite tikslinį svorį, sienelės reikalavimus, dervos rūšį, pagrindinį mišinį, priedus ir šlifavimo politiką. Nurodykite kiekvieną reikiamą spalvą, sluoksnių skaičių ir kiekvieno sluoksnio paskirtį. Tada pridėkite metinį ir valandinį priimtą našumo tikslą, pamainų modelį, galimas komunalines paslaugas, įrenginio įtampą, lubas ir prieigos ribas.
Tada aprašykite testus, kurie išleidžia dalį. Gali prireikti cheminių medžiagų būgno nuotėkio, uždarymo, tvarkymo arba reguliuojamų pakuočių patikrinimų. Įrankių dėžei gali prireikti vyrių, skląsčių, apkrovos ar surinkimo patikrų. „Kingle“ gali pasiūlyti mašiną, formą ir paskesnę taikymo sritį tik tada, kai matomi šie reikalavimai. Neimportuokite bandymo verčių iš kito gaminio vien todėl, kad jo vardinė talpa yra tokia pati.
Teiraukitės pasiūlymo, kad atskirtumėte standartinę įrangą, patvirtintas parinktis ir pirkėjo tiekiamą įrangą. Jame turėtų būti nurodytas ekstruderio skaičius, varžtų dydžiai, galvutės konstrukcija, sieninis valdiklis, medžiagų tiektuvai, robotas arba išėmimas, apipjaustymas, šlifuoklis, sandarumo bandymas, aušinimo įranga ir paleidimo apimtis. Dėl tokio išsamumo KGB80A ir KGB80AP yra techninis sprendimas, o ne prierašas kainų lape.
Praktiškas sprendimas KGB80A prieš KGB80AP
Pasirinkite KGB80A kryptį, kai patvirtintas gaminys naudoja vieną lydalo srovę ir atitinka paskelbtas formos, spaustuko ir akumuliatoriaus nuorodas su darbo parašte. Dabartinė lentelė pateikia aiškią vieno ekstruderio bazinę liniją. Jei citatoje yra kelių sluoksnių arba vaizdo juostos parinktis, reikalaukite peržiūrėtos medžiagos kelio diagramos ir atnaujinto paslaugų tvarkaraščio.
Pasirinkite KGB80AP kryptį, kai gaminiui reikia dviejų atskirai tiekiamų srautų, kad būtų sukurta spalva arba sluoksnis. Patvirtinkite, ką kiekvienas ekstruderis apdoroja ir kaip subalansuoti du išėjimai. Prieš bandydami formą, nustatykite tikslinio sluoksnio santykį, leistiną svyravimą ir patikrinimo metodą.
Nesirinkite nė vieno modelio tik todėl, kad baigta detalė vadinama 30L būgneliu. Produkto brėžinys, bendras gaminys, formos surinkimas, dervos planas ir priėmimo lygis yra tikroji įvestis. Jas sutvarkius, modelio skirtumas tampa aiškus, o likę darbai priklauso techninėje sutartyje.
Jei atrodo, kad abu kandidatai tinka, palyginkite jų sukurtą gamybinį darbą. Vienas medžiagos srautas paprastai reiškia mažiau tiekimo maršrutų ir trumpesnį valymo planą. Du srautai suteikia atskirą valdymą, reikalingą apibrėžtam sluoksniui arba spalvų struktūrai, tačiau abu keliai turi išlikti stabilūs. Tinkama mašina yra ta, kuri gamina patvirtintą sieną pakartojamu procesu, o ne ta, kurios įrangos sąrašas yra ilgesnis.
Tegul galutinis sprendimas yra atsekamas. Pridėkite pasirinktą konfigūraciją prie gaminio peržiūros, formos brėžinio, medžiagų tvarkaraščio ir bandymo ataskaitos. Taip vėliau pirkimo užsakymas ar programinės įrangos receptas nepraras modelio pasirinkimo priežasties.
Prieš pasirinkdami mašiną, išsiųskite „Kingle“ dalį
Pasidalykite gaminio brėžiniu, svoriu, matmenimis, dervos rūšimis, spalvų ar sluoksnių planu, formų informacija, reikalinga produkcija, kokybės bandymais ir gamyklos komunalinėmis paslaugomis. Tada „Kingle“ gali patvirtinti, ar KGB80A, KGB80AP ar kita konfigūracija tinka projektui.
Pateikite užklausą dėl pasiūlymo pagal produktąDažnai užduodami klausimai
Koks pagrindinis skirtumas tarp KGB80A ir KGB80AP?
Paskelbtas ekstruzijos išdėstymas yra pagrindinis skirtumas. KGB80A lentelėje nurodytas vienas 80 mm varžtas ir vienas 37 kW ekstruderio variklis. Lentelėje KGB80AP pateikti du 70 mm varžtai ir du 22 kW varikliai, o jos gaminio aprašyme nurodyta dviejų sluoksnių arba dviejų spalvų gamyba.
Ar KGB80A gali būti kelių sluoksnių gaminys?
KGB80A gaminio aprašyme minimos vieno ir kelių sluoksnių parinktys, tačiau dabartinėje specifikacijų lentelėje nurodytas vienas ekstruderis. Paprašykite „Kingle“ pasiūlyme apibrėžti tikslią parinktį, medžiagų srautų skaičių, galvutės struktūrą ir paslaugų grafiką. Nemanykite, kad standartinė paskelbta lentelė apibūdina kelių sluoksnių kūrimą.
Ar 30 l talpa reiškia, kad tiks bet koks 30 litrų produktas?
Ne. Gaminys ir forma turi atitikti plokštę, formos voką, atidarymo eigą ir storio diapazoną. Modelio sprendimui taip pat turi įtakos bendras poreikis, numatomas plotas, pūtimo sąlygos, išėmimo prošvaisa ir būtini kokybės testai.
Ar 650 vnt/h šių mašinų gamybos išeiga?
Abiejuose gaminio puslapiuose 650 vnt/val. kaip sauso ciklo skaičius. Faktinė priimta produkcija priklauso nuo detalės, dervos, pelėsio, pariso formavimo, aušinimo, tvarkymo, tikrinimo, atmetimo ir sustojimo. Patvirtinkite suderinto produkto išvestį stabilaus bandymo metu.
Ką reiškia 3,75 kg PE akumuliatoriaus svoris?
Tai yra paskelbta PE medžiagos nuoroda, skirta akumuliatoriui, o ne garantuotas gatavos dalies svoris. Palyginkite galvutę su bendrąja pariso mase, įskaitant gaminį, blykstę, apdailą ir apdorojimo maržą. Patvirtinkite galutinę pasirinktos dervos ir štampavimo galvutės ribą.
Kokią informaciją turėčiau siųsti norint gauti KGB80A arba KGB80AP citatą?
Atsiųskite gaminio brėžinį, matmenis, svorį, dervos rūšis, spalvas, sluoksnių struktūrą, sienų taikinius, informaciją apie formą, priimtus produkcijos reikalavimus, kokybės testus ir gamyklos komunalines paslaugas. Aiškiai nurodykite, ar reikia vieno ar dviejų nepriklausomai valdomų medžiagų srautų.
Šaltiniai ir patvirtinimo pastabos
Šiame straipsnyje pateiktos modelio specifikacijos buvo patikrintos 2026 m. rugsėjo 11 d., palyginti su „Kinggle“ tiesioginiais produkto puslapiais. Įmonės puslapiai palaiko paskelbtą konfigūraciją ir paslaugų įvestis; jie nėra nepriklausomi gamybos našumo įrodymai. EUROMAP dokumente pateikiamas su gaminiu susijęs energijos matavimo metodas, o ne kurio nors Kinggle modelio veikimo rezultatas.
- Kinggle KGB80A 30L kaupiamoji pūtimo formavimo mašina, prekės aprašymas ir specifikacijų lentelė.
- Kinggle KGB80AP 30L akumuliatoriaus pūtimo formavimo mašina, dvigubo ekstruzijos aprašymas ir specifikacijų lentelė.
- „Kingle“ pardavimo procesas, pirkėjo informacija, kurios prašoma mašinos pasiūlymui.
- Moog DigiPack III diegimo, priežiūros ir vartotojo vadovas, akumuliatoriaus padėties sienelės profilio metodas.
- EUROMAP 46.2, 1.0 versija, 2014 m. sausio mėn, su gaminiu susijęs energijos matavimas ekstruzijos pūtimo formavimo mašinoms.