Konfigūruokite KGB110A pagal išmatuotą produkto pavyzdį, o ne tik pagal 160L pavadinimą. Užrašykite detalės geometriją, grynąjį svorį, sienų žemėlapį, dervą, apdailą ir gamybos tikslą. Tada naudokite šias įvestis, kad patikrintumėte pelėsių apvalkalą, bendrąjį sluoksnio poreikį, ekstruzijos atkūrimą, gnybtų poreikį ir gamyklos komunalines paslaugas.
160 litrų pūtimo formavimo mašina gali pagaminti labai skirtingus gaminius. Tuščiaviduris kelio barjeras turi platų projektuojamą plotą. Pontonas gali turėti ilgas tempimo zonas ir sandarinimo reikalavimus. Stalo plokštė gali būti plati, bet gana sekli. Vienas modelio pavadinimas nepašalina šių skirtumų.
Naudingiausias atspirties taškas dažnai yra objektas, jau esantis ant pirkėjo stalo. Išmatuokite, pasverkite ir pažymėkite svarbias sritis. Tas pavyzdys tampa jungtimi tarp gaminio projektavimo, įrankių, mašinos konfigūracijos ir priėmimo testo.

Šešių puslapių failo pavyzdys, kuris turėtų paskatinti projektą
Dalies brėžinys, bendras dydis, angos, įdėklai ir surinkimo sąsajos.
Grynasis dalies svoris, medžiagos klasė, spalva, priedai ir leidžiamas šlifavimas.
Sienos storio žemėlapis su kritinėmis vietomis ir gaminio bandymo reikalavimais.
Apkarpyti žemėlapį, kuriame parodyta viršutinė blykstė, apatinė uodega, rankenos laužas ir kiti nuostoliai.
Priimtas išvesties tikslas, pamainų modelis, automatizavimas ir tolesnis darbas.
Gamyklos galia, oras, vanduo, prieiga, kėlimas ir laisva kameros erdvė.
Paskelbtų duomenų pastaba:Dabartinis „Kingle“ puslapio pavadinimas ir programos tekstas priskiria KGB110A 160L klasei. Tame pačiame puslapyje suvestinėje ir didžiausios talpos lentelėje šiuo metu rodoma 120 L. Šiame straipsnyje laikomasi paskelbto 160L gaminio pozicionavimo, tačiau tiksli užsakoma talpa turi būti patvirtinta pasiūlyme ir techninėje sutartyje.
Pradėkite nuo produkto pavyzdžio, o ne nuo katalogo etiketės
Pavyzdys nurodo, kur mašinos sprendimas gali nepavykti. Jo išoriniai matmenys turi įtakos pelėsiui. Jo svoris ir apdaila turi įtakos akumuliatoriui. Jo platūs paviršiai veikia projektuojamą plotą. Gilūs kampai ir rankenos turi įtakos sienų pasiskirstymui. Aušinimo elgsena turi įtakos ciklo trukmei ir pašalinimui.
Apimtis vis dar naudinga. Tai padeda įtraukti projektą į bendrą mašinų asortimentą. Tačiau dviem gaminiams, kurių uždaras tūris yra toks pat, gali prireikti skirtingų galvučių, spaustuvų ar formų angų. Didelė plūdė gali turėti daugiau oro ir sunaudoti mažiau dervos nei tanki techninė plokštė su vietinėmis briaunomis ir storomis tvirtinimo zonomis.
Nepasikliaukite konkurento baigta dalimi kaip vieninteliu šaltiniu. Jei įmanoma, pridėkite originalų projekto failą ir numatomą našumo reikalavimą. Nukopijuotas pavyzdys gali apimti sienelės storį, kuris kompensuoja seną formą ar procesą. Kartodami tą sieną nesuvokdami jos darbo, galite padidinti svorį nepagerindami našumo.
Kinggle dokumentuotapardavimo procesasprasideda nuo gaminių nuotraukų, brėžinių, svorio, dydžio ir medžiagos. Taip pat reikalaujama storio, našumo ir cheminio atsparumo reikalavimų. Ši tvarka yra praktiška, nes mašinos rekomendacija atitinka gaminio įrodymus.
Pavyzdiniame faile turi būti vienas pataisos numeris. If the neck, handle, insert or overall length changes, update the file before the machine and mold are frozen. This avoids a project where the quotation fits an early sample but the production drawing no longer fits the quoted cell.
Sukurkite pavyzdinę dokumentaciją, kuri gali atlaikyti inžinerinę peržiūrą
Pradėkite nuo pagrindinių matavimų. Įrašykite bendrą ilgį, plotį ir aukštį. Pridėkite angos skersmenis, kaklo apdailą, flanšo dydį, rankenos tarpą ir bet kurio įdėklo padėtį. Pažymėkite atsiskyrimo liniją ir matomas suspaudimo vietas, jei mėginys juos atskleidžia.
Pasverkite visą gaminį ant kalibruotų svarstyklių. Tada atskirkite visus nuimamus komponentus, kurie nėra formuojami pūtimu. Dangtelis, kamštis, metalinis įdėklas arba putplasčio užpildas neturėtų būti skaičiuojami kaip suformuotas plastikas. Užrašykite medžiagos identifikavimo metodą, o ne manykite, kad polimeras yra išvaizdos.
Sienos storiui reikia vietos žemėlapio. Sunumeruokite taškus ant piešinio ar nuotraukos. Apima kampus, pečių perėjimus, rankenas, pagrindo kontaktus, tvirtinimo zonas ir plačias plokštes. Vienintelis vidutinis storis paslepia ploną plotą, kuris gali kontroliuoti našumą.
Tada parašykite gaminio testus. Plūdė, eismo užtvara, baldų plokštė ir pramoninis konteineris neturi tų pačių praėjimo kriterijų. Naudokite faktinį pirkėjo brėžinį, reguliavimo reikalavimą arba vidinį testą. Nesiskolinkite kritimo aukščio, apkrovos ar sandarumo testo iš nesusijusio gaminio.
| Įrodymų pavyzdžiai | Kaip tai įrašyti | Paveiktas mašinos sprendimas |
|---|---|---|
| Bendra geometrija | Matmenų brėžinys arba patikrintas 3D failas | Formos vokas, vidurio linija, galvos padėtis ir pašalinimo kelias |
| Grynasis liejimo svoris | Svoris be atskirai surenkamų dalių | Bendrosios parapijos mišios atskaitos taškas |
| Sienos paskirstymas | Sunumeruotos vietos su pasirinktu matavimo metodu | Parison profilis, šūvių paskirstymas ir bandymo kriterijai |
| Dervos sistema | Įvertinimas, tiekėjas, spalva, priedai ir šlifavimo taisyklė | Varžtų tinkamumas, lydymosi greitis ir apdorojimo langas |
| Apkarpyti ir mirksėti | Tikimasi viršaus, apačios, rankenos ir šono laužo | Akumuliatoriaus poreikis ir pakartotinio šlifavimo apkrova |
| Funkciniai testai | Pavadintas metodas, sąlyga, imties dydis ir leidimų limitas | Formos dizainas, aušinimas, sienos taikiniai ir FAT taikymo sritis |
| Priimta išvestis | Geros dalys per valandą arba pamainą po apžiūros | Atkūrimo greitis, aušinimas, automatizavimas ir tolesnis pajėgumas |
Pavyzdys yra įrodymas, o ne visa specifikacija. Jis gali būti pasenęs, deformuotas arba absorbuotas cheminių medžiagų. Naudokite jį norėdami užduoti geresnius klausimus, tada patvirtintą brėžinį ir bandymo standartą pateikite virš fizinio pavyzdžio dokumentų hierarchijoje.
Skaitykite KGB110A specifikaciją kaip čekių rinkinį
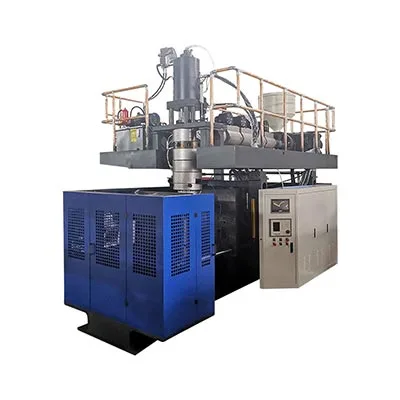
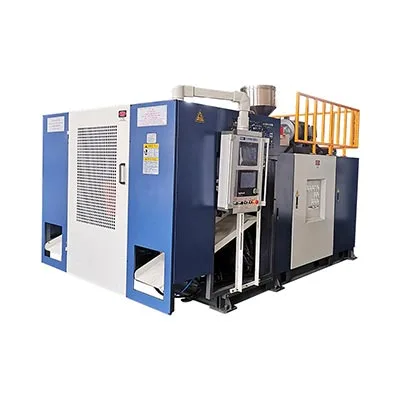
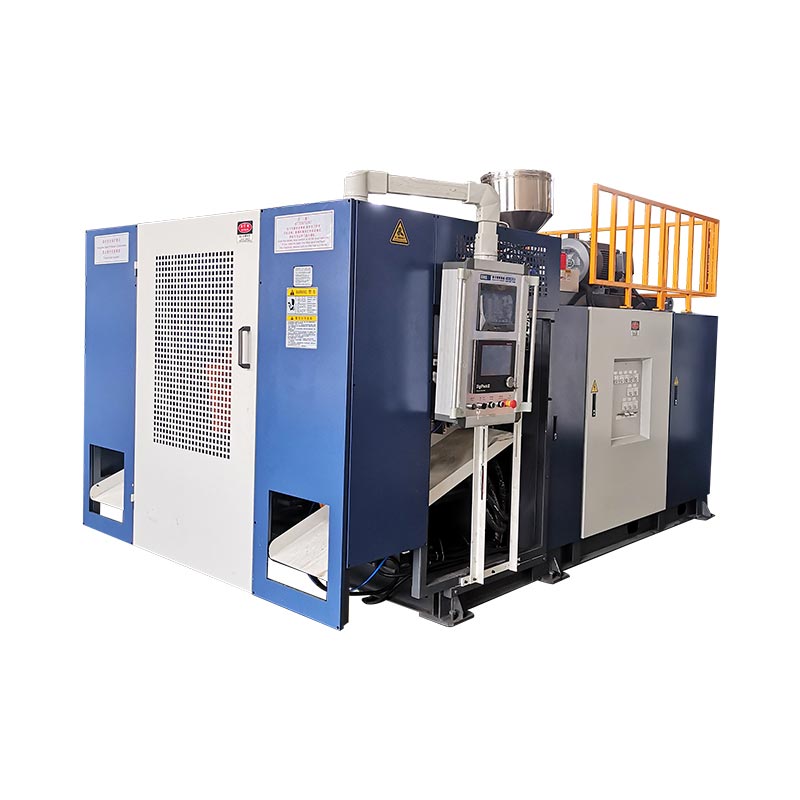
TheKGB110A produkto puslapispublikuoja 6,6 x 4,2 x 5,2 m staklių dydį ir 22 t mašinos svorį. Jo tvirtinimo sekcijoje yra 760 kN, 1100 x 1400 mm plokštelė ir 1000 x 1400 mm maksimali forma. Puslapyje taip pat pateikiamas 610–750 mm formos storio diapazonas.
Atidarymui ir judėjimui puslapyje rodomas 600–1600 mm ir 600 mm judantis eiga. Šie numeriai turi būti šalia jų esančios formos mazgo. Naudingas klausimas, ar visa atvėsusi dalis gali išsilaisvinti ir palikti formą su numatytu robotu, įdėklais ir apdaila.
Ekstruzijos skyriuje yra 110 mm varžtas, 25 L/D santykis, 75 kW ekstruderio variklis ir keturios šildymo zonos. Paskelbtas HDPE lydymosi pajėgumas yra nuo 160 iki 200 kg/val. That range belongs to the page's HDPE wording. Tai neįrodo tos pačios normos kitai medžiagai ar formulei.
Galvutės skyriuje skelbiama 12(20) L akumuliatoriaus talpa ir 9(15) kg PE akumuliatoriaus svoris. Jame taip pat nurodytas maksimalus 450 (600) mm štampavimo kaiščio skersmuo. Skliaustinės reikšmės gali atspindėti konfigūracijos pasirinkimus, tačiau puslapis neapibrėžia taisyklės. Pasiūlyme turi būti nurodyta pasirinkta galvutė, štampavimo įrankiai ir dervos pagrindas.
Puslapyje aprašomas standartinis modelis su MOOG 100 storio valdikliu, roboto ranka ir dugno pūtimo sistema. Tai yra pirmosios šalies paskelbti pareiškimai. Citatos vis tiek turėtų būti pavadintos kiekviena pateikta prekė, jos sąsaja ir bet kokie su projektu susiję pakeitimai.
Gamyklos skaitymas:nekopijuokite lentelės į pirkimo užsakymą be klausimų. Prie kiekvienos specifikacijos, kurią ji turi atitikti, pateikite pavyzdžio matavimą, formos brėžinį arba naudingumo skaičiavimą.
Išverskite gaminio formą į formą ir išėmimo vietą
Gaminio brėžinys tampa pelėsiu tik pridėjus susitraukimo strategiją, ertminį plieną, aušinimą, prispaudimą, vėdinimo angas, kaklo įrankius ir montavimą. Gautas mazgas gali būti daug didesnis nei gaminys. Dalis, kuri atrodo patogiai esant 1000 x 1400 mm ribai, gali tapti sandari, kai bus prijungtos jungtys ir judantys įrenginiai.
Atskirai patikrinkite plotį, aukštį ir sumontuotą storį. Naudokite visą komplektą, įskaitant atramines plokštes ir adapterius. Patvirtinkite tvirtinimo modelį pagal 1100 x 1400 mm plokštelės nuorodą. Parodykite vandens, hidraulines, pneumatines ir elektros jungtis jų sumontuotose vietose.
Opening space is a motion problem. A table panel may need to clear deep ribs. A barrier may leave the cavity at an angle. Pontonas gali išlikti lankstus, kol karštas, ir jam gali prireikti paramos išimant. Roboto rankenai ir dalių sukimui reikalingas atskiras šluojamas vokas.
Tuo pačiu suplanuokite pelėsių keitimo maršrutą. The KGB110A page gives a 22 t machine weight but does not publish the allowable mold weight. Ask Kinggle for the final mold-weight limit, lifting points and general arrangement drawing. Then verify the plant crane, hook height and approach.
Formos aušinimas gali valdyti visą ciklą. Dideliems paviršiams reikia subalansuotų grandinių, o storiems paviršiams gali prireikti sutelkto aušinimo. Theekstruzijos pūtimo formos kreiptuvasišsamiau apima prispaudimą, išleidimą ir grandinės planavimą.
Prieš pasirinkdami galvą, apskaičiuokite bendrą poreikį
Akumuliatorius turi pristatyti visą medžiagą, kuri palieka štampą vieno liejimo metu. Gatavo produkto svoris yra tik viena dalis. Galvutė taip pat maitina blykstę, uodegą, rankenos laužą ir bet kokią medžiagą, kurią pašalina kirpimo procesas.
Bendra išlyginimo masė = grynasis suformuotas gaminys + blyksnis ir apdaila + dokumentais patvirtinta gamybos apimtis
Naudokite išmatuotas arba iš formos gautas vertes. Nėra universalaus laužo procento plūdėms, užtvaroms, baldams ir techninėms dalims.
Kinggle skelbia 9 (15) kg kaip PE akumuliatoriaus svorio liniją KGB110A. Laikykite tai kaip galvos ir medžiagos nuorodą, o ne gatavo produkto talpą. PE klasė, lydymosi temperatūra, perdirbtas turinys ir štampo nustatymas gali pakeisti naudojimo elgesį. Kitas dervas reikalauja savo peržiūros.
Parisono ilgis yra svarbus masės atžvilgiu. A long parison can sag or stretch before the mold closes. A wide die may reduce the draw needed around the product but can change head and tooling requirements. Record the die size, programmed gap, extrusion time and parison position during the trial.
Bendroji paklausa taip pat turi įtakos perdirbimui. Stipri blykstė gali tilpti į akumuliatorių, sukuriant didelį atliekų srautą. Granuliatorius, transportavimo ir maišymo sistema turi neatsilikti. Jei ant produkto vėl susmulkinama, jo procentinė dalis ir užterštumo kontrolė priklauso patvirtintai formulei.
Leave control range for profile correction. Praktiškame krašte einančioje galvutėje gali būti mažai vietos storesniems kampams ar ilgesniam plokštumui. Bandymas turi parodyti stabilią bendrąją masę, priimtiną pagalvėlę ir pakartojamą gabalėlių išdėstymą per nustatytą mėginio langelį.
Paverskite sieninį žemėlapį valdomu parapijos profiliu
Sieniniame žemėlapyje nurodyta, kur gaminiui reikia medžiagos. Parijono profilyje nurodoma, kada turėtų pasikeisti štampo tarpas, kai parapija palieka galvą. Sujungti šiuos du įrašus yra naudingiau nei kopijuoti profilį iš kitos dalies.
Pavyzdiniame brėžinyje sunumeruokite sienų vietas. Po kiekvieno bandymo iškirpkite arba išmatuokite tas pačias vietas ta pačia tvarka. Įrašykite dalių svorį ir profilio peržiūrą su kiekviena grupe. Jei vienu metu pasikeičia keli nustatymai, komanda praranda rezultato priežastį.
KGB110A puslapyje pavadintas MOOG 100 storio valdiklis. AMoog DigiPack III vadovas, kurį priglobė Kingglepaaiškina valdiklio metodą, kuris saugo gaminio failus ir susieja užprogramuotą sienelės storį su mašinos padėtimi. Tai yra naudingas proceso įrodymas, tačiau jis nenurodo tikslios valdiklio sąsajos, tiekiamos kiekviename KGB110A.
Profilis negali ištaisyti visų defektų. Vis dar svarbu štampo ir įtvaro geometrija, galvutės centravimas, lydymosi temperatūra, išbrinkimas ir formavimo laikas. Jei skiauterė patenka į formą ne centre, pridėjus medžiagos simptomas gali būti paslėptas ir svoris padidės.
Kai dalis praeis, išsaugokite visą receptą. Įtraukite medžiagą, spalvą, temperatūrą, šūvio nustatymą, profilio failą, pūtimą, aušinimą ir formos peržiūrą. Theparison programavimo vadovassuteikia pilnesnę derinimo seką.
Suderinkite ekstruzijos atkūrimą prie aušinimo ir priimtos išvesties
Viešoje lentelėje nurodytas 160–200 kg/h KGB110A HDPE lydymosi pajėgumų diapazonas. Gamybos klausimas yra tas, ar pasirinktas varžtas gali papildyti akumuliatorių prieš kitą šūvį, išlaikant stabilią lydalo kokybę. Didžiausia brošiūrų kaina pati į tai negali atsakyti.
Apskaičiuokite bendrą valandinį poreikį iš visos paros. Naudokite suplanuotus liejimo įvykius per valandą ir aktyvius išėjimus. Tada palyginkite rezultatą su išbandytu lydymosi greičiu, atsižvelgiant į faktinę dervos, spalvos ir šlifavimo būklę.
Bendras medžiagų poreikis, kg/val. = bendroji gaminių masė x formavimo įvykiai per valandą x aktyvūs dirbiniai vienam renginiui
KGB110A puslapyje nurodyta 320 vnt/val., tačiau pažymėtas sausas ciklas. Sausas ciklas yra mašinos judėjimo atskaita. Produkto produkcija apima akumuliatoriaus atkūrimą, sluoksnio formavimą, pūtimą, aušinimą, išmetimą, atidarymą, išėmimą, apipjaustymą ir kokybės praradimą.
Didelės dalys dažnai praleidžia didžiąją ciklo dalį aušinant. Šis laikas gali leisti ekstruderiui užpildyti galvutę. Jei geresnis pelėsių aušinimas sutrumpina ciklą, reikiamas lydymosi greitis padidėja. Todėl optimizuojant ciklą turi būti tikrinama ne tik pelėsių temperatūra, bet ir atsigavimas ir sienų kokybė.
Pranešti apie priimtas dalis per valandą po sutartų patikrinimų. Atskiruose stulpeliuose laikykite sausą ciklą, bruto ciklus, atmetimus ir sustojimus. Theciklo laiko optimizavimo vadovasparodo, kaip sudaryti etapinį laiko biudžetą.
Patikrinkite 760 kN, palyginti su numatomu plotu ir proceso slėgiu
Kinggle skelbia 760 kN suspaudimo jėgą KGB110A. Šis skaičius tampa naudingas tik šalia numatomo ertmės ploto ir sutarto vidinio slėgio. Projektuojamas plotas yra ertmės siluetas atsiskyrimo plokštumoje. It is not container volume or surface area.
Platus barjeras arba stalviršis gali sukurti didelę atskyrimo apkrovą net tada, kai jis yra negilus. Gili, bet siaura plūdė gali elgtis kitaip. Kelių ertmių arba kelių dalių išdėstymas padidina bendrą spaustuko matomą projektuojamą plotą.
Produkto puslapyje nurodytas 0,8 MPa pūtimo slėgis. Skaičiuodami naudokite faktinį gamybos langą. Formos išleidimas, lydymosi temperatūra, paviršiaus detalės ir sienelės storis gali pakeisti reikiamą slėgį. Atliekant gamyklos bandymą turi būti užfiksuotas nustatytas slėgis ir galimas mašinos įleidimo angos slėgis.
Blykstės būklė yra naudingas įrodymas. Auganti blykstė gali rodyti per didelę atskyrimo jėgą, susidėvėjusias suspaudimo vietas, išlygiavimo problemas arba medžiagos perteklių. Neišspręskite kiekvienos blykstės problemos didindami suspaudimo jėgą. Patikrinkite formą ir apdorokite kartu.
Mašinos tiekėjas ir formų tiekėjas turėtų patvirtinti vieną skaičiavimą. Į techninę bylą įtraukite numatomą plotą, proceso slėgį, spaustuko poreikį ir numatytą veiksnį. Taip išvengiama dviejų atskirų patvirtinimų, kurie remiasi skirtingomis prielaidomis.
Jei pasikeičia ertmės išdėstymas, dar kartą patikrinkite skaičiavimą. Pridėjus antrą dalį, perkeliant atskyrimo liniją arba padidinus skydelį, galima pakeisti projektuojamą plotą. Įdėklai ir šoniniai veiksmai taip pat gali pakeisti pelėsių reakciją. Šį patikrinimą turėtų užbaigti galutinis formos brėžinys, o ne ankstyvas gaminio eskizas.
Apibrėžkite medžiagos sluoksnius, o ne pasikliaukite ypatybe
KGB110A puslapyje rašoma, kad platforma gali teikti vieno sluoksnio produktus ir taip pat gali sukurti dvisluoksnes arba daugiasluoksnes struktūras. Toje pačioje viešoje specifikacijų lentelėje nurodytas vienas 110 mm varžtas ir vienas 75 kW ekstruderio variklis. Todėl daugiasluoksniam projektui reikalingas konfigūracijos brėžinys, viršijantis standartinę lentelę.
Pradėkite nuo kito sluoksnio produkto priežasties. Tai gali būti spalvų išdėstymas, perdirbta pagrindinė medžiaga arba funkcinis barjeras. Nurodykite kiekvieno sluoksnio medžiagą ir tikslinį santykį. Patikrinkite suderinamumą, apdorojimo temperatūras ir leistinus pokyčius.
Tada paprašykite lydymosi kelio diagramos. Jis turėtų identifikuoti kiekvieną ekstruderį, adapterį, galvutės kanalą ir valdymo tašką. Pasiūlyme taip pat turėtų būti nurodyti variklių dydžiai, šildymo apkrovos, medžiagų tvarkymas ir peržiūrėta bendra suma. Bendroji „daugiasluoksnė“ etiketė neapibrėžia šios įrangos.
Keitimo darbai auga su kiekvienu materialiniu keliu. Išvalymo tūris, valymo prieiga, spalvų seka ir laužo atskyrimas turi įtakos veikimo laikui. Jei gaminiui nereikia kelių sluoksnių, papildoma sistema gali pridėti darbo nesukurdama pirkėjo vertės.
Vieno sluoksnio kryptis
Naudokite vieną apibrėžtą dervos srautą, kai gaminio našumą, spalvą ir perdirbimo planą galima pasiekti naudojant vieną sienos konstrukciją.
Daugiasluoksnė kryptis
Pateikite užklausą konkrečiam projektui bendro ekstruzijos konfigūracijos, kai kiekvienas sluoksnis turi dokumentuotą funkciją ir priimtinumo diapazoną.
Kinggle'sdaugiasluoksnis koekstruzijos vadovaspaaiškina sluoksnių vaidmenis ir klausimus, kurie priklauso RFQ.
Suplanuokite visą kamerą aplink 22 t mašiną
Paskelbti mašinos matmenys yra 6,6 x 4,2 x 5,2 m. Mašinos svoris 22t. Šios reikšmės pradeda augalų išdėstymą. Jie neapima aptarnavimo, laiptų, formų tvarkymo, dervos įrangos, kompresoriaus, aušinimo sistemos, išėmimo ar tolesnio apdailos.
Pirmiausia patikrinkite vertikalų kelią. The building needs enough height for the machine, platform access and planned lifting. Mark the route for the die head and extruder components if maintenance requires overhead removal. Confirm the crane capacity and hook reach from the final drawing.
KGB110A puslapyje skelbiama 0,3 MPa ir 120 L/min aušinimo vandeniui. Projekto lape taip pat reikia įleidimo temperatūros, grąžinimo ribos, vandens kokybės, filtravimo ir grandinės apimties. Srauto skaičius be temperatūros negali pakeisti aušinimo sistemos dydžio.
Suslėgtam orui puslapyje nurodyta 0,8 MPa ir 1,8 m³/min. Patvirtinkite didžiausią ir vidutinę paklausą, imtuvo dydį, rasos tašką, filtravimą ir ryšio dydį. Dideli pūtimo įvykiai gali sumažinti slėgį, kai antraštė yra per maža.
Puslapyje vidutinis energijos suvartojimas nurodomas nuo 52 iki 60 kW. Kadangi kW yra galia, laikykite tai kaip paskelbtą darbinės galios atskaitą. Neperskaičiuokite jo į kWh vienai daliai.EUROMAP 46.2susieja su gaminiu susijusį energijos matavimą su tam tikra mašina, forma ir gaminiu stabiliomis sąlygomis.
Thegamyklos naudingų paslaugų vadovasapima elektros ribas, orą, vandenį, civilinius darbus ir prieigą. Norėdami patvirtinti įrengimą, naudokite galutinį bendrojo išdėstymo brėžinį, o ne viešąjį voką.

Įrodykite konfigūraciją su atsekamu produkto bandymu
Gamyklos bandomoji versija turėtų iš naujo sukurti produkto užduotį, aprašytą pavyzdiniame faile. Turi būti patvirtinta forma, derva ir pagrindinės galimybės. Jei naudojamas pakaitalas, užrašykite skirtumą ir atitinkamai apribokite išvadas.
Prieš paleisdami suplanuokite mėginių seką. Sunumeruokite dalis formavimo tvarka. Apibrėžkite, kada prasideda stabili gamyba ir kiek laiko trunka matavimo langas. EUROMAP 46.2 reikalauja stabilių mašinos sąlygų su gaminiu susijusiam energijos metodui ir dokumentuoja produkto kokybę kaip bandymo konteksto dalį.
- Nustatykite konfigūraciją.Įrašykite mašinos serijos numerį, galvutės parinktį, štampavimo įrankius, pelėsių peržiūrą, valdiklį ir įdiegtą automatiką.
- Patikrinkite formulę.Įrašykite dervos rūšį, tiekėją, spalvą, priedus ir permalkite faktinės bandomosios medžiagos kiekį.
- Užfiksuokite receptą.Išsaugokite temperatūrą, kadrų nustatymus, sienos profilį, pūtimo nustatymus, aušinimo sąlygas ir automatizavimo laiką.
- Uždarykite masės balansą.Pasverkite gaminį, kiekvieną apdailos srautą ir visą bendrą šūvį. Palyginkite jį su cituojamu galvos pagrindu.
- Išmatuokite sienos žemėlapį.Naudokite sunumeruotas vietas ir sutartą būdą. Laikykite rodmenis susietus su kiekvienu mėginio numeriu.
- Atlikite funkcinius patikrinimus.Taikykite tik konkrečiam gaminiui skirtus bandymus ir ribas, nurodytas patvirtintame reikalavime.
- Sąžiningai skaičiuokite produkciją.Atskiras džiovinimo ciklas, bruto ciklai, priimtos dalys, atmetimai ir sustojimai sutartu laikotarpiu.
- Įrašyti komunalines paslaugas.Išmatuokite galią, orą ir vandenį nustatytose ribose, kol bus gaminamas priimtas produktas.
- Uždarykite atidarytus elementus.Kiekvienam nukrypimui nurodykite savininką, taisomuosius veiksmus, įrodymų reikalavimą ir terminą.
Nesirinkite tik geriausios ataskaitos dalies. Laikykite seką, kuri rodo skirtumus. Jei receptas pasikeičia, sukurkite naują pavyzdžių grupę. Tai atskiria proceso vystymą nuo priėmimo įrodymų.
Prieš bandymą susitarkite dėl matavimo priemonių. Įrašykite skalės skiriamąją gebą, storio metodą ir kalibravimo būseną, jei jie turi įtakos rezultatui. Mėginių sekai naudokite tuos pačius įrankius. Jei pirkėjas ir tiekėjas matuoja skirtingais metodais, prieš nuspręsdami, kad dalys nesutampa, palyginkite tuos metodus.
Nepavykus rezultatui reikia konteksto. Išsaugokite susijusius nustatymus, aliarmo istoriją, mėginio numerį ir patikrinimo įrašą. Pataisyta dalis gali įrodyti remontą, tačiau ji neturėtų panaikinti ankstesnio nukrypimo. Ši istorija padeda komandai nuspręsti, ar taisymas yra stabilus, ar laikinas.
Kartu saugokite neapdorotus duomenis, nuotraukas, receptų eksportą ir pasirašytas santraukas. Thegamyklos priėmimo bandymo vadovassuteikia platesnį mašinų, gaminių ir dokumentų tikrinimo protokolą.
Norėdami nuspręsti, ar tinka KGB110A, naudokite keturis vartus
KGB110A patenka į galutinį sąrašą, kai užsidaro keturi įrodymų vartai. Pirma, forma tinka plokštelei, vokui, storio diapazonui ir judėjimui. Antra, pasirinkta galvutė gali pristatyti grubų gaminį su naudingu valdymo diapazonu. Trečia, ekstruzijos atkūrimas palaiko tikslinį ciklą su faktine medžiaga. Ketvirta, gamykla gali tiekti reikiamas komunalines paslaugas ir tvarkyti.
160L etiketė negali pakeisti jokių vartų. Ilga dalis gali nepavykti patikrinti pelėsių. Sunki dalis gali nepavykti patikrinti šūvio. Trumpas ciklas gali nepavykti atlikti atkūrimo patikrinimo. Riboto aukščio gamykla gali neatlikti montavimo patikros.
Perkelkite mašinų asortimentą, kai gaminys ir forma yra daug mažesni, o didesnė platforma neprideda naudingų pajėgumų. Perkelkite aukštyn arba paprašykite kitos konfigūracijos, kai bendrasis šūvio, formos ar gnybtų poreikis viršija patikrintą diapazoną. TheKGB100B 120L vadovaspateikia gretimus žemesnio diapazono inžinerinius patikrinimus.
Užbaikite pasirinkimą naudodami pasirašytą reikalavimų matricą. Kiekvienoje eilutėje turi būti nurodyta pirkėjo įvestis, siūloma konfigūracija ir įrodymai, patvirtinantys atitiktį. Nežinomi elementai turėtų likti atviri, o ne pakeisti brošiūros prielaida.
Tada mašinos modelis yra produkto failo rezultatas. Šis įsakymas suteikia pelėsių dizaineriui, mašinų gamintojui ir pirkėjui vieną faktų rinkinį, pagal kurį jie gali dirbti.
Dažnai užduodami klausimai
Kokiems produktams skirta KGB110A 160L pūtimo formavimo mašina?
„Kingle“ produktų puslapyje pateikiami statinės, baldai, plūdės, pontonai, žaislai, automobilių dalys ir eismo užtvarai. Tai yra programų šeimos. Vis dar reikia patikrinti konkretaus gaminio tinkamumą pelėsiui, bendrąją skerdenos masę, gnybtų poreikį, medžiagą, aušinimą ir pašalinimą.
Kodėl turėčiau siųsti fizinį pavyzdį ir piešinį?
Brėžinyje apibrėžiama patvirtinta geometrija, o pavyzdys padeda inžinierių komandai patikrinti svorį, atsiskyrimo liniją, apdailą, sienų pasiskirstymą ir valdymą. Jei įmanoma, naudokite abu. The drawing and written tests should control if the sample differs from the current design.
Ar 320 vnt/h yra KGB110A gamybos išeiga?
Ne. KGB110A puslapyje 320 vnt./val. kaip sausas ciklas. Priimama produkcija turi apimti ekstruzijos atkūrimą, sluoksnio formavimą, pūtimą, aušinimą, išėmimą, apipjaustymą, atmetimus ir suskaičiuotus sustojimus su gamybos forma ir derva.
Ar 15 kg baigta PE dalis gali būti naudojama KGB110A?
Viešoje lentelėje nurodyta 9(15) kg PE akumuliatoriaus svorio atskaita, o ne gatavo produkto talpa. Bendroji paristinės masė apima gaminį ir visą blykstę arba apdailą. Patvirtinkite pasirinktą galvutę, dervos pagrindą ir veikimo maržą, tada įrodykite rezultatą gaminio bandyme.
Ar standartinis KGB110A gamina daugiasluoksnius gaminius?
Gaminio aprašyme minimi viensluoksniai ir daugiasluoksniai sprendimai, o viešoje lentelėje – vienas varžtas ir vienas ekstruderio variklis. Daugiasluoksniam projektui reikalingas atskiras lydymosi kelio brėžinys, ekstruderio sąrašas, galvutės konfigūracija, sluoksnių santykio diapazonas ir peržiūrėtas paslaugų lapas.
Kas turėtų būti įtraukta į KGB110A užklausą?
Atsiųskite gaminio brėžinį, pavyzdines nuotraukas, matmenis, grynąjį svorį, sienų žemėlapį, dervą, apdailos sąmatą, kokybės testus, priimtą produkcijos tikslą, formos duomenis ir gamyklos komunalines paslaugas. Tada „Kingle“ gali patvirtinti galvutę, formos erdvę, ekstruzijos išdėstymą ir priėmimo planą.
Siųskite produkto įrodymą, o ne tik tomą
Bendrinkite pavyzdinį failą, pelėsių informaciją, išvesties tikslą ir gamyklos sąlygas su Kinggle. Projekto komanda gali naudoti šiuos faktus, kad patvirtintų KGB110A konfigūraciją ir apibrėžtų gaminiu pagrįstą bandymą.
Prašyti KGB110A konfigūracijos peržiūrosŠaltiniai ir apžvalgos pagrindas
- Kinggle, 160L Accumulate Blow Molding Machine, modelis KGB110A. Produkto padėtis, specifikacijos ir nurodytos programos, patikrintos 2026 m. rugsėjo 15 d.
- „Kingle“ pardavimo procesas. Produkto informacijos užklausa ir nurodyta patikros darbo eiga, patikrinta 2026 m. rugsėjo 15 d.
- Moog DigiPack III instrukcijų vadovas, kurį priglobia Kinggle. Saugomi gaminių failai ir užprogramuotas sienelės storio valdymas akumuliatoriniams arba nuolatiniams įrenginiams.
- EUROMAP 46.2, štampavimo pūtimo staklės, su gaminiu susijusios energijos sąnaudų nustatymas. 1.0 versija, 2014 m. sausio mėn.
Redakcinė pastaba:„Kingle“ yra šio vadovo gamintojas ir leidėjas. Produkto duomenys pateikiami kaip pirmosios šalies paskelbta informacija. Pasirašyta projekto specifikacija ir liudytojas bandymas turėtų kontroliuoti užsakytą mašiną.