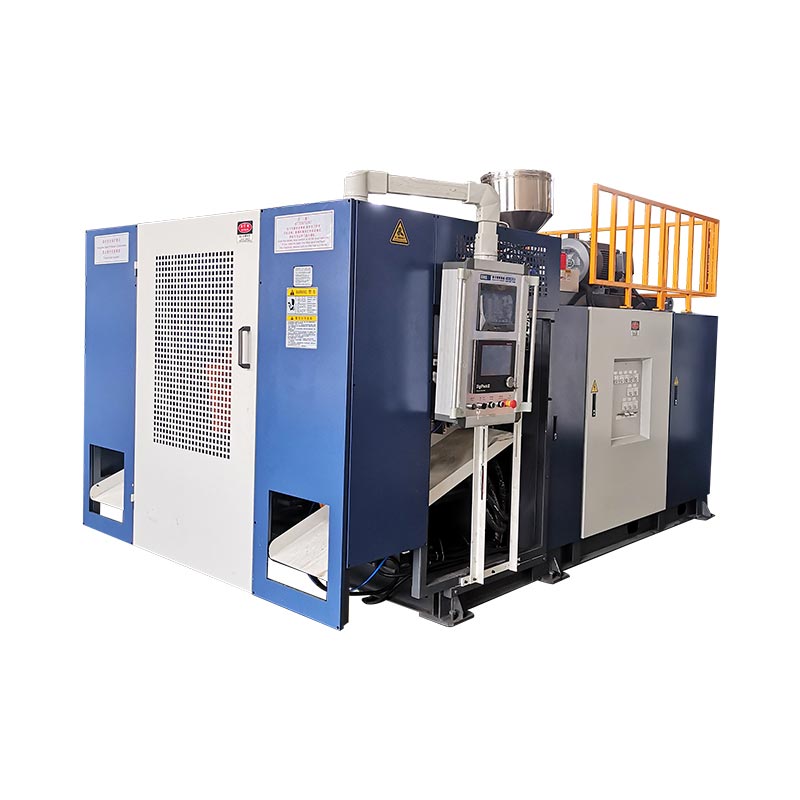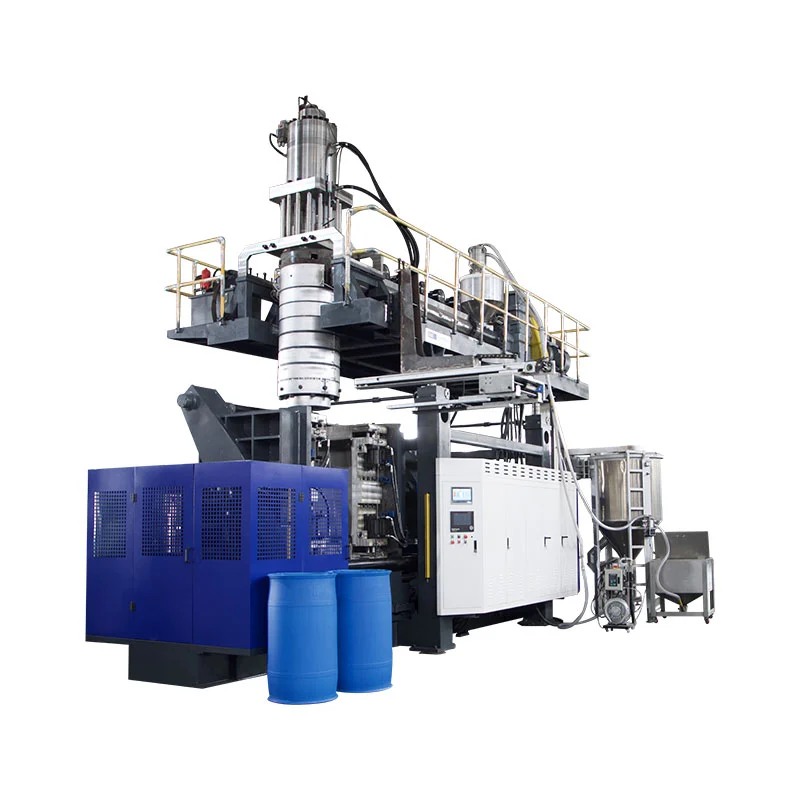
Daugiasluoksnis formavimas pūtimustato konteinerio sienelę iš dviejų ar daugiau plastikinių sluoksnių, kurių kiekvienas atlieka skirtingą darbą – barjerinį sluoksnį, kuris blokuoja deguonį ar kuro garus, perdirbtą šerdį, kad sumažintų sąnaudas, grynas paviršius švarus. Jie kartu išspaudžiami per vieną štampavimo galvutę, todėl siena išeina vientisa ir susiliejusi. Jums to reikia, kai viena medžiaga negali padaryti visko: kuro bakas, iš kurio neturi išeiti garai, sulčių butelis, kuris metus turi išlaikyti deguonį, konteineris, kuris turi pataikyti į perdirbto turinio taikinius, neužteršdamas to, kas yra viduje. Kinggle KGH lenktos rankos mašinos veikia nuo 1 iki 6 sluoksnių ant 5 iki 30 litrų talpos.
Dauguma plastikinių butelių yra pagaminti iš vienos medžiagos, vienos sienos. Išspauskite HDPE per štampą, susprogdinkite, išmeskite. Paprasta, pigu ir tinka daugumai konteinerių. Tačiau kai kurie produktai prašo to, ko vienas plastikas tiesiog negali duoti. Ir čia atsiranda daugiasluoksnis sluoksnis.
Pastoviai sulaukiame pirkėjų, kuriems buvo pasakyta, kad jiems reikia „bendras ekstruzijos“ arba „šešių sluoksnių mašinos“, tačiau jie nėra tikri, kas juos iš tikrųjų perka – ar jie parduodami papildomai. Taigi čia yra paprasta versija: ką daro sluoksniai, kada jie to verti ir kada geriau likti vieno sluoksnio.
Ką iš tikrųjų reiškia „daugiasluoksnis“ gamyklos grindyse
Vieno sluoksnio yra vienas ekstruderis, tiekiantis vieną štampavimo galvutę viena medžiaga. Daugiasluoksnis yra keli ekstruderiai – kiekvienas išlydo skirtingą dervą savo temperatūroje – visi maitina vieną bendrąkoekstruzijos štampavimo galvutė. Tos galvutės viduje atskiri lydalo srautai susikaupia į koncentrinius sluoksnius, todėl parisonas iškrenta jau sluoksniuotas. Tada jis pučia lygiai taip pat, kaip ir bet kuris kitas parsijonas.
Pagalvokite apie tai kaip apie fanerą, išskyrus tai, kad sluoksniai suformuojami ir susilieja vienu šūviu, o ne suklijuojami kaip lakštai. Ir du terminai, kuriuos išgirsite – „daugiasluoksnis“ ir „bendra ekstruzija“ – apibūdina tą patį dalyką iš skirtingų galų. Koekstruzija yra metodas; daugiasluoksnis yra rezultatas.
Sluoksnių skaičius paprastai būna 2, 3, 5 arba 6, o kiekvienas skaičius turi tam tikrą priežastį. Mes prie to prieisime. Pirma, patys sluoksniai.
Kam iš tikrųjų skirtas kiekvienas sluoksnis
Užtvarinis sluoksnis yra daugelio daugiasluoksnių darbų priežastis
Paprastas HDPE ir PET yra naudingi daugeliui dalykų, tačiau laikui bėgant jie šiek tiek porėja dujų. Kam rūpi dauguma produktų. Kai kuriems tai yra visas žaidimas. Įsiskverbęs deguonis sugadina maistą. Iš bako išslenkantys kuro garai pažeidžia išmetamųjų teršalų taisykles ir yra saugos problema. Agresyvus tirpiklis lėtai prasiskverbia per sieną, kurios jam nepatinka.
Būtent tai sutvarko barjerinis sluoksnis.EVOH(etileno vinilo alkoholis) yra auksinis standartas blokuojant deguonį ir angliavandenilius;PA(nailonas) yra kitas įprastas pasirinkimas. Žmones pribloškia štai kas: EVOH yra brangus ir nekenčia drėgmės – drėgmė gadina jo barjero veikimą. Taigi niekada nedėkite jo ant paviršiaus. Užkasi per vidurį, milimetro storio šlakelį, apsaugotą iš abiejų pusių. Plona EVOH šerdis blokuoja; pigus HDPE sudaro didžiąją sienos dalį. Mažas sluoksnis, didelis efektas.
Perdirbtas / šlifuotas sluoksnis – kaina ir PPWR
Kiekviena pūtimo formavimo linija sukuria apdailą – susitraukiančias atliekas kiekvienos dalies viršuje ir gale. Susmulkinkite ir gausite puikią medžiagą, tik ne medžiagą, kurią norite liesti ar matyti išorėje. Taigi jūs grąžinate jį kaip palaidotą vidurinį sluoksnį. Nemokama įvestis, jokių kompromisų dėl svarbių paviršių.
Ta pati gudrybė tvarko ir po vartojimo perdirbtą turinį. Sumuštinis PGR derva šerdyje, laikykite gryną maistinį plastiką ant vidinės ir išorinės dangos, o jūs galite pasiekti perdirbto turinio tikslus, įskaitant ES ribas, kurias apėmėme mūsų PPWR atitikties dalyje, o perdirbta medžiaga niekada nesiliestų su buteliuko viduje. Daugeliui prekių ženklų, kurie siekia 2030 m. PGR mandatų, daugiasluoksnis yra švariausias būdas.
Suriškite sluoksnius – tuos, kuriuos visi pamiršta
Dabar tai dalis, kuri pritraukia pirkėjus, kai jie kainuoja darbą. EVOH ir nailonas nesijungia su polietilenu. Padėkite juos vienas šalia kito, ir jie išsisluoksniuos – sluoksniai atsilupa, tarsi sugedęs laminatas, o dalis sugadinta.
Taigi tarp kiekvienos poros medžiagų, kurios nelimpa, jums reikia akaklaraiščio sluoksnis: plona lipni derva, kuri suima abi puses. Štai kodėl „šešių sluoksnių“ degalų bakas iš tikrųjų yra išorinis HDPE, šlifavimas, surišimas, barjeras, kaklaraištis, vidinis HDPE. Kaklaraiščių sluoksniai taip pat yra sluoksniai. Neįtraukite jų į savo planą ir turėsite dalį, kuri subyrės, arba sluoksnių skaičių, kuris nesumuojamas. Jie nėra neprivalomi ir yra tikras eilutės elementas.
Kur daugiasluoksnis uždirba savo kainą
Automobilių degalų bakai (šešių sluoksnių klasika)
Tai yra vadovėlio atvejis. Plastikinis degalų bakas negali leisti angliavandenilių garams prasiskverbti pro jo sienelę – išmetamųjų teršalų taisyklės to neleidžia, ir tai yra saugos reikalas. Standartinė konstrukcija yra HDPE struktūra, šlifavimo sluoksnis, rišamasis sluoksnis, EVOH barjeras, kitas surišimo sluoksnis ir vidinis HDPE sluoksnis. Šeši sluoksniai, kai EVOH blokuoja prasiskverbimą, o surišimo sluoksniai laiko sumuštinį kartu. „Kingle“ kataloge degalų bakai pateikiami po automobilių dalimis, o bakai yra būtent tokia sunki ir reikli dalis, kuriai yra pagamintos daugiasluoksnės lenktos rankos mašinos.
Maisto, gėrimų ir kosmetikos pakuotės
Kečupui, padažui ar sulčių buteliukui, kuris turi stovėti ant lentynos metus, reikalingas deguonies barjeras arba turinys oksiduojasi ir genda. Trijų sluoksnių siena (neapdorota / barjerinė / gryna) arba visa penkių sluoksnių konstrukcija sutvarko tai. Kosmetikos gaminiai kelių sluoksnių siekia ir dėl kitos priežasties – spalvota arba perlamutrinė išorinė oda virš kito vidinio sluoksnio arba aiški „vaizdo juostelė“, išspausta žemyn nepermatomo buteliuko šone, kad vartotojas galėtų matyti, kiek produkto liko. Ta juostelė jūsų ploviklio buteliuke? Koekstruduotas.
Agrochemijos ir buitinės chemijos konteineriai
Agresyvus pesticidas arba tirpiklis gali prasiskverbti į paprastą HDPE sienelę arba suskilti į ją per kelis sandėliavimo mėnesius. Barjeras arba fluorintas sluoksnis perka cheminį atsparumą ir galiojimo laiką, todėl daugelis agrocheminių pakuočių yra daugiasluoksnės, o ne vienos. Šie kasdieniniai chemijos ir agrochemijos buteliai telpa tiesiai į Kinggle pakavimo programas – tos pačios talpyklos šeimos, kuriose mažos lenktos rankos mašinos veikia visą dieną.
Taigi, kiek sluoksnių jums iš tikrųjų reikia?
Daugiau sluoksnių reiškia daugiau ekstruderių, daugiau išlaidų ir daugiau derinamų kintamųjų. Tinkamas skaičius yra mažiausias, kuris atlieka savo darbą – ne daugiausia pardavėjas gali jums parduoti. Apytiksliai:
| Sluoksniai | Tipiškas naudojimas | Kodėl |
|---|---|---|
| 1 | Vanduo, dauguma ploviklių, paprastos skardinės | Viena medžiaga atlieka viską, ko reikia |
| 2–3 | Pakartotinis šlifavimas, spalvos / paviršiaus padalijimas, šviesos barjeras | Paslėpkite perdirbtą šerdį arba pridėkite kuklų barjerą |
| 5 | Maistas ir gėrimai su pilnu deguonies barjeru | Barjeras + kaklaraištis sluoksniai iš abiejų pusių |
| 6 | Kuro bakai, reiklūs prasiskverbimo darbai | Barjeras + ryšiai + peršlifavimas + struktūra |
Jei viena medžiaga jau atitinka jūsų gaminio galiojimo laiką, cheminį atsparumą ir perdirbto turinio poreikius, nemokėkite už sluoksnius, kurių nenaudosite. Daugiasluoksnis yra įrankis konkrečioms problemoms spręsti, o ne atnaujinimas dėl savęs.
Kokie daugiasluoksniai reikalavimai iš mašinos
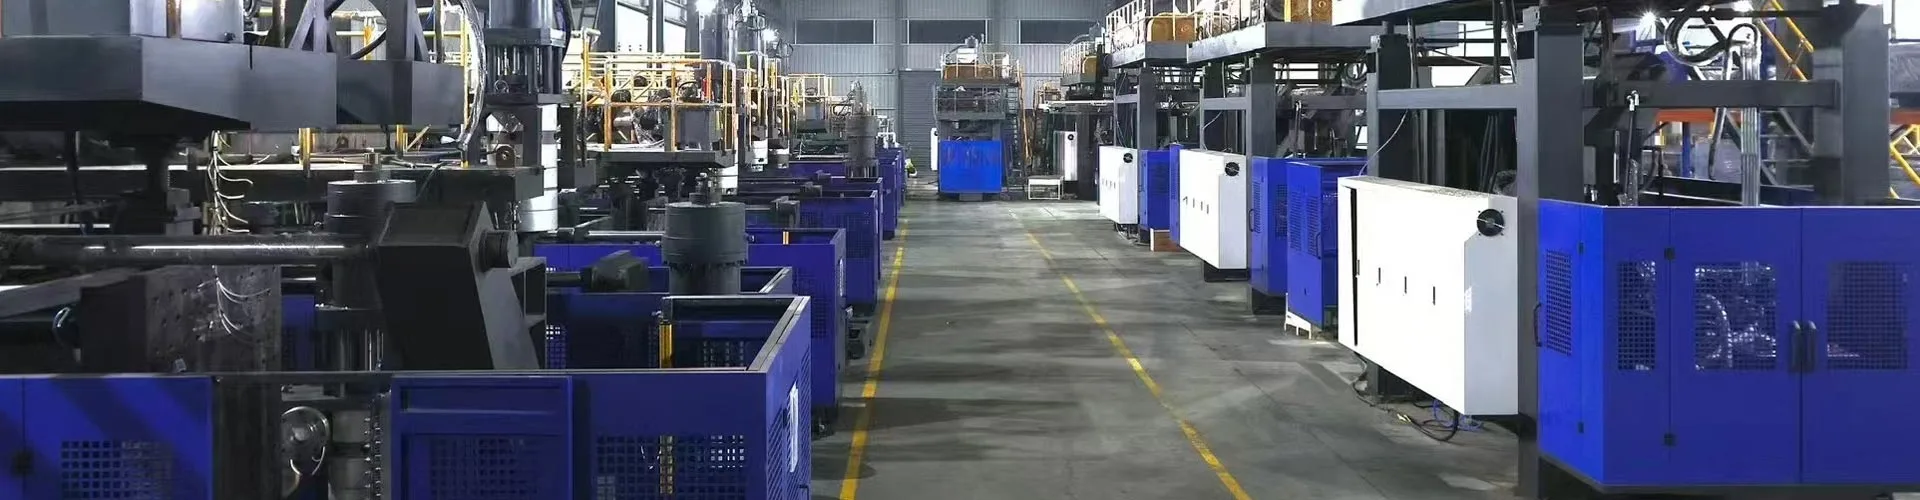
Štai dalykas, kurio sluoksnių diagrama jums nepasakys: kiekvienam sluoksniui reikalingas atskiras ekstruderis, tiekiantis koekstruzijos štampavimo galvutę. Šešių sluoksnių bakas gali reikšti penkis ar šešis ekstruderius, sugrupuotus aplink vieną galvutę, kurių kiekviena ištirpdo skirtingą dervą savo temperatūroje, kiekviena tiksliai dozuojama, kad jo sluoksnis išliktų vienodo storio visame parke. Tai iš esmės skiriasi nuo vieno sluoksnio butelių linijos.
Kinggle'sKGH lenktų rankų serijayra pastatytas šiam darbui – nuo 1 iki 6 sluoksnių ant 5 iki 30 litrų talpos talpos. Skaičiai už jo yra tikri: suspaudimo jėga nuo 200 iki 300 kN visame diapazone, HDPE plastifikacija iki 300 kg/val KGH30D ir MOOG valdomas sienos storio programavimas. Ši storio kontrolė yra dar svarbesnė kelių sluoksnių, o ne vieno, nes vienu metu laikote kelis plonus sluoksnius, įskaitant barjerą, kuris gali būti milimetro dalis, kad atitiktumėte specifikacijas, visą dalį. Supraskite neteisingai ir jūsų barjeras suplonės ties pečiais, būtent ten, kur nenorite tarpo.
Taip pat verta žinoti, kas yra valdymo sistemos viduje, nes kelių sluoksnių gyvavimas arba mirtis dėl tikslaus ekstruderių koordinavimo. Kinggle mašinos veikia su pramoninio lygio komponentais – Mitsubishi PLC, MOOG servo valdymu, OMRON ir Schneider Electrics – tokiu komplektu, kuris leidžia penkiems ekstruderiams dozuoti sinchroniškai, pamainomis.
Keturios klaidos, kurias darome pirkėjus
- Pirkdami sluoksnius, kurių jums nereikia.Jei paprastas HDPE atitinka jūsų tinkamumo vartoti laiką ir perdirbto turinio tikslus, šešių sluoksnių aparatas yra pinigai. Suderinkite sluoksnius prie tikrosios problemos.
- Biudžete pamirštame kaklaraiščių sluoksnius.Tai tikri sluoksniai ir tikra kaina, o jų palikimas yra greičiausias būdas sluoksniuoti dalį. Skaičiuokite juos nuo pat pradžių.
- Užtvaros pastatymas netinkamoje vietoje.EVOH ant paviršiaus arba šalia jo, kur jį pasiekia drėgmė, išmeta našumą, už kurį sumokėjote. Jis priklauso saugomam branduoliui.
- Sienelės storio kontrolės taupymas.Ant plono barjerinio sluoksnio aplaidus storio valdymas reiškia plonas dėmes, kurios nuteka. Tai ne vieta, kur taupyti pinigus.
Jei vis dar sprendžiate tarp mašinų tipų, net prieš pereidami prie sluoksnių, mūsų vadovasakumuliatorius prieš nuolatinio pūtimo liejimo mašinasyra tinkama vieta pradėti, irformavimas pūtimu prieš liejimą įpurškimuiapžvalga apima proceso pasirinkimą vienu lygiu aukštyn.
Dažnai užduodami klausimai
Kuo skiriasi daugiasluoksnis ir koekstruzinis pūtimo formavimas?
Jie apibūdina tą patį. Bendra ekstruzija yra metodas – keli ekstruderiai išlydo skirtingą dervą ir tiekia vieną bendrą štampavimo galvutę, kuri sukrauna juos į koncentrinius sluoksnius. Daugiasluoksnis apibūdina rezultatą – konteinerio sienelę, pagamintą iš dviejų ar daugiau sulietų sluoksnių. Jei siena turi daugiau nei vieną sluoksnį, ji buvo išspausta kartu.
Kodėl EVOH barjerinis sluoksnis yra palaidotas viduryje, o ne paviršiuje?
Dvi priežastys. EVOH yra brangus, todėl naudojate kuo mažiau – plona šerdis atlieka barjerą, o pigesnis polietilenas sudaro didžiąją dalį. O EVOH sugeria drėgmę, o tai gadina jo barjerines savybes, todėl iš abiejų pusių turi būti apsaugotas kitais sluoksniais. Padėjus jį ant paviršiaus, jis būtų švaistomas ir būtų paveiktas drėgmės.
Kas yra kaklaraiščių sluoksniai ir ar galiu juos praleisti?
Surišimo sluoksniai yra ploni lipnios dervos sluoksniai, sujungiantys medžiagas, kurios kitu atveju nesuliptų – EVOH ir nailonas savaime nesusilieja su polietilenu. Praleiskite juos ir sluoksniai išsisluoksniuos, atsilupa kaip sugedęs laminatas. Jie nėra neprivalomi. Šešių sluoksnių degalų bake yra surišimo sluoksniai tarp visų skirtingų porų, todėl jis turi šešis sluoksnius.
Kiek sluoksnių reikia plastikiniam kuro bakui?
Paprastai šeši. Įprasta struktūra yra išorinis HDPE sluoksnis, šlifavimo sluoksnis, rišamasis sluoksnis, EVOH barjeras, antrasis rišamasis sluoksnis ir vidinis HDPE sluoksnis. EVOH neleidžia angliavandenilių garams prasiskverbti į sieną, surišimo sluoksniai prilaiko jį prie polietileno, o šlifavimo sluoksnis pakartotinai naudoja gamybos apdailą.
Ar galiu naudoti perdirbtas medžiagas daugiasluoksnėje talpykloje?
Taip, ir daugiasluoksnis yra švariausias būdas tai padaryti. Perdirbtą arba po vartojimo (PGR) medžiagą įkasate į vidurinį sluoksnį, o ant vidinio ir išorinio paviršių laikote gryną, maistinę dervą. Perdirbta šerdis niekada neliečia gaminio ir nesimato išorėje, todėl galite pataikyti į perdirbto turinio taikinius nerizikuodami užteršti.
Nežinote, kiek sluoksnių reikia jūsų gaminiui?
Pasakykite mums, ką talpykloje turi tilpti ir ką ji turi laikyti arba išnešti – deguonį, kuro garus, agresyvią cheminę medžiagą, perdirbto turinio taikinį – ir mūsų inžinieriai pasakys sluoksnio struktūrą ir kuri mašina jį sukonstruoja. Mes gaminame pūtimo stakles nuo 2002 m., komandoje dirba 15 inžinierių.
Paklauskite mūsų inžinierių apie kelių sluoksnių sąranką →Daugiasluoksnis nėra patrauklesnis vieno sluoksnio – tai kitokia priemonė produktams, kurių negali naudoti viena medžiaga. Kai žinote, ką kiekvienas sluoksnis turi daryti, klausimas nustoja būti „kiek sluoksnių? ir tampa "ką šis konteineris iš tikrųjų turi išgyventi?" Atsakykite į tai ir struktūra išsirenka pati. Naršyti visąpūtimo formavimo mašinų asortimentaskai būsite pasiruošę priderinti prie jos mašiną.