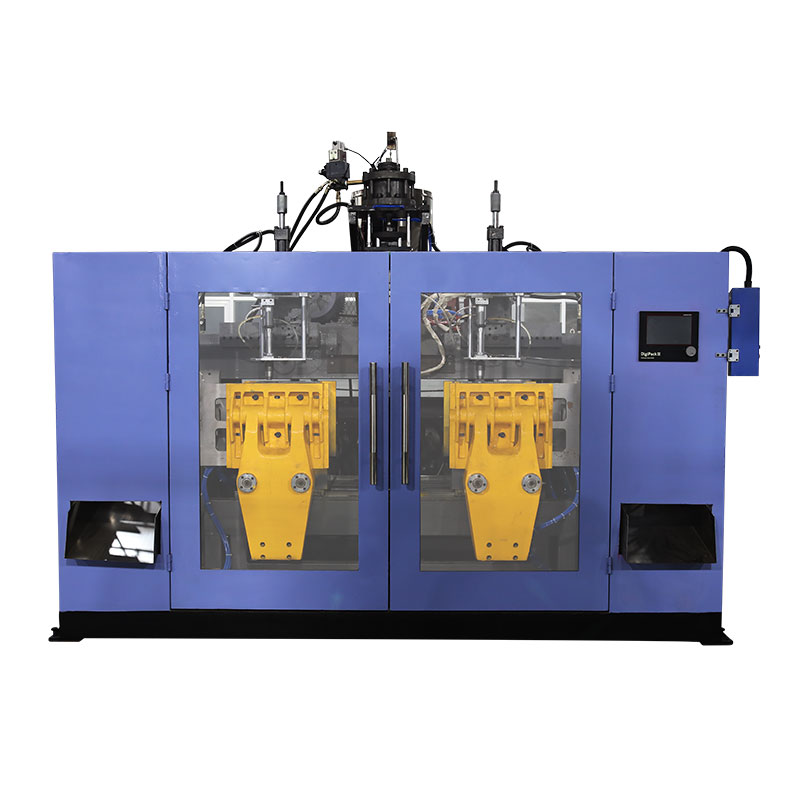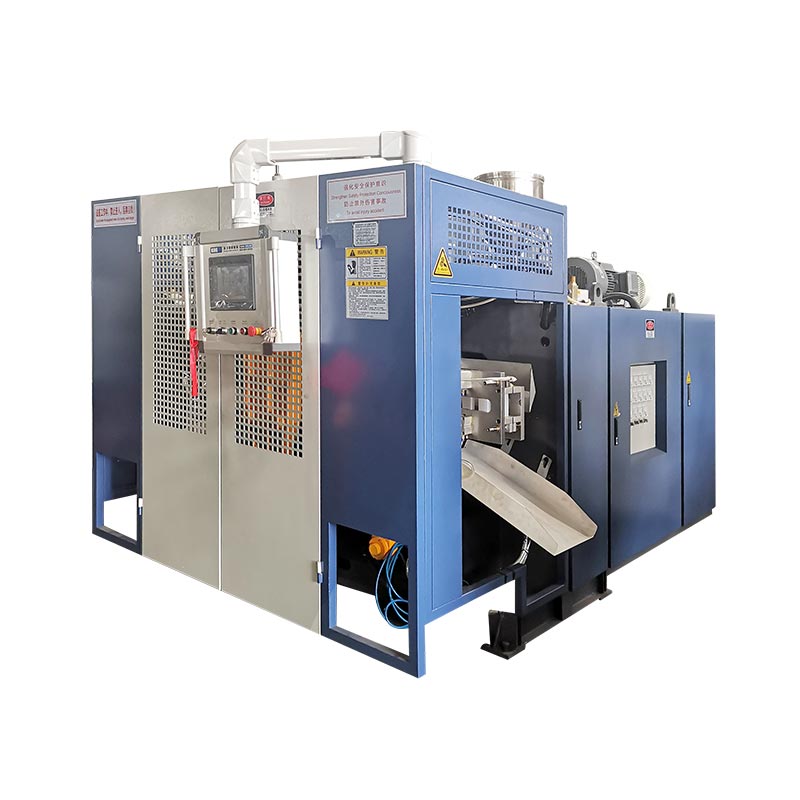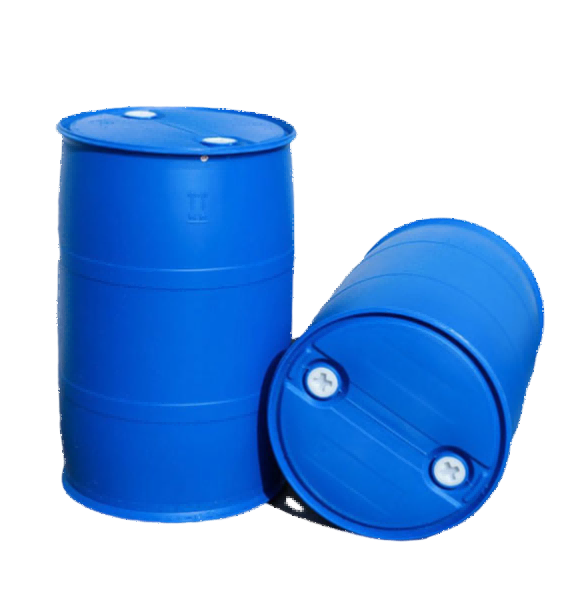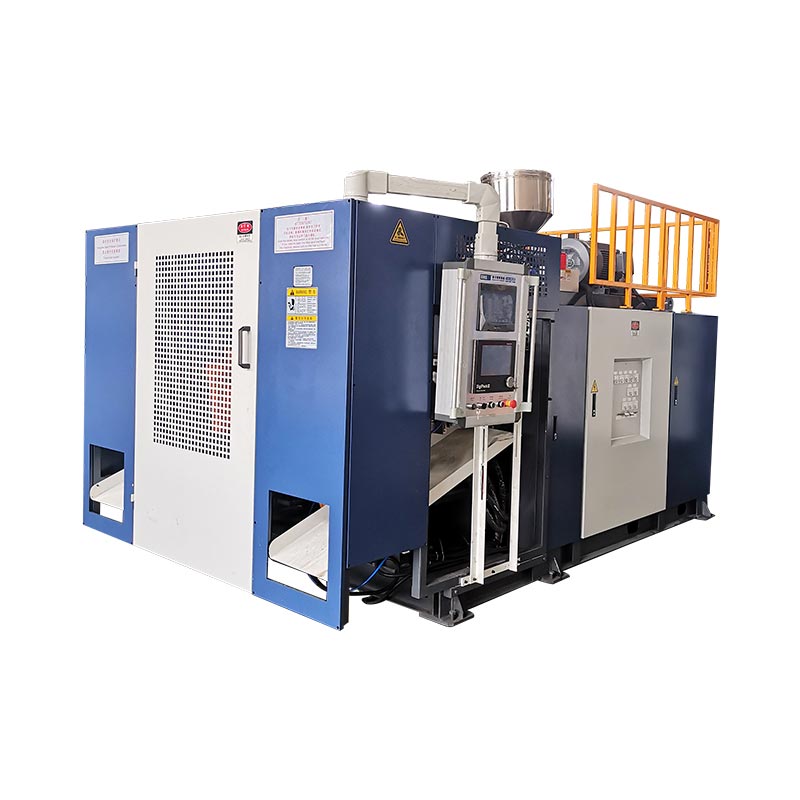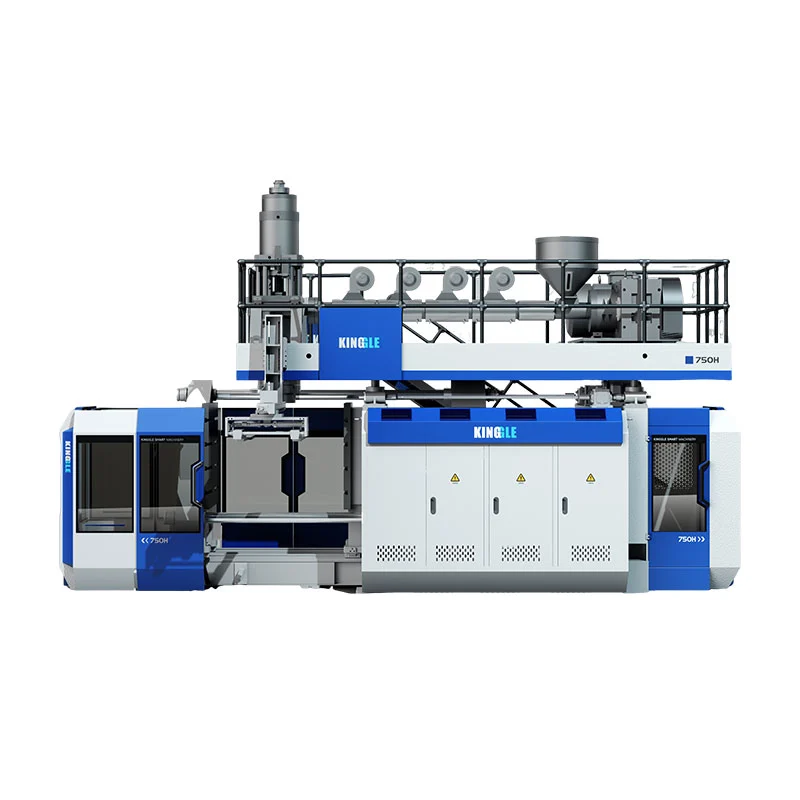
KGB100B yra tinkamas dideliems tuščiaviduriams gaminiams tik tada, kai dalis, forma, bendras gaminys ir gamykla atitinka paskelbtas ribas. Kinggle nurodo didžiausią 120 l talpos talpą, 920 x 1200 mm maksimalų formos dydį, 12 (20) l akumuliatoriaus standartą ir 9 (15) kg PE akumuliatoriaus svorio atskaitą. Šie skaičiai pradeda inžinerinę peržiūrą, tačiau gaminio brėžinys ir bandymo planas turi išspręsti galutinį pasirinkimą.
Pirkėjas, ieškantis 120 l pūtimo mašinos, paprastai turi omenyje tikrą dalį. Tai gali būti cheminis būgnas, eismo užtvara, plūdė, bakas, žaislas ar didelis techninis komponentas. Tūrio etiketė naudinga, tačiau joje nenurodomos sunkiausios vietos, pelėsių judėjimas, sienų pasiskirstymas ar vėsinimo poreikis.
Šiame vadove KGB100B pateikiama kaip gamybos sistema. Jame paaiškinama, ką kiekvienas paskelbtas numeris gali pasakyti ir ko ne. Taip pat rodoma, ką siųsti su RFQ, todėl diskusija gali pereiti nuo bendro įrenginio pavadinimo prie išbandomo sprendimo.

Šeši klausimai greitam gaminio tinkamumo patikrinimui
- Ar visa forma tinka plokštelei, formos vokui ir storio diapazonui?
- Ar atvėsusi dalis gali išeiti iš formos per turimą angą?
- Ar bruto masė atitinka pasirinktą akumuliatoriaus konfigūraciją?
- Ar ekstruderis gali atgauti pakankamai medžiagos tiksliniam ciklui?
- Ar suspaudimo jėga gali apimti sutartą numatomą plotą ir pūtimo slėgį?
- Ar gamykla gali tiekti stabilią energiją, aušinimo vandenį ir suslėgtą orą?
Specifikacijos riba:šiame vadove pateikti skaičiai gaunami iš srovėsKinggle KGB100B produkto puslapis. Jie buvo patikrinti 2026 m. rugsėjo 15 d. Laikykite juos paskelbtais atrankos nuorodomis. Patvirtintame pasiūlyme, makete, mašinos brėžinyje ir techninėje sutartyje turi būti nurodyta užsakoma mašina.
120 l etiketė yra atskaitos taškas, o ne produkto patvirtinimas
Kinggle skelbia 120 L kaip KGB100B didžiausią konteinerio talpą. Tai suteikia pirkėjams greitą diapazono žymeklį. Nesakoma, kad kiekviena dalis, mažesnė nei 120 l, veiks su mašina. Kompaktiškas būgnas ir ilgas eismo užtvaras gali turėti labai skirtingą formų plotį, projektuojamus plotus, skersinio ilgio ir pašalinimo takus.
Nominalus tūris taip pat gali paslėpti medžiagų poreikį. Didelėje plonasienėje plūdėje gali būti daugiau oro, bet mažiau dervos nei mažesnėje techninėje dalyje su storomis briaunomis, rankenomis ir suspaudimo zonomis. Mašina turi sudaryti visą karštą gaminį, įskaitant medžiagą, kuri vėliau taps blykste arba apdaila. Todėl vien gatavo produkto svoris yra nepakankamas, kad galva turi būti atlikta.
Geometrija vėl pakeičia sprendimą. Gilios traukos vietos gali labai ištempti parsiskyrą. Plačioms plokštėms gali prireikti didesnės suspaudimo jėgos. Ilgas dalis gali apriboti atstumas nuo štampavimo iki formos arba išėmimo erdvė, kol konteinerio tūris tampa aktualus. Kaklo įdėklai, vidiniai sriegiai ir apatinis pūtimas gali suteikti ciklui daugiau judesių.
Norėdami sudaryti trumpąjį sąrašą, naudokite 120 l aprašymą. Tada palyginkite tikrąją dalį ir formą su mašina. Štai kodėl Kingglepardavimo procesasprieš modelio rekomendaciją prašo pateikti gaminio nuotraukas, brėžinius, svorį, dydį, medžiagą, storį ir išvesties reikalavimus.
Ši seka išlaiko talpos etiketės tinkamą vaidmenį: pirma greita patikra, antra – inžinerinis patvirtinimas.
Paverskite KGB100B specifikaciją pirkėjo klausimais
Specifikacijų lentelė yra naudingiausia, kai kiekvienas skaičius veda į patikrinimą. KGB100B puslapis apima mašinos dydį, suspaudimą, ekstruziją, akumuliatoriaus galvutę ir komunalinių paslaugų nuorodas. Kai kurios vertės yra aiškios ribos. Kiti aprašo paskelbtą konfigūraciją arba mašinos be apkrovos būseną.
Puslapyje nurodyta, kad akumuliatorius yra 12 (20) L, o PE akumuliatoriaus svoris - 9 (15) kg. Atrodo, kad skliausteliuose nurodomos išvardytos alternatyvos, tačiau puslapyje neapibrėžiama pasirinkimo taisyklė. Todėl citatoje turėtų būti nurodytas vienas galvos išdėstymas ir jo materialinė apimtis. Nederinkite didesnės figūros su standartine mašinos prielaida, nebent Kinggle tai patvirtintų projektui.
| Paskelbtas laukas | KGB100B nuoroda | Klausimas, kurį jis turėtų sukelti |
|---|---|---|
| Didžiausia konteinerio talpa | 120 l | Ar tinka tikroji gaminio geometrija ir bendras dydis, o ne tik jo vardinis tūris? |
| Išvestis | 320 vnt/val., džiovinimo ciklas | Kokią produkciją gali išlaikyti mašina, laikydamasi gamybos formos, dervos, aušinimo ir kokybės taisyklių? |
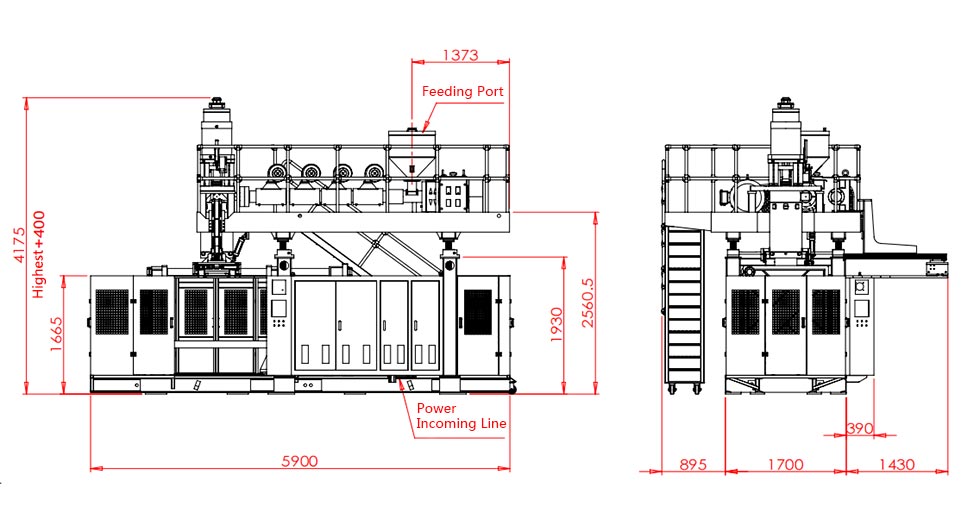
| Mašinos dydis | 5,9 x 3,8 x 4,6 m | Ar yra pakankamai vietos prieigai, platformoms, žarnoms, tvarkymui ir priežiūrai? |
| Mašinos svoris | 18 t | Koks pamatų ir takelažo planas atitinka galutinį bendrojo išdėstymo brėžinį? |
| Suspaudimo jėga | 440 kN | Ar to pakanka gaminio projektuojamam plotui esant sutartam proceso slėgiui? |
| Plokštelių ir formų nuorodos | 1200 x 1200 mm plokštelė; Maksimali forma 920 x 1200 mm | Ar formos korpusas, tvirtinimo modelis, paslaugos ir jungtys dera? |
| Atidarymas ir judėjimas | 500–1400 mm anga; 600 mm judantis eiga | Ar dalis gali atsilaisvinti ir išeiti nesusidurdama arba nepažeisdama karštų paviršių? |
| Formos storis | nuo 510 iki 600 mm | Ar į sumontuotą storį įeina atraminės plokštės, adapteriai ir reikalingi įrankiai? |
| Ekstruderis | 100 mm varžtas; 24 L/D; 55 kW variklis | Ar pasirinktas varžtas ir proceso langas tinka nurodytai dervai? |
| Paskelbtas HDPE lydymosi pajėgumas | nuo 160 iki 200 kg/val | Ar bendrasis medžiagų poreikis yra mažesnis už įrodytą stabilią faktinę sudėtį? |
| Akumuliatoriaus galvutė | 12(20) L; 9(15) kg PE nuoroda | Kuris variantas yra cituojamas ir ar jis apima bendrąją gabalėlių masę su naudojama proceso marža? |
| Smeigtuko skersmuo | Maksimalus 450 mm | Kokio štampavimo ir įrankių paketo reikia gaminio skersmeniui ir gaminio išdėstymui? |
| Aušinimo vandens nuoroda | 0,3 MPa; 120 l/min | Kokiai įleidimo temperatūrai, vandens kokybei ir grandinės apimčiai tai taikoma? |
| Paskelbta vidutinės energijos eilutė | nuo 52 iki 60 kW | Kokie su produktu susiję kWh/kg ir kWh vienai priimtai daliai išmatuojami stabilaus bandymo metu? |
Produkto puslapyje taip pat skelbiamas 0,8 MPa pūtimo slėgis ir 1,8 oro srauto skaičius, tačiau matomas jo vienetas pateikiamas kaip M2/MIN. Prieš patenkant į įrenginio specifikaciją, tą įrenginį reikia pataisyti arba patvirtinti. Atsakingas RFQ turėtų pažymėti neapibrėžtumą, o ne tyliai keisti vienetą.
Kartu skaitykite susijusias eilutes. Formos dydis priklauso nuo angos ir storio. Akumuliatoriaus masė priklauso pasirinktai dervai ir stambiam šūviui. Lydymosi pajėgumas priklauso atsigavimo laikui ir stabiliai lydalo kokybei. Mašinos matmenys priklauso nuo priežiūros prieigos ir pagalbinės įrangos. Šis prijungtas skaitymas neleidžia vienam palankiam skaičiui paslėpti kitokio projekto apribojimo.
Patikrinkite formos voką ir dalies pašalinimo kelią
Paskelbtas maksimalus formos dydis yra 920 x 1200 mm. Plokštelė yra 1200 x 1200 mm, o formos storio diapazonas yra nuo 510 iki 600 mm. Šios reikšmės apibūdina susijusius matmenis, tačiau jų negalima pakeisti. Forma gali atitikti nurodytus paviršiaus matmenis ir vis tiek prieštarauti skersiniams strypams, vamzdžiams, tvirtinimo angoms ar judančiajai įrangai.
Pradėkite nuo surinkimo brėžinio, o ne nuo gaminio eskizo. Parodykite abi formos puses, atramines plokštes, vandens kolektorius, pūtimo kaiščius, kaklo arba dugno įrankius, hidraulinius įrenginius, jutiklius ir elektros dėžes. Nustatykite centrinę liniją ir tvirtinimo modelį. Pažymėkite kiekvieną elementą, kuris atidarant juda už formos korpuso.
Tada imituokite pašalinimą. KGB100B puslapyje skelbiama 500–1400 mm plokštelės atidarymo nuoroda ir 600 mm plokštelės judėjimo eiga. Užbaigtai daliai reikia laisvos vietos, kad ją būtų galima atlaisvinti, prireikus pasukti ir palikti mašiną. Blykstė, uodegos, rankenos ir karštos lanksčios sienelės gali padidinti tikrąjį pašalinimo voką.
Dalies standumas taip pat svarbus. Didelė tuščiavidurė dalis gali deformuotis, jei robotas ją sugriebs dar nepasiruošus sienai. Paprastas lašas gali pažeisti kaklą arba palikti žymę ant šiltos plokštės. Aušinimo laikas formoje ir atrama po išstūmimo priklauso maketo apžvalgai.
Gamyklos vaizdas:pelėsių brėžinį laikykite šalia mašinos bendrojo išdėstymo. Pridėkite krano kablio kelią, formų vežimėlio maršrutą, techninės priežiūros laisvą vietą ir saugią operatoriaus prieigą. Paskelbti 5,9 x 3,8 x 4,6 m mašinos matmenys nėra visas ląstelės plotas.
Tinkama apžvalga taip pat apima pelėsių svorį ir kėlimo taškus, net jei viešame produkto puslapyje nėra skelbiama pelėsių svorio riba. Paprašykite Kinggle patvirtinti leistiną pelėsių svorį ir rekomenduojamą tikslios konfigūracijos tvarkymo būdą. Theekstruzijos pūtimo formavimo formos projektavimo vadovaspateikiamas išsamesnis aušinimo, suspaudimo ir ventiliacijos kontrolinis sąrašas.
Akumuliatoriaus dydį nustatykite pagal bendrąją parisono masę
Akumuliatoriaus galvutė išsilydo ir pagal poreikį išstumia didelę dalį. Atitinkamas medžiagos kiekis yra visas šūvis, paliekantis galvą. Tai apima parduodamą dalį, viršutinę ir apatinę blykstę, rankenos ar kaklo atraižas ir bet kokią kitą apipjaustytą medžiagą, sukurtą pasirinktais įrankiais.
Bendra skerdenos masė = gatavos dalies masė + blykstės ir apdailos masė + kontroliuojamas proceso priedas
Pašalpa nėra universali procentinė dalis. Jis turėtų kilti iš patvirtintos dalies, formos koncepcijos, medžiagos elgsenos ir bandymo rezultato.
Kinggle skelbia 9 (15) kg kaip PE akumuliatoriaus svorio atskaitą KGB100B. Tai nėra pažadas, kad gatavas produktas gali sverti 9 ar 15 kg. Jis taip pat nėra automatiškai perkeliamas į PP, ABS ar užpildytą formulę. Dervos tankis, lydalo stiprumas, temperatūra ir galvutės būklė turi įtakos naudojamo proceso langui.
Tokios pat priežiūros reikia ir 12(20) L akumuliatoriaus talpos linijai. Litro talpa apibūdina sistemos tūrį, o gaminio brėžinys ir medžiagų planas paprastai valdomi pagal masę. Paklauskite, kuri galvutės parinktis yra įtraukta, kuri derva palaiko paskelbtą masę ir kiek medžiagos liko galvoje sutartame veikimo taške.
Pagal numatytuosius nustatymus nevykdykite teorinės ribos. Projektui reikia pakankamai valdymo diapazono, kad būtų galima ištaisyti sienų pasiskirstymą ir kadrų skirtumus. Jei bendras plotas užima beveik visą turimą talpą, vėliau pakeitus medžiagą arba pataisius vietinį storį, ta patalpa gali būti pašalinta. Bandymas turi parodyti stabilią šūvio masę, pakartojamą skersinio ilgį ir priimtiną pagalvėlę pasirinktai galvai.
Jei naudojate kelių dalių formą, suskaičiuokite kiekvieną per ciklą išleistą gabalėlį. Visas kadras turi apimti kiekvieną aktyvią išleidimo angą ir jos apdailą. Galvų skaičius ir ertmių skaičius gali pakeisti matematiką, todėl nurodykite juos atskirai RFQ. Thegalvos ir ertmės vadovaspaaiškina tą skirtumą.
Suderinkite ekstruderį prie medžiagos poreikio ir atkūrimo laiko
KGB100B puslapyje pateikiamas 100 mm varžtas, 24 L/D santykis, 55 kW ekstruderio variklis ir keturios šildymo zonos. Jis skelbia HDPE lydymosi pajėgumų diapazoną nuo 160 iki 200 kg/val. Šis diapazonas yra medžiagos apimties nuoroda. Jis neturėtų būti traktuojamas kaip garantuota kiekvienos rūšies, pagrindinio mišinio, pakartotinio šlifavimo santykio ar temperatūros lango išeiga.
Konvertuokite gamybos tikslą į bendrąją valandos paklausą. Naudoti bendrąją parisono masę, ne gatavų dalių masę. Įtraukite visas aktyvias pozicijas ir naudokite suplanuotus įvykius per valandą. Tai suteikia medžiagos greitį, kurį turi išlaikyti ekstruderis ir galvutė, kol mašina gamina priimtinas dalis.
Bendras medžiagų poreikis, kg/val. = bendroji gaminių masė vienam renginiui, kg x liejimo įvykiai per valandą x aktyvūs gaminiai vienam renginiui
Palyginkite rezultatą su tikrosios formulės bandymu. Vien brošiūrų asortimentas negali nustatyti lydalo kokybės ar regeneravimo ribos.
Atkūrimo laikas turi tilpti į mašinos ciklą. Jei forma lieka uždaryta, kad atvėstų, ekstruderis dažnai naudoja tą laiką akumuliatoriui įkrauti. Todėl trumpesnis aušinimo ciklas gali padidinti reikiamą lydymosi greitį. Greitesnis pelėsių judėjimas yra mažai vertingas, jei galva nėra paruošta kitam šūviui.
Medžiagų tvarkymas gali tapti paslėptu apribojimu. Didelės dalys greitai sunaudoja dervą. Įrenginiui reikia patikimo transportavimo, džiovinimo, kai to reikalauja medžiaga, maišymo ir užteršimo kontrolės. Perdirbimas gali pakeisti tūrinį tankį ir pašarų elgesį. Rašytinė formulė yra naudingesnė nei plati etiketė, pvz., „HDPE plius pakartotinis šlifavimas“.
Paprašykite bandymo įrašo įtraukti dervos rūšį, tiekėją, spalvos pakuotę, šlifavimo procentą, temperatūros nustatymus, varžto greitį ir faktinę bendrąją masę. Jei planuojama kita medžiaga, paprašykite konkrečių įrodymų. Kinggle'sHDPE ir PP apdorojimo vadovaspaaiškina, kodėl vien polimero etiketė nenustato mašinos sąrankos.
Prijunkite spaustuko jėgą, numatomą plotą ir pūtimo sąlygas
KGB100B puslapyje skelbiama 440 kN suspaudimo jėga. Didesnis skaičius automatiškai nėra geresnis, o tūrio etiketė negali patvirtinti spaustuko. Forma mato atskyrimo jėgą per projektuojamą plotą, veikiamą vidinio slėgio. Gaminio forma, blykstės žemė, prispaudimo konstrukcija ir proceso slėgis įtakoja tikruosius poreikius.
Projektuojamas plotas yra slėginės ertmės siluetas formos atsiskyrimo plokštumoje. Platus plokščias komponentas gali sukurti didesnę atskyrimo apkrovą nei gilesnis, bet siauresnis konteineris. Apžvalgoje turėtų būti naudojamas tikrasis ertmės brėžinys. Taip pat turėtų būti nurodytas pasirinktas pūtimo slėgis ir bet koks sutartas saugos koeficientas.
Viešame puslapyje kaip pūtimo slėgio nuoroda nurodyta 0,8 MPa. Tai nereiškia, kad kiekvienas produktas turi veikti tuo pačiu nustatymu. Dervos temperatūra, ventiliacija, sienelės storis, paviršiaus detalės ir aušinimo strategija turi įtakos procesui. Gamyklinio bandymo metu turėtų būti naudojamas dokumentuotas gamybos langas, iš kurio gaminamos tinkamos dalys be blyksnio augimo ar nestabilaus pelėsio elgesio.
„Pinch-off“ dizainas yra tos pačios sistemos dalis. Dėl silpno sandarinimo gali atsirasti nuotėkio arba trapios siūlės. Medžiagos perteklius gali padidinti blykstę ir apsunkinti kirpimą. Formos išlygiavimas, gnybtų judesiai ir įrankio išdėstymas turi palaikyti įrankius, o ne jį kompensuoti.
Paprašykite pelėsių tiekėjo ir mašinos tiekėjo peržiūrėti tą patį brėžinį. Taip išvengiama bendros spragos, kai kiekviena šalis tvirtina tik savo įrangą. Galutiniame techniniame susitarime turėtų būti nurodytas numatomas plotas, proceso slėgis, spaustuko reikalavimas, formos storis, montavimo ir prijungimo detalės.
Suplanuokite gamyklą aplink visą liejimo elementą
Puslapyje KGB100B skelbiama 5,9 x 3,8 x 4,6 m mašinos dydis ir 18 t svoris. Tai vertingi išdėstymo ir takelažo pradžios taškai. Jie neapima visų platformų, dervų sistemos, aušintuvo, kompresoriaus, išėmimo įrenginio, konvejerio, žoliapjovės ar saugos ribos.
Pradėkite virš mašinos. Patvirtinkite aiškų pastato aukštį, krano galią, galvos nuėmimo kelią ir prieigą prie šildytuvų ir hidraulinių komponentų. Tada dirbkite į išorę. Operatoriams reikia vietos, kad galėtų apžiūrėti formą, pašalinti įstrigusią dalį ir pasiekti įprastus aptarnavimo taškus. Medžiagų pristatymui ir gatavų dalių tvarkymui reikia maršrutų, kurie nekerta nesaugių zonų.
Aušinamasis vanduo nusipelno daugiau nei vamzdžio dydžio sąmata. Puslapyje nurodomi 0,3 MPa ir 120 L/min, tačiau gamyklai reikia ir reikiamos įleidimo temperatūros, priimtino temperatūros kilimo, vandens kokybės, filtravimo ir grąžinimo sąlygų. Gali reikėti atskiro valdymo formų kontūrų ir alyvos aušinimo. Galutiniame paslaugų lape turėtų būti nurodyta, kas įtraukta į paskelbtą srautą.
Suslėgtam orui reikia tokio pat apdorojimo. Svetainėje pateikiama 0,8 MPa slėgio nuoroda, tačiau matomas oro srauto vienetas yra nenuoseklus. Prašykite pakoreguoto mašinos įleidimo poreikio, didžiausio poreikio, oro kokybės, rasos taško ir jungties dydžio. Norint išlaikyti stabilų slėgį didelių pūtimo įvykių metu, gali prireikti imtuvo.
Produkto puslapyje nurodoma 52–60 kW kaip „vidutinis energijos suvartojimas“. Kadangi kW yra galios vienetas, naudokite paveikslą tik kaip paskelbtą galios nuorodą. Neperskaičiuokite jo į kWh vienai daliai. Su gaminiu susijusi energija priklauso nuo formos, dervos, ciklo, pagalbinių medžiagų ir priimtos produkcijos.
EUROMAP 46.2apibrėžia su gaminiu susijusį matavimą tam tikrai ekstruzijos pūtimo formavimo mašinai, formai ir nurodytam gaminiui. Tam reikalinga stabili veikla ir produkto kokybė, atitinkanti klientų reikalavimus. Tai yra tvirtas priėmimo testo pagrindas. Kinggle'skomunalinių paslaugų reikalavimų vadovasgali padėti struktūrizuoti augalų duomenų lapą.

320 vnt/h džiovinimo ciklas nėra gamybos produkcija
Kinggle žymi 320 vnt/val. kaip KGB100B sauso ciklo išvestį. Sauso ciklo metu matuojamas mašinos judėjimas neįrodant viso gamybos proceso. Tai neapima dervos atgavimo, skerdenos numetimo, pūtimo, aušinimo, dalių pašalinimo, apipjaustymo ar kokybės tikrinimo numatytomis gamybos sąlygomis.
Didelės dalys dažnai yra ribojamos aušinimo. Storoms rankenoms, kampams ir suspaudimo zonoms gali prireikti daugiau laiko nei plačioms sienų sritims. Greitesnis atidarymo judesys negali atlaisvinti dalies, kuri vis dar per minkšta, kad išlaikytų formą. Automatika taip pat gali nustatyti tempą, jei robotas, žoliapjovė ar konvejeris yra lėtesnis nei formavimo mašina.
Naudokite tris atskiras išvesties vertes. Pirma, džiovinimo ciklą įrašykite tik kaip judėjimo atskaitą. Antra, gamybos bandymo metu išmatuokite stambias suformuotas dalis per valandą. Trečia, praneškite apie priimtas dalis per valandą po sutartų kokybės patikrinimų ir suskaičiuotų sustojimų.
Priimta produkcija = grubios suformuotos dalys - atmestos dalys - dalys, prarastos skaičiuojant sustojimus
Norėdami planuoti pamainą, dokumentuokite matavimo laikotarpį ir sustabdymo kategorijas. Trumpas geriausio ciklo stebėjimas nėra stabilus gamybos greitis.
Priėmimo plane turėtų būti nurodyta detalė, forma, derva, spalva, šlifavimo taisyklė, operatoriaus veiksmai ir pagalbinė įranga. Taip pat turėtų būti apibrėžtas kokybės standartas. Svoris, matmenys, sandarumo charakteristikos, blykstės būklė, išvaizda ir sienos storio vietos yra įprastos kategorijos, tačiau projektas turi pasirinkti tas, kurios yra svarbios.
Naudokite tikslinį ciklą kaip biudžetą. Padalinkite jį į akumuliatoriaus iškrovimą, formų judėjimą, pūtimą, aušinimą, išmetimą, atidarymą, išėmimą ir regeneravimą. Tai rodo, ar riba kyla dėl mašinos, formos, medžiagos ar tolesnio darbo. Theciklo laiko optimizavimo vadovaspaaiškina, kaip pagerinti vieną etapą, neperkeliant defekto kitur.
Sienų programavimas turi atitikti gaminį, o ne nukopijuotą kreivę
Didelės ekstruzijos pūtimo formos dalys tempiasi netolygiai. Medžiaga, esanti šalia peties, kampo, rankenos ar gilaus įtempimo, gali nukeliauti toliau nei medžiaga ant plačios plokštės. Dėl vienodo štampavimo tarpo viena sritis gali būti per plona, o kita neša nereikalingą svorį.
KGB100B puslapyje rašoma, kad standartiniame modelyje yra MOOG 100 storio valdiklis. Kainos pasiūlyme turi būti nurodytas tikslus įdiegtas valdiklis, profilio skiriamoji geba ir parinkčių paketas. A„Kingle“ priglobtas „Moog DigiPack III“ vadovasparodyta, kaip akumuliatoriaus-mašinos valdiklis gali susieti įrankių padėtį su užprogramuotu profiliu. Jame taip pat pateikiamos šūvio dydžio, pagalvėlės ir akumuliatoriaus padėties funkcijos. Šis vadovas iliustruoja valdymo logiką, tačiau jis neturėtų būti naudojamas numanant tikslią KGB100B sąsają.
Sukurkite pirmąjį profilį pagal žinomą geometriją ir formos laiką. Tada supjaustykite arba išmatuokite dalis nurodytose vietose. Keiskite vieną regioną vienu metu ir įrašykite peržiūrą. Sunkesnė dalis automatiškai nėra geresnė. Tikslas – pakankamai medžiagos ten, kur jos reikia, ir mažiau pertekliaus ten, kur nereikia.
Profilio darbai turi likti susieti su šratų mase ir pariso ilgiu. Padidinus vieną profilio sritį, pasikeičia kitur prieinama medžiaga. Temperatūra ir išsipūtimas taip pat gali pakeisti rezultatą. Išsaugokite patvirtintą receptą, nurodydami medžiagos rūšį, spalvą, galvutės temperatūrą, šūvio nustatymus ir formos versiją.
Theparison programavimo vadovaspateikiamas žingsnis po žingsnio derinimo metodas. Šiam projektui FAT turėtų palyginti galutinį išsaugotą profilį su išmatuotu sienos žemėlapiu ir dalies svorio diapazonu.
Atlikite gamyklos bandymą, kuris atsakys į pirkimo sprendimą
Naudingas gamyklos priėmimo testas nėra mašinos demonstravimas. Tai kontroliuojamas bandymas pagaminti sutartą produktą dokumentais pagrįstomis sąlygomis. Rezultatas turėtų parodyti, kas buvo išbandyta, kaip buvo išmatuota ir kas liko už testo ribų.
EUROMAP 46.2 siūlo naudingą matavimo discipliną. Ji reikalauja, kad mašinos būklė būtų stabili, gaminio kokybė atitiktų klientų reikalavimus, o pagrindiniai proceso duomenys būtų dokumentuojami. „Kingle“ pardavimo procesas taip pat sako, kad klientai gali būti pakviesti prisijungti prie testo. Prieš prasidedant teismo procesui, šią galimybę paverskite rašytiniu protokolu.
- Užšaldykite bandomąjį straipsnį.Nustatykite dalies peržiūrą, formą, galvutės išdėstymą, ertmių ar išleidimo angų skaičių ir kiekvieną įdiegtą parinktį.
- Užrašykite formulę.Išvardykite dervos rūšį, tiekėją, spalvų pakuotę, priedus ir šlifavimo taisyklę. Jei įmanoma, laikykite pakankamai medžiagos iš vienos žinomos partijos.
- Patikrinkite sąranką.Įrašykite statinės ir galvutės temperatūrą, šūvio nustatymus, profilio failą, pūtimo sąlygas, aušinimo vandens sąlygas ir automatikos būseną.
- Pasiekite stabilų veikimą.Nesirinkite pirmosios priimtinos dalies. Prieš matuodami našumą, susitarkite dėl stabilizavimo taisyklių ir pavyzdžio lango.
- Išmatuokite masės balansą.Pasverkite gatavą dalį, blykstę ir kitą apdailą. Patvirtinkite bendrąją masę pagal nurodytą akumuliatoriaus išdėstymą.
- Patikrinkite gaminio kokybę.Naudokite patvirtintas vietas ir metodus sienelės storiui, matmenims, svoriui, sandarumui ir matomiems defektams nustatyti.
- Suskaičiuokite priimtą išvestį.Praneškite apie visus ciklus, bendras dalis, atmetimus ir sustabdytus sutartu laikotarpiu. Išsaugokite džiovinimo ciklą kaip atskirą įrašą.
- Išmatuokite komunalines paslaugas.Užrašykite įtampą, galią, suslėgto oro slėgį ir srautą, aušinimo vandens temperatūrą, slėgį ir srautą nustatytose ribose.
- Iššūkis pakartojamumui.Patikrinkite šratų masę, gabalėlio padėtį ir gaminio matmenis visame mėginio lange, o ne tik viename pasirinktame gabale.
- Artimi nukrypimai.Prieš patvirtinant siuntą, kiekvienai sugedusiai prekei nurodykite savininką, veiksmą, įrodymų reikalavimą ir terminą.
Laikykite neapdorotus rodmenis su pasirašyta santrauka. Nuotraukose turi būti parodyta mėginio identifikavimo ir matavimo vieta. Receptų failai, pavojaus signalai ir pastabos apie nukrypimus yra įrodymų dalis. Thepūtimo formavimo mašinos FAT vadovasyra išsamesnė priėmimo sistema.
Mėginio atrankai taip pat reikia taisyklės. Suskaičiuokite dalis iš eilės ir nekeiskite nepavykusio pavyzdžio geresniu. Jei nustatymai pasikeičia, sukurkite naują pavyzdžių grupę ir užrašykite pakeitimo laiką. Taip rezultatas bus atsekamas. Tai taip pat atskiria įprastą skirtumą nuo sąmoningo proceso vystymo.
Prieš patvirtindami siuntą, palyginkite bandymo įrašą su pasirašyta reikalavimų matrica. Išlaikius mašinos judėjimo patikrą, negalima uždaryti atidarytos produkto kokybės prekės. Bet koks bandymas, kurio nepavyko užbaigti, turi likti matomas su priežastimi ir sutartu tolesnių veiksmų metodu.
Paruoškite RFQ, kurį gali parengti mašinų gamintojas
Neaiškus prašymas „vienai 120 litrų pūtimo mašinai“ kviečia pateikti miglotą pasiūlymą. Vietoj to atsiųskite kompaktišką techninį paketą. Jis neturi būti tobulas, bet turi atskirti žinomus reikalavimus nuo atvirų sprendimų.
Pradėkite nuo matmenų gaminio brėžinio arba 3D failo. Pridėkite nuotraukų, kai jose paaiškinama kaklas, įdėklai, rankenos ar apdaila. Nurodykite galutinį galutinį svorį ir nustatykite kritines sienų sritis. Pavadinkite medžiagos rūšį ir bet kokį leistiną šlifavimą. Jei svarbus atsparumas cheminėms medžiagoms arba teisinis bandymas, nurodykite tikslų standartą ir gaminio būklę.
Tada apibrėžkite gamybą. Pateikite priimtas dalis per valandą ar dieną, galimus pamainas, suplanuotą automatizavimą ir tolesnius veiksmus. Nurodykite, ar projekte yra nauja forma. Jei forma jau yra, pateikite jos surinkimo brėžinį, svorį, storį, tvirtinimo ir aptarnavimo jungtis.
Informacija apie objektą turėtų apimti elektros tiekimą, dažnį, suslėgto oro pajėgumą, aušinimo vandens sąlygas, laisvą aukštį, prieigos duris, kraną ir grindų duomenis. Nelaukite iki įdiegimo ir palyginkite šiuos elementus su įrenginiu. Didelės dalies projektai gali būti apriboti takelažu ir gaminių tvarkymu taip pat lengvai, kaip ir ekstruzija.
Pridėkite prie užklausos
Gaminių ir formų brėžiniai, dervos detalės, produkcijos tikslas, kokybės kriterijai, naudingumo sąlygos, išdėstymo ribos ir norima automatizavimo apimtis.
Prašymas pasiūlyme
Galutinė galvutės parinktis, varžtas ir pavara, tvirtinimo forma, naudingumo ribos, išdėstymas, priėmimo protokolas, pateiktos parinktys ir techninės išimtys.
Paprašykite užpildytos reikalavimų matricos. Kiekvienoje eilutėje turėtų būti nurodyta „atitinka“, „reikia pakeisti“ arba „neįtraukta“, o po to – nuoroda į pasiūlymą. Tai lengviau patikrinti nei išsibarsčiusius pareiškimus el. paštu. „Kingle“ suteikia aatsisiuntimo sritistechniniams dokumentams ir aprojekto užklausos formapradiniam kontaktui.
Kai KGB100B patenka į trumpąjį sąrašą
KGB100B nusipelno nuodugnesnės peržiūros, kai gaminys priartėja prie plataus pritaikymo diapazono ir inžinerinės patikros suderinamos. Produkto puslapyje kaip pritaikymas įvardijami cheminių medžiagų statinės, automobilių dalys, eismo barjerai, plūdės, žaislai ir baldai. Šiame sąraše rodomas numatytas laukas, tačiau tai nėra įrodymas, kad konkreti dalis veiks.
Stiprus trumpojo sąrašo dėklas turi keturias funkcijas. Formoje telpa judėjimo ir paslaugų erdvė. Bendroji parisono masė atitinka patvirtintą galvos variantą. Ekstruzijos atkūrimas palaiko reikiamą ciklą su numatyta medžiaga. Gamykla gali teikti komunalines paslaugas ir tvarkyti sutartomis ribomis.
Jei viena iš šių sąlygų nepavyksta, pereikite prie kitos konfigūracijos. Didesnis akumuliatorius gali išspręsti šūvio masę, bet ne formos plotį. Didesnė plokštelė gali išspręsti formos apvalkalą, bet ne ekstruzijos atkūrimą. Kitokio dydžio mašina gali būti ekonomiškesnė, kai dalis yra daug mažesnė už platformos veikimo diapazoną.
Taip pat pristabdykite, kai duomenys yra neišsamūs. Svetainės skliausteliuose pateiktus galvos skaičius ir nenuoseklų oro srauto įrenginį reikia paaiškinti raštu. Sauso ciklo numeris negali panaikinti išvesties garantijos. Tai normalūs techninio susitarimo punktai, o ne priežastys spėlioti.
Sprendimas pirkti turėtų baigtis daliniu bandomuoju planu. Jei mašina gali pagaminti stabilias, priimtinas dalis pagal sutartą kainą ir naudingumo ribas, modelis tinka šiam darbui. Jei tų įrodymų trūksta, galutinis sąrašas lieka laikinas.
Dažnai užduodami klausimai
Kokius produktus gali pagaminti pūtimo formavimo mašina KGB100B 120L?
„Kingle“ KGB100B puslapyje pateikia cheminių medžiagų statinių, automobilių dalių, eismo užtvarų, plūdžių, žaislų ir baldų sąrašą. Tai yra paraiškos nuorodos, o ne automatiniai patvirtinimai. Tikram produktui vis tiek reikia patikrinti pelėsių dydį, bendrąją gabalėlio masę, gnybtų poreikį, medžiagą, pašalinimo kelią ir aušinimą.
Ar 120 L reiškia, kad tilps kiekviena mažesnė nei 120 L talpa?
Ne. Nominalus konteinerio tūris yra tik viena tikrinimo reikšmė. Mažesnė nei 120 l dalis vis tiek gali viršyti formos apvalkalą, projektuojamo ploto ribą, akumuliatoriaus poreikį arba laisvą pašalinimo erdvę. Atsiųskite gaminio ir formos brėžinius, kad galėtumėte peržiūrėti konkretų modelį.
Ar KGB100B gali pagaminti 15 kg gatavą HDPE gaminį?
Nedarykite tokios prielaidos iš viešos lentelės. Puslapyje skelbiama 9 (15) kg kaip PE akumuliatoriaus svorio nuoroda, matyt, kartu su dviem nurodytomis galvutės talpomis. Bendroji paristinės masė apima dalį ir visą blykstę arba apdailą. Pasirinktą galvutę, dervą ir naudojamą proceso ribą turi patvirtinti „Kinggle“ ir įrodyti bandymo metu.
Ar 320 vnt/val. numatoma gamybos produkcija?
Nr. Kinggle etiketės 320 vnt/val. kaip džiovinimo ciklas. Faktinė priimtina produkcija apima ekstruziją, sluoksnio formavimą, pūtimą, aušinimą, pašalinimą, apipjaustymą, atmetimą ir sustojimą. Nurodykite reikiamą priimtą produkciją ir patikrinkite ją naudodami gamybos formą ir medžiagą.
Kaip reikėtų palyginti energijos suvartojimą?
Palyginkite su gaminiu susijusią energiją pagal tą pačią formą, gaminį, dervą, kokybės taisykles ir bandymo ribas. KGB100B puslapyje kaip vidutinė energijos linija skelbiama nuo 52 iki 60 kW, o tai yra galios nuoroda. Stabilios gamybos metu išmatuokite kWh/kg ir kWh vienai priimtai daliai, o ne konvertuokite puslapio vertę.
Kokią informaciją turėčiau siųsti norint gauti KGB100B citatą?
Siųskite gaminio brėžinius ir nuotraukas, matmenis, gatavą svorį, reikalavimus sienoms, medžiagos klasę, šlifavimo taisyklę, priimtą produkciją, kokybės testus, formos duomenis, naudojimo sąlygas ir automatizavimo poreikius. Aiškiai pažymėkite nežinomus elementus. Tai suteikia tiekėjui pakankamai informacijos, kad būtų galima patvirtinti galvutę, formą ir bandymo apimtį.
Prieš rinkdamiesi mašiną patikrinkite savo dalį
Nusiųskite „Kingle“ gaminio brėžinį, bruto svorio įvertinimą, dervos, formos duomenis, produkcijos tikslą ir gamyklos naudingumo sąlygas. Komanda gali peržiūrėti, ar KGB100B platforma ir jos pasirinkta akumuliatoriaus konfigūracija atitinka projektą.
Prašykite produkto tinkamumo peržiūros