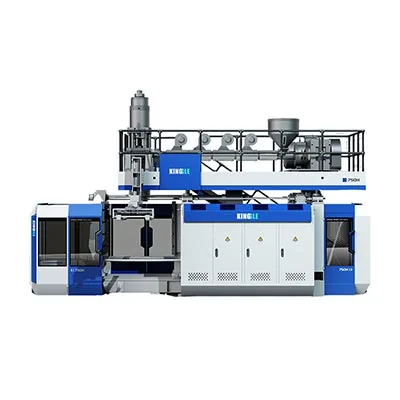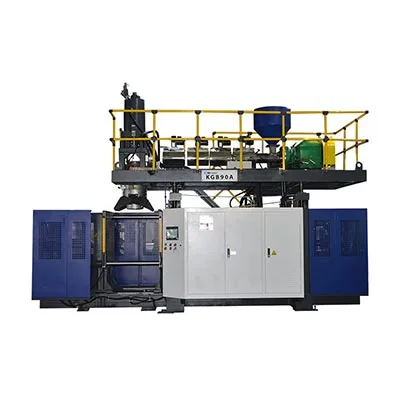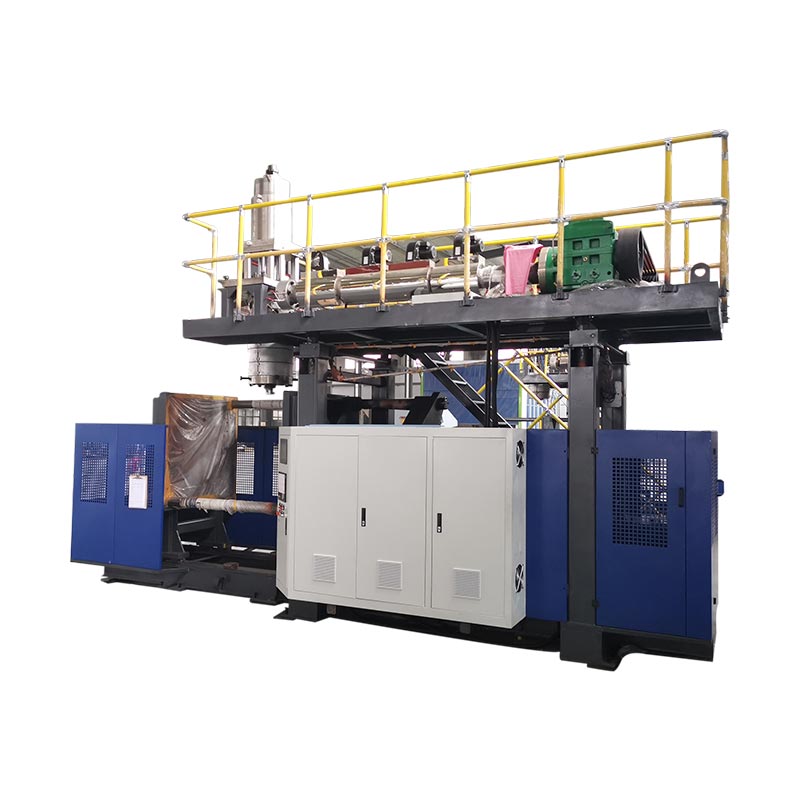
Pūtimo formavimo ciklo trukmė turėtų būti sumažinta tik po to, kai komanda įvertina, kur naudojamas dabartinis ciklas, ir patvirtina, kad priimta dalis vis dar atitinka specifikacijas.Aušinimas dažnai užima didžiausią bloką, tačiau tempą taip pat gali nustatyti šildymas, gnybtų judėjimas, pūtimas, išmetimas, išėmimas ir laukimas pasroviui. Sukurkite stabilią bazinę liniją, įvardykite vieną įrodytą apribojimą, pakeiskite tik jį valdantį kintamąjį, tada palyginkite priimtą produkciją, sienų pasiskirstymą, matmenis, formą po išstūmimo, reikalingus funkcinius testus ir defektus prieš išlaikydami trumpesnį ciklą, įrašydami gaminį, dervą, formą, naudingumo būklę ir galutinį recepto peržiūrą, kad kitas pakeitimas galėtų pakartoti rezultatą.

Gamybos grupių naudojama terminija:Pūtimo formavimo ciklo laiko optimizavimas, ekstruzijos pūtimo formavimo ciklo laikas, butelių pūtimo mašinos ciklo laikas, pūtimo formavimo mašinos išeiga, ciklo sumažinimas, aušinimo laiko optimizavimas ir pūtimo formavimo gamybos efektyvumas. Šie terminai nurodo tą patį verslo tikslą, tačiau techninis darbas prasideda nuo išmatuoto proceso, o ne nuo tikslinio procento.
Šešios vietos, kur ciklas gali būti suvaržytas
| Ciklo blokas | Išmatuokite prie mašinos | Įrodymai prieš sutrumpinant | Gedimas, kuris gali pasirodyti vėliau |
|---|---|---|---|
| Parison arba nušautas | Pakartojamas pradžios/pabaigos signalas, pariso ilgis, šūvio arba akumuliatoriaus padėtis | Stabilus pristatymas ir teisingas santykis su pelėsių uždarymu | Svyravimas, trumpas parisonas, diržas, svorio ar profilio poslinkis |
| Uždaryti ir užrakinti | Komandos, padėties grįžtamasis ryšys ir užbaigimo būsena | Aiškus judėjimas, visiškas uždarymas ir patvirtinta mašinos būklė | Blyksnis, suspaudimas, nepilnas uždarymas arba susidūrimas |
| Pūskite ir ištraukite | Laikas, mašinos įleidimo oro sąlygos ir slėgio elgsena renginio metu | Visiškas pripūtimas, detalės, išleidimas ir saugus atleidimas | Nebaigta dalis, išpūsta, prilipusi arba anksti atidaryta |
| Aušinimas | Tiekimo ir grąžinimo sąlygos pagal grandinę, formos temperatūros modelį ir dalies būseną išmetimo metu | Stabilūs matmenys, siena, kaklas, pagrindas ir forma po išmetimo | Iškreiptas, ovalus kaklas, susitraukimas, svirties dugnas arba karštas apipjaustymas |
| Išvežimas ir pasroviui | Roboto, konvejerio, žoliapjovės ir testerio seka | Dalis išvalo kiekvieną sąsają gamybos tempu | Susidūrimai, užstrigimai, apdailos pažeidimai arba testerio atsilikimas |
01 / Pradinė padėtisPradėkite nuo ciklo, kuriuo linija iš tikrųjų veikia
Ciklo laiko projektui reikia vieno kartojamo matavimo taško. Nepertraukiamoje ekstruzijos linijoje tas taškas gali būti signalas, susijęs su pjovimu arba kitos kartotinės mašinos sekos pradžia. Akumuliacinėje mašinoje gamyba gali būti geriau suprantama per šūvio paruošimą, akumuliatoriaus padėtį, išstūmimą ir formavimo seką. Pasirinkite signalą, kuris pasirodo vieną kartą per visą formavimo įvykį, ir dokumentuokite jį. Nelyginkite vieno įrenginio HMI taikinio su kito įrenginio stebėjimu ranka.
„Kingle“ šeimininkaujaMoog DigiPack III vadovasaiškiai apibūdina skirtumą. Nepertraukiamo ekstruzijos atveju valdiklis gali susieti parisono profilį su ciklo trukme ir išmatuoti intervalą tarp nuoseklių paleidimo signalų. Akumuliatoriaus aparato profilis yra susijęs su akumuliatoriaus padėtimi, kai medžiaga išstumiama. Šis skirtumas yra svarbus, nes tas pats laiko redagavimas gali pakeisti sienos profilį viename įrenginyje, o kitoje – kitaip.
Įrašykite bent pakankamai įvykių iš eilės, kad pamatytumėte įprastą skirtumą. Įrenginys turėtų pasirinkti mėginių ėmimo laikotarpį, tačiau jis turi apimti tikrąjį veikimo modelį: abi stoteles dviejų stočių linijoje, visas atitinkamas štampavimo angas arba ertmes, įprastą dalių pašalinimą ir paskesnę įrangą, kuri valdo išleidimą. Atskirai atkreipkite dėmesį į pavojaus signalus, trumpus sustojimus ir rankines intervencijas. Vidurkis, į kurį įeina neįslaptinta prastovos trukmė, paslepia ciklą, o geriausias atskiras įvykis – pakartojamumą.
Priimtą dalį laikykite šalia laiko įrašo. Užfiksuokite gaminio ir formos peržiūrą, dervos rūšį ir partiją, spalvos arba šlifavimo taisyklę, recepto peržiūrą, faktinę temperatūros būseną, mašinos įleidžiamo oro ir aušinimo vandens būklę, dalies svorį, kritines sienų vietas, matmenis ir būtinus funkcinius bandymus. Šis rekordas yra pagrindinis. Jei trumpesnis bandymas nepavyksta, komanda gali grįžti prie žinomo proceso, o ne atkurti jį iš atminties.
02 / DiagnozėSekite įvykį, kuris riboja kitą ciklą
Dauguma HMI leidžia lengvai redaguoti laiko nustatymus. Dėl šio patogumo komanda gali sumažinti didžiausią matomą skaičių prieš išsiaiškindama, ką ji valdo. Suskaidykite ciklą į fizinius blokus ir stebėkite jų ribas: pjaustymo ar šūvio paruošimas, formos perkėlimas, uždarymas ir užrakinimas, pūtimo kaiščio judėjimas, pripūtimas, aušinimas, išmetimas, atidarymas, išėmimas ir tolesnis valdymas. Kai kurie blokai atsiranda nuosekliai. Kiti sutampa. Visas ciklas nustatomas pagal kelią, kuris turi baigtis prieš prasidedant kitam formavimo įvykiui.
Paprasta laiko juosta yra naudingesnė nei nustatymų sąrašas. Įrašykite kiekvieno bloko pradžios ir pabaigos signalus ir palyginkite komandą su faktiniu grįžtamuoju ryšiu. Jei aušinimas baigiasi, bet mašina laukia roboto išvalymo signalo, sumažinus aušinimo laiką, dalis gali įkaisti nekeičiant ciklo. Jei pelėsiui grįšius kitas gaminys nėra paruoštas, greitesnis atidarymas negali padidinti našumo. Jei žoliapjovė negali nuvalyti dalių nauju tempu, apribojimas pasislinko pasroviui.
Kinggle'sHMI nustatymų ir aliarmų vadovasdėl šios priežasties atskiria nustatytas vertes nuo faktinių verčių. Komanda parodo, ko prašė valdiklis. Jutiklio būsena, padėties grįžtamasis ryšys ir fizinis stebėjimas rodo, ar veiksmas įvyko. Įrenginio aliarmo istorija taip pat gali atskleisti pirmąjį blokavimą arba leidimą, kuris nutraukė seką. Iš naujo nustatant gali būti pašalintas geriausias patarimas.
Klasifikuokite kiekvieną vėlavimą prieš redaguodami receptą. Norint suformuoti ir stabilizuoti detalę, reikia produktyvaus laiko. Sąlyginis laikas apsaugo judesį arba laukia patikrintos būsenos. Laukimo galima išvengti dėl pavėluoto roboto, nestabilios komunalinės įrangos, užblokuotos aušinimo grandinės, nenuoseklaus paridėjimo, rankinio patvirtinimo arba spūsties pasroviui. Priežiūros nuostoliai atsiranda dėl susidėvėjimo, nuotėkio, prasto tepimo, sugadintų jutiklių arba sulygiavimo problemų. Kiekviena klasė turi skirtingą savininką ir skirtingą pataisą.
03 / Šilumos šalinimasPrieš sumažindami aušinimo laiką, patikrinkite aušinimo efektyvumą
LyondellBasell'sPoliolefino formavimo pūtimu vadovasteigia, kad aušinimas užima didžiąją dalį liejimo ciklo daugelyje poliolefino formavimo būdų. Vadovas sujungia trumpesnius ciklus su šilumos perdavimo sąlygomis, tokiomis kaip lydymosi temperatūra, pelėsių temperatūra, vandens srautas ir turbulencija, tačiau vis tiek reikalaujama norimos dalies kokybės. Tai naudinga diagnozavimo kryptis, o ne universalių Kinggle verčių rinkinys.
Pradėkite nuo aušinimo šaltinio ir sekite tikrąją grandinę. Įrašykite aušinimo skysčio tiekimo ir grąžinimo sąlygas esant stabiliai gamybai, ne tik aušintuvo ekrane. Patikrinkite, ar forma gauna nurodytą srautą ir ar lygiagrečios grandinės yra subalansuotos. Ieškokite šiltos grandinės, užsikimšusios žarnos, užteršto kanalo, netinkamo jungties, oro kišenės, nesandarios sandariklio arba šilumos apkrovos, kuri dalijasi su kita mašina. Thepūtimo liejimo mašinos naudingumo vadovaspaaiškina, kodėl reikia atskirti gamyklos tiekimo ir mašinos įleidimo būklę.
Nubraižykite formą ir išstumtą dalį. Vieno paviršiaus rodmuo negali reikšti formos su kaklelio įdėklais, suspaustomis vietomis, storomis rankenomis, giliais pagrindais ir atskiromis grandinėmis. Naudokite gamyklos patvirtintą matavimo metodą ir palyginkite kartojamas vietas. Stebėkite, kada atsiranda deformacija: formos viduje, išimant, apipjaustant, ant aušinimo konvejerio arba detalei pasiekus kambario būklę. Įkaitusi dalis, kuri vieną minutę atrodo priimtina, vėliau gali turėti ovalų kaklą, svirties dugną, susitraukimą arba matmenų poslinkį.
„Formosa Plastics“Polietileno ekstruzijos pūtimo formavimo proceso vadovastrumpas ciklas, aukšta pelėsių temperatūra ir užsikimšę aušinimo skysčio kanalai pateikiami tarp galimų priežasčių, kai dalis per karšta. Jis taip pat sujungia nepakankamą pelėsių aušinimą su deformacija ir pataria patikrinti vandens srautą, pelėsių temperatūrą ir kanalo būklę. Šie ryšiai palaiko aušinimo tyrimą, tačiau dervos rūšis, formos ir gaminio specifikacijos lemia priimtiną veikimo langą.
Nemažinkite aušinimo skysčio temperatūros pagal įprotį. Kondensatas priklauso nuo paviršiaus temperatūros, aplinkos temperatūros ir drėgmės santykio. Vanduo ant pelėsio arba aplink jį gali paveikti dalį ir sukelti įrangos ar darbo vietos problemų. Užrašykite kambario būklę, kai kondensatas yra netoli veikimo ribos, ir laikykitės aušintuvo, pelėsių ir įrenginio procedūrų. Pagerinus srauto paskirstymą arba išvalius ribotą kontūrą, šilumos perdavimas gali būti atkurtas nepajudinant tikslinės temperatūros.
04 / Dalies dizainasSienų pasiskirstymas keičia, kiek šilumos turi pašalinti pelėsiai
Aušinimo poreikis atitinka dalies plastiką. Storoje srityje yra daugiau karštų medžiagų nei plonoje vietoje ir ji gali likti minkšta, kai šalia esančios sienos yra paruoštos išstumti. Prailginus visą aušinimo etapą, galima apsaugoti vieną vietą, tačiau taip pat ilgiau išlaikoma visas kitas formos plotas. Prieš priimdami ilgą ciklą kaip neišvengiamą, palyginkite išmatuotą sienos žemėlapį su projektavimo reikalavimu ir numatomu ruožu nuo papločio iki ertmės.
Moog DigiPack III vadove, kurį priglobė Kinggle, paaiškinama, kad parison programavimas kontroliuoja štampo tarpą išilgai gaminio ilgio. Jis taip pat sujungia nereikalingas sunkias sienų dalis su ilgesniu aušinimu ir paaiškina, kad profilis turi būti patikrintas pagal bandomuosiuose konteineriuose išmatuotą sienelės storį. Naudokite šiuos santykius atsargiai. Medžiagos pašalinimas nėra ciklo trukmės spartusis klavišas, nebent peržiūrėta dalis vis tiek atitinka gaminiui taikomus svorio, minimalios sienos, smūgio, viršutinės apkrovos, kritimo, slėgio, atsparumo cheminėms medžiagoms ir matmenų reikalavimus.
Pirmiausia suraskite karštą arba iškreiptą gatavos dalies sritį. Tada prijunkite tą padėtį prie parison programos, formos tempimo, suspaudimo ir aušinimo kontūro. Sunkus pagrindas gali atsirasti dėl profilio, uodegos fiksavimo ar geometrijos. Karšta rankena gali apimti juostą, vietinį tempimą, ventiliaciją arba aušinimą. Šiltas kaklas gali būti susijęs su pūtimo kaiščiu, įdėklo aušimu, medžiagos pertekliumi arba atidėtu išleidimu. Theparison programavimo vadovassuteikia matavimais pagrįstą profilio medžiagos perkėlimo metodą, o ne taškų redagavimą pagal išvaizdą.
Formos dizainas taip pat nustato galimą šilumos perdavimo kelią. Kanalų išdėstymas, srauto kelias, įdėklai, kaklo konstrukcija, ventiliacija, paviršiaus kontaktas ir atskyrimo linijos konstrukcija gali apriboti, kaip greitai dalis stabilizuojasi. Naudokite Kinggle'sekstruzijos pūtimo formavimo formos projektavimo vadovaskai patikrinus komunalines paslaugas ir patvirtintą sieninį skirstymą išlieka ta pati karšta sritis. Dėl nuolatinio vietinio apribojimo gali prireikti pelėsių korekcijos, o ne kito laikmačio pakeitimo.

Išlaikykite patvirtintą dalies svorį kaip rezultatą, o ne vienintelę kontrolės priemonę. Dvi dalys, kurių bendras svoris toks pat, gali turėti skirtingą sienelių pasiskirstymą ir aušinimo elgesį. Atskirkite arba išmatuokite vietas, kurios reguliuoja veikimą, ir patikrinkite formą po išstūmimo gaminio valdymo plane nurodytu laiku. Taip sienos storio darbas tampa naudingu proceso įrodymu, o ne bendru teiginiu apie medžiagų taupymą.
05 / Mašinų logikaNuolatinės ir akumuliatorinės mašinos neturi vieno laiko nustatymo modelio
Nepertraukiamo ekstruzinio pūtimo formavimo mašinoje ekstruderis nepertraukiamai tiekia gabalėlį, kol viena ar daugiau liejimo stočių juda jų sekomis. Todėl galima susieti ciklo trukmę, ilgio ilgį, pjovimo laiką ir sienelės storio programą. Jei ciklas pasikeičia, valdiklis vis tiek turi įdėti numatytą profilį išilgai fizinio paviršiaus ir formos viduje. Trumpesnė stoties seka, kuri keičia profilį, nėra neutralus greičio pokytis.
Moog valdiklio vadove aprašomas laiku pagrįstas profilio valdymas nuolatinėms mašinoms ir padėties valdymas akumuliatorių mašinoms. Atliekant nuolatinę sąranką, jis gali nustatyti ciklo laiką pagal intervalą tarp paleidimo signalų, pvz., nuoseklių parison pjūvių. Akumuliatoriaus sąrankoje sienos profilis išstumimo metu atitinka akumuliatoriaus padėtį. Dėl šio paskelbto skirtumo gamykla turėtų nustatyti mašinos ir valdiklio režimą prieš skolindamasi ciklo laiko metodą iš kitos linijos.
Akumuliatoriaus mašina taip pat turi paruošti reikiamą šūvį, kol vyksta formavimo seka. Paklauskite, ar plastifikavimas ar kaupimas baigiasi, kol forma bus paruošta kitam šūviui. Jei akumuliatorius vis dar pildomas, sekundės nuo formos atidarymo gali nesutrumpinti viso ciklo. Jei kaupimas baigiasi anksti, formavimo ir aušinimo kelias gali būti apribojimas. Įrašykite tikrąjį šūvio paruošimą, pagalvėlę arba galinę padėtį, lydymosi būseną ir dalies svorį, o ne iš vienos tikslinės vertės darydami išvadą apie pasirengimą.
Stoties išdėstymas taip pat keičia laiko juostą. Dviejų stočių nuolatinė mašina gali naudoti vieną stotį, o kita vėsina arba išleidžia dalį, tačiau ekstruderis, štampavimo galvutė, perdavimo judesys, aušinimo sistema ir paskesnė įranga turi palaikyti persidengimą. Kinggle'svienos stoties ir dviejų stočių palyginimaspaaiškina šį sprendimą dėl pajėgumų. Kelių galvučių ir kelių ertmių išdėstymai turi įtakos kiekvieno įvykio dalims ir balansui tarp išleidimo angų ar ertmių; įkelių galvučių ir kelių ertmių kreiptuvasatskiria tas sąvokas.
Lygindami mašinas naudokite teisingą vardiklį. Formuojantis įvykis ne visada yra viena dalis. Suskaičiuokite priimtas dalis iš visų atitinkamų galvučių, ertmių ir stočių, tada įtraukite apribojimus, dėl kurių tas dalis galima parduoti. Mašina su greitu sausu judesiu vis tiek gali pagaminti mažiau priimtinų dalių per valandą, jei ekstruzija, aušinimas, apipjaustymas ar kokybės stabilumas negali neatsilikti.
06 / SekaAtkurkite laukimo laiką be persidengiančių pavojų
Po to, kai aušinimas ir pristatymas bus suprantamas, ištirkite tarpus tarp veiksmų. Vėlavimas gali būti istorinis, o ne būtinas, tačiau jis taip pat gali užtikrinti klirensą, slėgio stabilizavimą, išmetimą, signalo patvirtinimą arba saugų perdavimą. Nustatykite, kokią sąlygą apsaugo kiekvienas delsimas. Tada patikrinkite, ar valdiklis jau turi patikimų atsiliepimų apie šią būseną. Fiksuoto laukimo pakeitimas patvirtintu užbaigimo signalu gali pagerinti pakartojamumą, tačiau tik tada, kai tai palaiko mašinos konstrukcija ir patvirtinta valdymo logika.
„Kingle“ šeimininkaujaautomatinio pūtimo liejimo mašinos naudojimo vadovasatskiria laiko kategorijas, tokias kaip formos uždarymas, pūtimo laikas, su išmetimu susiję veiksmai, formos mikroatidarymas, pūtimo kaiščio judėjimas ir roboto delsimas. Vadovas pakartotinai susieja vertes su faktine gaminio ar gamybos būkle. Jo sąsaja taikoma dokumentuotai mašinų šeimai ir gali skirtis priklausomai nuo modelio, parinkties ar programinės įrangos versijos, todėl ji neturėtų būti paversta bendru rekomenduojamų sekundžių sąrašu.
Stebėkite fizinę seką sumažintomis ir kontroliuojamomis sąlygomis, kurias leidžia mašinos procedūra. Įsitikinkite, kad žarnos, kabeliai, pūtimo kaiščiai, šerdys, išėmimo įtaisai ir dalis lieka laisvi per visą kelią. Kartu perskaitykite komandą ir atsiliepimus. Jei judesys pasiekia padėtį anksti, bet seka vis dar laukia, suraskite tikslų leistiną. Jei grįžtamasis ryšys gaunamas pavėluotai arba su pertrūkiais, prieš sumažindami jį užmaskavusį laikmatį, pataisykite jutiklį, mechanizmą arba naudingumo priežastį.
Tolesnis darbas priklauso tai pačiai laiko juostai. Robotas gali greitai išvalyti formą, bet sudėti dalis ant jau pilno konvejerio. Žoliapjovei gali prireikti stabilios dalies temperatūros. Padidėjus mašinos galiai, nuotėkio tikrintuvas gali tapti kliūtimi. Įrašykite eilės ilgį ir sustabdymo priežastis per pirmąjį nuolatinį paleidimą, o ne tik per kelis mašinos ciklus. Greičiausias saugus mašinos ciklas nėra naudingas, jei jis pašalina defektus ar spūstis per vieną stotį.
07 / EksperimentasVykdykite kontroliuojamą ciklo laiko bandymą, kurį gali pakartoti kita pamaina
Naudingas bandymas prasideda tokiu klausimu kaip „Ar pelėsių grandinė B riboja saugų išmetimą? arba „Ar patikrinus jutiklį išlieka roboto išvalymo delsa? Jis prasideda ne „Pagreitinkite ciklą“. Nurodykite įtariamą apribojimą, pakeitimą, numatomą atsakymą ir dalių patikras, kurios gali atmesti bandymą. Paskirkite vieną asmenį kontroliuoti recepto redagavimus, o vieną asmenį įrašyti rezultatus, kad tarp mėginių nebūtų atliekami keli koregavimai.
-
Užšaldykite patvirtintą bazinę liniją.Išsaugokite arba atsispausdinkite išleistus nustatymus, identifikuokite gaminio pakuotę ir išsaugokite priimtus pavyzdžius. Įrašykite faktinį ciklo pokytį ir priimtą produkciją stabiliomis sąlygomis.
-
Įvardykite vieną apribojimą.Naudokite sekos laiko juostą, aušinimo žemėlapį, paslaugų rodmenis, aliarmo istoriją ir tolesnius stebėjimus. Parašykite įrodymus, rodančius šį apribojimą.
-
Apibrėžkite leistiną pakeitimą.Naudokite mašinos, formos ir dervos dokumentus. Nustatykite kontroliuojamą reguliavimo ribą ir grąžinimo tašką. Stebėjimo lange nekeiskite kito kintamojo.
-
Nustatykite atmetimo aktyviklius.Įtraukite atitinkamus ženklus, pvz., nestabilų sluoksnį, nepilną judėjimą, karštas arba prilipusias dalis, deformaciją, matmenų judėjimą, svorio ar sienos gedimą, blykstę, sprogimą, pavojaus signalus, strigtis arba nesaugų elgesį.
-
Pereikite per stabilizavimą.Pažymėkite dalis pagal laiką, stotį, galvą arba ertmę. Nespręskite apie naują būseną iš pirmos dalies, jei pakeistam kintamajam reikia laiko, kad pasiektų naują pastovią būseną.
-
Išmatuokite priimtą gamybos langą.Taikykite kontroliuojamus vizualinius, svorio, sienų, matmenų ir funkcinius patikrinimus. Apibrėždami parduodamą dalį, įtraukite apipjaustymą, testavimą ir išpakavimą.
-
Laikyti, atmesti arba ištirti.Išsaugokite pakeitimą tik tada, kai praeina apibrėžtas langas ir pagerėja priimta produkcija. Jei kokybė ar kontrolė pablogėja, atkurkite bazinę liniją. Atidarykite įrankių, paslaugų ar priežiūros veiksmą, kai bandymas atskleidžia fizinę priežastį.
Pavyzdinis planas turi atitikti eilutę. Dviejų stočių mašinoje įtraukite abi puses. Naudodami kelių galvučių sąranką išsaugokite galvos tapatybę. Naudojant kelių ertmių formą, išsaugokite ertmės tapatumą, jei tai įmanoma. Vidutiniškai gali paslėpti vieną karštą kontūrą arba vieną ploną išvestį. Thepūtimo formavimo defektų vadovasparodo, kaip fiksuoti ir atsitiktiniai modeliai lemia skirtingus patikrinimus.
Bandymo įrašuose turėtų būti nurodyta senoji vertė, nauja vertė, pakeitimo laikas, atsakingas asmuo, tikrasis ciklo pasiskirstymas, medžiagos partija, naudingumo būsena, mėginių ID, išmatuoti rezultatai, atmetimai ir galutinis sprendimas. Nuotraukos yra naudingos nustatant formą ir defektų vietą, tačiau jos nepakeičia matavimų. Jei procesas grįžta į pradinę padėtį, taip pat užrašykite tai. Nesėkmingas bandymas vis tiek gali neleisti kitam pamainai pakartoti tos pačios idėjos.
08 / TalpaApskaičiuokite išvestį iš priimtų dalių, o ne iš sauso ciklo judėjimo
Sauso ciklo išvestis apibūdina mašinos judėjimą be visos medžiagos, aušinimo ir dalies priėmimo naštos. Tai naudinga norint patikrinti judėjimo galimybes, tačiau tai nėra tinkamos produkcijos pažadas. Apskaičiuojant gamybą turi būti naudojama tikroji dalis, derva, forma, galvutės arba ertmių skaičius, aušinimo sistema, paskesnė įranga ir priėmimo metodas. Štai kodėl Kinggle'sprojekto informavimo procesasprieš rekomenduodamas mašiną, prašo produkto dydžio, svorio, medžiagos, storio ir išėjimo reikalavimų.
Išmatuokite priimtą produkciją tiesiai per tipinį gamybos langą. Skaičiuokite tik tas dalis, kurios atitinka apibrėžtus išleidimo kriterijus, ir atskirai įrašykite planuojamus sustojimus, neplanuotus sustojimus, sąrankos praradimą ir atmetimus. Neslėpkite jų viename nepaaiškintame efektyvumo koeficiente. Jei linija sukuria kelias dalis per įvykį, suderinkite skaičių pagal stotį, galvutę arba ertmę, kad išjungta išvestis neišnyktų sumoje.
| Metrika | Skaičiavimas arba stebėjimas | Naudokite | Dažna ataskaitų teikimo klaida |
|---|---|---|---|
| Ciklo sekundės | Laikas tarp to paties įvykio per pasikartojančius stabilius ciklus | Rodo mašinos įvykių tempą ir variaciją | Pranešama apie trumpiausią atskirą įvykį |
| Dalys vienam renginiui | Priimtos fizinės dalys, išleistos per vieną užbaigtą formavimo įvykį | Sujungia galvas, ertmes ir stotis su garsumu | Darant prielaidą, kad kiekviena pardavimo vieta gamina |
| Teorinė valandinė produkcija | (3 600 / ciklo sekundžių) × dalių per įvykį | Planavimo palyginimas nepertraukiamomis sąlygomis | Vadinant rezultatą garantuota gamyba |
| Priimta valandinė produkcija | Priimtos dalys / stebėtos gamybos valandos | Rodo naudojamą išvestį iš išbandyto produkto paketo | Išvalymo, sąrankos ar atmestų dalių skaičiavimas |
| Keisti rezultatą | Priimta išvestis po atėmus priimtą išvestį prieš, suderintomis sąlygomis | Tikrinama, ar redagavimas pagerino tikrąjį tikslą | Skirtingų produktų, pamainų ar komunalinių paslaugų palyginimas |
Praneškite apie kokybę, be greičio. Įtraukite svorio ir sienelės rezultatus, kritinius matmenis, funkcinio testo rezultatus, laužo arba laikymo skaičių, naudingumo būklę ir recepto peržiūrą. Dviejų sekundžių sumažinimas neturi atskiros reikšmės be pradinio ciklo, dalių skaičiaus, priimto derlingumo ir bandymo sąlygų. Todėl šiame straipsnyje neskelbiamas procentinis pagerinimo tikslas. Rezultatas turi būti gautas iš pirkėjo eilutės duomenų.
Jei naudojate naują mašiną ar formą, prieš bandydami nustatykite išvesties metodą. Kinggle'sgamyklos priėmimo bandymo vadovaspaaiškina, kaip susieti išmatuotą važiavimą su tiksliomis gaminio, medžiagos, formos ir naudingumo sąlygomis. Naudokitepaleidimo kontrolinis sąrašasnustatyti stabilią būseną prieš nustatant laiką, irkeitimo vadovaskad sąrankos nuostoliai būtų atskirti nuo pastovios gamybos.
09 / LimitaiSustabdykite bandymą, kai procesas praranda kontrolę
Sustabdykite ir atkurkite patvirtintą būseną, jei apsauga, užraktas, avarinis stabdymas arba pavojingos energijos valdymas neveikia taip, kaip numatyta. Sustokite dėl netikėto mašinos pajudėjimo, susidūrimo rizikos, neįprasto hidraulinio ar pneumatinio elgesio, sugadintų slėgio komponentų, elektros perkaitimo, nuotėkio arba nesutarimo tarp rodomo grįžtamojo ryšio ir fizinės padėties. Ciklinis darbas niekada neleidžia veikti esant gedimui.
Dalis įrodymų taip pat gali sustabdyti teismą. Stebėkite, ar nepatenka į tinkamą padėtį, neužsidaro pelėsiai, didėja blykstė, nestabilus svoris, plonos kritinės sienos, išsipūtimas, nepilnos detalės, prilipimas, apdailos pažeidimas, deformacija, ovalūs kakleliai, svirties dugnai, susitraukimas arba funkcinio patikrinimo gedimas. „Formosa“ proceso vadovas kelis iš šių simptomų susieja su per dideliu karščiu, nepakankamu vėsinimu, trumpu ciklu arba aušinimo kanalo būkle. Naudokite simptomą, kad iš naujo nustatytumėte teisingą diagnozę, o ne pridėkite ilgesnį aušinimo laiką, nerasdami priežasties.
Eskaluoti, kai dėl apribojimo reikia pakeisti formos kanalą, pakeisti štampą ar pūtimo kaištį, pakeisti valdymo programą, pakeisti blokavimą, dirbti su slėgio sistema arba veikti už tinkamos dervos ir mašinos langelio ribų. Naudokiteprevencinės priežiūros vadovaspakartojamiems įrangos radiniams. Dėl susidėvėjusio mechanizmo ciklas gali sulėtėti, tačiau greitesnė komanda jo nepataisys.
Užbaikite projektą naudodami išleistą bazinę liniją. Atnaujinkite receptą tik per gamyklos patvirtinimo procesą, pridėkite mėginį ir matavimo įrašą ir nurodykite, kurį produktą, formą, dervą ir mašinos konfigūraciją apima rezultatas. Išsaugokite atmestus bandymus pakeitimų žurnale. Kai kita pamaina gali atkurti priimtą ciklą ir paaiškinti jo ribas, patobulinimas yra paruoštas normaliai gamybai.
10 / AtsakymaiDažnai užduodami klausimai apie formavimo pūtimu ciklo trukmę
Kas lemia ekstruzijos pūtimo formavimo ciklo trukmę?
Ciklo laikas nustatomas pagal lėčiausią reikiamą kelią, kurį reikia paruošti pjaustymui arba šūviui, formų judėjimą, pripūtimą, aušinimą, išmetimą, atidarymą, išėmimą ir apdorojimą pasroviui. Gaminio geometrija, sienų pasiskirstymas, dervos elgsena, formų aušinimas, mašinos architektūra ir priimtini dalių kriterijai turi įtakos šiam keliui. Prieš nuspręsdami, kuris laikmatis atsakingas, išmatuokite tikrąją seką ir grįžtamojo ryšio signalus.
Ar aušinimas visada yra ilgiausia liejimo pūtimo ciklo dalis?
Remiantis LyondellBasell pūtimo formavimo vadovu, daugelyje poliolefino naudojimo būdų aušinimas užima didžiąją dalį formavimo ciklo, tačiau tai nėra automatiškai aktyvus kiekvienos linijos apribojimas. Kitą startą gali lemti pristatymas, akumuliatoriaus užpildymas, pelėsių perkėlimas, roboto pašalinimas, apipjaustymas ar bandymai. Laiko juosta rodo, ar sumažinus aušinimą pasikeistų visas ciklas, ar tik dalis išstumtų karštesnę.
Kaip sutrumpinti aušinimo laiką nesukeliant deformacijos?
Pirmiausia patikrinkite aušinimo skysčio tiekimo ir grąžinimo sąlygas, grandinės balansą, kanalo švarumą, pelėsių temperatūros modelį ir karštą detalės vietą. Palyginkite sienų pasiskirstymą su brėžiniu ir patvirtintu procesu. Pakeiskite vieną dokumentuotą sąlygą, leiskite procesui stabilizuotis ir patikrinkite matmenis bei formą praėjus reikiamam intervalui po išstūmimo. Jei išlieka ta pati vietinė karšta sritis, gali prireikti inžinerinės peržiūros pelėsių ar sienų paskirstymui.
Ar trumpesnis ciklas visada padidina pūtimo formavimo našumą?
Ne. Išvestis didėja tik tada, kai pakeistas ciklas yra linijos apribojimas ir priimamos papildomos dalys. Greitesnis mašinos įvykis gali sukelti karštesnių dalių, daugiau atmetimų, roboto užstrigimo, apipjaustymo pažeidimų arba bandytojo atsilikimo. Palyginkite priimtas dalis per stebėtą valandą, esant suderintoms gaminio, medžiagos, formos, naudingumo ir kokybės sąlygoms. Laikykite sauso ciklo judėjimą, teorinę produkciją ir priimtą gamybą kaip atskirus skaičius.
Kaip parison programavimas veikia ciklo laiką?
„Parison“ programavimas keičia vietą, kurioje medžiaga yra išilgai gaminio. Nereikalingas sunkias vietas gali prireikti daugiau vėsinti, o per plonas vietas gaminio bandymai gali nepavykti. Nepertraukiamose mašinose sienos profilis taip pat gali būti sinchronizuojamas su ciklo trukme, todėl pakeitus laiką gali pasikeisti profilio vieta. Pakeitus ciklą patikrinkite sienų vietas, dalies svorį ir profilio išlygiavimą, o ne manykite, kad išsaugota kreivė išlieka teisinga.
Kokie duomenys turėtų būti siunčiami „Kingle“ dėl ciklo laiko problemos?
Siųsti mašinos modelį ir valdiklio versiją, gaminio brėžinį, formų ir įrankių ID, dervos rūšį ir partiją, recepto peržiūrą, ciklo vaizdo įrašą, užfiksuotą iš saugios vietos, įvykių laiko juostą, aliarmo istoriją, dalies svorį ir sienelės žemėlapį, kritinius matmenis, defektų nuotraukas, mašinos įleidžiamo oro ir aušinimo vandens stebėjimus, stabdymo priežastis ir priimtą produkciją per nustatytą laikotarpį. Šie įrodymai padeda atskirti aušinimo, įrankių, valdymo, komunalinių paslaugų, medžiagų ir linijų balanso priežastis.

Aptarkite produktą ir ciklą kaip vieną sistemą
Siųsti tikrosios dalies brėžinį, dervą, formą, mašinos konfigūraciją, esamo ciklo laiko juostą, naudingumo stebėjimus ir išmatuotus kokybės rezultatus. „Kingle“ gali peržiūrėti įrodymus apie mašiną, įrankius, valdiklius ir gamybos tikslą.
Siųskite savo gamybos duomenisŠiam vadovui naudojami šaltiniai
„Kingle“ priglobtuose vadovuose palaikomi teiginiai apie dokumentuotus valdiklius ir mašinos seką. Polimero gamintojo kreiptuvai palaiko aušinimo ir defektų ryšį. OSHA šaltiniai įtraukti į Jungtinių Valstijų saugos ribą. Nė vienas iš šių šaltinių nepateikia universalaus ciklo tikslo kiekvienam produktui ar mašinai.
- „Kinggle“ valdomos automatinės pūtimo mašinos naudojimo vadovas, žiūrėta 2026 m. rugsėjo 8 d.
- Moog DigiPack III Parison sienos storio valdiklio vadovas, MRJ06301, priglobtas Kinggle, peržiūrėtas 2026 m. rugsėjo 8 d.
- LyondellBasell, Poliolefino formavimo pūtimu vadovas, žiūrėta 2026 m. rugsėjo 8 d.
- Formosa Plastics, Polietileno ekstruzijos pūtimo formavimo proceso vadovas, žiūrėta 2026 m. rugsėjo 8 d.
- OSHA 29 CFR 1910.147, Pavojingos energijos kontrolė, žiūrėta 2026 m. rugsėjo 8 d.
- OSHA 29 CFR 1910.212, Bendrieji reikalavimai visoms mašinoms, žiūrėta 2026 m. rugsėjo 8 d.