Greitas atsakymas
Pūtimo formavimasper kelias sekundes ar minutes pripučia išlydyto plastiko vamzdelį nuo pelėsio. Tai kainuoja daugiau įrankių ir laimi pagal apimtį.Rotacinis liejimasverčia plastikinius miltelius įkaitintoje, lėtai besisukančioje formoje. Jo ciklai trunka dešimtis minučių, tačiau įrankiai yra pigūs, o dalys išsiskiria vientisai. Paprastai tai lemia metinis tūris: maži kiekiai yra palankesni pigioms rotomolding formoms; gamybos apimtys palankesnės pūtimo formavimo greičiui. Cisternų, IBC, plūdžių ir užtvarų atveju 250 litrų pūtimo formavimo mašina veikia 300 vienetų per valandą sauso ciklą, o rotomolding ciklas padaro vieną dalį tame pačiame intervale.

Abu procesai gamina tuščiavidures plastikines dalis. Cisternos, baidarės, plūdės ir užtvarai gali atlikti bet kurį darbą. Taigi pasirinkimas yra svarbus, o suklysti kainuoja tikrus pinigus.
Dauguma straipsnių šia tema yra iš liejimo parduotuvių, kurios teikia pirmenybę bet kuriam procesui. Mes gaminame pūtimo stakles, todėl tai pasakysime tiesiai šviesiai. Kad tai išliktų naudinga, pridėjome visą skyrių apie tai, kada laimi rotomolding, nes kartais taip pavyksta.
Štai sąžiningas palyginimas, kurio reikia pirkėjui.
Du procesai, po vieną minutę
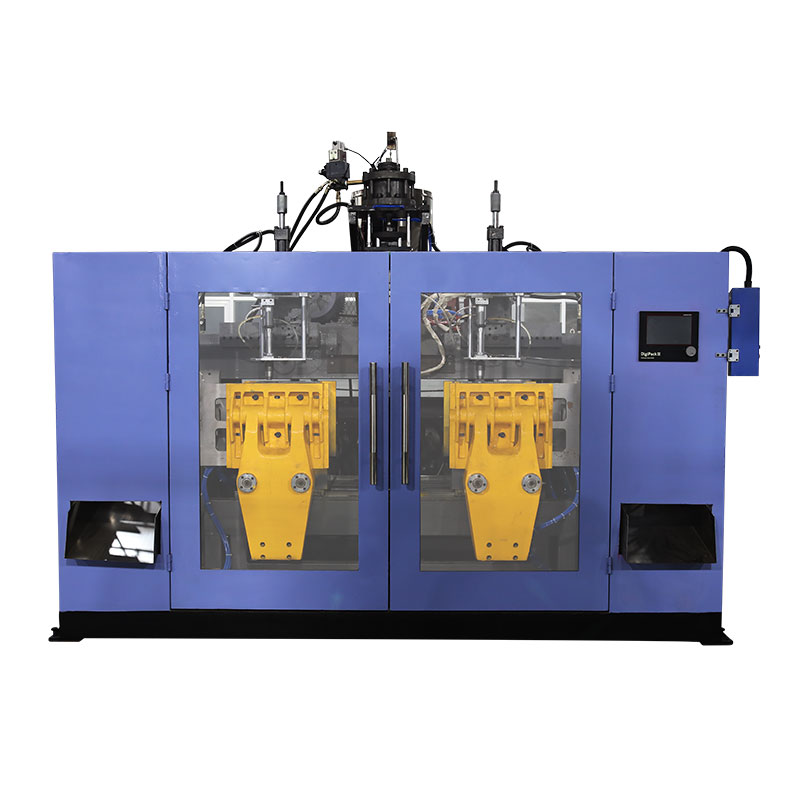
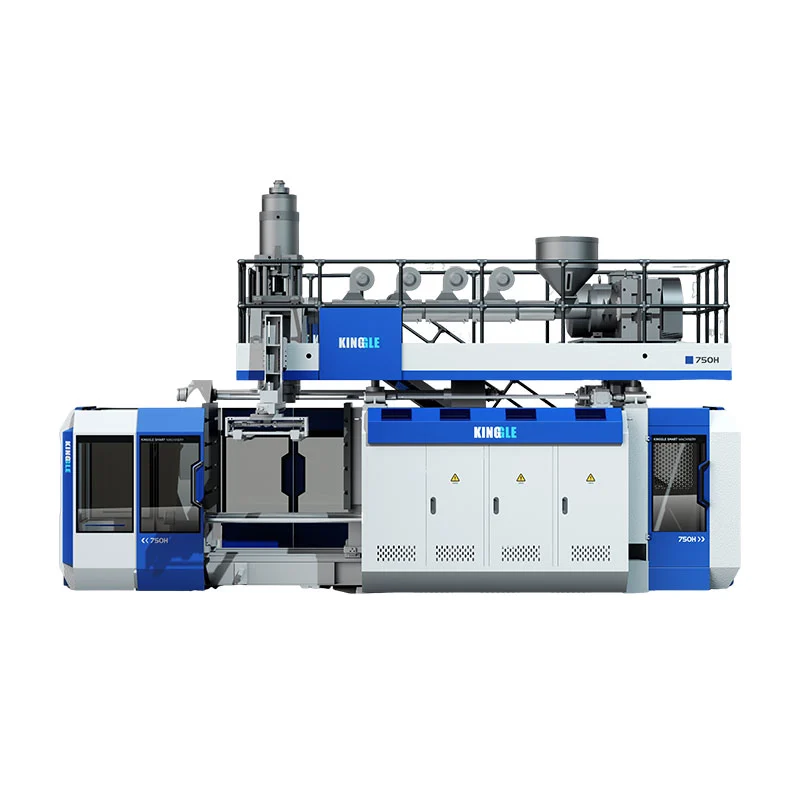
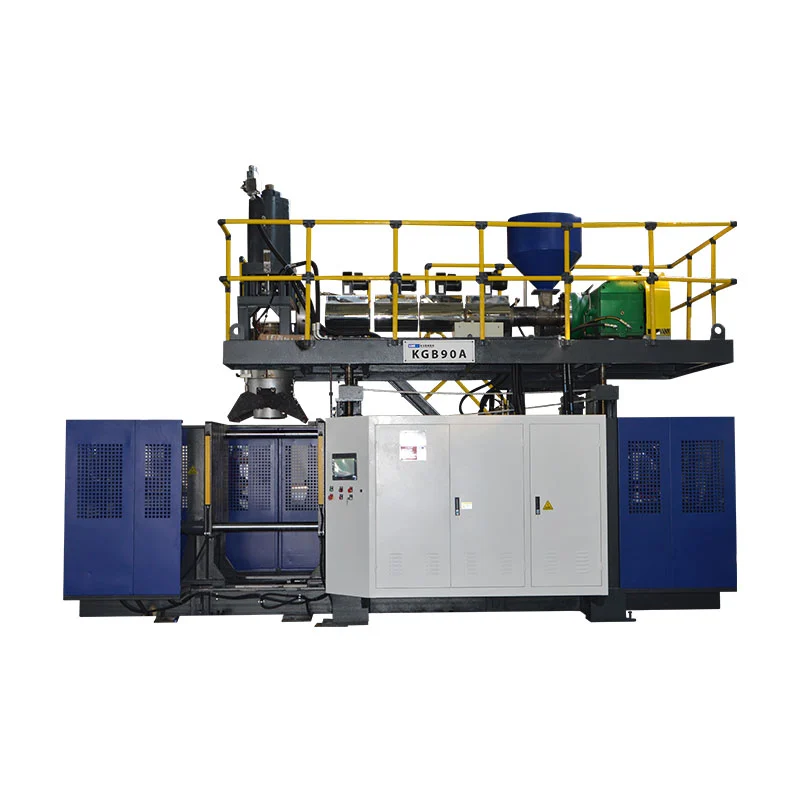
Pūtimo formavimo mašina išspaudžia tuščiavidurį išlydyto plastiko vamzdelį, vadinamą parisonu. Forma užsidaro aplink vamzdelį, oras pripučia jį prie sienelių, o dalis atvėsta ir išstumiama. Ciklas vyksta per kelias sekundes buteliukams ir kelias minutes didelėms dalims.
Sukamoji liejimo mašina į tuščiavidurę formą įkelia plastiko miltelius. Forma krosnyje sukasi ant dviejų ašių, o tirpstantys milteliai padengia vidų kaip vientisa oda. Tada vis dar sukdamas atvėsina, ir dalis išeina.
Tie patys produktai, priešinga fizika. Vienas naudoja slėgį ir greitį. Kitas naudoja šilumą, gravitaciją ir laiką.
Formavimas pūtimu ir rotacinis formavimas: vienas šalia kito
| Pūtimo formavimas | Rotacinis liejimas | |
|---|---|---|
| Kaip susidaro dalis | Oras pripučia išlydytą gabalėlį formoje | Milteliai išsilydo ant besisukančios formos esant aplinkos slėgiui |
| Ciklo laikas | Nuo sekundžių iki kelių minučių | Dešimtys minučių vienai daliai |
| Įrankiai | Mechaniškai apdorotos formos – didesnė kaina, ilgas tarnavimo laikas | Lietos aliuminio formos – pigiau, greičiau keičiamos |
| Sienos | Skiediklis, paskirstymas užprogramuotas štampavimo tarpo valdymu | Storesnis, natūraliai lygus, vientisas |
| Siūlės | Suspaudimo linija viršuje ir apačioje | Nėra – viena ištisinė oda |
| Geriausi tomai | Gamybos eigos; su mastu mažėja vienos dalies kaina | Žemas ir vidutinis bėgimas; prototipai; dažni pokyčiai |
| Tipiški produktai | Buteliai, būgnai, IBC buteliai, kuro bakai, skardinės | Negabaritinės cisternos, žaidimų aikštelių įranga, pritaikytos mažo veikimo dalys |
Tikrasis skirtumas: slėgis ir laikas
Išsinešti:pūtimo formavimas perka greitį naudojant slėgį ir brangesnius įrankius. „Rotomolding“ laikui bėgant perka pigius įrankius.
Kiekviena tos lentelės eilutė nurodo vieną faktą. Pūtimo formavimas vienu greitu įvykiu suformuoja dalį esant slėgiui. Rotomolding formuoja jį esant aplinkos slėgiui, lėtai, kai milteliai tirpsta ant sienos.
Slėgis paaiškina įrankių kainą. Pūtimo formos turi atlaikyti suspaudimo jėgą – nuo 800 iki 1800 kN mūsų didelėse mašinose – todėl jos yra apdirbamos iš įrankių plieno. Rotomolds beveik neveikia jėgos, todėl veikia pigus aliuminis.
Laikas yra kaina, kurią moka rotomolding. Formos pašildymas orkaitėje ir aušinimas, kol sukasi, užtrunka keliasdešimt minučių. Jokie įgūdžiai to nesutrumpina.
Apimties nuostolis: kur priimamas sprendimas
Išsinešti:mažesnis už nenutrūkstamą kiekį, pigūs rotomolding įrankiai laimi. Virš jo laimi pūtimo formavimo ciklo greitis – ir atotrūkis didėja kiekvienais metais, kai gaminate.
Šis skaičiavimas nustato daugumą realių sprendimų. Rotomolding pradedama pigiau, nes forma kainuoja dalelę pūtimo formos. Tačiau kiekviena dalis turi lėtą ciklą.
Pūtimo formavimas tai apverčia. Forma iš anksto kainuoja daugiau. Tada mašina gamina dalis daug kartų greičiau, kas valandą, visą programos veikimo laiką.
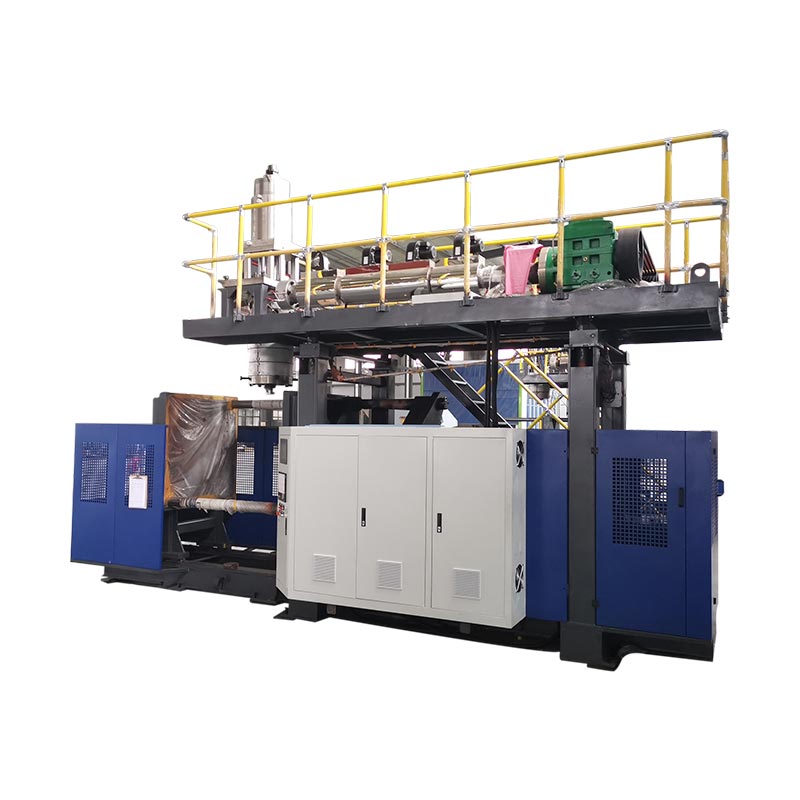
Realūs skaičiai rodo atotrūkį. MūsųKGB120E klasės mašina250 litrų talpos konteineriams veikia 300 vienetų per valandą džiovinimo ciklas. Panašų baką gaminantis rotacinis formavimo elementas užbaigia vieną dalį per orkaitės ir vėsinimo ciklą.
Taigi tikrasis klausimas nėra „kas pigiau? Paklauskite "pigiau už jūsų metinį kiekį?" Keli šimtai dalių per metus yra palanki rotomolding. Tūkstančiai iki dešimčių tūkstančių labai mėgsta liejimą pūtimu.
Kryžminė zona: tankai, baidarės, plūdės, užtvarai
Išsinešti:produktai, kuriuos žmonės vadina „rotomoldingomis dalimis“ – rezervuarai, baidarės, plūdės, užtvarai – veikia dideliais akumuliatoriaus pūtimo liejimo įrenginiais.
Daugumoje lyginamųjų straipsnių ši dalis praleidžiama. Visa didelių gaminių šeima tinka abiem procesams.
Vandens rezervuarai. 1000 litrų talpos IBC buteliai. Baidarės ir mažos valtys. Plūdės ir plūdurai. Kelio užtvarai. Visi tuščiaviduriai, visi dideli, visi susiję su rotaciniu formavimu – ir šiandien viskas veikia pūtimo formavimo mašinomis.
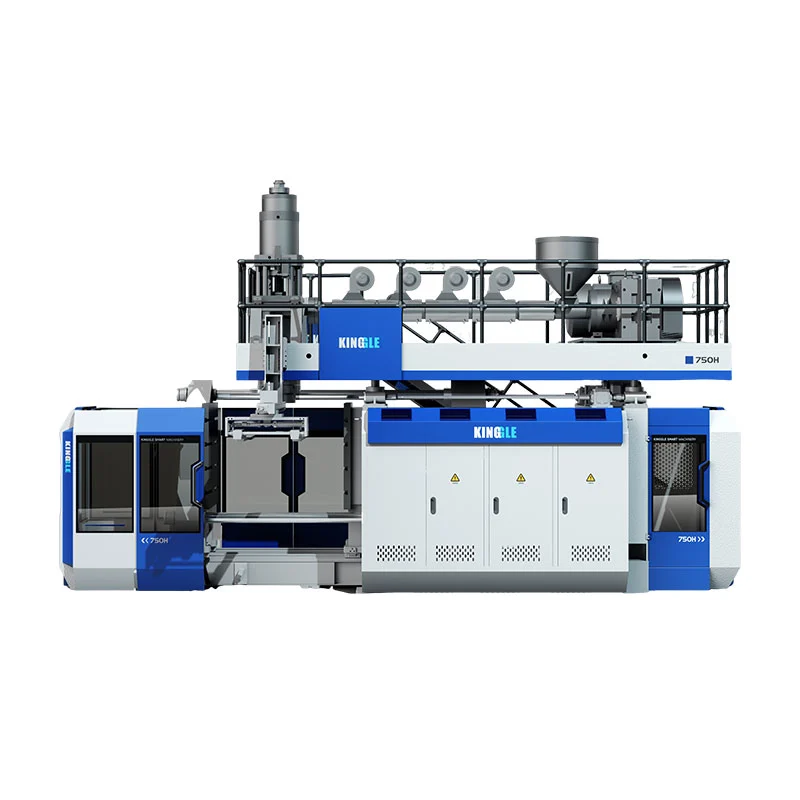
Tai tikri darbai iš mūsų asortimento. Mūsų akumuliatorių mašinos gamina vandens rezervuarus irIBC buteliai iki 1000 litrų, o trijų cilindrų KGS serija pasiekia 2000 litrų talpos konteinerius, taip pat plūdes, barjerus ir baidarių klasės dalis iš HDPE ir HMWHDPE.
Kodėl didėjant tūriui šias dalis pakeisti iš roto į pūstą? Ciklo laikas. Kai bakas parduodamas dešimtimis tūkstančių per metus, procesas, kurio metu viena krosnies ciklo dalis pagaminama, negali neatsilikti. Roto svirties pridėjimas reiškia krosnių, grindų ploto ir energijos pridėjimą vienai daliai.
Prekyba yra siena. Rotomolded bakas veikia vientisai ir vienodo storio. Pūsta formuojama viena atlieka nuspaudimo liniją ir remiasiužprogramuotas sienos storio valdymasįdėti medžiagą ten, kur yra krovinys. Atlikta teisingai, pūtimo formos dalis atitinka tą patį reikalavimą esant mažesniam svoriui – tai taip pat reiškia mažiau dervos vienai daliai.
Kai rotacinis formavimas laimi
Išsinešti:maži kiekiai, dažni dizaino keitimai, ekstremalūs dydžiai ir specifikacijos be siūlių yra tikri rotomolding laimėjimai. Joks mašinos pirkimas to nekeičia.
Mes pažadėjome sąžiningumą. Štai darbai, kur mes jums pasakytume, kad nepirktumėte mūsų mašinos.
Mažos metinės apimtys.Keli šimtai vienetų per metus niekada neatsiperka pūtimo formų įrankiai. Pigios „Rotomolding“ aliuminio formos tam tiksliai tinka.
Dažni dizaino keitimai.Rotomoldo perkirpimas kainuoja nedaug. Pūtimo formos perkirpimas kainuoja daug. Produkto kartojimas kasmet teikia pirmenybę roto.
Ekstremalūs dydžiai ir sudėtingos formos.Rotomolding svarstyklės pritaikomos prie didžiulių vientisų rezervuarų, esančių už bet kokio ploto, taip pat puikiai susidoroja su suformuotais įdėklais ir giliais įpjovimais.
Reikalavimai be siūlių.Geras prispaudimas yra stiprus. Bet jei jūsų specifikacijos draudžia bet kokią suvirinimo liniją, besiūlė rotomolded apvalkalas ją sureguliuoja.
Jei du ar daugiau iš jų tinka jūsų gaminiui, atidžiai pažiūrėkite į rotomolding. Jei nė vienas netinka ir jūsų apimtys didėja, formavimas pūtimu yra jūsų procesas.
Pirkimo kampas: kas keičiasi jūsų linijoje
Pasirinktas procesas pakeičia visą jūsų investiciją, todėl pasverkite ją kaip pirkinį, o ne pirmenybę.
Įrankių kaina ir pristatymo laikas.Rotomoldas pristatomas pigiau ir greičiau. Pūtimo forma kainuoja daugiau ir tarnauja ilgiau. Suderinkite pasirinkimą su tuo, kiek laiko produktas veiks ir kaip dažnai jis keičiasi.
Ciklo laikas ir darbas.Formuojant pūtimu per operatoriaus valandą pagaminama daugiau dalių. Rotomolding reikia daugiau orkaičių ir rankų, kad pasiektų tą patį našumą.
Kaip keičiasi kiekvienas procesas.Formavimo įrenginys auga pridedant rankenų ir orkaičių – kaskart daugiau ploto ir šildymo energijos. Pūtimo formavimo gamykla auga dėl ciklo greičio ir automatizavimo jai priklausančiose mašinose.
IG jūsų apimtimi.Sumodeliuokite sąžiningą skaičių: įrankiai, energija ir darbas, padalytas į jūsų metinį kiekį. Prieš palygindami paprašykite bet kurio pūtimo mašinų gamintojo pateikti nurodytą kainą – realus skaičius pranoksta nykščio taisyklę.
Dvi klaidos, kurias daro pirkėjai
Proceso pasirinkimas pagal įprotį.„Cisternai susukami“ buvo tiesa esant mažam kiekiui. Gamybos mastu tai nustoja būti tiesa. Nusipelnykite savo kiekio, o ne pramonės reflekso.
Vien tik įrankių kainos palyginimas.Pigi forma atrodo kaip laimėjimas, kol lėtą ciklą nepadalysite į 20 000 dalių. Palyginkite gatavos dalies kainą visoje programoje, o ne pelėsių kainą.
Renkantis pūtimo formavimą? Toliau nustatykite mašinos dydį naudodami mūsųpenkių žingsnių atrankos vadovas. Vis dar sprendžiate tarp tuščiavidurių ir kietų dalių? Skaitytiformavimas pūtimu prieš liejimą įpurškimuipirma. Naujas mašinų šeimose? Pradėkite nuopūtimo formavimo mašinų tipairamstis.
Dažnai užduodami klausimai
Kuo skiriasi formavimas pūtimu ir rotacinis formavimas?
Formuojant pūtimu, išlydyto plastiko vamzdis pripučiamas prie formos oru ir per kelias sekundes iki minučių susidaro dalys. Sukamasis liejimas plastiko miltelius suverčia įkaitintoje formoje, kuri sukasi ant dviejų ašių, sudarydama besiūles storasienes dalis per keliasdešimties minučių trukmės ciklus. Pūtimo formavimas laimi dėl greičio ir vienos dalies kainos pagal tūrį. Rotomolding laimi dėl įrankių kainos ir dizaino laisvės esant mažam kiekiui.
Kas pigesnis, formavimas pūtimu ar rotacinis formavimas?
Tai priklauso nuo apimties. Rotacinio liejimo paleidimas kainuoja pigiau, nes jo liejamos aliuminio formos kainuoja tik dalį apdirbtų pūtimo formų. Formavimas pūtimu kainuoja mažiau, nes jo ciklai vyksta daug kartų greičiau. Maži metiniai kiekiai skatina taupyti įrankius. Didelė apimtis skatina ciklo greitį. Sumodeliuokite savo tikrąjį metinį kiekį, kad rastumėte lūžio santykį.
Ar dideles vandens talpyklas galima formuoti pūtimu, o ne rotaciniu būdu?
Taip. Didelės akumuliatoriaus pūtimo staklės gamina vandens rezervuarus, 1000 litrų IBC butelius ir iki 2000 litrų talpas. Esant gamybos apimtims, formuojant pūtimu šios dalys yra daug greitesnės nei rotacinės formos. 250 litrų klasės mašina dirba 300 vienetų per valandą sauso ciklo, o panašaus bako rotomolding ciklas trunka dešimtis minučių vienai daliai.
Kodėl rotomolded dalys yra besiūlės, o pūtimo formos - ne?
Formuojant rotaciniu būdu milteliniu būdu padengiamas visas formos vidus, kai jis sukasi, todėl dalis susidaro kaip viena ištisinė danga be suvirinimo linijos. Formuojant pūtimu, formos pusės suspaudžia gabalėlį viršuje ir apačioje, paliekant suspaudimo liniją. Geras prispaudimas yra stiprus. Bet jei jūsų detalė neturi siūlės, besiūlė rotomolded siena yra privalumas.
Kuris procesas daro tvirtesnes dalis?
Nei vienas, nei kitas nelaimi tiesiai – jie pasiekia jėgą skirtingai. Rotomuotos dalys yra storesnės ir vientisos, o tai tinka gaminiams, kurie yra labai netinkami. Pūtimo formos dalys pasiekia tvirtumą dėl kontroliuojamo sienų pasiskirstymo: užprogramuotas tarpo tarpo valdymas padeda medžiagą ten, kur yra apkrova, todėl lengvesnė dalis atitinka tą pačią pareigą. Formuojant pūtimu iš HMWHDPE, tinkamai kontroliuojant storį, galima sukrauti IBC butelius.
Apsispręsti tarp dviejų procesų?
Jei renkatės didelės tuščiavidurės dalies procesą, mūsų inžinierių komanda gali kartu su jumis atlikti nuostolių balansą pagal jūsų dalies dydį, medžiagą ir metinį kiekį. Jei rotomolding geriau atitinka jūsų skaičius, mes taip ir pasakysime. Jei formavimas pūtimu laimės, tiksliai nurodysime mašiną ir parodysime ciklo matematiką. Nuo 2002 m. gaminame pūtimo liejimo mašinas, komandoje dirba 15 inžinierių.
Gaukite sąžiningą proceso įvertinimą →Pūtimo formavimas, palyginti su rotaciniu formavimu, yra techninio kostiumo apimties klausimas. Pigūs įrankiai ir kantrybė naudojant mažus kiekius. Slėgis, greitis ir užprogramuotos sienos mastu. Žinokite savo metinį skaičių ir procesas pasirenkamas pats. Kai jis pasirenka formavimą pūtimu,didelis akumuliatorių diapazonasyra vieta, kur gyvena crossover produktai.