Tinklaraščiai

Tinklaraščiai

Tinklaraščiai

Atnaujinkite naujausias tendencijas, techninius vadovus ir „Blow Folming“ technologijos pavyzdžių analizę. Ekspertų įžvalgos iš „Kinggle“ daugiau nei 20 metų patirties.
Nepertraukiamo pūtimo staklės: konfigūracijos, išvesties matematika ir eksploatavimo išlaidos22 2026-07

Nepertraukiamo pūtimo staklės: konfigūracijos, išvesties matematika ir eksploatavimo išlaidos

Nepertraukiamo pūtimo formavimo aparatas nepertraukiamai išspaudžia lėkštę, o formavimo stotys juda, kad ją sugautų ir išpūstų. Ekstruderis niekada nesustoja, todėl tai yra greičiausias kelias HDPE ir PP talpykloms nuo maždaug 0,5 iki 30 litrų. Trys kintamieji nustato jūsų išvestį: stočių skaičius, štampavimo galvutės ertmės ir ciklo laikas. Dar trys nustatykite savo kainą: energija vienai daliai, priežiūra ir laužas. Šis vadovas apima abi puses, su tikromis mūsų pačių mašinų specifikacijomis.
Formavimas pūtimu ir rotacinis formavimas: kuris procesas skirtas didelėms tuščiavidurėms dalims?17 2026-07

Formavimas pūtimu ir rotacinis formavimas: kuris procesas skirtas didelėms tuščiavidurėms dalims?

Pūtimo formavimas išlydyto plastiko vamzdelį pripučia prie formos per kelias sekundes ar minutes. Tai kainuoja daugiau įrankių ir laimi pagal apimtį. Sukamasis liejimas įkaitintoje, lėtai besisukančioje formoje suverčia plastiko miltelius. Jo ciklai trunka dešimtis minučių, tačiau įrankiai yra pigūs, o dalys išsiskiria vientisai. Paprastai tai lemia metinis tūris: maži kiekiai yra palankesni pigioms rotomolding formoms; gamybos apimtys palankesnės pūtimo formavimo greičiui. Cisternų, IBC, plūdžių ir užtvarų atveju 250 litrų pūtimo formavimo mašina veikia 300 vienetų per valandą sauso ciklą, o rotomolding ciklas padaro vieną dalį tame pačiame intervale.
Pūtimo formavimo mašinų tipai: kuris iš jų gamina jūsų gaminį?17 2026-07

Pūtimo formavimo mašinų tipai: kuris iš jų gamina jūsų gaminį?

Trys pagrindiniai pūtimo formavimo mašinų tipai yra ekstruzinis formavimas pūtimu (EBM), liejimas įpurškimu pūtimu (IBM) ir įpurškiamasis pūtimas (ISBM). EBM apima plačiausią asortimentą – nuo ​​mažų butelių iki 2000 litrų talpos bakų – ir dalijasi į ištisines mašinas smulkioms dalims ir akumuliatorines mašinas didelėms. IBM gamina mažus butelius su tiksliu kakliuku. ISBM gamina skaidrius PET butelius. Jūsų gaminys nustato tipą. Raskite jį toliau esančioje lentelėje.
Kaip pasirinkti pūtimo mašiną: dydis, išeiga ir suspaudimo jėga10 2026-07

Kaip pasirinkti pūtimo mašiną: dydis, išeiga ir suspaudimo jėga

Norėdami pasirinkti pūtimo formavimo mašiną, dirbkite nuo konteinerio į išorę. Jūsų detalės tūris nustato mašinos dydį. Jūsų tikslinė išvestis nusprendžia vieną ar dvigubą stotį. Likusią dalį nustato trys specifikacijos: suspaudimo jėga, akumuliatoriaus dydis ir lydymosi talpa. Kaip inkarai: 2 l buteliui reikia apie 40 kN užveržimo, 30 l būgneliui - apie 215 kN, o 1000 l IBC - apie 1000 kN. Pirmiausia pataisykite konteinerį ir išvestį, o modelis pasirenka pats.
IBC rezervuaro pūtimas: kaip gaminami 1000 litrų krepšiai06 2026-07

IBC rezervuaro pūtimas: kaip gaminami 1000 litrų krepšiai

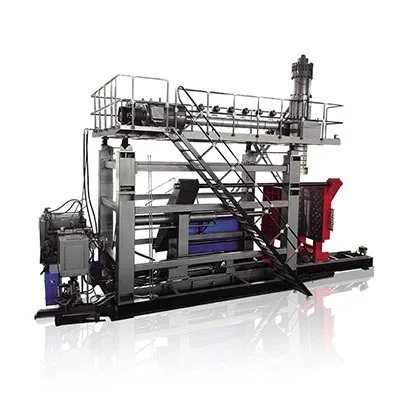
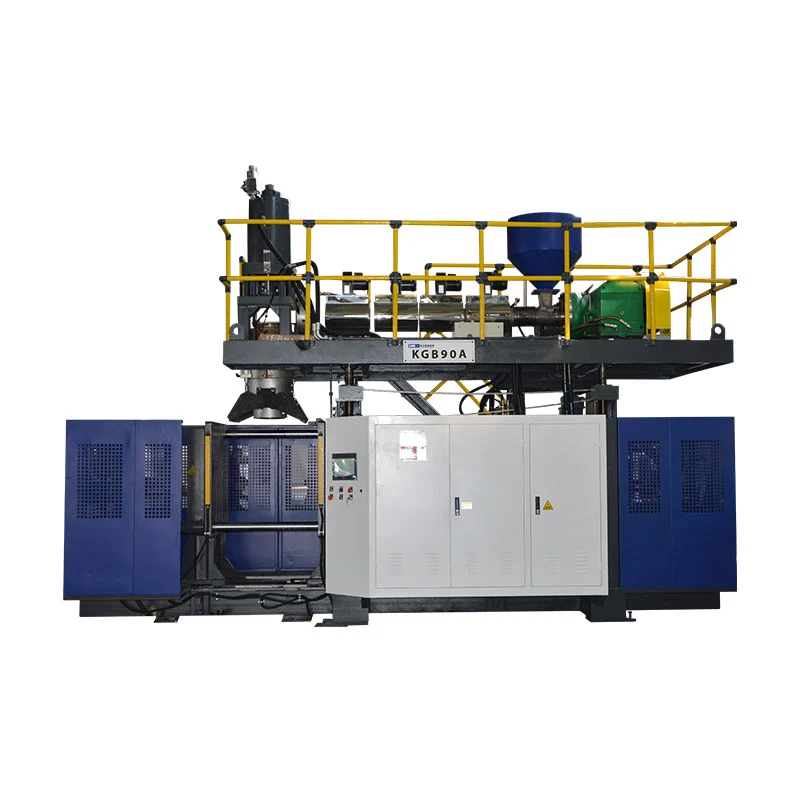
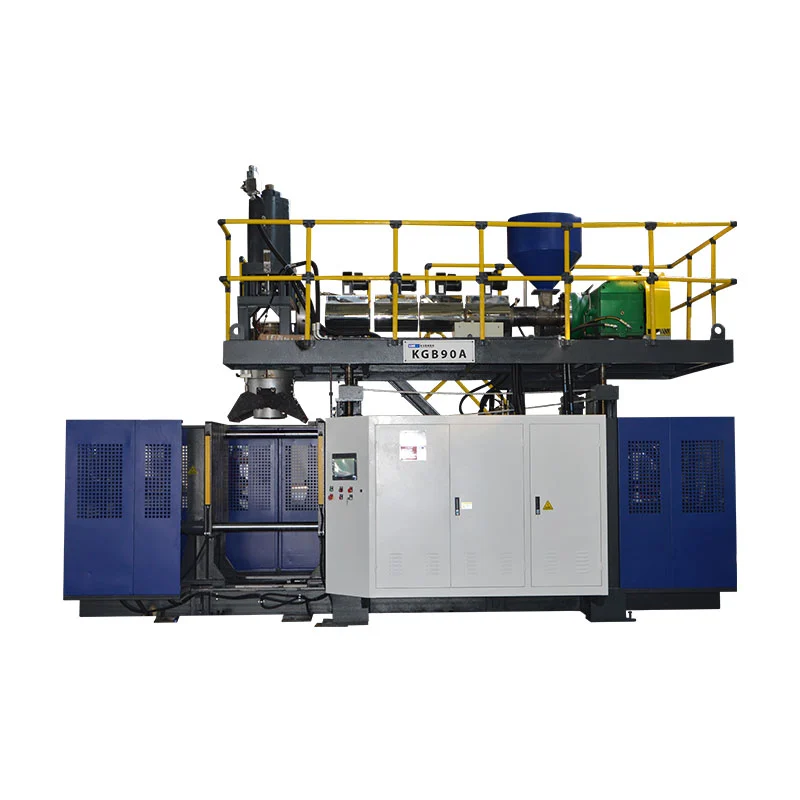
IBC bakas yra didelis maždaug 1000 litrų plastikinis butelis, kurį matėte pritvirtintą plieniniame narve ant padėklo, naudojamas dideliems skysčiams gabenti ir laikyti. Tas butelis yra formuojamas pūtimu, o kadangi jis toks didelis, jam reikia didžiausių akumuliatorių mašinų: trijų cilindrų laikymo galvučių, maždaug 1000 kN suspaudimo jėgų ir didelės molekulinės masės HDPE, pakankamai tvirto, kad sulaikytų toną skysčio nesuskildamas ar nesutrūkinėdamas. Kinggle KGS1000L-IBC mašina sukurta būtent tokiam tikslui: 1000 L talpa, 1000 kN tvirtinimas, du 100 mm varžtai ir 33 L akumuliatorius ant 55 tonų rėmo.
Daugiasluoksnis koekstruzinis formavimas pūtimu: kai reikia 2, 3 arba 6 sluoksnių29 2026-06

Daugiasluoksnis koekstruzinis formavimas pūtimu: kai reikia 2, 3 arba 6 sluoksnių

Daugiasluoksnis pūtimo formavimas pastato konteinerio sienelę iš dviejų ar daugiau plastiko sluoksnių, kurių kiekvienas atlieka skirtingą darbą – barjerinis sluoksnis blokuoja deguonį ar degalų garus, perdirbta šerdis, kad sumažintų sąnaudas, o paviršius būtų švarus. Jie kartu išspaudžiami per vieną štampavimo galvutę, todėl siena išeina vientisa ir susiliejusi. Jums to reikia, kai viena medžiaga negali padaryti visko: kuro bakas, iš kurio neturi išeiti garai, sulčių butelis, kuris metus turi išlaikyti deguonį, konteineris, kuris turi pataikyti į perdirbto turinio taikinius, neužteršdamas to, kas yra viduje. Kinggle KGH lenktos rankos mašinos veikia nuo 1 iki 6 sluoksnių ant 5 iki 30 litrų talpos.
X
Naudojame slapukus siekdami pasiūlyti geresnę naršymo patirtį, analizuoti svetainės srautą ir suasmeninti turinį. Naudodamiesi šia svetaine sutinkate su mūsų slapukų naudojimu. Privatumo politika
AtmestiPriimti