Šiame puslapyje
- Kas yra pūtimo formavimo mašina?
- Kaip veikia formavimas pūtimu
- Tipai pagal procesą: EBM, IBM, ISBM
- Mašinos viduje: dalys, kurios lemia kokybę
- Tipai pagal struktūrą ir modelių asortimentą
- Mūsų gaminamos medžiagos
- Ką gamina pūtimo liejimo mašinos
- Išeiga ir kaina: svarbūs skaičiai
- Kaip mes padėsime išsirinkti
- Kokybė, bandymai ir tai, ką žiūrime
- Kas lemia mašinos kainą
- Pirkimas iš gamintojo
- DUK
Kas yra pūtimo formavimo mašina?
Pūtimo formavimo mašina plastikinę dervą paverčia tuščiavidurėmis dalimis, ją išlydant, suformuojant minkštą formą ir pučiant suspaustą orą toje formoje, kad ji prisispaustų prie formos. Kai plastikas atvėsta ir forma atsidaro, jūs turite gatavą tuščiavidurį gaminį - butelį, skardinę, būgną, baką. Beveik kiekvienas standus plastikinis indas, kurį tvarkote, prasidėjo nuo vienokio ar kitokio formavimo pūtimo mašinos.
Kategorija yra plati, nes dalys labai skirtingos: 100 ml lašintuvo buteliukas ir 220 l cheminių medžiagų būgnas yra formuojami pūtimu, tačiau abiejose mašinose niekas nėra tas pats. Gerai pasirinkti reiškia suprasti du dalykus – kaip formuojasi minkšta forma (proceso tipas), ir kaip mašina sukurta, kad ją pristatytų (struktūra). Imsime abu iš eilės.
Kaip veikia formavimas pūtimu
Ekstruzinis formavimas pūtimu – procesas, vykstantis už daugelio pramoninių konteinerių – vyksta įtempta kilpa. Suvokus tai, kiekvienas vėlesnis sprendimas (kaina, produkcija, kokybė) tampa akivaizdus:
- Išlydyti ir matuoklis.Ekstruderio sraigtas ištirpdo dervą ir stumia pastovų, vienalytį srautą link štampo galvutės.
- Suformuokite parapiją.Lydalas išeina iš štampavimo galvutės kaip tuščiaviduris vamzdis - parisonas. Sienelės storio valdiklis profiliuoja vamzdį išilgai jo ilgio, kad plastikas būtų ten, kur reikia tvirtumo.
- Spaustuvas.Pelėsis užsidaro aplink parisonį. Sinchroninis suspaudimas ir tiesioginio slėgio fiksavimas išlaiko plokšteles lygiagrečiai, kad dalis neblyksėtų.
- Smūgis.Pūtimo kaištis įpurškia orą (daugelyje dalių yra pūtimo sistema iš apačios), o skersinis pripučiamas prieš ertmę, įgauna galutinę formą.
- Kietas.Dalis atsiremia į atvėsusią formą. Paprastai tai yra ilgiausias žingsnis, ir jis, o ne ekstruderis, nustato jūsų ciklo laiką.
- Išstumti ir baigti.Forma atsidaro, roboto ranka nuima dalį ir apkarpoma blykstė. Automatizuotoje linijoje tai veikia nepilotuojamai.
Du iš šių žingsnių tyliai nusprendžia visos linijos ekonomiką. „Parison“ profiliavimas nustato, kiek dervos turi kiekviena dalis; aušinimas nustato, kaip greitai galite juos pagaminti. Pataisykite šias dvi dalis ir visa kita mašina pasirūpins savaime, todėl jie nusipelno daugiau dėmesio, nei paprastai pirkėjai lygina antraštės specifikacijas.
Tipai pagal procesą: EBM, IBM ir ISBM
Yra trys pagrindiniai pūtimo formavimo mašinų proceso tipai. Skirtumas yra visiškai vidujekaip daroma minkšta formakol jis neišpūstas.
| Tipas | Kaip formuojasi forma | Geriausiai tinka | Tipiški produktai |
|---|---|---|---|
| Išspaudimas (EBM) | Parisonas išspaudžiamas kaip vamzdelis, tada išpučiamas | Valdomos ir didelės tuščiavidurės dalys | Džerio skardinės, būgnai, cisternos, buteliai |
| Įpurškimas (IBM) | Ruošinys įpurškiamas, tada pūstas | Maži, didelio tikslumo konteineriai | Farmacijos buteliukai, kosmetikos stiklainiai |
| Įpurškimo tempimas (ISBM) | Ruošinys įšvirkščiamas, ištemptas ir išpūstas | Skaidrūs, stiprūs PET buteliai | Vandens ir gaiviųjų gėrimų buteliai |
Ekstruzinis formavimas pūtimu (EBM)yra pramoninių konteinerių ir mūsų kūrimo proceso darbo arkliukas. Kadangi kūnas, rankena ir kaklas susiformuoja vienu šūviu, EBM gamina tvarkomas ir dideles dalis, kurių negali atlikti kiti procesai.Įpurškimo pūtimo formavimas (IBM)pirmiausia suformuoja tikslų ruošinį, suteikdamas puikų mažo butelio kakliuko tikslumą, bet be rankenų ir didelių dalių.Įpurškimo tempimas (ISBM)ištempia PET ruošinį, kad vandens buteliuose būtų aiškus ir tvirtas – tai kitokia gaminių šeima nei HDPE pramoninės dalys.
Praktiškai pasirinkimas retai būna dviprasmiškas. Skardinė, būgnas, bakas arba bet koks tvarkomas ar didelis konteineris yra ekstruzijos dalis; IBM ir ISBM priklauso mažiems tiksliems buteliams ir skaidraus PET. Žinodami, kuriai šeimai jūsų produktas priklauso, prieš įtraukdami į galutinį mašinų sąrašą, sutaupysite dviejų procesų, kurie niekada netiko, kainas.
Mašinos viduje: dalys, kurios lemia kokybę
Dvi mašinos gali turėti tą patį antraštės pajėgumą ir veikti visiškai skirtingai, nes komponentuose gyvena kokybė. Mūsų inžinieriams labiausiai rūpi šios dalys:
| Komponentas | Ką tai daro | Kodėl tai svarbu |
|---|---|---|
| Ekstruderis ir varžtas | Ištirpdo ir išmatuoja dervą | 50–100 mm varžtai, esant 24–25 l/D, užtikrina stabilų, vienalytį HDPE lydalą – nuoseklių dalių pagrindą |
| Die head + parison controller | Formuoja ir profiliuoja bažnyčios sieną | MOOG 100 taškų sienos storio valdiklis yra vienintelis didžiausias dervos kainos ir dalies stiprumo svertas |
| Tvirtinimo mazgas | Uždaro ir laiko formą | Dvigubo traukimo strypo sinchroninis suspaudimas + alyvos cilindro tiesioginio slėgio užraktas išlaiko plokštes lygiagrečias esant dideliam tonažui |
| Pūtimas ir aušinimas | Pripučia ir nustato dalį | Pūtimo kaištis + apatinis pūtimas formuoja detalę; aušinimo konstrukcija lemia tikrąjį ciklo laiką |
| Vairuoti ir valdyti | Įjungia ir paleidžia mašiną | Pagrindinis servo siurblys mažina energiją; Mitsubishi PLC + Weinview HMI apsaugo veikimo laiką 24 valandas per parą, 7 dienas per savaitę |
| Automatika | Išėmimas, plovimas, apžiūra | Roboto rankena + pasroviui skirtas apipjaustymas užtikrina stabilią kokybę nepilotuojamų bėgimų metu |
Visą parą veikiančioje linijoje valdymo patikimumas yra tai, kas apsaugo derlių – todėl paskutinėje eilutėje importuoti komponentai yra svarbesni nei atrodo. „Mitsubishi PLC“, „Weinview HMI“ ir „MOOG“ sienelės storio kontrolė nėra ženkleliai; Tai patikrintos dalys, kurias galima naudoti beveik bet kurioje pasaulio vietoje, todėl dėl gedimo Lagose ar Limoje linija neveikia ištisas savaites.
Tipai pagal struktūrą ir modelių asortimentą
Ekstruzijos metu mašinos yra sugrupuotos pagal tai, kaip pristatomas parkas ir kaip pastatyta siena. Čia galite suderinti mašiną pagal savo dalies dydį ir tūrį.
- Nepertraukiamo pūtimo formavimo mašina.Smulkintuvas išspaudžiamas be sustojimo, o formelės jį sugaudo – didelis kadencija mažose ir vidutinėse dalyse iki maždaug 30 l, o kelių štampų galvutė suleidžia butelius kelis kartus aukštyn.
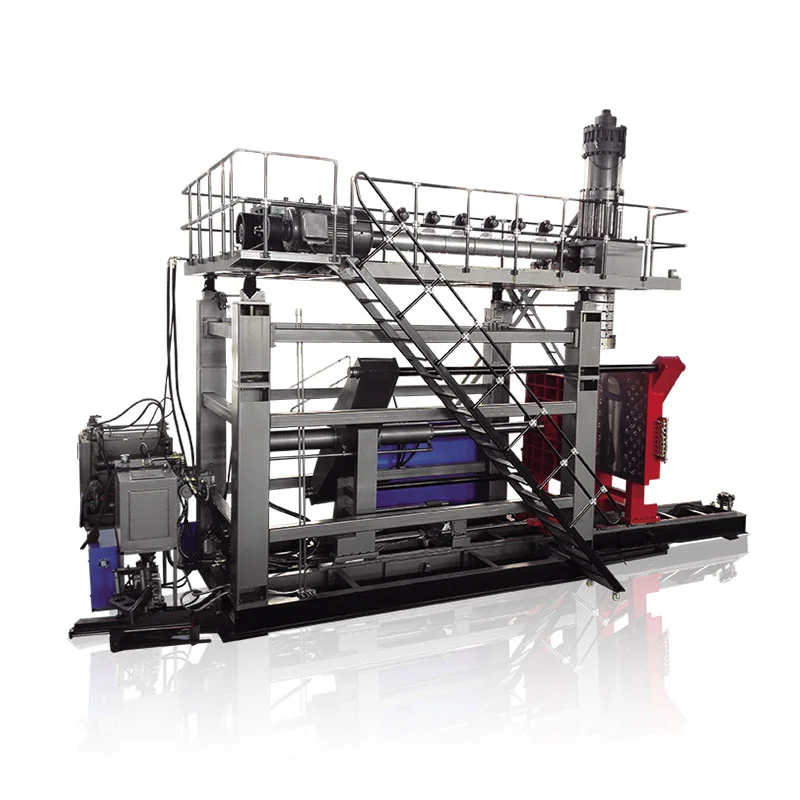
- Akumuliatorinė (akumuliacinė) pūtimo formavimo mašina.Tirpalas kaupiasi galvoje ir greitai iššauna, neleidžiant nusmigti dideliems gabalams – būgnų, IBC bakų, degalų bakų ir užtvarų tipas.
- Daugiasluoksnė pūtimo formavimo mašina.2–6 sluoksnių štampavimo galvutė kartu išspaudžia barjerinius, šlifavimo arba spalvos sluoksnius į vieną sienelę – naudojama kuro bakams ir aukštos kokybės cheminių medžiagų statiniams.
- Automatinė pūtimo formavimo mašina.Bet kuri iš aukščiau išvardytų dalykų su visišku automatizavimu – roboto išėmimu, išsiliejimu ir bepiločio, nuoseklaus veikimo patikra.
Mūsų asortimentas apima nuo 100 ml iki 220 l talpos statines (ir didesnius pagal pageidavimą), todėl ta pati gamykla apima nedidelį aliejaus buteliuką ir JT įvertintą cheminių medžiagų statinį:
| Talpa | Mašinos tipas | Modelių pavyzdžiai | Sauso ciklo galia* | Suspaudimas |
|---|---|---|---|---|
| 100 ml – 2 l | Nepertraukiamas, vienas / kelių štampų | 2L vienvietis/ dviguba stotis | iki 1200/val | 40 kN |
| 3-15 l | Nepertraukiamas, vienvietis/dvigubas | 5L / 15Lstotis | 450–1000/val | 65–200 kN |
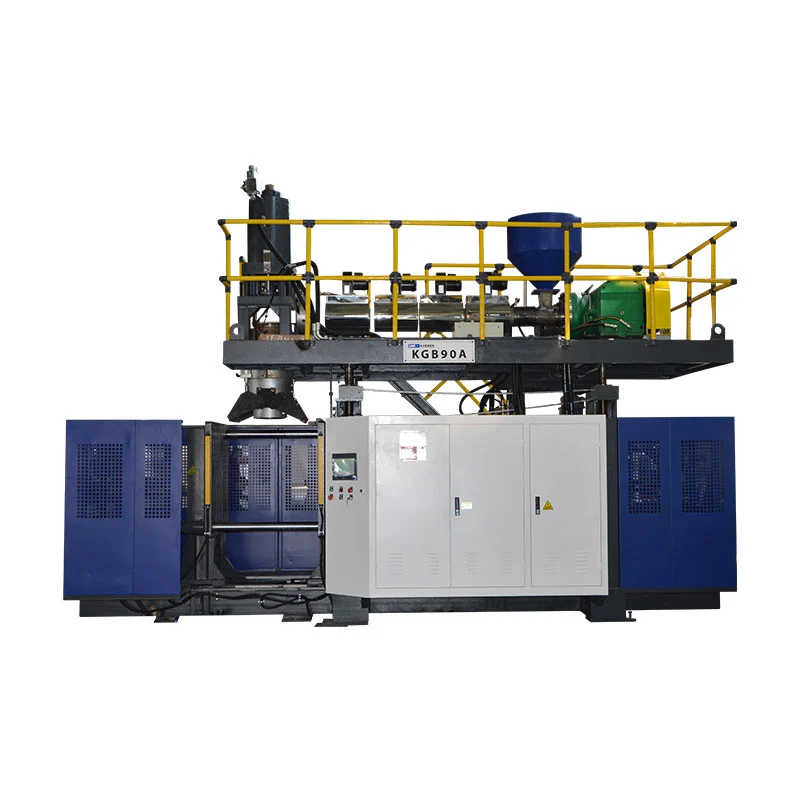
| 20-60 l | Akumuliatorius | KGB70A / 80A /90A | 500–700/val | 130–280 kN |
| 120–160 l | Akumuliatorius | KGB100B /110A | 300–320/val | 440–760 kN |
| 220 l statinės+ | Chemikalų statinė speciali | 250L specialus | 17–20/val | paprašius |
*Sausasis ciklas yra teorinis maksimumas; reali produkcija yra mažesnė. Išsamios specifikacijos ir apdoroti skaičiai pateikiami mūsų išsamiaiJerry can mašinairkaupti mašiną.
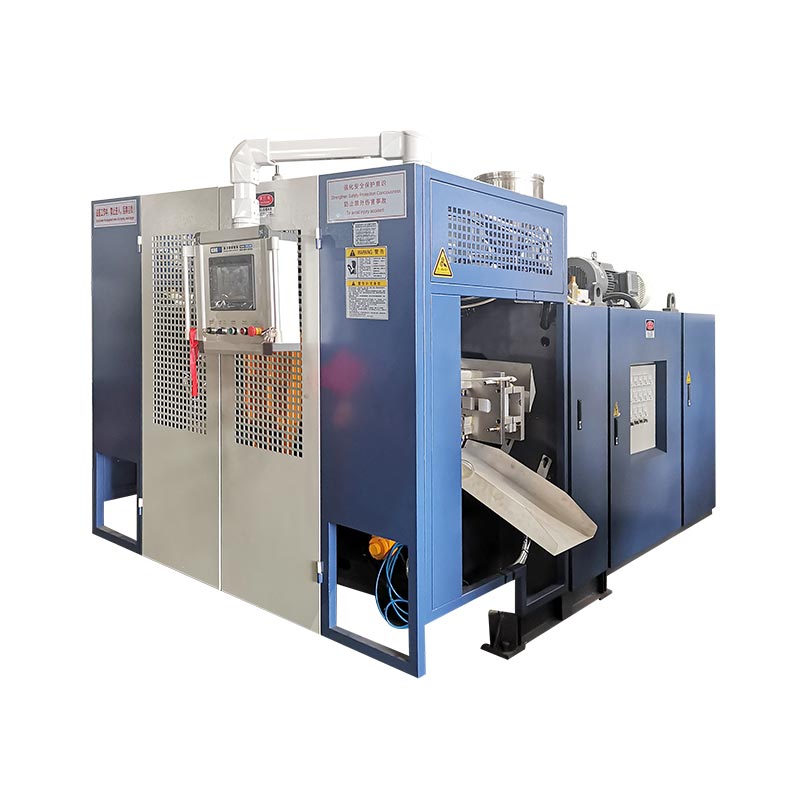
 Nepertraukiamas – 5L viena stotis
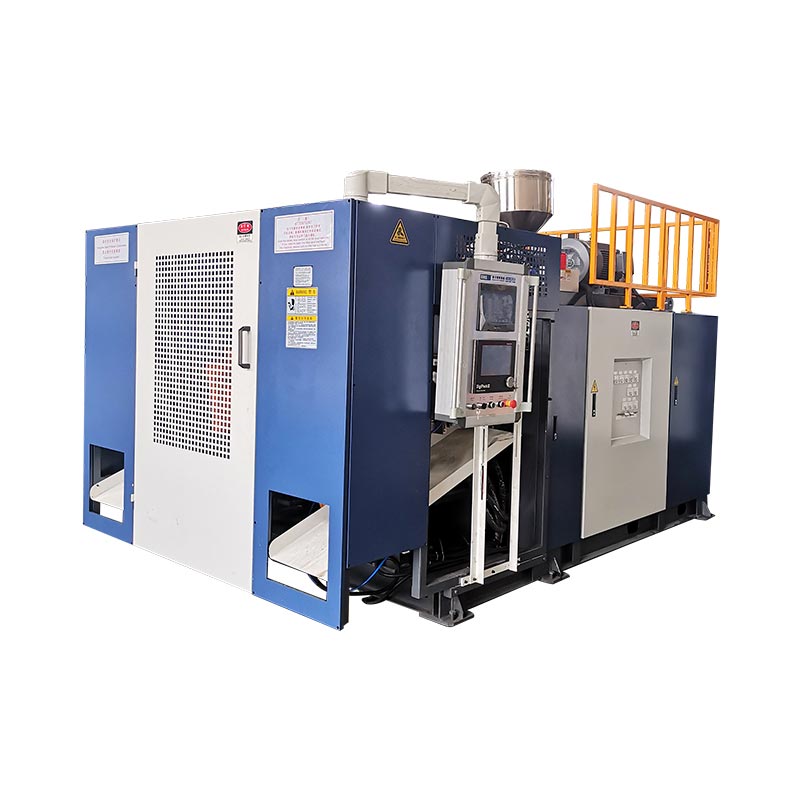
 Akumuliatorius - 60L didelėms dalims
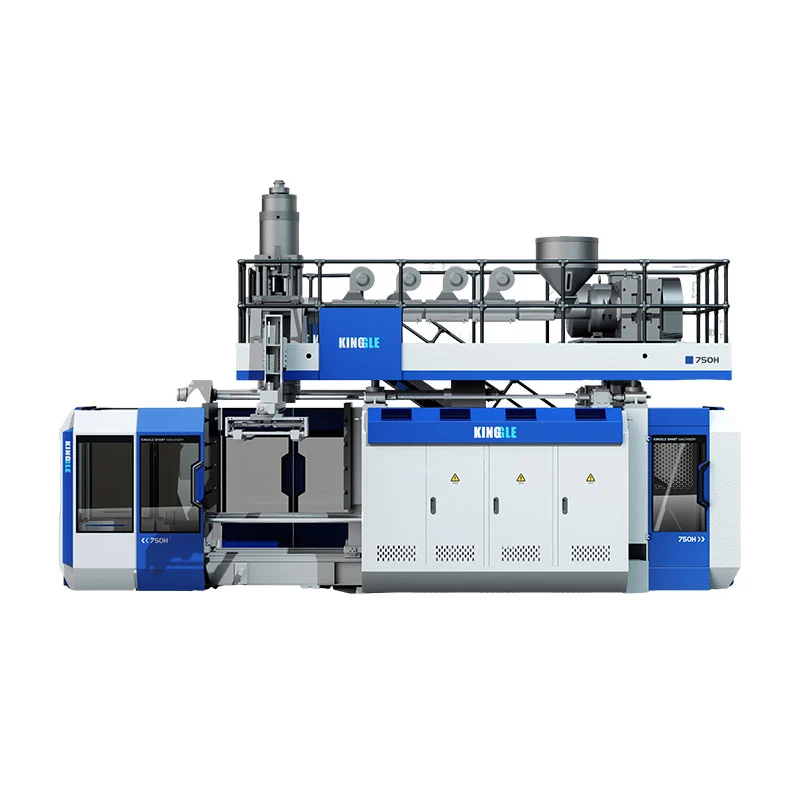
 Akumuliatorius - 250L statinės ir rezervuarai
Mūsų gaminamos medžiagos
Mašina nustato procesą; derva nustato savybes. Mūsų ekstruzijos mašinos valdo žemiau esančią pramoninę šeimą vienos arba daugiasluoksnėse sienose.
| Medžiaga | Kodėl jis naudojamas | Tipiškos dalys |
|---|---|---|
| HDPE | Tvirtas, atsparus chemikalams, maža kaina | Džerio skardinės, buteliai, cisternos |
| HMW-HDPE | Didelis atsparumas smūgiams ir įtrūkimams | Chemijos statinės, kuro bakai |
| PP | Atsparumas karščiui, aiškumo parinktys | Plonasienės ir karšto užpildymo talpyklos |
| PVC / PA | Barjeras ir specialiosios savybės | Specialūs buteliai, barjeriniai sluoksniai |
Ką gamina pūtimo liejimo mašinos
Pakeiskite formą ir viena mašinų šeima tarnaus daugeliui pramonės šakų. Tai yra taikymo sritys, kurias dažniausiai naudojame:
| Pramonė | Produktai |
|---|---|
| Pakuotė | Aliejaus ir ploviklių buteliai, džemperiai, chemijos statinės, IBC talpyklos |
| Automobiliai | Kuro bakai, ortakiai, spoileriai |
| Kelių administracija | Eismo atitvarai, kūgiai, izoliacinės prieplaukos |
| Plaukiojantis | Plūdurai, plūdės, pontonai |
| Logistika ir kt | Padėklai, įrankių dėžės, stalai ir kėdės, žaislai |
Išeiga ir kaina: svarbūs skaičiai
Du skaičiavimai nusprendžia, ar mašina tinka jūsų verslui – ir abu yra lengvai paleisti prieš perkant.
Pavyzdys – 5 l balionėlis 7,2 s ciklu, viena galvutė:
(3600 ÷ 7,2) × 0,8 =400 skardinių/val· dvi pamainos ≈6400 per dieną
Derva = dalies svoris × dervos kaina → pvz. 0,20 kg × 1,30 USD =0,26 USD
Energija = mašinos kW × $/kWh ÷ dalys/h → pvz. 15 × 0,12 ÷ 400 =0,0045 USD
Atkreipkite dėmesį, kad derva sumažina energijos ir darbo sąnaudas vienai daliai. Šis vienintelis faktas yra tinkamas tiksliam sienos storio reguliavimui: nupjaunant 5 % dervos nuo detalės, kuri pristatoma milijonais, sutaupoma daug daugiau nei bet kuri sąskaita už elektrą – todėl pigesnė mašina su silpnu sienelės valdymu dažniausiai būna brangiausia.
Kaip mes padėsime išsirinkti
Kai pirkėjas siunčia užklausą, mes dirbame su dalimi, o ne su mašina. Atsakykite į šiuos klausimus ir teisinga konfigūracija paprastai yra aiški:
- Didžiausia dalis ir forma.Dydis ir tai, ar jis turi rankenėlę, nusprendžia ekstruzijos ar įpurškimo ir nuolatinio ar akumuliatoriaus atžvilgiu.
- Dervos ir sienos spec.Užtvariniams arba peršlifavimo sluoksniams reikia daugiasluoksnės galvutės; JT įvertintiems būgnams reikia stiprios sienelės storio kontrolės.
- Kasdienė produkcija.Prieš pasirinkdami vieną arba dvivietę stotį, paleiskite išvesties matematiką pagal dviejų pamainų valandas.
- Sertifikavimas.Drop test arba JT reikalavimai keičia įrankius ir patvirtinimą.
- Atskiras arba raktas.Skalavimo linijos naudingos dėl centrinio tiekimo, vandens ir smulkinimo tiekimo kartu.
Kokybė, bandymai ir tai, ką žiūrime
Nuoseklumas yra visas žaidimas pūtimo formavimo srityje, ir čia atsiskleidžia du dešimtmečiai tų pačių mašinų kūrimo. Keletas dalykų, kuriuos darome ir stebime:
- Sienelės storio vienodumas.Profiliuotas taškas po taško, todėl kiekviena dalis atitinka kritimo testo specifikacijas naudojant mažiausiai dervos – patikrinta prieš išsiunčiant.
- Kritimo testas ir JT patvirtinimas.Cheminio būgno įrankiai praeina 3 metrų kritimo testą ir JT sertifikatą, kol jie palieka mūsų grindis.
- Kur paprastai prasideda mažėjanti produkcija.Lėtesni ciklai dažniau siejami su laikymo eiga arba vėsinimu, o ne su ekstruderiu – tai pirmoji, o ne paskutinė vieta. (Daugiaukas lemia lėtą medžiagų saugojimą.)
Kas lemia mašinos kainą
Nėra vienos sąrašo kainos „pūtimo mašinai“, nes specifikacijos keičia kainą. Pagrindiniai varikliai:
- Dalies dydis ir suspaudimo jėga.Didesnėms dalims reikia sunkesnių rėmų ir daug didesnio tonažo – tai didžiausias išlaidų veiksnys.
- Štampo galvučių skaičius.Twin/multi-die padaugina produkciją ir kainą.
- Vienas vs daugiasluoksnis.Daugiasluoksnė galvutė padidina galimybes ir kainą.
- Automatika ir valdikliai.Roboto paėmimas, mirksėjimas ir aukščiausios kokybės valdikliai padidina kainą, bet sumažina eksploatavimo išlaidas.
- „Iki rakto“ sistemos.Centrinis šėrimas, vanduo ir smulkinimas papildo kainą, tačiau sumažina švaistymą ir darbą.
Pirkimas iš gamintojo
Mašina yra dešimtmečio santykiai, todėl kas už jos stovi, svarbu tiek pat, kiek ir specifika. Kaip gamykla, mes grąžiname kiekvieną mašiną su:
- Garantija.Pagrindiniams komponentams suteikiama 1–2 metų garantija; susidėvėjusios dalys per pirmuosius metus keičiamos nemokamai.
- Įdiegti ir apmokyti.Mūsų inžinieriai keliauja į jūsų gamyklą, norėdami įdiegti, eksploatuoti ir apmokyti jūsų operatorius.
- Nuotolinis palaikymas.Įmontuota signalizacijos sistema leidžia nuotoliniu būdu diagnozuoti ir šalinti problemas.
- Individualūs sprendimai.Formos pagal jūsų brėžinius ir konfigūracijas, suderintas pagal jūsų dalį, dervą ir išvestį.
Pasakykite mums savo dalį – mes sukonkretinsime mašiną
Atsiųskite savo gaminį, dydį, dervą ir dienos produkciją. Mes rekomenduosime tinkamą tipą, konfigūraciją ir suspaudimo jėgą su realiais ciklo skaičiais.
Gaukite citatą Pokalbis per WhatsAppDažnai užduodami klausimai
Kas yra pūtimo formavimo mašina?
Jis gamina tuščiavidurius plastikinius gaminius, lydydamas dervą, formuodamas jas minkštą formą ir pripučiant orą formoje – naudojamas buteliams, džemperiams, statinėms, bakams, degalų bakams ir kt.
Kokie yra pūtimo formavimo mašinų tipai?
Pagal procesą: ekstruzija (EBM), įpurškimas (IBM) ir įpurškimo tempimas (ISBM). Pagal struktūrą: ištisinis, akumuliatorinis ir daugiasluoksnis. Veikimas: automatinis. Pramoniniams HDPE konteineriams labiausiai paplitęs ekstruzijos metodas.
Kiek kainuoja formavimo pūtimo mašina?
Kainą lemia dalies dydis ir suspaudimo jėga, štampavimo galvučių skaičius, vienas ir daugiasluoksnis bei automatika. Maža vienos stoties mašina kainuoja daug pigiau nei didelė akumuliatoriaus būgno linija – pasidalykite dalimi ir išvestimi, kad gautumėte tikslią kainą.
Kaip išsirinkti tinkamą?
Pradėkite nuo dalies: didžiausias dydis, rankena ar ne, derva, sienos specifikacija, sertifikavimas, tada dienos produkcija. Tvarkomose ir didelėse dalyse naudojama ekstruzija (nepertraukiama mažoms–vidutinėms, akumuliatorinė didelėms); tiksli mažų buteliukų naudojimo injekcija; skaidrūs PET buteliai naudoja įpurškimo tempimą.
Kokias medžiagas galima naudoti?
Ekstruzijos mašinos naudoja PE (HDPE ir HMW-HDPE), PP, PVC ir PA vienasluoksnėse arba daugiasluoksnėse sienose. Įpurškimo tempimo mašinos veikia PET skaidriems buteliams.
Kaip matuojama produkcija?
Spec lapuose parodyta sauso ciklo (teorinė) išvestis. Tikroji išeiga yra sauso ciklo × apie 0,75–0,85, nes aušinimo laikas ir dalies svoris pailgina tikrąjį ciklą.